概要:用叉车将每个托盘运送到独立的缠绕机上,会增加一个搬运步骤,并在生产线末端形成排队。本视频中的在线缠绕机通过蓝色滚筒输送机接收一托盘纸箱,在生产线上完成缠绕,然后将其送至下一个工序。每个托盘所需的薄膜用量取决于托盘周长乘以缠绕圈数。
目录
视频显示的内容
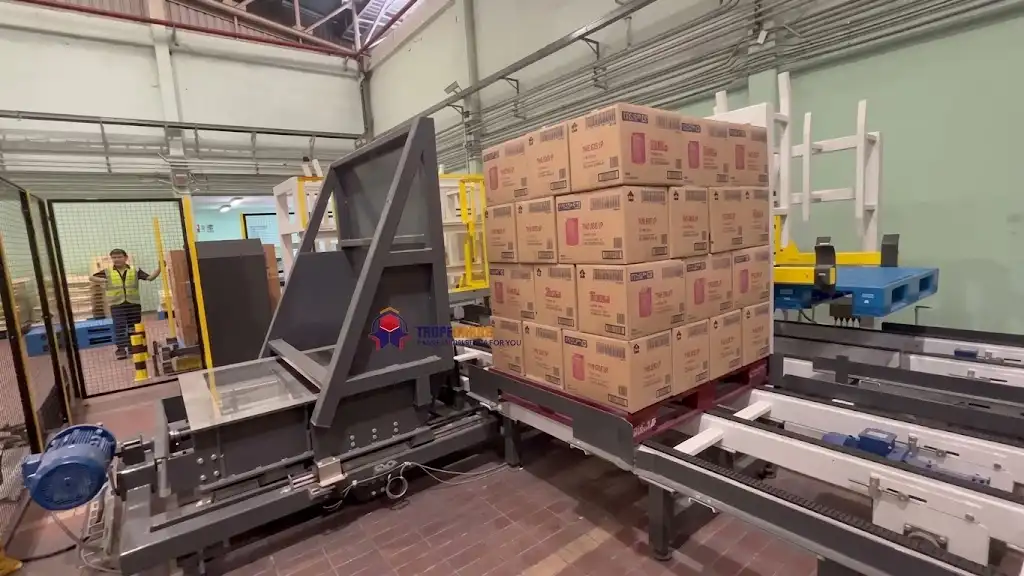
一个堆放着棕色纸箱的绿色托盘,沿着蓝色滚筒输送机缓缓驶入包装站。进料侧矗立着一根带有安全警告标志的黑色立柱。
蓝色的缠绕头围绕货物旋转并上下移动,将拉伸膜缠绕在纸箱上。缠绕完成后,缠绕头升起,缠绕好的托盘沿着传送带驶出工位。生产线末端是一个带有红色按钮的白色电气柜。此视频片段展示的是生产线的缠绕工位,而非托盘更换机。
托盘在线包装方式
时间取自视频时间戳。
| 步骤 | 会发生什么 | 视频时间 |
|---|---|---|
| 进料 | 托盘通过滚筒输送机进入工作站。 | 大约0-2秒 |
| 饺子皮 | 头部围绕负载旋转并上下移动 | 大约2-8秒 |
| 头脑清醒 | 头部抬离负载 | 大约8-14秒 |
| 出料 | 包装好的托盘沿着传送带滑出。 | 大约14-28秒 |
这些时间显示的是片段中的步骤顺序,而不是额定循环时间;您的影片计划的拍摄周期和圈数将在提案中确认。
由于头部围绕货物移动,托盘不会转动,因此高而轻的纸箱堆不会失去平衡。
每托盘薄膜
以下示例包含客户方输入:
| 名称 | 价值 |
|---|---|
| 负载情况(示例) | 1,200×1,000毫米 |
| 周长,2 × (1,200 + 1,000) | 4,400 毫米 |
| 转弯(示例) | 14 |
| 薄膜铺设尺寸:14 × 4.4 米 | 61.6 m |
| 每班次托盘数(示例) | 200 |
| 每班铺设薄膜,200 × 61.6 米 | 12,320 m |
那是铺在货物上的薄膜;预拉伸意味着卷材的出料量较少,我们会根据您的薄膜和预拉伸设置来计算卷数。
控制与安全
缠绕头围绕货物移动,传送带自动将托盘送入送出。机器运转时,人员不得进入缠绕工位,只有在生产线停止且工位安全后方可进入。对于托盘缠绕机,EN 415-6 标准增加了具体的安全要求。
适用的标准取决于目标市场。对于欧盟CE市场,ISO 12100规定了风险评估方法,EN 415-10规定了包装机械的通用要求。
在线托盘缠绕包装机选型清单
- 托盘尺寸、装载高度和最大载荷。
- 传送带高度和托盘在工位上的移动方向。
- 拍摄计划:转弯、顶部和底部包裹。
- 每班次托盘数量。
- 影片开始、切割和尾部密封。
- 车站周围的安保和出入。
工程常见问题解答
问:一托盘需要多少薄膜?答:周长乘以圈数:4.4 米 × 14 圈,在本例中铺设 61.6 米。
问:每班次需要多少薄膜?答:每托盘薄膜数量乘每班次托盘数量:200 × 61.6 米,即铺设 12,320 米。
问:如果我需要更换托盘而不是缠绕包装,应该在哪里查找相关信息?答:我们的托盘翻转机页面涵盖了托盘更换的相关内容;您可以在“相关阅读”中找到链接。
问:托盘在缠绕过程中会转动吗?答:不会。托盘在传送带上保持静止,而缠绕头围绕托盘旋转,这样可以保持高而轻的纸箱堆的平衡。
问:适用哪项安全标准?答:对于CE市场,托盘缠绕机适用EN 415-6标准。
下一步
我们分三步规划您的在线托盘缠绕包装机:
- 提交您的布局图 包括托盘尺寸、高度和重量 info@fhopepack.com.
- 48小时内收到方案,包含影片拍摄计划和传送带布局。
- 预约现场勘测 检查每班次的传送带高度和托盘数量。
相关阅读
来源
- 机器内容:FHOPE 工程团队,2026-10-04
- 托盘包装机安全:EN 415-6
- 影片示例:我们的实例,例证价值
- 机器运行中: 我们在 YouTube 上的视频
- 标准范围: ISO 12100:2010, IN 415-10:2014
上次审核日期: 2026年10月04日