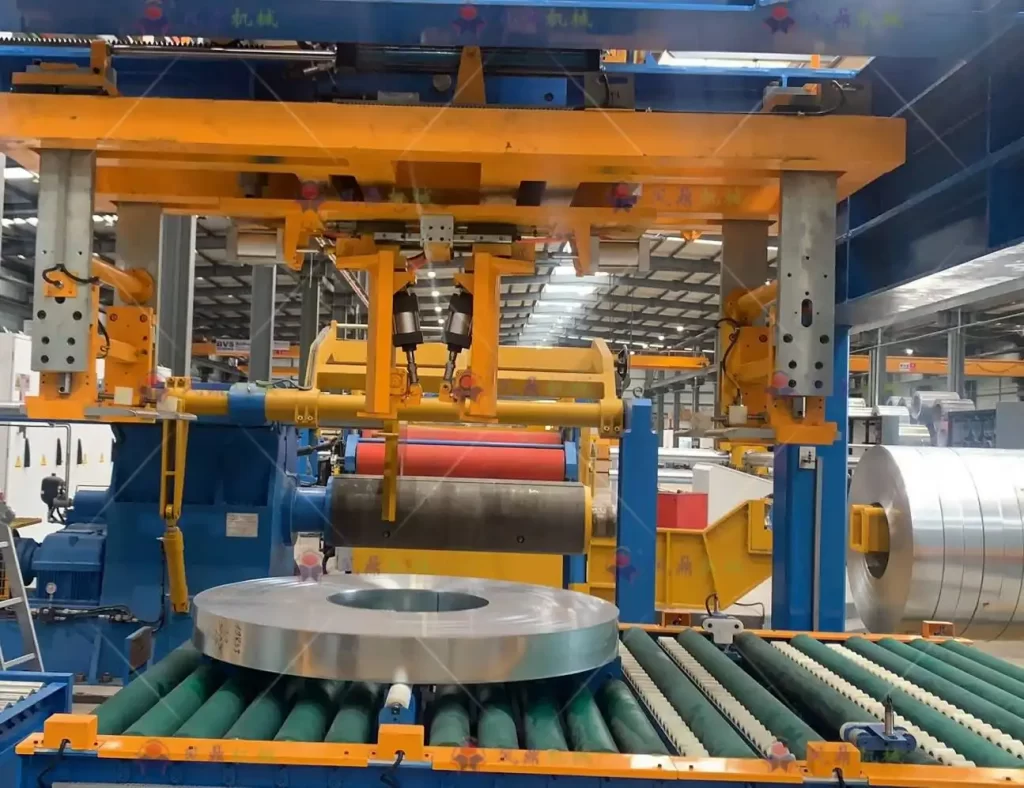
成功调试一条新的卷材包装生产线是优化运营流程的关键一步。初始启动不仅仅是接通电源;它是一个精细的过程,需要确保从电源到传感器和输送机的每个组件都能协调运行。仓促或准备不足的首次运行会导致效率低下、停机,甚至潜在的安全隐患。本指南基于行业最佳实践,提供了一套结构化的指导方法,帮助您一次性高效地完成卷材包装生产线的设置。
回顾众多安装案例,顺利启动与挑战性启动之间的区别往往在于系统性的准备和验证。这包括确认电源和空气稳定、手动严格测试各个工位的功能、精确校准传感器,以及谨慎地过渡到全自动操作。卷材处理设备启动过程中的任何一步疏忽都可能影响整条生产线的正常运行。
理解每个步骤背后的“为什么”与理解“是什么”同样重要。例如,手动工位测试不仅仅是冗余检查;它对于在自动模式下隔离潜在的机械或电气问题,防止其引发连锁反应至关重要。同样,精确的传感器校准可以避免可能导致生产中断的错误。
对您的卷材包装线性能的信心始于全面且执行良好的调试流程。让我们探索确保您的生产线从第一天起就能安全、可靠、高效运行所需的关键步骤。
1. 验证基本连接:电源和气源
1.1. 确保稳定的电力和气动供应
在开始任何操作测试之前,第一个关键步骤是确认电力和压缩空气供应稳定且充足。它们是自动卷材包装系统的基本生命线。请确认电源的电压、电流和相位是否与机器规格完全匹配。检查压缩空气管路是否以所需的压力(PSI 或 Bar)输送清洁、干燥的空气,且压力无波动。
- 电气检查: 确认主电源已断开,检查端子连接是否牢固,并确保接地符合安全规定。请参阅以下资源: OSHA的电气标准 作为指导。
- 气动检查: 检查空气过滤器、调节器和润滑器(FRL装置)。排出空气管路中的水分,并确保压力表读数正确。
1.2. 连接不稳定的后果
电源不稳定或气压波动会导致机器行为异常,包括循环不完整、电机过热、传感器故障以及突然停机。电气连接松动会造成火灾隐患,而受污染或低压空气则会导致气动执行器性能下降和组件过早磨损。彻底保护所有连接(电缆、导管、气动接头)对于避免日后昂贵的故障排除和停机至关重要。
1.3. 使用诊断工具
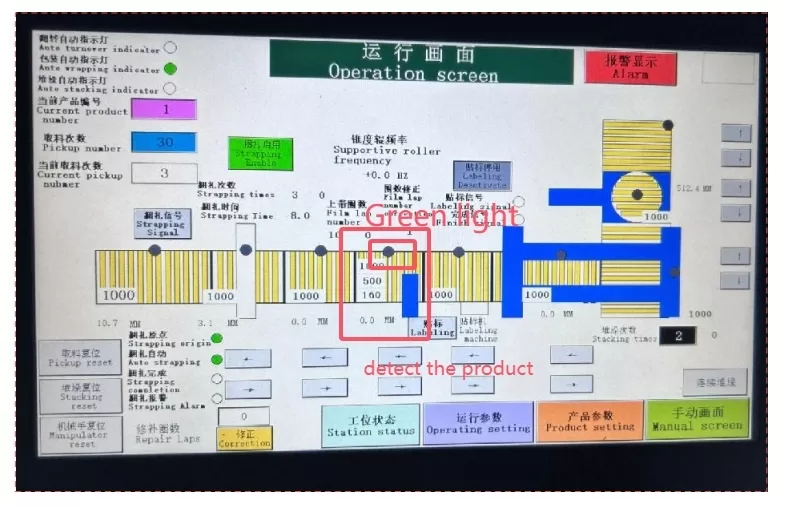
现代卷材包装线通常配备集成诊断系统,可通过人机界面 (HMI) 访问。这些系统可以监测输入电能质量和气压,并在出现异常时发出警报。在调试阶段,让您的团队熟悉这些诊断屏幕和警报代码。了解这些早期预警信息,有助于在小问题升级为大问题之前主动做出调整。
2. 进行手动站测试以进行功能验证
2.1. 隔离和测试单个函数
在整条生产线自动运行之前,每个工位(例如,卷材装载、定心、缠绕、捆扎、堆垛、卸载)都必须在手动或点动模式下单独进行测试。这可帮助操作员验证每项特定任务的机械运动、电气响应和传感器激活是否正确。通常通过人机界面 (HMI) 访问手动控制,逐一激活电机、传送带、夹具、切刀和执行器等组件。
在这些测试期间,请观察:
- 机械部件运动平稳、正确(无卡阻、无过大噪音或振动)。
- 驱动器、离合器和制动器的正确接合和分离。
- 正确排序和定时气动缸或液压缸。
- 当组件到达预定位置时,准确触发相关传感器(限位开关、接近传感器)。
- 与该站相关的紧急停止装置和光幕等安全装置的功能。遵守 机器防护原则 是至关重要的。
2.2. 尽早发现并解决问题
手动测试是发现电机错位、传送带张力不正确、机械挡块调整不当或接线故障等问题的最佳时机,避免这些问题影响自动运行。例如,如果包装站的薄膜夹持器施加的压力不一致,可以立即进行调整或维修。如果传送带某个部分运行不平稳,可以检查其驱动系统或滚轮。
在手动测试期间使用 HMI 的 I/O(输入/输出)诊断屏幕。这有助于确认可编程逻辑控制器 (PLC) 是否从传感器接收正确的信号并向执行器发送正确的命令。此处的差异通常指向接线问题、组件故障或 PLC 逻辑参数不正确。
2.3 模拟载荷和条件
在可行且安全的情况下,手动测试时应使用样品卷或模拟负载。这有助于验证承重部件、重量传感器和定位机构在实际条件下是否正常工作。例如,手动送入测试卷料可确保装载站的校准导轨和传送带能够正确处理重量和尺寸。此步骤除了测试空机运动外,还增加了一层验证。
3. 校准光学开关和传感器的精度
3.1. 传感器的关键作用
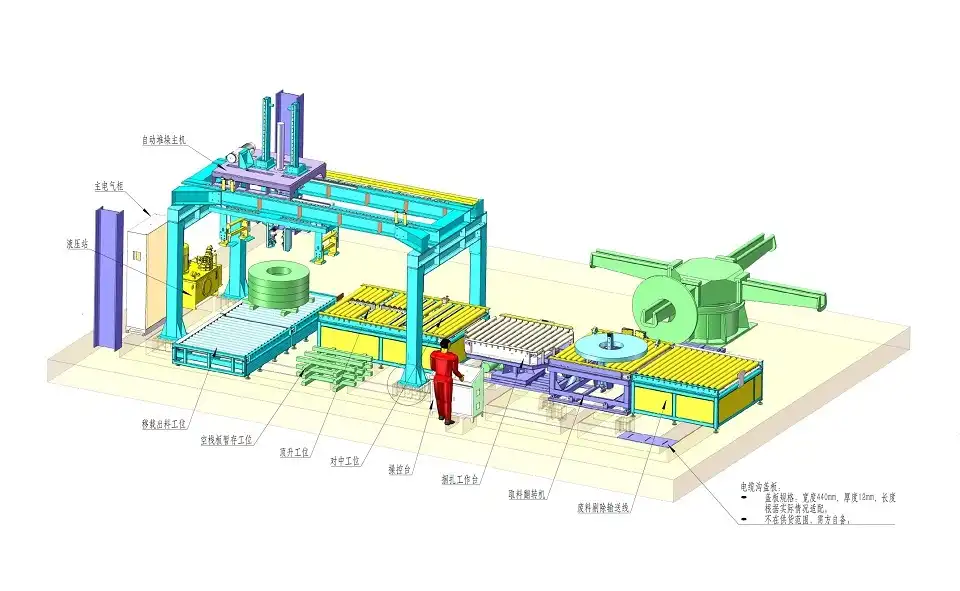
光开关(光电传感器)、接近传感器、限位开关和编码器是自动化卷材包装线的“眼睛和耳朵”。它们检测卷材的存在、位置、尺寸和运动,并触发后续操作,例如包装、捆扎或输送。常见的光电传感器类型包括对射式、反射式和漫反射式,每种类型都适用于不同的检测任务。它们的精确功能对于流程同步以及防止碰撞或堵塞至关重要。
3.2 精度校准程序
传感器校准涉及调整检测范围(灵敏度)、响应时间和对准度等参数,以确保检测的可靠性和可重复性。这通常通过传感器本身的电位器或HMI软件完成。
- 对准: 确保发射和接收元件(对射型或反射型)完全对准。反射器必须清洁且位置正确。
- 灵敏度: 调整灵敏度,使传感器能够可靠地检测目标物体(线圈),并忽略背景因素或细微的环境变化(例如灰尘、光线)。测试时,请根据生产线实际处理的线圈尺寸和材料范围进行。
- 信号验证: 使用 HMI 的诊断或 I/O 监控屏幕,确认当传感器触发或清除时,PLC 是否收到清晰的“开启”或“关闭”信号。检查信号是否存在“抖动”或不稳定的情况。
请查阅传感器制造商的文档和资源,例如传感器基础知识教育指南,以获取针对所用型号的详细校准说明。
3.3. 测试传感器与系统逻辑的集成
单独校准后,测试每个传感器与整体控制系统逻辑的交互情况。手动放置或移动线圈(或测试物体)以触发传感器,观察相应的机器动作是否正确且及时地发生。例如,当包装站的线圈存在传感器被触发时,包装周期是否立即启动?当线圈到达生产线末端传感器时,传送带是否停止?时序不一致或逻辑顺序错误通常表明传感器放置、校准或 PLC 编程参数存在问题。
4. 平稳过渡到自动化运行
4.1. 分阶段启动自动模式
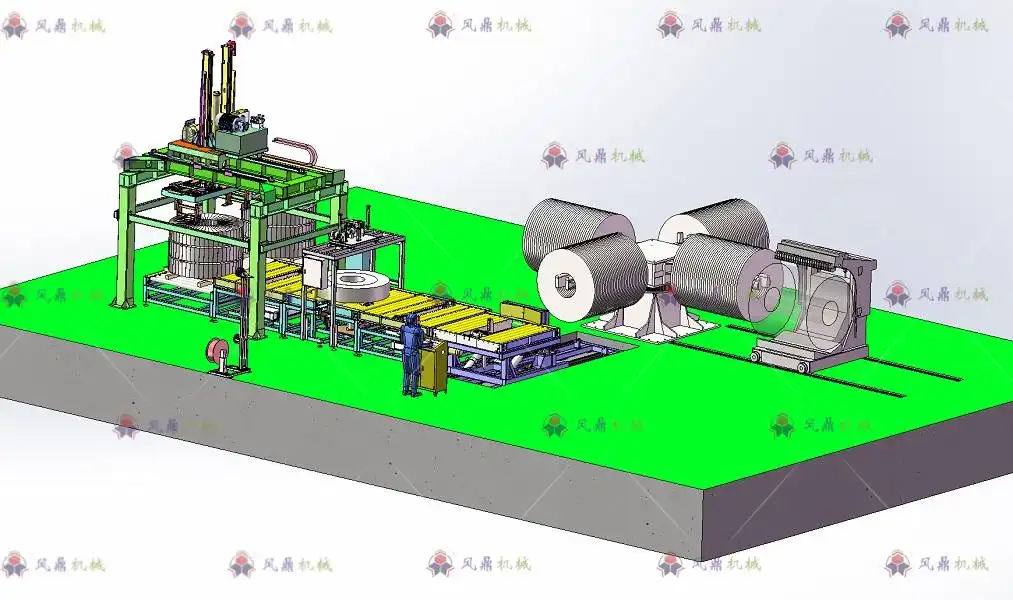
手动测试和传感器校准完成后,应逐步过渡到自动模式。首先通过 HMI 配置必要的操作参数,包括卷材配方(尺寸、重量)、包装参数(薄膜张力、重叠度)、传送带速度和循环设置。首先在自动模式下进行一次“空运行”,无需任何卷材,以观察各工位之间的顺序和交互。确保所有动作同步并按程序进行。
接下来,以较低的运行速度逐个引入卷材。这样,操作员就可以仔细监控整个流程——装载、工位间转移、加工(包装/捆扎)和卸载——识别任何潜在的瓶颈、时间问题或负载下的定位误差。
4.2. 持续监测和观察
在这些初始自动运行期间,持续监控至关重要。操作员应密切关注机器的物理运行,并同时监控 HMI 的状态更新、循环时间以及任何错误消息或警报。请注意:
- 站点之间线圈的定位和传输保持一致。
- 正确使用包装材料(薄膜张力、捆扎带放置)。
- 电机和传送带的平稳加速和减速。
- 准确执行自动调整(例如,根据线圈尺寸定位导轨)。
- 系统实时响应传感器输入。
4.3. 微调以获得最佳性能
根据初始自动运行期间的观察结果,通常需要进行微调。这可能涉及对PLC定时器值、张力控制的PID回路参数、电机速度曲线(加减速斜坡)或传感器位置进行微调。目标是在目标生产率下实现平稳、高效和可靠的运行。记录所有调整以供将来参考。遵循既定的最佳实践可以指导此优化过程。
只有在生产线在降低速度的情况下表现出稳定和正确的运行之后,才应将吞吐量逐渐增加到所需的生产水平,并在整个加速阶段继续进行仔细的监控。
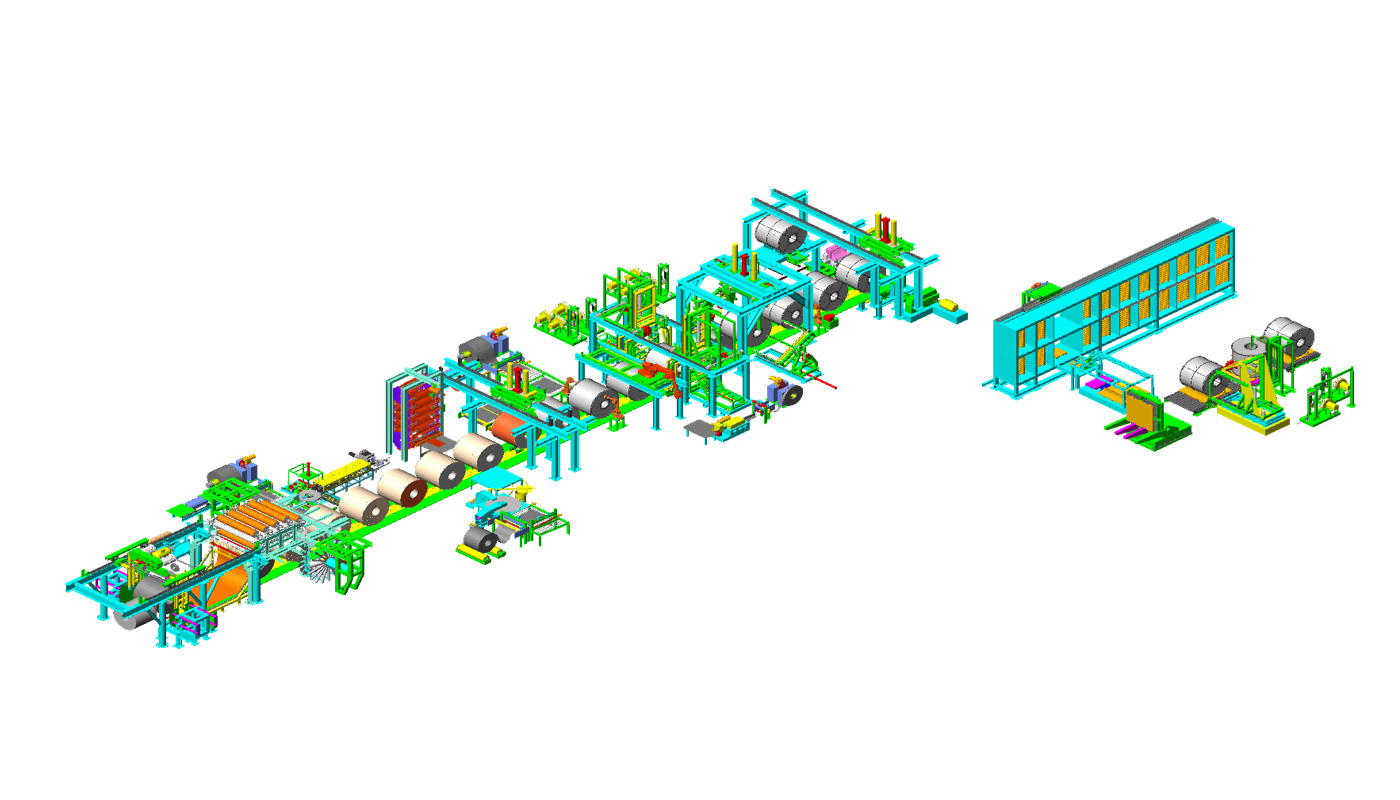
结论:成功启动卷材包装线
高效地调试卷材包装线需要系统而细致的方法。通过认真检查电源和空气连接,对每个工位进行全面的手动测试,精确校准所有传感器,并通过细致的监控和微调逐步过渡到自动模式,为可靠高效的运行奠定坚实的基础。这种系统化的流程可以最大限度地减少初期的挫折,确保您的投资从一开始就获得最佳回报。
[声明:执行良好的卷材包装线启动流程可将复杂的机械转变为高效、安全且可靠的资产,随时满足您的运营需求。]

获取最佳解决方案!