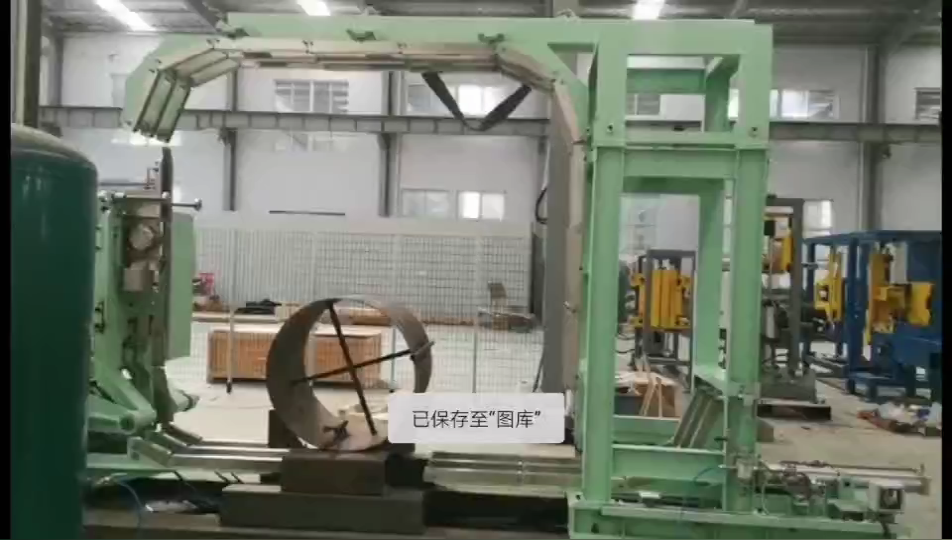
Tóm tắt: Quy trình kỹ thuật này trang bị cho các kỹ sư hiện trường khả năng kiểm tra, vận hành và bảo trì hệ thống đóng gói và quấn màng thép, tập trung vào các khóa an toàn, độ ổn định của màng căng, khả năng chịu lực của kết cấu và sự sẵn sàng vận hành. Sử dụng quy trình này để xác minh thiết bị mới hoặc hiện có trước khi tiến hành kiểm toán tuân thủ quy định vận chuyển.
[VIDEO PLASTER]
🛠️ Kiến trúc hệ thống & Kiểm chứng vận hành
Kiểm tra độ bền chịu tải của kết cấu so với phạm vi tải trọng tối đa của cuộn dây từ 500–3500 kg trước khi cấp điện cho mạch điều khiển. Đối chiếu sơ đồ I/O PLC với sơ đồ đấu dây vật lý và xác minh độ ổn định của bộ điều chỉnh khí nén trong phạm vi dung sai do nhà sản xuất quy định để đảm bảo tính toàn vẹn cơ học ban đầu.
-
Kiểm tra kết cấu khung: Kiểm tra khung thép Q355B xem có các vết nứt do mối hàn, nứt do ứng suất hoặc biến dạng tấm đế hay không. Khả năng chịu tải động phải phù hợp với phạm vi trọng lượng cuộn dây từ 500–3500 kg; xác minh theo hướng dẫn của nhà sản xuất hoặc phạm vi điển hình cho khối lượng cuộn dây cụ thể tại địa điểm lắp đặt.
-
Kiểm tra bộ điều khiển PLC và I/O: Xác nhận phần mềm điều khiển logic lập trình (PLC) khớp với bố cục khối đầu cuối vật lý. Giờ hỗ trợ từ xa thay đổi tùy theo hợp đồng với nhà cung cấp; hãy lên lịch một phiên riêng để kiểm tra việc ánh xạ I/O, logic an toàn và sao lưu bảng tham số.
-
Hiệu chuẩn lực căng servo: Đo lực căng màng bằng cảm biến lực đã được hiệu chuẩn. Độ chính xác chấp nhận được thường là ±4–6 N trong điều kiện hoạt động liên tục; kiểm tra theo hướng dẫn của nhà sản xuất hoặc phạm vi thông thường. Ghi lại các giá trị cơ bản tại ba điểm khác nhau dọc theo chu kỳ quấn để thiết lập chuẩn mực về độ trôi lực căng.
-
Kiểm tra mạch khóa an toàn: Kiểm tra tất cả các mạch dừng khẩn cấp, màn chắn ánh sáng và công tắc phát hiện tốc độ bằng không. Ngưỡng phản hồi phải tuân thủ ngôn ngữ chỉ thị địa phương hiện hành chứ không phải các mục tiêu mili giây cố định. Mỗi khóa liên động phải ngắt chuyển động của máy và kích hoạt trạng thái lỗi khi được kích hoạt.
-
Độ ổn định của bộ điều chỉnh khí nén: Đặt bộ điều chỉnh áp suất theo thông số kỹ thuật của nhà sản xuất (thường là 0.5–0.7 MPa) và theo dõi độ ổn định trong suốt chu kỳ đẩy và thu hồi màng phim. Ghi lại phạm vi dao động; độ lệch vượt quá ±0.02 MPa cho thấy bộ lọc bị bão hòa hoặc bộ điều chỉnh bị mòn.
🏗️ Thông số vận hành & Tích hợp vật liệu
Thực hiện quấn dây đồng bộ hai lớp với đường luồn bên trong bằng màng LLDPE, PVC hoặc HDPE được hiệu chỉnh theo kích thước cuộn dây chính xác. Đồng bộ hóa tốc độ quỹ đạo và lực căng băng tải với các yêu cầu chống ăn mòn và bảo vệ cơ học cụ thể của điểm đến để duy trì tính nhất quán của lớp quấn trên các cấu hình tải khác nhau.
-
Chuẩn bị bề mặt cuộn dây: Đảm bảo bề mặt cuộn dây không còn dầu gia công, vảy cán và các mảnh vụn trước khi chất lên. Sử dụng khăn lau chuyên dụng hoặc khí nén đã lọc; các chất bẩn còn sót lại sẽ làm giảm độ bám dính của màng bọc và đẩy nhanh quá trình ăn mòn dưới lớp bọc.
-
Lựa chọn vật liệu và điều chỉnh kích thước: Chọn màng bao bì dựa trên trọng lượng cuộn, phương thức vận chuyển và điều kiện môi trường. Kích thước tiêu chuẩn yêu cầu đường kính trong 50 mm và chiều rộng 100–120 mm. Đường kính ngoài của LLDPE/PVC thường nằm trong khoảng 100–150 mm, trong khi HDPE có thể chứa đường kính ngoài từ 200–350 mm. Kiểm tra theo hướng dẫn của nhà cung cấp về độ dày và mô đun đàn hồi kéo.
-
Cấu hình thông số máy: Nhập chính xác hình dạng cuộn dây vào giao diện HMI. Xác nhận tốc độ quay của vòng quấn không vượt quá tốc độ vòng quay định mức (thường là 30–40 vòng/phút đối với các hệ thống tiêu chuẩn). Đồng bộ hóa quá trình quấn đồng bộ hai lớp với luồng dây bên trong để tránh các khe hở chồng chéo màng hoặc tích tụ lực căng quá mức.
-
Giám sát độ căng màng: Trong các chu kỳ quấn ban đầu, hãy theo dõi màn hình hiển thị độ căng so với đường cơ sở đã hiệu chuẩn. Sai số định vị servo phải nằm trong khoảng ±0.2–0.3 mm; độ lệch vượt quá 6 N cần phải hiệu chuẩn lại ngay lập tức. Độ đồng nhất của màng quấn có mối tương quan trực tiếp với hiệu quả chống ẩm và chống gỉ.
-
Cố định bằng dây đai và phân bổ tải trọng: Sau khi quấn, dùng dây đai thép hoặc nhựa buộc theo khoảng cách quy định (thường là 200–300 mm dọc theo chiều rộng cuộn dây). Kiểm tra độ căng của dây đai bằng máy đo độ căng cầm tay (phạm vi mục tiêu 200–400 N). Đối với vận chuyển đường biển, cần tích hợp quy trình nhiều lớp: màng polyethylene bên trong, thùng gỗ chứa hàng và gia cố bằng dây đai thép.
🔗 Liên quan : Khám phá thêm các giải pháp
📈 Bảo trì phòng ngừa & Vòng đời linh kiện
Thực hiện thay thế ổ bi định kỳ, căn chỉnh con lăn dẫn hướng và bôi trơn ray dẫn hướng để ngăn ngừa hiện tượng trôi lệch do mài mòn tích lũy. Giám sát tải nhiệt của tủ điện và tình trạng lọc khí nén để duy trì khả năng phản hồi của động cơ servo và kéo dài tuổi thọ linh kiện.
-
Quy trình thay thế bạc đạn: Việc thay thế bạc đạn không cần dụng cụ nên được thực hiện trong vòng 30–40 phút theo hướng dẫn của nhà sản xuất thiết bị gốc (OEM). Chọn thời điểm thay thế trong thời gian ngừng hoạt động theo kế hoạch để tránh tổn thất hiệu suất thiết bị tổng thể (OEE) ngoài dự kiến. Ghi lại mã số bạc đạn và giá trị mô-men xoắn khi lắp đặt.
-
Kiểm tra độ thẳng hàng và độ mòn của con lăn dẫn hướng: Kiểm tra độ nguyên vẹn bề mặt con lăn dẫn hướng bằng thước thẳng chính xác. Thay thế con lăn nếu độ nhám bề mặt vượt quá 0.1 mm trên đoạn dài 100 mm. Bôi trơn tất cả các điểm tiếp cận theo lịch bôi trơn của nhà sản xuất để ngăn ngừa lỗi theo dõi màng phim.
-
Bôi trơn bộ phận trượt phim: Kiểm tra các thanh dẫn hướng tuyến tính và vít me bi xem có phân bố mỡ bôi trơn và bị nhiễm bẩn do các hạt rắn hay không. Bôi lại mỡ gốc lithium sau mỗi 500 giờ hoạt động hoặc định kỳ ba tháng một lần, tùy điều kiện nào đến trước. Chất bôi trơn bị suy giảm ảnh hưởng trực tiếp đến độ chính xác định vị của servo.
-
Quản lý nhiệt độ tủ điện: Xác nhận quạt thông gió trong tủ đang hoạt động và bộ lọc hút gió không bị bám bụi. Đo nhiệt độ bên trong trong thời gian hoạt động cao điểm; tải nhiệt phải duy trì dưới 45 °C. Nhiệt độ quá cao sẽ đẩy nhanh quá trình xuống cấp của tụ điện và làm mỏi các linh kiện PLC.
⚠️ Lưu ý về dung sai của nhà sản xuất: Dung sai áp suất căng, phạm vi hoạt động khí nén và nhiệt độ môi trường có thể thay đổi và cần được đối chiếu với hướng dẫn sử dụng của nhà sản xuất thiết bị gốc (OEM). Các kỹ sư hiện trường phải xác nhận tất cả các ngưỡng cơ khí và điện so với hồ sơ tải và điều kiện môi trường cụ thể tại địa điểm trước khi vận hành.
🛡️ Tuân thủ các quy định an toàn và hồ sơ đạt/không đạt
Thực thi các quy trình khóa an toàn khi mạch khóa liên động vượt quá ngưỡng phản hồi được xác định bởi ngôn ngữ chỉ thị địa phương hiện hành. Ghi chép tất cả các sai lệch hiệu chuẩn, thay thế vật liệu và hành động khắc phục dựa trên sổ tay hướng dẫn của nhà sản xuất thiết bị gốc (OEM) và chứng chỉ hiệu chuẩn của bên thứ ba có thể kiểm chứng để đáp ứng các yêu cầu kiểm toán.
-
Kiểm tra mạch dừng khẩn cấp: Kích hoạt mỗi nút dừng khẩn cấp hai lần: một lần từ bảng điều khiển vận hành, một lần từ bộ điều khiển từ xa. Máy phải dừng chuyển động và hiển thị mã lỗi tương ứng. Thời gian phản hồi phải phù hợp với ngôn ngữ chỉ thị địa phương hiện hành.
-
Kiểm tra chức năng màn chắn ánh sáng: Ngắt chùm tia màn chắn ánh sáng ở ba vị trí thẳng đứng khác nhau trong quá trình chu kỳ hoạt động. Hệ thống phải dừng chuyển động ngay lập tức và yêu cầu trình tự thiết lập lại thủ công. Sai lệch vị trí tạo ra các điểm mù làm bỏ qua các khóa an toàn.
-
Đánh giá môi trường âm thanh: Đo áp suất âm thanh ở khoảng cách 1 m từ máy trong suốt chu kỳ hoạt động đầy đủ. Ngưỡng âm thanh không được vượt quá 85 dB(A) theo giới hạn công nghiệp thông thường. Vượt quá ngưỡng này bắt buộc phải áp dụng các biện pháp bảo vệ thính giác hoặc lắp đặt vách ngăn cách âm.
-
Kiểm tra sổ tay hướng dẫn vận hành và tài liệu: Sổ tay hướng dẫn của nhà sản xuất gốc (OEM), bao gồm sơ đồ đấu dây, lịch bảo trì và bảng thông số, phải có sẵn tại chỗ. Xác nhận tài liệu khớp chính xác với số sê-ri và cấu hình đã cài đặt.
Ma trận xác minh Đạt/Không đạt
| Mục danh sách kiểm tra | Đạt điều kiện | Điều kiện thất bại |
|---|---|---|
| Kiểm tra cấu trúc khung (Q355B) | Không có vết nứt; khả năng chịu tải ≥500 kg và ≤3500 kg (động) | Bất kỳ sự gián đoạn, biến dạng hoặc sự không phù hợp nào về khả năng chịu lực của mối hàn đều không được chấp nhận. |
| khớp nối dây PLC | Sơ đồ I/O tương ứng 1:1 với các kết nối vật lý theo sơ đồ mạch của nhà sản xuất thiết bị gốc (OEM). | Bất kỳ sự không khớp hoặc sửa đổi tham số nào không được ghi lại |
| Độ chính xác lực căng servo | Sai số ±4–6 N tại ba điểm đo (kiểm tra theo hướng dẫn sử dụng của nhà sản xuất hoặc phạm vi đo thông thường). | Sai lệch >6 N tại bất kỳ điểm nào hoặc cảm biến lực chưa được hiệu chuẩn |
| Khóa an toàn SIL2 | Tất cả các nút dừng khẩn cấp, màn chắn ánh sáng và bộ cảm biến tốc độ bằng không đều hoạt động theo ngôn ngữ chỉ thị địa phương hiện hành. | Vi phạm ngưỡng phản hồi hoặc cách ly mạch không hoàn toàn |
| Tính ổn định của áp suất khí nén | Biến động ≤0.02 MPa trong suốt chu kỳ | Biến động >0.02 MPa hoặc áp suất nằm ngoài thông số kỹ thuật của nhà sản xuất. |
| Tính chính xác của việc lựa chọn vật liệu | Loại màng phim phù hợp với trọng lượng cuộn, đường kính ngoài và yêu cầu bảo vệ tại điểm đến. | Loại phim không phù hợp, số lớp không đủ hoặc độ dày chưa được kiểm chứng. |
| Định vị độ căng khi quấn | Sai số servo ±0.2–0.3 mm được duy trì trong suốt chu kỳ. | Sai số cho phép >0.3 mm hoặc các khuyết tật chồng/khoảng trống màng phim có thể nhìn thấy |
| Độ căng của dải | 200–400 N trên mỗi máy đo sức căng đã hiệu chuẩn | 400 N, hoặc khoảng cách dải không nhất quán |
| Thời gian thay thế vòng bi | ≤40 phút theo hướng dẫn của nhà sản xuất thiết bị gốc (OEM). | >40 phút hoặc mô-men xoắn/trình tự siết ốc không đúng |
| mài mòn con lăn dẫn hướng | Độ nhám bề mặt ≤0.1 mm trên chiều dài 100 mm | Độ nhám >0.1 mm, rãnh nhìn thấy được hoặc sai lệch do ma sát |
| nhiệt độ tủ | <45 °C trong quá trình vận hành cao điểm | ≥45 °C hoặc hệ thống thông gió/lọc không hoạt động |
| Mức độ tiếng ồn | ≤85 dB(A) ở khoảng cách hoạt động 1 m | >85 dB(A) khi không có thiết bị bảo vệ thính giác hoặc không có lớp chắn bảo vệ. |
Điểm quan trọng: Nếu bất kỳ khóa an toàn hoặc bộ phận cấu trúc nào không đạt yêu cầu kiểm định, máy phải được khóa ngay lập tức. Ghi chép tất cả các lỗi, hành động khắc phục và chứng chỉ hiệu chuẩn của bên thứ ba vào nhật ký bảo trì tại chỗ để đáp ứng yêu cầu kiểm toán tuân thủ.
🔗 Xem thêm : Thiết bị liên quan
⚙️ Câu hỏi thường gặp
Hỏi: Tôi nên hiệu chỉnh bộ điều khiển lực căng servo bao lâu một lần?
A: Hiệu chuẩn sau mỗi 1,000 giờ hoạt động hoặc bất cứ khi nào độ lệch lực căng vượt quá ±6 N. Sử dụng cảm biến lực tham chiếu được chứng nhận có độ chính xác ±0.5 N. Kiểm tra khoảng thời gian hiệu chuẩn theo hướng dẫn của nhà sản xuất hoặc phạm vi điển hình dựa trên cường độ chu kỳ làm việc.
Hỏi: Số lớp bao bì tối thiểu cho vận chuyển quốc tế là bao nhiêu?
A: Tiêu chuẩn ngành yêu cầu cuộn dây đồng bộ hai lớp với ren trong. Đối với vận chuyển đường biển, cần tích hợp thêm một lớp màng polyethylene bên trong, một thùng gỗ và dây thép gia cường. Độ dày màng có thể thay đổi; tham khảo hướng dẫn của nhà cung cấp hoặc ghi rõ là có thể thay đổi tùy theo yêu cầu hậu cần.
Hỏi: Tôi có thể sử dụng màng HDPE cho tất cả các loại cuộn dây có trọng lượng khác nhau không?
A: HDPE có độ bền cấu trúc tốt cho các cuộn có trọng lượng lên đến 3,500 kg khi kết hợp với hệ thống căng điều khiển bằng servo. Đối với các cuộn nhẹ hơn hoặc yêu cầu độ giãn dài cao hơn, LLDPE hoặc PVC (đường kính ngoài 100–150 mm) có thể được tối ưu hóa. Hãy xác minh lựa chọn màng với nhà cung cấp vật liệu và hồ sơ tải trọng tại công trường.
Hỏi: Làm thế nào để xử lý hiện tượng sai lệch thông số PLC trong quá trình hỗ trợ từ xa?
A: Thời gian hỗ trợ từ xa thay đổi tùy theo hợp đồng với nhà cung cấp. Tất cả các điều chỉnh thông số phải được ghi lại trong sổ nghiệm thu tại công trường với dấu thời gian, giá trị ban đầu và điểm đặt đã sửa đổi. Hãy sao lưu tệp PLC cơ bản tại nhà máy trước khi thực hiện bất kỳ can thiệp từ xa nào.
Hỏi: Cần những giấy tờ gì để đáp ứng yêu cầu kiểm định đạt/không đạt?
A: Tất cả các tiêu chí đạt/không đạt phải dựa trên tài liệu có thể kiểm chứng, bao gồm hướng dẫn lắp đặt của nhà sản xuất thiết bị gốc (OEM), chứng chỉ hiệu chuẩn của bên thứ ba, nhật ký áp suất khí nén và hồ sơ kiểm tra khóa an toàn. Các phép đo thực địa không được kiểm chứng là không đủ để chứng nhận tuân thủ.
🛡️ Lưu ý về tuân thủ : Thiết bị này được thiết kế để đáp ứng các yêu cầu của tiêu chuẩn ISO và ASTM. Vui lòng xác minh các chứng nhận cụ thể với nhà sản xuất trước khi mua.