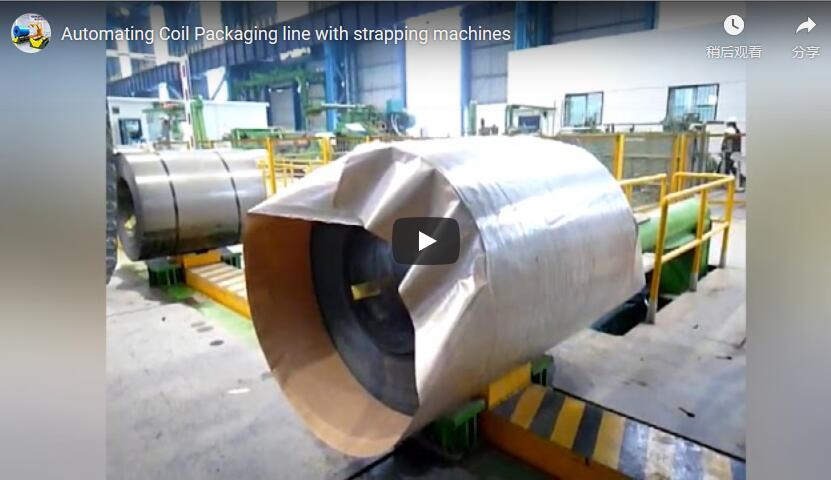
Tóm tắt: Giữa nhà máy và khu vực vận chuyển, cuộn thép phải được đặt xuống, niêm phong và đóng gói, và việc thực hiện thao tác này bằng móc cẩu và thiết bị nâng hạ thủ công rất chậm, mệt mỏi và là thời điểm dễ xảy ra hư hỏng bề mặt nhất. Dây chuyền đóng gói cuộn thép tự động sẽ kẹp cuộn thép, xử lý các mặt đầu và đóng gói trên các con lăn chạy bằng động cơ, mà không cần người vận hành nâng đỡ ở bất kỳ bước nào. Đoạn video ngắn dưới đây cho thấy một dây chuyền đang hoạt động theo chu trình cuộn thép; phần còn lại của trang này giải thích chức năng của từng trạm, thời điểm cần thêm trạm và cách tính toán kích thước hình học của giá đỡ phù hợp với phạm vi cuộn thép của bạn.
Mục lục
- Tổng quan về dòng sản phẩm
- Cách cuộn dây di chuyển dọc theo đường dây
- Các trạm bổ sung và thời điểm mỗi trạm tự hoàn vốn.
- Hỗ trợ lò xo cuộn: quy tắc bước ren con lăn
- Kiểm soát và an toàn
- Danh sách kiểm tra lựa chọn
- Câu hỏi thường gặp về kỹ thuật
- Dữ liệu thông số kỹ thuật đã công bố
- Đọc liên quan
- nguồn
- Bước tiếp theo
Tổng quan về dòng sản phẩm
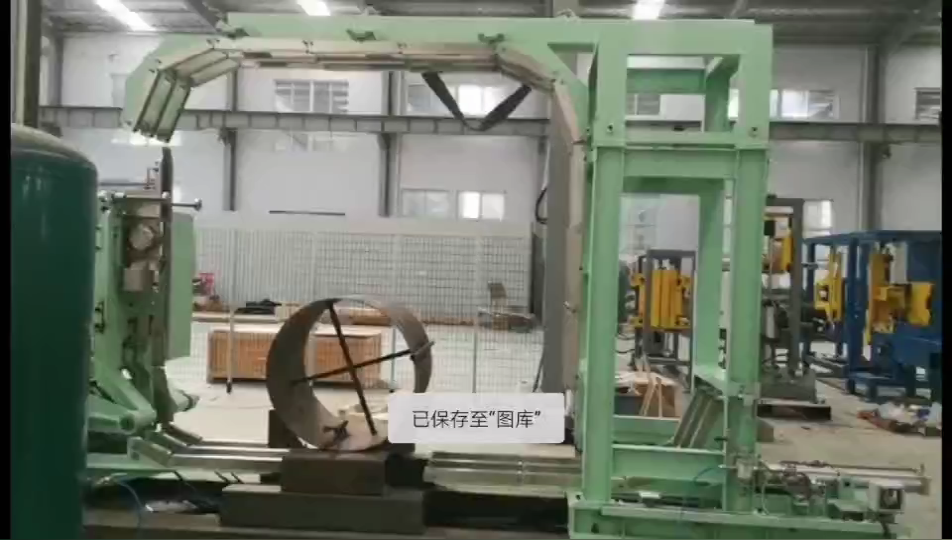
Dây chuyền đóng gói cuộn thép không phải là một máy móc đơn lẻ. Nó là một chuỗi các trạm cố định, liên kết với nhau mà cuộn thép chỉ đi qua một lần: máy kẹp cuộn thép, ép và hàn kín các mặt đầu, quấn lại và thả ra. Cuộn thép rời khỏi dây chuyền ở trạng thái được định hướng và bảo vệ để chuyển sang khu vực xử lý tiếp theo.
Điều này có nghĩa là gì đối với người vận hành: đối với người trước đây phải móc xích vào cuộn dây ở mỗi lần chuyển hàng, nó sẽ loại bỏ hầu hết các thao tác nâng hạ thủ công. Đối với người giám sát dây chuyền, vị trí cuộn dây ở mỗi trạm sẽ được lặp lại, do đó trạm tiếp theo không cần phải tìm lại cuộn dây.
Cách cuộn dây di chuyển dọc theo đường dây
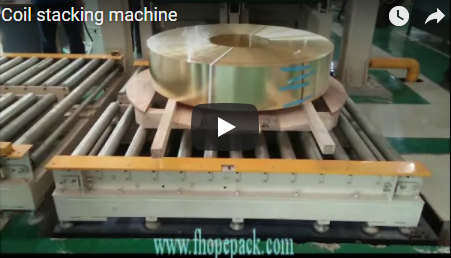
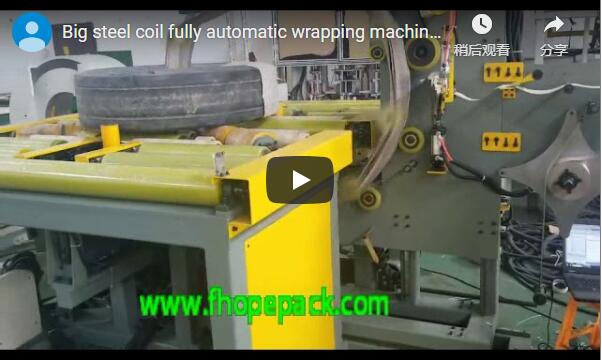
Trong đoạn video, trình tự diễn ra như sau:
- Đầu vào. Cuộn thép được vận chuyển nằm phẳng trên băng chuyền con lăn chống trượt có động cơ.
- Nắm chắc và định tâm. Một giá đỡ kẹp thủy lực sẽ kẹp chặt cuộn dây, nâng nó lên độ cao làm việc và đặt chính giữa trên trạm; bàn lăn hoạt động cùng với lực kẹp để cuộn dây không bị lung lắc.
- Điều trị vùng cuối. Trạm điều khiển đầu cuộn dây sẽ hạ xuống cuộn dây trong khi nó được giữ cố định, ép và bịt kín mặt cuối của cuộn dây, sau đó nhấc lên.
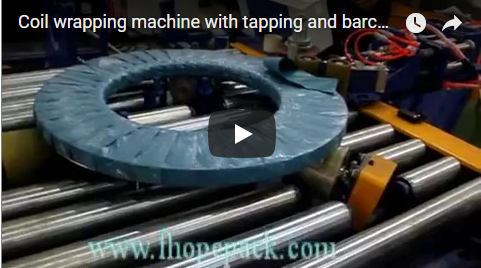
- bọc. Cuộn dây được đặt lại lên băng chuyền và di chuyển đến trạm đóng gói chuyên dụng.
- Giải phóng. Cơ chế được thiết lập lại và cuộn dây rời khỏi trạm, hướng đến khu vực xử lý tiếp theo.
Các trạm bổ sung và thời điểm mỗi trạm tự hoàn vốn.
Không phải dây chuyền nào cũng cần tất cả các trạm. Chỉ thêm trạm khi tuyến đường của cuộn dây hoặc quy trình của bạn yêu cầu.
| Ga tàu | Những gì nó bổ sung | Thêm vào khi… |
|---|---|---|
| Bộ nghiêng cuộn dây hoặc bộ phận hạ xuống | Xoay hoặc định hướng lại cuộn dây (từ hướng mắt lên trời sang hướng mắt vào tường, hoặc ép mặt cuối). | Máy cuốn giấy của bạn yêu cầu hướng mắt cuốn cụ thể và các cuộn dây được đóng gói riêng. |
| Kẹp và định tâm giá đỡ | Kẹp thủy lực với cơ chế nâng và định tâm | Các cuộn dây phải được đặt ngoài băng chuyền hoặc đặt ở vị trí trung tâm mà không cần cần cẩu. |
| Trạm bọc | Màng bọc co giãn có động cơ quấn quanh chu vi và các mặt | Màng bọc co giãn hoặc màng bọc bảo vệ nằm trong phạm vi áp dụng. |
| Trạm đóng đai | Dây đai xuyên tâm hoặc vòng quanh trước khi giao hàng | Các cuộn dây phải được cố định chắc chắn để xếp chồng hoặc vận chuyển đường dài. |
| Cân đo (tùy chọn) | thu hồi trọng lượng cuộn dây thẳng hàng | Bạn cần thông tin về trọng lượng trên chứng từ vận chuyển, kiểm kê hoặc xác nhận hàng hóa. |
| Tháp tín hiệu | Trạng thái ba màu tại đầu vào | Người vận hành cần nắm được trạng thái đường dây một cách nhanh chóng. |
Bước quấn màng chấp nhận các mẫu lập trình, tỷ lệ chồng lấp và độ căng màng cho từng kích thước cuộn và loại bề mặt, theo tài liệu sản phẩm của FHOPE. Các thiết lập này được cài đặt trong chương trình điều khiển khi vận hành thử, chứ không phải được cố định tại nhà máy.
Hỗ trợ lò xo cuộn: quy tắc bước ren con lăn
Yếu tố hình học không thể thay đổi là cách cuộn dây nằm trên băng tải. Quy tắc thiết kế là phải đảm bảo ít nhất ba con lăn nằm dưới cuộn dây nhỏ nhất mà dây chuyền được thiết kế cho. Ít điểm tiếp xúc hơn sẽ khiến cuộn dây nhẹ hoặc hẹp bị lắc lư giữa các con lăn và làm hỏng sự căn chỉnh kẹp.
Ví dụ minh họa, có chú thích và không phải là bản mô tả kỹ thuật:
| Mục | Giá trị |
|---|---|
| Đường kính ngoài nhỏ nhất của cuộn dây (hình minh họa) | 800 mm |
| Bước ren con lăn (hình minh họa) | 200 mm |
| Con lăn dưới cuộn dây, 800 chia cho 200 | 4 |
Nếu cuộn dây nhỏ nhất của bạn có kích thước nhỏ hơn, hãy thu hẹp bước răng; nếu phạm vi kích thước rộng, hãy xác nhận trường hợp xấu nhất cho mỗi dự án thay vì lấy trung bình. Một dây chuyền tích hợp thường bao gồm phân khúc công nghiệp tầm trung. Các cuộn dây có đường kính ngoài khoảng 600–800 mm chạy trên các con lăn có đường kính khoảng 100 mm, với các cuộn dây lớn hơn có đường kính ngoài gần 1.2–1.5 m và đường kính trong 0.6–0.8 m. Đường kính ngoài, đường kính trong, chiều rộng và trọng lượng chính xác cho dây chuyền của bạn được thiết lập ở giai đoạn thiết kế dự án, và việc xử lý trục cuộn dây được cố định theo phạm vi kích thước cuộn dây của bạn ở cùng giai đoạn đó.
Kiểm soát và an toàn
Kiến trúc an toàn được thiết kế theo tiêu chuẩn CE (EN ISO 13849-1 / EN 415-10) và các yêu cầu thiết kế của OSHA. Cấu hình tiêu chuẩn bao gồm hàng rào bao quanh khu vực nguy hiểm có khóa liên động, màn chắn ánh sáng an toàn giảm tiếng ồn ở lối vào và lối ra băng tải, và mạch dừng khẩn cấp hai kênh tại mỗi vị trí vận hành. Nhân viên chỉ được vào khu vực này khi dây chuyền đã dừng và được cách ly.
Dây chuyền vận hành theo trình tự điều khiển liên động dựa trên PLC: kẹp, bộ phận hạ cuộn và băng tải không thể hoạt động sai thứ tự, do đó cuộn dây lỏng lẻo sẽ không bao giờ bị đưa qua đầu di chuyển. Tháp tín hiệu ba màu hiển thị màu xanh lá cây khi dây chuyền hoạt động, và trạng thái màu đỏ hoặc hổ phách với hành vi thiết lập lại sẽ tuân theo chương trình điều khiển. Tính khả dụng của điều khoản đối với thị trường đích của bạn sẽ được xác nhận tại giai đoạn thiết kế dự án.
Danh sách kiểm tra lựa chọn
- Xác định đường kính ngoài, đường kính trong và trọng lượng của cuộn dây nhỏ nhất và lớn nhất để thiết lập bước lăn và tải trọng định mức của kẹp.
- Cần định hướng mắt khi sử dụng máy đóng gói để chọn chế độ nghiêng hoặc cấp liệu ngang trực tiếp.
- Vật liệu bọc, lớp chồng lên nhau và dây buộc cần thiết, để thiết lập các trạm bọc và buộc dây cũng như chương trình quay phim.
- Thời gian chu kỳ và mục tiêu định vị, để thống nhất dải dung sai với nhóm kỹ thuật của chúng tôi.
- Phạm vi an toàn: hàng rào, cửa liên khóa, nút dừng khẩn cấp và các ô cửa có màn chắn ánh sáng, theo tiêu chuẩn của thị trường đích.
- Giao diện điều khiển: Nền tảng PLC, bus trường và chẩn đoán từ xa, đã được thống nhất trong quá trình thiết kế dự án.
Câu hỏi thường gặp về kỹ thuật
Hỏi: Dây chuyền này có cần người vận hành không? Trả lời: Không — trong điều kiện vận hành bình thường, trình tự hoạt động hoàn toàn tự động và chỉ cần người vận hành để giám sát, không cần người vận hành để nâng hạ.
Hỏi: Cần bao nhiêu con lăn đỡ một cuộn dây? Trả lời: Ít nhất 3 con lăn đỡ cuộn dây nhỏ nhất trong phạm vi của bạn; cuộn dây 800 mm trên bước ren 200 mm trong ví dụ minh họa được đỡ bởi 4 con lăn.
Hỏi: Làm sao tôi biết đường dây đã sẵn sàng? Trả lời: Một tháp tín hiệu ba màu ở đầu vào sẽ hiển thị màu xanh lá cây khi đường dây hoạt động, và sẽ hiển thị màu đỏ hoặc màu hổ phách kèm theo bước thiết lập lại tự động sau khi chương trình điều khiển được lập trình.
Hỏi: Dây chuyền này xử lý các mặt đầu cuộn thép như thế nào? Đáp: Trạm ép đầu cuộn sẽ ép và hàn kín mặt đầu cuộn thép trước khi đóng gói, và bạn có thể yêu cầu lớp bảo vệ bên trong cho đường kính trong của cuộn thép nếu cần.
Hỏi: Trục cuộn dây có luôn nằm ngang không? Trả lời: Nó nằm ngang trên hệ thống cấp liệu tiêu chuẩn; khi máy cuốn cần cuộn dây thẳng đứng hoặc bố cục yêu cầu như vậy, tùy chọn điều chỉnh độ nghiêng sẽ được thêm vào và việc xử lý trục sẽ được cố định trong quá trình thiết kế dự án.
Dữ liệu thông số kỹ thuật đã công bố — hãy xác nhận lại với dòng sản phẩm của bạn.
Đây là những thông tin sản phẩm do FHOPE công bố. Vui lòng xác nhận lại từng thông tin so với dòng được trích dẫn trước khi mua.
- Máy xoay cuộn dây quay các cuộn dây 90° (từ hướng lên trời sang hướng xuống tường) như trạm đầu tiên của dây chuyền, và có thể tích hợp hệ thống cân để phục vụ việc lập chứng từ vận chuyển và ghi chép hàng tồn kho.
- Quy trình quấn màng co hoàn toàn tự động và có thể lập trình – kiểu quấn, tỷ lệ chồng chéo và độ căng màng tùy thuộc vào kích thước cuộn và loại bề mặt.
- Tài liệu sản xuất cho biết năng suất của dây chuyền cuộn tích hợp vào khoảng 60 cuộn/giờ, và báo chí ngành từ lâu đã chỉ ra rằng việc hàn kín đầu cuộn và buộc dây là điểm nghẽn đầu tiên trên các dây chuyền xẻ cuộn (The Fabricator, 2003), với thời gian xếp chồng khoảng 40-45 giây mỗi cuộn trong phân tích đó. Hãy coi năng suất là mục tiêu cần xác nhận, chứ không phải là mức tối thiểu.
Đọc liên quan
nguồn
- Vận hành đường dây: video của chúng tôi trên YouTube.
- Thông số kỹ thuật máy: Nhóm kỹ thuật FHOPE, 08/10/2026.
- Hình vẽ con lăn và cuộn dây: ví dụ minh họa và hình vẽ phạm vi dự án.
- Tài liệu sản phẩm: Tài liệu về dây chuyền đóng gói cuộn thép FHOPE.
- Tài liệu tham khảo trong ngành: Tạp chí The Fabricator, năm 2003 (phân tích việc hàn kín và xếp chồng đuôi dây chuyền xẻ rãnh).
Bước tiếp theo
- Hãy gửi bản vẽ sơ đồ bố trí và phạm vi cuộn dây của bạn. đến info@fhopepack.com — Kích thước nhỏ nhất và lớn nhất: đường kính ngoài, đường kính trong, chiều rộng và trọng lượng, cộng với diện tích chiếm dụng của khu đất.
- Nhận báo giá trong vòng 48 giờ Với bố cục giữa các trạm, khoảng cách giữa các con lăn và danh sách trạm được điều chỉnh phù hợp với phạm vi của bạn.
- Đặt lịch khảo sát địa điểm miễn phí Vì vậy, việc tiếp cận tòa nhà, độ sâu hố đào và nguồn điện sẽ được xác nhận tại chỗ trước khi bạn đặt hàng.
Lần cuối cập nhật: 08/10/2026