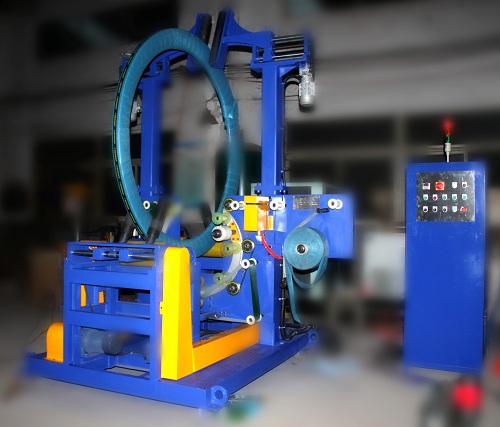
Özet: İki aşamalı bir hat, işi ikiye böler. Birinci aşama, her bir bobini bir halka sarıcının gözünden geçirir; ikinci aşama ise sarılmış bobinleri üstten askılı bir vinçle hareket ettirerek istifler oluşturur. Yaklaşık bir dakikalık bu video, hatlarımızdaki her iki aşamayı da göstermektedir. Mavi bir halka sarıcı ve vinçli istifleyici, sarı tutucu başlıklı beyaz bir vinç ve dar bir bobini saran ikinci bir halka görüyorsunuz.
İçindekiler
- Kısa cevap
- Videoda gösterilenler
- Birinci aşama: yüzük ambalajı
- İkinci aşama: üstten askılı platform
- Yarış temposunu ne belirler?
- Konveyör beslemeli hatlar için bobin yelpazesi
- İki aşamalı hat için seçim kontrol listesi
- Kontroller ve güvenlik
- Mühendislik SSS
- Sonraki adım
- Ilgili okuma
- kaynaklar
Kısa cevap
- Bobin, motorlu bir makaralı konveyör üzerinde düz bir şekilde geliyor.
- Halka sarma makinesi, filmi halkadan geçirirken silindirler bobini döndürerek her tarafını kapatır.
- Sarılmış bobin, yukarıdaki bir vinç üzerine taşınır.
- Vinç bobini alır ve bir istif üzerine veya bir sonraki istasyona bırakır.
- Üretimi tamamlanmış istif, makaralar üzerinde veya forklift ile üretim hattından ayrılır.
Videoda gösterilenler
| Klip zamanı | Sahne |
|---|---|
| 0–12 sn. | Mavi dikey bir halka içinde, sarı silindirler üzerine düz bir şekilde yerleştirilmiş bir rulo bulunur ve bu rulo, şeffaf filmi halkanın gözünden geçirir. |
| 12–40 sn. | Konveyörün üzerindeki mavi bir vinç, kavrama kollarını sarılı bir bobine indirip yere bırakıyor. |
| 45–55 sn. | Sarı tutucu başlığı olan beyaz bir vinç, sarı bağlantı parçaları bulunan bir makaralı platform üzerinde hareket ediyor. |
| son saniyeler | Dar bir bobin, yeşil silindirler üzerinde başka bir halka sarıcıya sarılmış halde dururken, turuncu baretli bir operatör de yanında çalışıyor. |
Zamanlar yaklaşık her 3 saniyede bir alınan karelerden elde edildiği için her sınır yaklaşık değerdir. Klip bir montaj olduğu için sahneler birden fazla satırdan oluşmaktadır.
Birinci aşama: yüzük ambalajı
Halka, film rulosunu taşır ve her dönüşte bobin gözünden geçer. Bobinin altındaki silindirler, bobini yavaşça döndürür, böylece her geçiş bir öncekinin üzerine biner. Bobin bir tam tur döndüğünde, film dış yüzeyi, iç kısmı ve her iki yanını kaplar.
Bobin paketleme hatlarımızda, PLC/HMI programları her bobin tipi için merkezleme, gerilim ve üst üste bindirme ayarlarını yapar. Film, kağıt veya dokuma sargı kullanılabilir ve aynı hatta PET veya çelik şerit ve ERP/MES etiketi de eklenebilir.
İkinci aşama: üstten askılı platform
Bobin sarıldıktan sonra, hat yeni sarıma zarar vermeden bobini hareket ettirmelidir. Bu işlem, üstten bir vinç sistemiyle yapılır, böylece hatta forklift veya vinç girmez.
- Tutucu kollar dış kenarda kapanır. Klipteki mavi iskelede olduğu gibi, bobinin.
- Taşıyıcı bobini doğrudan yukarı kaldırır.Seyahat eder ve onu yığının üzerine indirir.
- Kule göz hizasına kadar yükseliyor.Otomatik bobin paketleme hattımızda her istifte en fazla 6 bobin paketlenebilir.
Videonun ilerleyen kısımlarında görünen beyaz platformda farklı bir başlık yer alıyor: silindirli bir platform üzerinde çalışan sarı bir tutucu ünite. Başlık, bobin aralığına ve bobinlerin nasıl alındığına göre tasarlandığı için projeden projeye değişiyor.
Yarış temposunu ne belirler?
İki aşamalı bir hat, en yavaş istasyonunun hızında çalışır. Çoğu hatta bu, ya tam bir bobin dönüşü gerektiren halka sarıcı ya da bobin başına bir kaldırma ve hareket işlemi yapan portaldır.
| En yavaş istasyon ise | Tipik çözüm |
|---|---|
| halka sarıcı | Sevkiyatın izin verdiği durumlarda daha az ambalajlama veya daha düşük örtüşme. |
| portal istifleyici | Konveyöre yakın istifleme noktaları yerleştirerek daha kısa mesafe katedilebilir. |
| dışarı besleme | Bir tampon konveyör sayesinde istif, forklifti bekleyebilir. |
Bu nedenle ilk çizimde saatte sarım sayısını soruyoruz: bu, halka hızını, portal hareketini ve tampon uzunluğunu birlikte belirler.
Konveyör beslemeli hatlar için bobin yelpazesi
Çelik bobin sarma makinesi model tablomuzdan:
| Model | bobin kimliği | bobin OD | bobin genişliği | Maksimum bobin ağırlığı |
|---|---|---|---|---|
| FPCA-1000 | 508 / aa 610 | 700 – 1600 mm | 20 – 400 mm | 2000 kg |
| FPCA-1200 | 508 – 610 mm | 800 – 1400 mm | 20 – 500 mm | 2500 kg |
Bunlar otomatik hatlar için konveyörlü modeller. Tablo bir başlangıç noktasıdır, tam bir liste değildir; her hat projenin bobin aralığına göre inşa edilir, bu nedenle rakamlar değişebilir.
İki aşamalı hat için seçim kontrol listesi
- Tepe noktaları dahil olmak üzere saatte sarılan bobin sayısı.
- Bobin iç çapı, dış çapı, genişliği ve ağırlık aralığı.
- Sarma malzemesi, üst üste bindirme ve bağlama.
- İstif yüksekliği ve istif düzeni.
- İstifleme pozisyonları ve tampon konveyörler için alan.
- ERP/MES sisteminiz için gerekli etiketler ve veriler.
Kontroller ve güvenlik
Uygulanacak standartlar hedef pazara bağlıdır. CE pazarları için ISO 12100 risk değerlendirme yöntemini belirlerken, EN 415-10 ise ambalaj makineleri için genel gereksinimleri kapsar ve koruma ile acil durdurma düzenlemesini düzenler.
Hem halka hem de portal, bobinin üstünde ve çevresinde hareketli tehlikeler oluşturmaktadır. Koruma ve durdurma devreleri, her bir yerleşim planı için risk değerlendirmesinde sabitlenmiştir.
Mühendislik SSS
S: Neden tek bir makine yerine iki aşama kullanılıyor? A: Çünkü bu sayede sarma ve istifleme işlemleri farklı bobinler üzerinde aynı anda gerçekleştirilebiliyor ve her makine daha basit kalıyor.
S: Bir istife kaç bobin sığar? C: Bobin ağırlığına ve taşıma yöntemine bağlı olarak, otomatik bobin paketleme hattımızda istif başına en fazla 6 bobin sığar.
S: Vinç, yeni sarılmış ambalaja zarar vermeyi nasıl önler? A: Tutucu kolları yalnızca dış kenardan kapanır ve bobini düz yukarı kaldırır, böylece çatallar veya askılar sarılmış yüzeylere temas etmez.
S: Konveyörle beslenen hatlar için hangi bobin genişlikleri uygundur? C: FPCA-1000 modelimiz 20–400 mm, FPCA-1200 modelimiz ise 20–500 mm aralığını kapsar.
S: Her bir bobini ayrı ayrı etiketleyebilir miyiz? C: Evet. Bobin paketleme hatlarımızda ERP/MES etiketleme seçeneği mevcuttur.
S: Hat hızını ne belirler? A: Genellikle halka sarıcı veya portal olmak üzere en yavaş istasyon. Hedeflediğiniz saatlik bobin sayısı, her istasyonun karşılaması gereken çevrim süresini belirler.
Sonraki adım
İki aşamalı bir bobin paketleme hattını üç adımda planlıyoruz:
- Yerleşim planı çiziminizi gönderin. Saat başına bobin sayısı, bobin aralığı ve istifleme düzeni ile, info@fhopepack.com.
- 48 saat içinde bir teklif alın.Sarmalayıcı, portal ve tampon yerleşim düzeniyle birlikte.
- Yerinde inceleme randevusu alın Bu sayede zemin alanını, istifleme konumlarını ve forklift güzergahlarını teyit ediyoruz.
Ilgili okuma
- Yarık Bobinli Streç Sarma ve İstifleme Hattı: Gözden Geçirme Halkasından Gantry İstifleyiciye
- İki Aşamalı Bakır Bobin Paketleme Hattı: Gözden Geçirerek Sarma, Ardından Ahşap Raylar Üzerine İstifleme
- Çelik Bobin Paketleme Hattı: Bağlamadan İstiflemeye Kadar: Beş Yatırım Getirisi Ölçütü ve Geri Ödeme Formülü
- Otomatik bobin paketleme hattı
kaynaklar
- Makine çalışırken: YouTube'daki video (yaklaşık bir dakika)
- İstif başına 6 adede kadar bobin, gözden göğe, PLC/HMI merkezleme, gerilim ve üst üste bindirme, sarma, kayış ve ERP/MES etiketleme seçenekleri: Otomatik bobin paketleme hattı
- FPCA-1000 ve FPCA-1200 değerleri: Çelik bobin sarma makinesi
- Standart kapsamı: ISO 12100:2010; EN 415-10: 2014
- Teklifin zamanlaması: Onaylanmış Meclis CTA'sı (teklif 48 saat içinde sunulmalı)
Son gözden geçirme tarihi: 21.09.2026