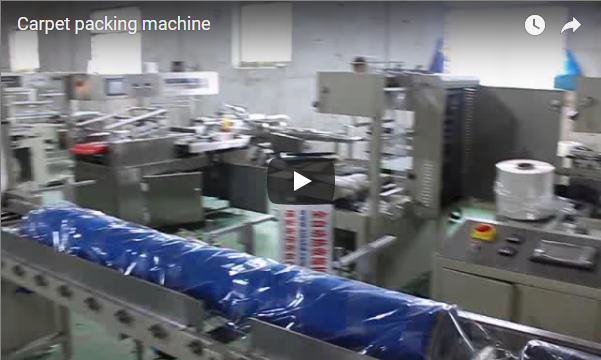
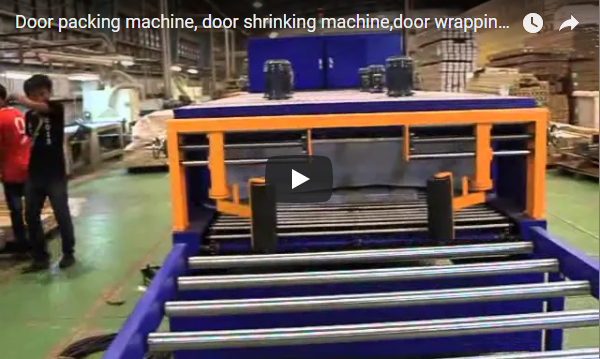
Özet Otomatik torba yapma ve büzme makinesi, alüminyum profil demeti etrafına PE büzme torbası oluşturur ve tek bir hat üzerinde ısıtarak kapatır. Standart konfigürasyon, 1000 ila 8000 mm arasındaki profil uzunluklarını kapsar, dakikada 8 ila 15 döngüde çalışır ve PLC + HMI kontrolü ile 120 ila 200°C'de kapatma işlemi yapar. Bu kılavuz, hat aşamalarını, parametre tablosunu ve film ve büzme ayar noktalarını kapsamaktadır.
İçindekiler
- Sistem ne yapıyor?
- Profil kapsamı
- Çizgi mimarisi
- teknik parametreler
- Film ve shrink çekimi
- Uygulamalar ve son işlemler
- Makine seçimi kontrol listesi
- Güvenlik özellikleri
- Bakım ve eğitim
- Mühendislik SSS
- Sonraki adım
- Ilgili okuma
- Kaynaklar ve standartlar
Sistem ne yapıyor?
Bu makine, alüminyum profil demetlerini sürekli bir işlemle ısı yalıtımlı shrink ambalajlara dönüştürüyor. Otomatik bir film uygulama ve torba paketleme hattı, PE filmi bir makaradan besliyor, bir torba şekillendirme istasyonu filmi demetin etrafına şekillendiriyor ve bir sızdırma çubuğu dikişi kapatıyor. Ardından paket, filmi profil yüzeylerine karşı sıkılaştıran bir shrink tünelinden geçiyor.
Film, tünelde büzülene kadar profillere dokunmadan uygulanır; bu sayede anotlanmış ve boyalı yüzeyler, paketleme aşamasında çiziksiz bir şekilde ayrılır. Sızdırmazlık ve tünel ayarları tarifler olarak saklanır; bu da hattın her geçişte yeniden programlama yapmadan profil boyutları arasında geçiş yapmasını sağlar.
Profil kapsamı
Standart makine 1000 ila 8000 mm arasındaki profil uzunluklarına uygundur ve talep üzerine 12000 mm'ye kadar uzanan genişletilmiş düzenler mevcuttur. Paket genişliği ve yüksekliği sabit olmak yerine profil konfigürasyonuna uyarlanır ve standart ağırlık limiti paket başına 15 kg'dır, ağır hizmet tipi varyantlar ise 25 ila 50 kg arasında kapasiteye sahiptir. Tünel uzunluğu ve ağırlık sınıfı seçimi, hat hızınıza ve paket kütlenize uygun olarak proje bazında onaylanır.
Çizgi mimarisi
Hat, tek bir PLC + HMI kontrolü altında dört istasyon şeklinde düzenlenmiştir.
| Bileşen | İşlev |
|---|---|
| Film çözme | Ayarlanabilir gerilimle 300 ila 800 mm film genişliğinde PE film besler. |
| Çanta şekillendirme | Film demetinin etrafına şekil veren, servo tahrikli, ±2 mm konumlandırma |
| Sızdırmazlık çubuğu | Torbanın kapanmasını sağlar, 120 ila 200°C, PLC kontrollü. |
| Shrink tüneli | Isı uygular, ayarlanabilir konveyör 0 ila 15 m/dak. |
teknik parametreler
Tabloda referans makinenin yayınlanmış tipik değerleri listelenmiştir. Lütfen projenize özel profil karışımınız ve hat hızınızla doğru değerleri teyit edin.
| Parametre | Özellikler |
|---|---|
| profil uzunluğu | 1000 ila 8000 mm, talep üzerine 12000 mm'ye kadar uzatılabilir. |
| Paket ağırlığı | 15 kg'a kadar standart, 25 ila 50 kg arası ağır hizmet tipi |
| Film | PE büzüşmeli film, standart 30 ila 80 µm, ağır hizmet tipi 100 µm'ye kadar. |
| döngüleri | Dakikada 8 ila 15 arası, yapılandırılabilir. |
| Sızdırmazlık sıcaklığı | 120 ila 200°C, PID ±2°C |
| Tünel konveyör | 0 ila 15 m/dak, ayarlanabilir |
| Tünel uzunluğu | 2000 mm standart, 1500 ila 4000 mm arası seçenekler |
| PLC tarifleri | 50 veya daha fazla, 5 dakikadan kısa sürede geçiş |
| Electrical | 380 V / 50 Hz, 220 ila 480 V 50/60 Hz seçenekleri mevcuttur. |
| Hava | 0.5 ila 0.8 MPa, entegre kompresör seçeneği |
| makine boyutu | 6000 x 1200 x 1800 mm, yerleşim planı özelleştirilebilir |
| Uygunluk | CE, ISO 9001; UL ve GOST sertifikaları bölgeye göre mevcuttur. |
Film ve shrink çekimi
PE shrink film bu makineyle günlük olarak birlikte kullanılıyor. Standart kalınlık 30 ila 80 µm arasında, ağır hizmet tipi paketler için ise 100 µm'ye kadar çıkıyor. Ağır paketlerde veya dış mekanlarda depolanan ürünlerde, delinme direnci ve UV stabilitesi sağladıkları için çapraz bağlı PE veya POF kullanın.
İki sıcaklık bağımsız olarak ayarlanır ve bunların ayrı tutulması işlem hatalarını önler:
| Ayar noktası | nesne | Tipik değer |
|---|---|---|
| Sızdırmazlık çubuğu | çanta dikişini kapatır | 120 - 200 ° C |
| Shrink tüneli | paketin üzerindeki filmi sıkılaştırır. | 140 - 180 ° C |
Karmaşık profil kesitleri için, filmin gerilme noktaları olmadan eşit şekilde büzülmesini sağlamak amacıyla ilk geçişten önce tüneli 160 ila 180°C'ye kadar önceden ısıtın. Konveyör hızı ve sıcaklık kombinasyonunu belirlemek için tam üretime geçmeden önce örnek demetlerle test yapın.
Uygulamalar ve son işlemler
- Mimari alüminyum: pencere çerçeveleri, kapı profilleri, giydirme cephe sistemleri.
- Endüstriyel ekstrüzyon ürünleri: ısı dağıtıcılar, ray sistemleri, yapısal bileşenler.
- Otomotiv profilleri: kaplamalar, şasi bileşenleri, dekoratif unsurlar.
- Güneş paneli çerçeveleri: alüminyum montaj yapıları.
- Isıtma, havalandırma ve klima (HVAC) kanalları: dikdörtgen ve dairesel alüminyum kanal profilleri.
Bu hat, anotlanmış, toz boyalı, PVDF ve fabrikasyon yüzeylerde ambalajlama aşamasından kaynaklanan iz bırakmadan işlem yapar. Shrink ambalajın streç filmle sarılmaya kıyaslanacağı durumlarda, uzun yükler için alüminyum profil streç film sarma makinesine bakınız.
Makine seçimi kontrol listesi
Teklif talebinde bulunmadan önce bu noktaları birlikte değerlendirelim, geri kalanını ise projeye göre teyit edelim.
| + | Proje bazında nelerin teyit edilmesi gerekiyor? |
|---|---|
| uzunluk | Karışımdaki en uzun profil ve demet uzunluğu |
| Paket ağırlığı | en ağır paket, standart veya ağır hizmet derecelendirmesi |
| filmler | PE mikron boyutu ve çapraz bağlı mı yoksa POF mi olması gerektiği |
| hız | hedef dakikadaki döngü sayısı |
| Tünel | mağaza düzeniniz için tünel uzunluğu |
| Electrical | yerinde voltaj ve frekans |
| Bitiş | eloksallı, kaplamalı veya PVDF hassasiyet kontrolleri |
Güvenlik özellikleri
Sızdırmazlık ve tünel istasyonları, en hareketli ve sıcak noktalardır; bu nedenle makine, çalışma yapılan yerlerde korunmaktadır. Hat boyunca geçişi ışık perdeleri korur, her istasyonda acil durdurma düğmeleri kolayca erişilebilir konumdadır ve tasarım CE makine standartlarına uygundur.
Sürekli çalışma sırasında tünel girişini açık tutun ve temizlemeden önce sızdırmazlık çubuğunun soğumasını bekleyin.
Bakım ve eğitim
Bakım işlemlerini basit bir rutine ayırdık: günlük olarak, sızdırmazlık çubuklarını temizleyin ve film hizalamasını kontrol edin; haftalık olarak, konveyör bantlarını inceleyin ve hareketli parçaları yağlayın; aylık olarak, sıcaklık sensörlerini kalibre edin ve PLC parametrelerini doğrulayın. Bu programla beklenen MTBF (Ortalama Arıza Arası Süre) 8000 çalışma saatini aşmaktadır.
Operatör eğitimi 2 ila 4 saat sürer ve HMI kullanımı, rutin bakım ve güvenlik prosedürlerini kapsar; böylece yeni bir operatör vardiyasının bir bölümünde hattı yönetebilir.
Mühendislik SSS
S: Alüminyum profiller için hangi shrink film uygundur? A: Tipik paketler için 30 ila 80 µm kalınlığında PE shrink film yeterlidir. Ağır paketler veya dış mekan depolama için, delinmeye ve UV ışınlarına karşı dayanıklılık için çapraz bağlı PE veya POF kullanın.
S: Hat, profil uzunlukları arasında geçiş yapabilir mi? C: Evet. PLC, 50 veya daha fazla reçeteyi saklar ve önceden kaydedilmiş parametrelerle geçiş 5 dakikadan kısa sürer.
S: Tünel sıcaklığı paketlemeyi nasıl etkiler? A: Tüneli 140 ile 180°C arasında tutun. Çok düşük sıcaklık filmin gevşemesine, çok yüksek sıcaklık ise yırtılma veya yüzey hasarına yol açabilir. PID kontrolü ±2°C hassasiyet sağlar.
S: Döngü hızı nedir? C: Dakikada 8 ila 15 döngü, üretim hattına göre yapılandırılabilir.
S: Hangi eğitime ihtiyaç duyuluyor? A: Özel programlama becerilerine gerek yoktur. Standart 2 ila 4 saatlik devreye alma eğitimi, reçete geri çağırma, film makarası yeniden takma ve güvenlik sıfırlamalarını kapsar; kılavuzlar ve video eğitimleri sağlanır.
S: Güvenilirliğini sağlayan bakım nedir? A: Günlük sızdırmazlık çubuğu temizliği ve film hizalaması, haftalık konveyör kontrolleri ve yağlama, aylık sensör kalibrasyonu ve 8000 saatin üzerinde MTBF (ortalama arıza süresi).
S: Bu hat hangi yüzey işlemlerini çiziksiz olarak işleyebilir? A: Eloksallı, toz boyalı, PVDF ve fabrika çıkışlı yüzeylerin tümü çiziksiz olarak işlenebilir, çünkü film büzülmeden önce sürtünme profilleri olmadan demetin etrafını şekillendirir.
S: Hattın ihtiyaç duyduğu hava ve güç nedir? C: 380 V / 50 Hz, 220 ile 480 V 50/60 Hz arasında yapılandırılabilir ve 0.5 ile 0.8 MPa arasında pnömatik besleme.
Sonraki adım
- Profil uzunluklarınızı, paket ağırlıklarınızı ve hedef hızınızı belirterek info@fhopepack.com adresine e-posta gönderin.
- 48 saat içinde yerleşim planı çizimi ve paketleme hattı önerisi gönderiyoruz.
- Yapı alanını ve altyapı tedariğini doğrulamak için bir saha incelemesi düzenliyoruz.
Ilgili okuma
- Kutu için otomatik bant bağlama makinesi
- Otomatik sırt çantasıyla taşıma ve küçültme hattı
- Alüminyum profil paketleme makinesi, sarma hattı
- Kapı panelleri için baloncuklu film kaplamalı otomatik orbital streç film sarma makinesi
- FHOPE ambalaj makineleri ürün yelpazesi
Kaynaklar ve standartlar
- ISO 12100:2010 — Makine güvenliği. Tasarım, risk değerlendirmesi ve risk azaltmaya ilişkin genel prensipler.
- EN 415-10:2014 — Ambalaj makinelerinin güvenliği. Genel gereksinimler
- EN ISO 13849-1:2023 — Makine güvenliği. Kontrol sistemlerinin güvenlikle ilgili parçaları
- FHOPE otomatik poşet yapma ve yıkama makinesi tanıtım videosu, YouTube.
Son gözden geçirme tarihi: 21.09.2026