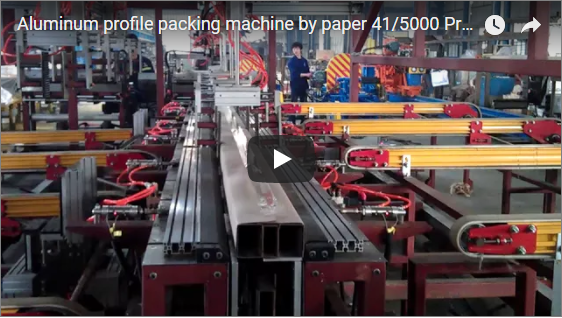
🛠️ Kapsam
Bu tedarik çerçevesi, uzun profilli malzemeler için tasarlanmış otomatik shrink ambalajlama sistemleri için zorunlu teknik doğrulama adımlarını belirleyerek, herhangi bir sermaye yatırımı yapılmadan önce uluslararası ihracat standartlarına ve operasyonel güvenlik protokollerine sıkı uyumu sağlarken, mühendislere uygulanabilir doğrulama ölçütleri sunar.
Ahşap ve alüminyum profiller için otomatik shrink ambalajlama, ihracata hazır ambalajlama elde ederken manuel iş gücünü en aza indirmek için hassas termal sızdırmazlık, dinamik gerilim kontrolü ve doğrulanmış güvenlik kilitleri gerektirir. Bu teknik değerlendirme matrisi, tam otomatik veya yarı otomatik ambalajlama hatlarını değerlendiren tesis yöneticileri, makine mühendisleri ve satın alma uzmanları için tasarlanmıştır. Temel çalışma parametreleri, standart endüstriyel güç konfigürasyonlarını (bölgesel şebeke standartlarına bağlı olarak tek fazlı 220V veya üç fazlı 380V/50Hz) kullanan, 0 ila 40 °C arasında değişen kontrollü bir tesis ortamını varsaymaktadır. Burada belirtilen tüm performans eşikleri, çevrim oranları ve boyut toleranslarının, ağır hizmet tipi profil ambalajlama için tipik endüstri kıyaslamalarını temsil ettiğini unutmayın; gerçek özellikler üreticiye göre önemli ölçüde değişecektir ve satıcıya özgü mühendislik veri sayfalarına göre doğrulanmalıdır. Bu kılavuz, gıda sınıfı, ilaç veya kriyojenik uygulamalar için özel ambalajlama ekipmanlarını açıkça hariç tutmaktadır. Uluslararası sevkiyatlar için CE işareti (Conformité Européenne), AB makine güvenliği direktiflerine uygunluğu gösterirken, PL d (Performans Seviyesi d), ISO 13849-1 uyarınca bağımsız arıza tespiti ile çift kanallı izlemeyi sağlayan standartlaştırılmış bir güvenlik devresi derecelendirmesini ifade eder. Sözleşmeyi kesinleştirmeden önce bu parametreleri her zaman yerel mevzuat gereklilikleriniz ve tedarikçi belgelerinizle karşılaştırın.
🏗️ Kontrol Listesi Gövdesi
Tedarik doğrulaması, üretim darboğazlarını önlemek ve tüm operasyonel aşamalarda mevzuata uyumu sağlamak, sermaye yatırımını korumak ve en yoğun üretim dönemlerinde planlanmamış arıza sürelerini en aza indirmek için, tedarikçi test raporlarına karşı termal homojenlik, güvenlik devresi yedekliliği ve servo tahrikli gerilim tepkisinin sistematik olarak doğrulanmasını gerektirir.
Her kritik parametreyi denetlemek için aşağıdaki teknik inceleme matrisini kullanın. Üreticinin onaylı test raporlarını, üçüncü taraf elektrik güvenlik sertifikalarını veya canlı gösterim görüntülerini inceledikten sonra her öğeyi Geçti (✓) veya Kaldı (✗) olarak işaretleyin . Listelenen tüm toleranslar, endüstriyel sınıf profil paketleme sistemleri için tipik mühendislik aralıklarını temsil eder; gerçek değerler, satıcıya özgü belgeler aracılığıyla doğrulanmalıdır.
| # | Muayene Parametresi | Doğrulanmış Kabul Edilebilirlik Aralığı / Standart | Başarılı / Başarısız |
|---|---|---|---|
| 1 | Isı yalıtımı sıcaklık homojenliği | Filmin tüm genişliği boyunca ±5 °C (tipik aralık; termal haritalama raporu isteyin) | ☐ |
| 2 | Güvenlik kilidi tepki süresi | Koruma kapağının açılmasından sonra ≤0.5 saniye (CE uyumlu sistemler için tipiktir; tedarikçiyle doğrulayın) | ☐ |
| 3 | Acil durdurma devresi yedekliliği | Bağımsız arıza tespiti özelliğine sahip çift kanallı izleme (ISO 13849-1 PL d eşdeğeri) | ☐ |
| 4 | Film gerilimi dinamik tepkisi | Malzeme profili değişiminden sonra 150-250 ms içinde servo ayarı (tedarikçiye bağlı) | ☐ |
| 5 | Maksimum profil uzunluğu kapasitesi | Kereste için ≥10–12 m, alüminyum ekstrüzyonlar için ≥8–10 m (tipik ağır hizmet aralığı) | ☐ |
| 6 | Tam yükte çevrim hızı | 6 metreye kadar olan profiller için ≥12–18 paket/dakika (tedarikçi test raporuyla doğrulayın) | ☐ |
| 7 | Gürültü emisyon seviyesi | Operatörün 1 m mesafesinde ≤75–80 dB(A) (AB Makine Direktifi 2006/42/EC uyarınca) | ☐ |
| 8 | Bekleme güç tüketimi | 10–1.5 paket/dakika konfigürasyonu için ≤15–2.5 kW (servo boyutlandırmasına göre değişir) | ☐ |
Kritik Tedarik Yönergesi: Herhangi bir sermaye depozitosunu serbest bırakmadan önce her zaman üçüncü taraf bir elektrik güvenlik sertifikası (örneğin, CE Uygunluk Beyanı veya UL onayı) alın. Doğrulanmamış sertifika, gümrükte alıkonulmaya, zorunlu tadilata veya sigorta kapsamının geçersiz kılınmasına neden olabilir. Yarı otomatik konfigürasyonlar için, manuel film besleme destek mekanizmalarının ≤50 N operatör kuvveti gerektirdiğinden, ısı yalıtımlı çubuk koruyucularının ≤6 mm güvenlik boşluğunu koruduğundan ve çift elle çalıştırma kontrollerinin kazara aktivasyonu önlemek için sabit kablolanmış olduğundan emin olun.
🔗 İlgili : Daha fazla çözüm keşfedin
📈 Geçme/Kalma Kriterleri
Sıkı uyumluluk gereklilikleri, tüm temel güvenlik ve performans eşiklerinin doğrulanmasını zorunlu kılar; kısmi onaylar ise, sermaye yatırımını korumak ve ekipmanın yaşam döngüsü boyunca operasyonel sürekliliği sağlamak, uzun vadeli güvenilirliği ve mevzuata uyumu güvence altına almak için belgelenmiş iyileştirme zaman çizelgeleri ve sözleşmesel ceza maddeleri gerektirir.
Bir paketleme sistemi, ancak tüm zorunlu parametreler (1-8. maddeler) doğrulanmış bir "Geçti" durumuna ulaştığında nihai kabul için uygun hale gelir. Yarı otomatik kurulumlar için, üç ek güvenlik kontrolünden en az ikisinin de spesifikasyona uygun olması gerekir. Herhangi bir parametrenin başarısız olması, tedarikçiden düzeltici mühendislik dokümantasyonu veya şahitli bir fabrika kabul testi (FAT) için acil bir gereklilik doğurur. Kısmi uyumluluk (örneğin, 8 temel maddeden 6'sı) kesinlikle geçicidir ve yazılı bir iyileştirme programı, açıkça tanımlanmış performans kilometre taşları ve gecikmeli düzeltmelere bağlı sözleşme cezası maddeleri ile birlikte sunulmalıdır. Termal haritalama grafikleri ve servo yanıt kayıtları da dahil olmak üzere tüm test sonuçları, satın alma siparişi ve bakım kılavuzlarıyla birlikte arşivlenmelidir. Temel toleransların örnek niteliğinde olduğunu unutmayın; gerçek kabul kriterleri, tesisinizin özel verimlilik gereksinimleri, film alt tabaka özellikleri ve bölgesel güvenlik düzenlemeleriyle uyumlu olmalıdır.
🛡️ Sıklıkla Gözden Kaçan Öğeler
Operasyonel süreklilik, maliyetli üretim hattı duruşlarını önlemek ve karışık alt tabaka iş akışlarında tutarlı ambalaj kalitesini korumak, verimlilik hedeflerini güvence altına almak ve bakım maliyetlerini azaltmak için termal dağıtım verilerinin, malzeme değişimleri sırasında servo tepki gecikmesinin ve bölgesel yedek parça envanter anlaşmalarının doğrulanmasına bağlıdır.
Yetersiz satın alma öncesi doğrulama nedeniyle kurulum sonrası arızalara sürekli olarak neden olan üç teknik parametre vardır:
-
Termal Haritalama Doğrulaması: Tedarikçiler sıklıkla deneysel termokupl verileri sunmadan homojen ısı dağılımı reklamı yapmaktadır. Doğrulanmamış sızdırmazlık bölgeleri, mimari kaplamalarda film kırışmasına ve kereste demetlerinde nem bariyerlerinin bozulmasına neden olarak ihracat reddine yol açmaktadır. Eylem: Sızdırmazlık çubuğu boyunca tam genişlikte bir sıcaklık dağılım grafiği talep edin ve bu grafiğin 120–180 °C'de (tipik PE film aralığı) sürekli çalışma altında doğrulanmasını sağlayın.
-
Dinamik Gerilim Tepki Gecikmesi: İnce duvarlı alüminyum ekstrüzyonlardan (1 mm kalınlık) yoğun kereste demetlerine (80 mm kesit) geçiş, hızlı servo yeniden kalibrasyonu gerektirir. 250 ms'yi aşan tepki gecikmesine sahip sistemler, filmde aşırı gerilmeye, conta bozulmasına veya profil yüzeyinde iz oluşmasına neden olur. Eylem: %80 nominal çevrim hızında çalışan canlı bir malzeme değişiminin yüksek hızlı video kaydını isteyin.
-
Yedek Parça Teslim Süresi ve Bölgesel Stok: Isı yalıtım çubukları, servo sürücüler ve film besleme silindirleri gibi kritik bileşenlerin Avrupa veya Asya üretim merkezlerinden temini genellikle 4-8 haftalık bir süre gerektirir. Yerel bir konsinye stok anlaşması veya bölgesel depo taahhüdü olmadan, tek bir bileşen arızası tüm paketleme işlemlerini durdurabilir. Eylem: Tedarikçinin onaylı bölgesel yedek parça stoğu bulundurduğunu veya 72 saatlik garantili değiştirme protokolü sunduğunu sözleşmeyle doğrulayın.
Teknik Not: Karışık alt tabakaları işleyen tesisler için, seçilen shrink filmin (tipik olarak polietilen veya poliolefin) makinenin sızdırmazlık penceresiyle termal uyumluluğunu koruduğunu doğrulayın. Malzeme-alt tabaka uyumsuzluklarını önlemek için tüm uyumluluk matrislerini satın alma şartnamesinde belgeleyin.
🔗 Ayrıca bakınız : İlgili ekipmanlar
⚙️ Satın Alma Kararı Kontrol Listesi (Hızlı Yazdırma)
Son satın alma doğrulaması, sorunsuz entegrasyon ve ilk günden itibaren optimum performans sağlamak, maliyetli tadilat masraflarını önlemek ve tüm operasyonel bölgelerde mevzuata uygunluğu sağlamak için fiziksel alan kısıtlamaları, elektrik şebekesi uyumluluğu, film rulo geometrileri ve garanti koşullarının tesis altyapı yetenekleriyle çapraz referanslanmasını gerektirir.
Sözleşme imzalanmadan önce, aşağıdaki entegrasyon parametrelerini tesisinizin mühendislik özelliklerine göre doğrulayın:
-
Makinenin kapladığı alan ve boşluk: Zemin alanının tahsisini (tipik olarak 12 m profil hatları için 8 m × 2 m) ve tüm servis taraflarında 1.5 m güvenlik boşluğunu doğrulayın.
-
Elektrik Şebekesi Uyumluluğu: Gerilim fazı ve frekans uyumunu doğrulayın (örneğin, çoğu endüstriyel hat için 380V / 50Hz üç fazlı; Kuzey Amerika tesisleri için 460V / 60Hz).
-
Film Rulosu Geometrisi: Maksimum rulo çapı kabul edilebilirliğini (yaygın endüstri aralığı: 250 mm iç çap, 600 mm dış çap) ve iç çap kalınlığı toleransını doğrulayın.
-
Kontrol Sistemi Yerelleştirme: Dahili bakım ekipleri için indirilebilir PLC kaynak koduyla birlikte HMI arayüzünün İngilizce, Mandarin veya bölgesel dilinizi desteklediğinden emin olun.
-
Garanti ve Servis Kapsamı: Mekanik aksamlar için ≥12 ay, servo sürücüler ve frekans invertörleri için ise ≥24 ay garanti ve servis kapsamı sunulmaktadır; istisnalar açıkça belirtilmiştir.
-
Operatör Eğitim Protokolü: Gerilim kalibrasyonu, termal profil oluşturma ve acil durdurma prosedürlerini kapsayan, en az iki günlük yerinde devreye alma eğitimi gereklidir.
Yasal Uyarı: Tüm boyut, elektrik ve garanti parametreleri tipik endüstri standartlarını temsil etmektedir. Gerçek özellikler üreticiye, bölgesel uyumluluk gereksinimlerine ve özel mühendislik konfigürasyonlarına göre değişiklik gösterebilir. Satın alma işlemini tamamlamadan önce daima satıcının resmi teknik veri sayfasıyla doğrulama yapın.
🛠️ Sıkça Sorulan Sorular
Finansal ve operasyonel planlama, ekipman yatırım getirisini en üst düzeye çıkarmak ve arıza sürelerini en aza indirmek için gerçekçi geri ödeme modellemesi, yapılandırılmış operatör eğitim protokolleri ve alt tabakaya özgü gerilim kalibrasyonu gerektirir; bu sayede tüm üretim vardiyalarında tutarlı paketleme standartları korunur, sürdürülebilir operasyonel verimlilik ve uzun vadeli karlılık için öngörülebilir bakım döngüleri sağlanır.
S: Otomatik shrink ambalajlama makinesinin tipik geri ödeme süresi ne kadardır?
A: Sektör verileri, bölgesel işçilik oranlarına, vardiya konfigürasyonlarına ve paketleme hacmine büyük ölçüde bağlı olarak, standart bir yatırım getirisi süresinin 18 ila 36 ay arasında olduğunu göstermektedir. Bazı tesis denetimleri, yüksek verimli çift vardiya operasyonları için yıllık 80,000 doları aşan işçilik tasarrufu sağlandığını öne sürse de, bu rakamlar örnek niteliğindedir ve işletme maliyet verileriniz, enerji tarifeleriniz ve bakım giderleriniz kullanılarak yeniden hesaplanmalıdır. Sermaye onayı almadan önce her zaman muhafazakar verimlilik tahminlerine karşı geri ödeme senaryolarını modelleyin.
S: Operatörler için özel bir eğitim programına ihtiyacım var mı?
A: Evet. Çoğu orijinal ekipman üreticisi (OEM) iki günlük yerinde devreye alma eğitimi verse de, operatörlerin optimum çevrim hızlarına ulaşmak için genellikle 5-7 gün daha denetimli uygulama yapmaları gerekir. Yaygın işletme hataları arasında yanlış film gerilimi kalibrasyonu, uygunsuz termal pencere ayarları ve yetersiz acil durdurma tatbikatı yer alır. Güvenlik protokollerini ve sorun giderme prosedürlerini pekiştirmek için altı ay sonra yapılandırılmış bir yenileme kursu için bütçe ayırın.
S: Aynı makine hem ahşap hem de alüminyum profilleri işleyebilir mi?
A: Evet, sistemin ayarlanabilir servo tahrikli gerilim kontrolüne ve geniş bir termal yalıtım aralığına (standart polietilen filmler için tipik olarak 120–180 °C) sahip olması koşuluyla. Alüminyum ekstrüzyonlar, yüzeyde çizilmeyi önlemek için daha sıkı gerilim parametreleri gerektirirken, ahşap nem içeriği değişimlerini telafi etmek için daha yüksek termal çıkışa ihtiyaç duyar. Satın alma sözleşmesini kesinleştirmeden önce, gerçek alt tabaka malzemelerinizi kullanarak belgelenmiş bir geçiş testi talep edin.