Özet Yüksek hızlı içecek paketleme hatları için tasarlanan bu otomatik döner tablalı streç film sarma makinesi, fabrikadaki makaralı konveyörlerle doğrudan entegre olarak, hat sonu palet birleştirme işlemini insansız bir şekilde gerçekleştirir. Sistem, hafif, dengesiz ve deforme olabilen shrink ambalajlı şişe paketlerini yük ezilmesine neden olmadan stabilize etmek için kritik öneme sahip, kapalı devre gerilim düzenlemeli, güçlendirilmiş değişken oranlı ön germe taşıyıcısı kullanır. Örtüşme, döner tabla açısal hızı ve dikey taşıyıcı hareketiyle mekanik olarak kontrol edilir: 12 RPM ve 2.9 m/dak taşıyıcı yükselişinde, film devir başına 242 mm ilerler. Nominal 500 mm film teorik olarak %51.6'lık bir örtüşme sağlarken, fabrika kalibrasyonlu ön germe daralması yaklaşık %42.4'lük (178 mm) etkili bir örtüşme sağlayarak, zorlu dinamik taşıma koşulları altında yapısal bütünlüğü garanti eder.
Şişe Paletlerinin Farklı Olmasının Sebebi
Palet üzerine yerleştirilmiş içecek kapları -özellikle polietilen streç filmle sarılmış PET şişeler ve alüminyum kutular- sert oluklu karton kutulara kıyasla benzersiz mühendislik zorlukları sunmaktadır.
Bu hat içi kurulumda, otomatik döner tabla sarma makinesi, yukarı akış biriktirme hatları ve aşağı akış palet transfer konveyörleri ile doğrudan arayüz oluşturur. Giriş motorlu makaralı konveyör, dengesiz paleti döner tabla platformuna aktarır. Sarma işlemi tamamlanıp doğrulandıktan sonra, döner tabla boşaltma vektörüyle hizalanır ve birleştirilmiş paleti çıkış hattına taşır.
+------------------------+      +-------------------------------+      +-------------------------+
|  Upstream Accumulation | ---> | Turntable Wrapper with Power  | ---> |   Discharge Conveyor    |
|   Roller Conveyor Line |      | Rollers (Pneumatic Lock Pin)  |      |   to Warehouse/Shipping |
+------------------------+      +-------------------------------+      +-------------------------+
Şişe ambalajları doğası gereği üstten ağırdır ve düşük katmanlar arası sürtünme katsayıları verir. Çoklu ambalaj demetleri tamamen alttaki katmanın taç kapakları ve yuvarlak boyun profilleri üzerinde durur ve bu da minimum yüzey temasına neden olur. Uygun olmayan film gerilimi veya ani dönme ivmesi altında:
- Santrifüj kayma yer değiştirmesiAşırı açısal ivme (dω/dt), serbest üst katmanların katman arayüzünden kaymasına neden olabilecek yanal kuvvetler uygular.
- Paketin ezilmesi vs. gevşek bir şekilde açılmasıYüksek gerilim, ön germe yapılmadan uygulandığında şişelerin köşelerini ezer ve ambalajları deforme eder. Yetersiz tutma kuvveti, palet yüklerinin taşıma sırasında iç içe geçmesine neden olur.
- Ahşap tabandan ayrılmaAlt katmanlar palet kızaklarına sağlam bir şekilde sabitlenmemişse, depoda frenleme veya viraj alma sırasında tüm yük palet kızağından kopabilir.
Bu kinematik riskleri ortadan kaldırmak için, döner tabla tahrik sistemi, yüksek verimliliği korurken ani tork artışlarını önleyen değişken frekanslı sürücü (VFD) S-eğrisi yumuşak başlatma ve yumuşak durdurma kontrolü ile tasarlanmıştır.
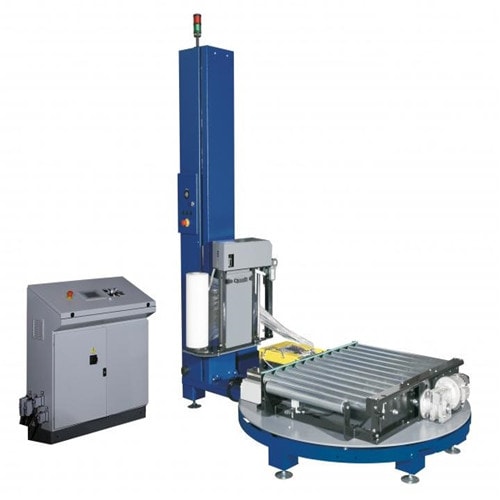
Otomatik döner tablalı streç film sarma makinesi. Entegre makaralı platform, paletleri hat içi konveyör devreleri içinde içeri ve dışarı taşır.
Özellikler
| Parametre | Mühendislik Şartnamesi | Pratik Ambalaj Etkisi |
|---|---|---|
| Üretim Kapasitesi | Saatte 25-35 yüke kadar (yük yüksekliğine bağlı olarak) | Standart orta hızlı şişeleme hattı çıktısıyla uyumludur. |
| Maksimum yük ağırlığı | 1,800 kg | Yoğun su, meşrubat ve bira paletlerini taşır. |
| Döner Tabla Sistemi | 2,200 mm çapında; zincir tahrikli makaralı konveyör | Standart 1,000 × 1,200 mm ve 1,200 × 1,200 mm kızakları barındırır. |
| dönme Hızı | 0–12 RPM (PLC üzerinden ayarlanabilir VFD) | Santrifüj stabilite sınırlarına karşı çevrim süresini optimize eder. |
| Döner Tabla Hızlanması | İnverter kontrollü S eğrisi profili (3–6 s rampa) | Hassas şişe kulelerine gelen atalet şoklarını ortadan kaldırır. |
| Streç Film Özellikleri | LLDPE makine sınıfı; 500 mm şerit genişliği; 20–25 µm | Yüksek çekme dayanımı ile delinme direncini dengeler. |
| Ön Gerilme Oranı | %250 standart (%100–%300 elektronik olarak ayarlanmış) | 1 metre ham filmi 3.5 metre ambalaj şeridine dönüştürür. |
| Taşıyıcının Dikey Hızı | 1.0–2.9 m/dak (frekans kontrollü) | Dikey spiral adımını ve katman örtüşmesini belirler. |
| Takviye Rüzgarları | Alt, orta, üst: 0–99 programlanabilir döngü | Tabanı palete sabitler ve üstteki serbest katmanı güvenli bir şekilde tutar. |
| Palet Yüksekliği Algılama | Otomatik gecikmeli optik dağınık yansıma sensörü | Şeffaf PET filmi ve shrink ambalajları doğru şekilde algılar. |
Çakışma Hesaplaması: Döner Tabla Hızı ve Taşıyıcı İlerleme Hızı Arasındaki İlişki
Sürekli spiral sarma işlemi sırasında, film üst üste binme oranı nem direncini, yapısal yalıtımı ve yük başına film tüketimini belirler. Döner tabla dönüşü başına dikey taşıyıcı aralığı ise katman kaplamasını belirler.
1. Tam Çalışma Hızında (12 RPM) Hareket Hesaplaması
- Dönüş Başına Süre:
T = 60 s ÷ 12 RPM = 5.0 s - Dönüş Başına Dikey Yükseliş:
Vagon maksimum 2.9 m/dak (48.33 mm/sn) hareket hızında:
Rise = 48.33 mm/s × 5.0 s = 241.7 mm (≈ 242 mm per revolution) - Nominal Teorik Örtüşme (Nominal 500 mm Web):
Nominal Overlap = 500 mm - 242 mm = 258 mm (51.6%)
2. Fiziksel Ön Germe ile Boyun İçeriye Doğru Telafi
Ham nominal boyutlar dinamik gerçekliği temsil etmez. Dökme veya şişirme LLDPE film %250 motorlu ön germe silindirlerinden geçerken, boyuna uzama enine Poisson daralmasını (boyun daralması) tetikler. Film serbest hava boşluğunu geçip yük köşelerine temas ettiğinde, etkili şerit genişliği (W_eff) 500 mm'den yaklaşık 420 mm'ye düşer ( %16 azalma).
- Ürün Köşelerinde Gerçek Dinamik Örtüşme:
Dynamic Overlap = 420 mm - 242 mm = 178 mmDynamic Overlap Ratio = (178 mm ÷ 420 mm) × 100% ≈ 42.4%
Nominal Film Width:   |==================== 500 mm ====================|
Dynamic Neck-in Web:  |-------------- 420 mm --------------|
Carriage Rise:                             |=== 242 mm ===|
Effective Overlap:    |---- 178 mm (42.4%) -|
3. Azaltılmış Hız Karşılaştırma Tablosu (Taşıyıcı Yükselişi 2.9 m/dak'da Sabit Tutulmuştur)
| Pikap Hızı | Dönüş Süresi(leri) | Dikey Yükseliş / Dönüş (mm) | Nominal Örtüşme (500 mm) | Dinamik Örtüşme (420 mm Daralma) | Önerilen Uygulama |
|---|---|---|---|---|---|
| 12 RPM | 5.0 s | 242 mm | 258 mm (%51.6) | 178 mm (%42.4) | Yüksek verimli, stabil alt tepsili paketler |
| 10 RPM | 6.0 s | 290 mm | 210 mm (%42.0) | 130 mm (%31.0) | Orta yükseklikte, birbirine kenetlenen shrink ambalajlar |
| 8 RPM | 7.5 s | 362 mm | 138 mm (%27.6) | 58 mm (%13.8) | Düşük gerilimli toz örtüsü sargıları (tek geçişli) |
Mühendislik Kuralı : Dengesiz, tepsisiz PET şişelerin ambalajlanmasında, istif boyunca en az %40 gerçek dinamik örtüşmeyi korumak için, daha düşük dönüş hızlarında çalışırken taşıyıcı yükselme hızı 1.8–2.2 m/dak'ya düşürülmelidir.
Dengesiz Şişe Paketleri için Rüzgar Deseni Optimizasyonu
Sınırlandırılmamış silindirik şişe kolonları, kontrol HMI'sı aracılığıyla uygulanan bölümlü bir gerilim ve katman stratejisi gerektirir:
[ Top Winds: 3-4 Wraps ] ---> High containment, tension balanced (Prevents crown cap slip)
         |
[ Spiral Body: 40%+ Overlap ] ---> Elastic membrane web (Absorbs road transit vibration)
         |
[ Base Anchor: 4-5 Wraps ] ---> Ties bottom bundle to wooden pallet (Prevents deck shearing)- Taban Palet Takviyesi (Alt Sargılar: 4-5 tur)Film taşıyıcı, en alt mekanik sınırında durarak hem en alt şişe katmanını hem de ahşap palet güvertesinin üst 50-75 mm'lik kısmını aynı anda sarar. Bu, acil araç frenlemesi (0.8 g kuvvet standardı) sırasında yatay yük kaymasını önleyen yapısal bir kompozit ankraj oluşturur.
- Sütun Gövde Sargısı (Orta Katmanlar)Sürekli spiral sargılar, yük yüksekliği boyunca aşağı ve yukarı düzgün bir şekilde üst üste biner. Motorlu ön germe silindirleri, yükten kaynaklanan gerilim artışlarını izole eder: film, çift silindir arasında %250 oranında uzatılır. vagonun içindeBu sayede yük üzerine rahat ve düşük gerilimli film iletimi sağlanır. Tepkisel bir analog yük hücresi dans silindiri, temas gerilimini ultra hassas 15-25 N aralığında tutmak için iletim hızını sürekli olarak ölçer.
- Üst Düzey Stabilizasyon (En Yüksek Rüzgarlar: 3-4 dönüş)Üst katmandaki şişelerin aşağı doğru hiçbir ölü ağırlığı yoktur. Yüksek film büzülmesi altında sarıldığında, çevredeki şişeler içe doğru eğilir. PLC, üst düzlemi birleştirmek için ekstra ezilmeyen takviye sargılarını tamamlarken, ön germe uygulamasını yüksek besleme eşleşmesine kaydırır.
İnsansız Çalışma için Otomatik Film İşleme
Hat içi konveyör entegrasyonu, %100 otomatik çevrim başlatma, sonlandırma ve temiz kuyruk yönetimi gerektirir:
- Pnömatik Makaslı KelepçeYükün gelmesiyle birlikte, ağır hizmet tipi pnömatik bir kelepçe, streç filmin ön kenarını konveyör tablası seviyesinin üzerinde güvenli bir şekilde tutar. Döner tabla yumuşak bir şekilde dönmeye başlar; ilk taban sarımı filmi yüke kilitledikten sonra, kelepçe kuyruğu otomatik olarak serbest bırakır.
- Ani Sıcak Tel KesmeSarma işlemi tamamlandığında, döner tabla tam olarak sıfır indeks hizalama kilidinde durur. Pnömatik bir kol, elektrikle ısıtılmış bir darbe nikrom telini ilerleterek film şeridini, ipliklerin dağılması veya filmin yırtılması olmadan temiz bir şekilde keser.
- Pnömatik Silme KoluAynı anda, arkadan gelen yumuşak fırça kolu ve pnömatik silindir, kopmuş film ucunu paletin yan tarafına sıkıca bastırır. Filmin doğal yapışma özellikleri, ucu sarılı yüzeyle aynı hizaya getirerek, arkadan gelen film kenarlarının depo otomatik depolama ve geri alma sistemi (ASRS) fotosellerine takılmasını önler.
Altyapı, Mekanik Hizalama ve Güvenlik Mimarisi
| Yardımcı Program / Mekanizma | Mühendislik Parametresi | İşlevsel Gereksinim |
|---|---|---|
| Elektrik Servisi | 380–415 V AC, 3 Fazlı, 50/60 Hz | Kilitlenebilir bağlantı kesme özelliğine sahip, endüstriyel ana bara doğrudan bağlantılı. |
| Bağlantılı Sürücü Gücü | Döner tabla: 0.75 kW; Tabla silindirleri: 0.75 kW; Taşıyıcı: 0.37 kW; Ön germe: 0.37 kW | Toplam güç kapasitesi: Sürekli çalışma döngülerinde ~2.5 kW |
| Sıkıştırılmış hava | 0.6–0.8 MPa (6–8 bar), temiz, kuru, yağlanmamış | Sıkıştırma silindirlerini, kesme kolunu ve güverte kilitleme indeksleyicisini çalıştırır. |
| Mekanik Konumlandırma | Ağır hizmet tipi pnömatik konik konumlandırıcı / kilitleme pimi | Palet transferi sırasında döner tabla platformunu fabrika silindirleriyle aynı hizada sabitler. |
| Konveyör Güverte Yüksekliği | 450–650 mm (dengeleme ayakları ile ayarlanabilir) | Mevcut yukarı/aşağı yönlü makaralı konveyör hatlarıyla uyumludur. |
Mevzuata ve Güvenlik Uyumluluğu
- Makine Risk Değerlendirmesi: İle uyumlu ISO Kalite Yönetim Sistemi Temel güvenlik ve yaşam döngüsü risk azaltma ilkeleri.
- Ambalaj Makineleri Güvenlik Standartları: Memnuniyet sağlamak üzere tasarlandı EN 415-6: 2013 (palet sarma makineleri için özel güvenlik kriterleri) ve EN 415-10: 2014 (Ambalaj ekipmanları için genel güvenlik gereksinimleri).
- Tehlike KontrolüÇevre çiti, kilitli güvenlik giriş kapıları (Kategori 4, PL d/e), palet giriş/çıkış portallarında entegre sessizleştirme özellikli ışık perdeleri ve çift kanallı mantar başlıklı acil durdurma devreleri.
Tesis Mühendisliği Seçim Kontrol Listesi
Proje boyutlandırmasına geçmeden önce aşağıdaki teknik kısıtlamaları değerlendirin:
- Palet Profili: Maksimum yük boyutları (Uzunluk × Genişlik × Yükseklik), brüt yük kütlesi ve kızak taban güverte konfigürasyonu.
- Paketleme Tarzı: Sadece streç filmle sarılmış (gevşek paketler), filmle kaplı oluklu karton tabanlı tepsiler veya açık PET şişe kutuları.
- Hat Döngü Hızı: Yukarı akış paketleme makinelerinden elde edilen saatlik en yüksek palet hacmi (RPM ve konveyör transfer hızlarını belirler).
- Hedef Kısıtlama Gücü: EUMOS 40509 veya ASTM D4169 taşıma stabilitesi standartlarını karşılamak için gerekli muhafaza tutma değeri (daN).
- Malzeme Taşıma El SıkışmasıKonveyör silindir çapı, tahrik adımı, silindir motorunun beygir gücü ve PLC kilitleme protokolü (Profibus, PROFINET, Ethernet/IP veya temiz 24 V DC kuru kontaklar).
- Pnömatik / Elektrikli MevcutlukTemiz hava hattı ile minimum 0.6 MPa sürekli basınç ve tesis voltajı toleransında hava iletimi.
Sıkça Sorulan Sorular
S: Çakışmanın yalnızca kağıt üzerinde hesaplanması yerine, gerçek ürün üzerinde doğrulanmasının neden gerekli olduğu sorusu akla geliyor.
A: Kağıt üzerindeki formüller, deforme olmamış 500 mm'lik düz bir film düzlemini varsaymaktadır. Pratikte, %200-%300'lük mekanik ön germe oranları, %15-%20 oranında enine daralmaya neden olur. Ayrıca, dikdörtgen paletler, köşe yarıçapları etrafında her devirde doğrusal film hızının dört kez artıp azalmasına neden olur. Sahada yapılan bir deneme çalışması, köşe profilleri boyunca gerçek minimum örtüşmeyi doğrulamaktadır.
S: Sistem, ince cidarlı PET şişelerin ezilmesini nasıl önlüyor?
A: Geleneksel sürtünme frenli ambalaj makineleri, filmi çıkarmak için yüke karşı çekme kuvveti uygular ve bu da gevşek şişe demetlerinin anında deforme olmasına neden olur. Sistemimiz, analog bir dans koluna sahip motorlu bir ön germe taşıyıcısı kullanır: film, taşıyıcıdan çıkmadan önce iç dişli makaraları arasında %250 oranında uzatılır. Yük, yalnızca filmi ambalaja karşı konumlandırmak için gereken ultra düşük çıkış gerilimine (15-25 N) maruz kalır.
S: Taşıyıcı kaldırma hızı ve döner tabla dönüş hızı birbirinden bağımsız olarak ayarlanabilir mi?
A: Evet. Döner tabla ve dikey taşıyıcı, PLC tarafından kontrol edilen bağımsız invertörlü SEW/Nord dişli motorları ile tahrik edilir. Operatörler, %20 toz örtüsünden %60'ın üzerinde ağır hizmet tipi deniz taşımacılığı takviyesine kadar değişen, özel olarak tasarlanmış örtüşme konfigürasyonları elde etmek için her iki parametreyi de dokunmatik ekranlı HMI üzerinden hassas bir şekilde ayarlayabilirler.
Proje Entegrasyonu İçin Sonraki Adımlar
Otomatik döner tablalı streç film sarma sistemini paketleme salonunuza entegre edin:
- Veri Sayfası GönderimiTesis yerleşim planlarınızı, palet boyut limitlerinizi (Uzunluk × Genişlik × Yükseklik), konteyner formatlarını ve hat hızı hedeflerinizi şu adrese gönderin: info@fhopepack.com.
- Teklif ve Döngü SimülasyonuAmbalaj mühendisliği grubumuz 48 saat içinde resmi bir yerleşim planı çizimi, hareket döngüsü analizi ve 3 boyutlu entegrasyon şeması sunacaktır.
- Hat Entegrasyonu Doğrulama: Konveyör yüksekliği hizalamasını, ağ bağlantılarını ve saha devreye alma lojistiğini doğrulamak için mühendislik ekibimizle bir fabrika kabul incelemesi veya sanal teknik toplantı planlayın.
İlgili Sistemler ve Kaynaklar
- Otomatik Palet Sarma Makinesi B100 Serisi
- Video: İçecek Sektörü İçin Döner Tablalı Palet Sarma Makinesi
- Video: Sıralı Konveyörlü Otomatik Palet Paketleme Makinesi
- Video: Otomatik Üst Örtü Dağıtıcılı, Döner Tablalı Palet Sarma Makinesi
- Video: Yüksek Hızlı Döner Kollu Streç Sarma Makinesi A200
Referans Mühendislik Standartları
- ISO Kalite Yönetim Sistemi: Makine güvenliği - Tasarım için genel prensipler - Risk değerlendirmesi ve riskin azaltılması.
- EN 415-6: 2013: Ambalaj makinelerinin güvenliği — Bölüm 6: Palet sarma makineleri.
- EN 415-10: 2014: Ambalaj makinelerinin güvenliği — Bölüm 10: Genel gereksinimler.
- EUMOS 40509:2020: Yük ünitesi rijitliği ve taşıma stabilitesi doğrulama test yöntemi.
Teknik inceleme tamamlandı: Ekim 2024 | Baş Sistem Mühendisi, Ambalaj Otomasyon Grubu