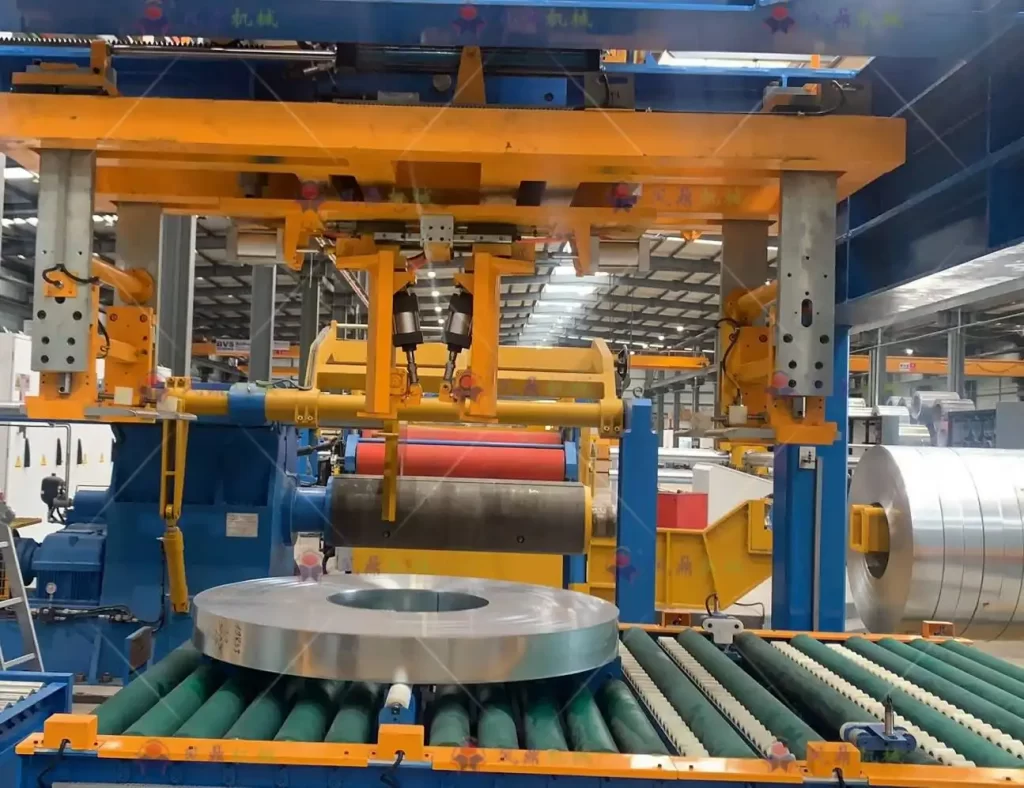
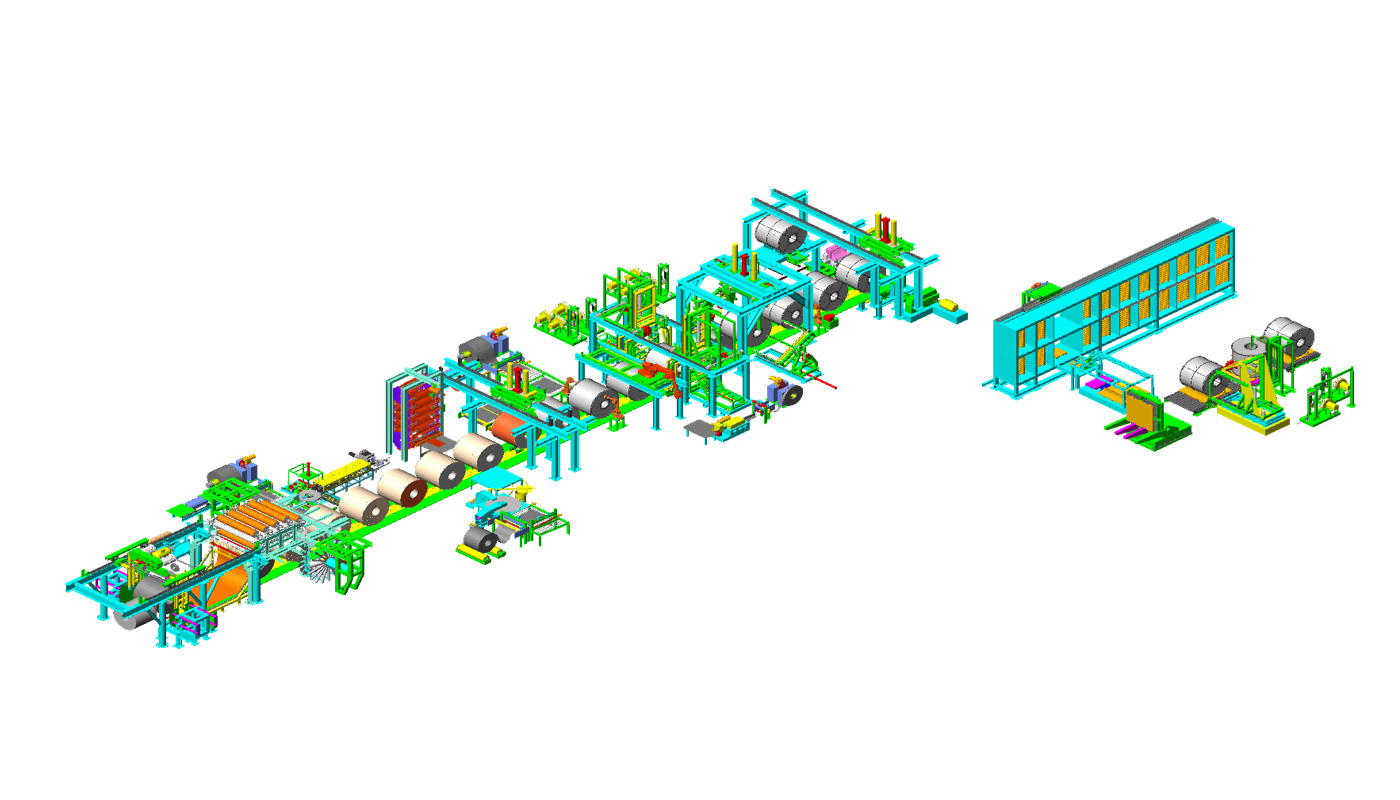
Yeni bir bobin paketleme hattının başarılı bir şekilde devreye alınması , operasyonel iş akışınızı optimize etme yolunda kritik bir adımdır. İlk çalıştırma sadece makineleri çalıştırmakla ilgili değildir; güç kaynaklarından sensörlere ve konveyörlere kadar her bileşenin uyumlu bir şekilde çalışmasını sağlayan titiz bir süreçtir. Aceleyle veya hazırlıksız yapılan ilk çalıştırma, verimsizliklere, arıza sürelerine ve potansiyel güvenlik risklerine yol açabilir. Bu kılavuz, bobin paketleme hattınızın kurulumunu ilk seferde etkili bir şekilde başlatmak için sektördeki en iyi uygulamalara dayalı yapılandırılmış, öğretici bir yaklaşım sunmaktadır.
Çok sayıda kurulumu düşündüğümüzde, sorunsuz bir başlatma ile zorlu bir başlatma arasındaki fark genellikle metodik hazırlık ve doğrulamada yatmaktadır. Bu, kararlı güç ve havayı doğrulamayı, bireysel istasyon işlevlerini elle titizlikle test etmeyi, sensörleri hassas bir şekilde kalibre etmeyi ve tam otomasyona dikkatlice geçiş yapmayı içerir. Bu bobin işleme ekipmanı başlatma dizisindeki herhangi bir adımı gözden kaçırmak tüm hattı bozabilir.
Her adımın ardındaki *neden* sorusunun anlaşılması, *ne* sorusu kadar önemlidir. Örneğin, manuel istasyon testi yalnızca bir yedeklilik kontrolü değildir; otomatik modda art arda gelmeden önce olası mekanik veya elektriksel sorunları izole etmek için temeldir. Benzer şekilde, hassas sensör kalibrasyonu üretimi durdurabilecek hataları önler.
Bobin paketleme hattınızın performansına olan güven, kapsamlı ve iyi yürütülen bir devreye alma süreciyle başlar. Hattınızın ilk günden itibaren güvenli, güvenilir ve üretken bir şekilde çalışmasını sağlamak için gereken temel adımları inceleyelim.
1. Temel Bağlantıların Doğrulanması: Güç ve Hava Temini
1.1. Kararlı Güç ve Pnömatik Beslemenin Sağlanması
Herhangi bir operasyonel teste başlamadan önce, ilk kritik adım hem elektrik hem de basınçlı havanın istikrarlı ve yeterli bir şekilde tedarik edildiğini teyit etmektir. Bunlar, otomatik bobin paketleme sisteminiz için temel yaşam hatlarıdır. Elektrik beslemesinin voltajının, amperajının ve fazının makinenin teknik özelliklerine tam olarak uyduğunu doğrulayın. Basınçlı hava hatlarının gerekli basınçta (PSI veya Bar) temiz, kuru hava sağladığını ve dalgalanmalardan uzak olduğunu kontrol edin.
- Elektrik Kontrolleri: Ana güç bağlantılarının kesildiğini doğrulayın, terminal bağlantılarının sıkılığını kontrol edin ve güvenlik yönetmeliklerine uygun şekilde topraklamanın yapıldığından emin olun. Aşağıdaki kaynaklara başvurun: OSHA'nın elektrik standartları rehberlik için.
- Pnömatik Kontroller: Hava filtrelerini, regülatörleri ve yağlayıcıları (FRL üniteleri) inceleyin. Nem gidermek için hava hatlarını boşaltın ve basınç göstergelerinin doğru okuma yaptığından emin olun.
1.2. Kararsız Bağlantıların Sonuçları
Tutarlı olmayan güç veya dalgalanan hava basıncı, tamamlanmamış çevrimler, motorun aşırı ısınması, sensör arızaları ve ani kapanmalar dahil olmak üzere düzensiz makine davranışına neden olabilir. Gevşek elektrik bağlantıları yangın tehlikesi oluştururken, kirli veya düşük basınçlı hava yavaş pnömatik aktüatör performansına ve erken bileşen aşınmasına yol açabilir. Tüm bağlantıları (kablolar, kanallar, pnömatik bağlantı parçaları) iyice sabitlemek, daha sonra maliyetli sorun giderme ve duruş sürelerini önlemek için önemlidir.
1.3. Tanı Araçlarının Kullanımı
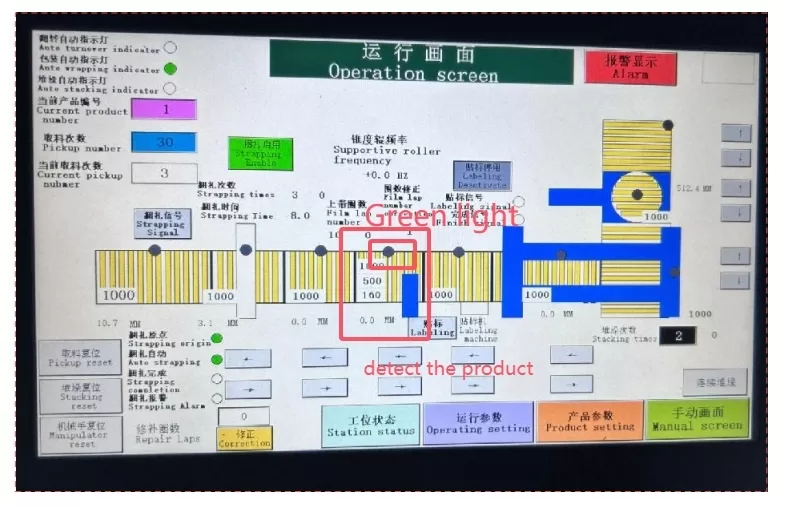
Modern bobin paketleme hatları genellikle İnsan-Makine Arayüzü (HMI) üzerinden erişilebilen entegre teşhis sistemlerine sahiptir. Bu sistemler gelen güç kalitesini ve hava basıncını izleyerek düzensizlikler için uyarılar sağlayabilir. Ekibinizi devreye alma aşamasında bu teşhis ekranları ve alarm kodları ile tanıştırın. Bu erken uyarıları anlamak, küçük sorunlar büyük sorunlara dönüşmeden önce proaktif ayarlamalar yapılmasını sağlar.
2. Fonksiyonel Doğrulama için Manuel İstasyon Testlerinin Yürütülmesi
2.1. Bireysel Fonksiyonları İzole Etme ve Test Etme
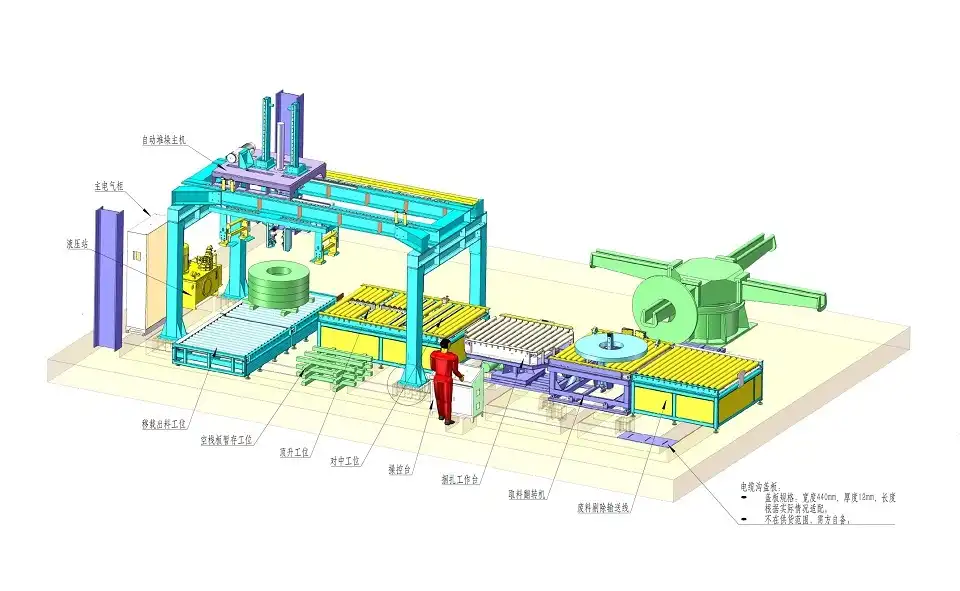
Tüm hattı otomatik olarak çalıştırmadan önce, her istasyon (örneğin, bobin yükleme, merkezleme, sarma, bağlama, istifleme, boşaltma) manuel veya jog modunda ayrı ayrı test edilmelidir. Bu, operatörlerin her bir özel görev için doğru mekanik hareketi, elektriksel tepkiyi ve sensör aktivasyonunu doğrulamasını sağlar. Motorlar, konveyörler, kelepçeler, kesiciler ve aktüatörler gibi bileşenleri tek tek etkinleştirmek için genellikle HMI aracılığıyla manuel kontrollere erişin.
Bu testler sırasında şunları gözlemleyin:
- Mekanik parçaların düzgün ve doğru hareketi (sıkışma, aşırı ses ve titreşim olmaması).
- Tahriklerin, kavramaların ve frenlerin doğru şekilde devreye alınması ve devreden çıkarılması.
- Pnömatik veya hidrolik silindirlerin doğru sıralanması ve zamanlamasının yapılması.
- Bileşenler istenilen pozisyona ulaştığında ilgili sensörlerin (limit anahtarları, yakınlık sensörleri) doğru şekilde tetiklenmesi.
- Acil durdurma ve ışık perdeleri gibi söz konusu istasyonla ilişkili güvenlik cihazlarının işlevselliği. makine koruma prensipleri her şeyden önemlidir.
2.2. Sorunları Erken Belirleme ve Ele Alma
Manuel test, motor hizalama hatası, yanlış konveyör bant gerginliği, yanlış ayarlanmış mekanik durdurucular veya hatalı kablolama gibi sorunları otomatik çalışmada sorunlara yol açmadan önce yakalamak için en iyi fırsattır. Örneğin, bir sarma istasyonunun film tutucusu tutarlı bir basınç uygulamıyorsa, hemen ayarlanabilir veya onarılabilir. Bir konveyör bölümü düzensiz çalışıyorsa, tahrik sistemi veya silindirleri incelenebilir.
Manuel testler sırasında HMI'nin G/Ç (Giriş/Çıkış) tanılama ekranlarını kullanın. Bu, Programlanabilir Mantık Denetleyicisinin (PLC) sensörlerden doğru sinyalleri aldığını ve aktüatörlere doğru komutları gönderdiğini doğrulamaya yardımcı olur. Buradaki tutarsızlıklar genellikle kablolama sorunlarına, arızalı bileşenlere veya yanlış PLC mantık parametrelerine işaret eder.
2.3. Yüklerin ve Koşulların Simülasyonu
Mümkün ve güvenli olduğunda, manuel test sırasında örnek bobinler veya simüle edilmiş yükler kullanın. Bu, yük taşıyan bileşenlerin, ağırlık sensörlerinin ve konumlandırma mekanizmalarının gerçekçi koşullar altında doğru şekilde çalıştığını doğrulamaya yardımcı olur. Örneğin, bir test bobinini manuel olarak beslemek, yükleme istasyonunun hizalama kılavuzlarının ve konveyörlerinin ağırlığı ve boyutları düzgün şekilde işlemesini sağlar. Bu adım, boş makine hareketlerini test etmenin ötesinde bir doğrulama katmanı ekler.
3. Optik Anahtarların ve Sensörlerin Doğruluk İçin Kalibre Edilmesi
3.1. Sensörlerin Kritik Rolü
Optik anahtarlar (fotoelektrik sensörler), yakınlık sensörleri, limit anahtarları ve kodlayıcılar, otomatik bobin paketleme hattının "gözleri ve kulaklarıdır". Bobin varlığını, konumunu, boyutlarını ve hareketini algılayarak sarma, bağlama veya taşıma gibi sonraki eylemleri tetiklerler. Yaygın türleri arasında, her biri farklı algılama görevleri için uygun olan, çapraz ışınlı, retro-yansıtıcı ve dağınık fotoelektrik sensörler bulunur. Doğru işlevleri, işlem senkronizasyonu ve çarpışmaları veya sıkışmaları önlemek için önemlidir.
3.2. Hassas Kalibrasyon Prosedürleri
Sensör kalibrasyonu, güvenilir ve tekrarlanabilir algılamayı sağlamak için algılama aralığı (duyarlılık), tepki süresi ve hizalama gibi parametreleri ayarlamayı içerir. Bu genellikle sensörün kendisindeki potansiyometreler veya HMI yazılımı aracılığıyla yapılır.
- hizalama: İletici ve alıcı elemanların (karşılıklı veya geri yansıtıcı tipler için) mükemmel şekilde hizalandığından emin olun. Yansıtıcılar temiz ve doğru şekilde konumlandırılmış olmalıdır.
- Duyarlılık: Hassasiyeti, sensörün hedef nesneyi (bobin) güvenilir bir şekilde algılaması ancak arka plan öğelerini veya küçük çevresel değişiklikleri (toz, ışık) göz ardı etmesi için ayarlayın. Hattın işleyebileceği gerçek bobin boyutları ve malzeme aralığıyla test edin.
- Sinyal Doğrulaması: Sensör tetiklendiğinde veya temizlendiğinde PLC'nin net bir 'AÇIK' veya 'KAPALI' sinyali aldığını doğrulamak için HMI'nin tanılama veya G/Ç izleme ekranını kullanın. Sinyal "çatırtısı" veya dengesizlik olup olmadığını kontrol edin.
Kullanılan modellere özel ayrıntılı kalibrasyon talimatları için sensör üreticisinin dokümanlarına ve sensör temelleriyle ilgili eğitim kılavuzları gibi kaynaklara başvurun.
3.3. Sensör Entegrasyonunun Sistem Mantığıyla Test Edilmesi
Bireysel kalibrasyondan sonra, her sensörün genel kontrol sistemi mantığıyla nasıl etkileşime girdiğini test edin. Sensörleri tetiklemek için bir bobini (veya test nesnesini) manuel olarak yerleştirin veya hareket ettirin ve karşılık gelen makine eyleminin doğru ve hızlı bir şekilde gerçekleşip gerçekleşmediğini gözlemleyin. Örneğin, sarma istasyonundaki bobin varlığı sensörü tetiklendiğinde sarma döngüsü hemen başlıyor mu? Bir bobin hat sonu sensörüne ulaştığında konveyör duruyor mu? Yanlış hizalanmış zamanlama veya yanlış mantık sıralaması genellikle sensör yerleşimi, kalibrasyon veya PLC programlama parametreleriyle ilgili sorunları gösterir.
4. Otomatik Çalışmaya Sorunsuz Geçiş
4.1. Otomatik Modun Aşamalı Aktivasyonu
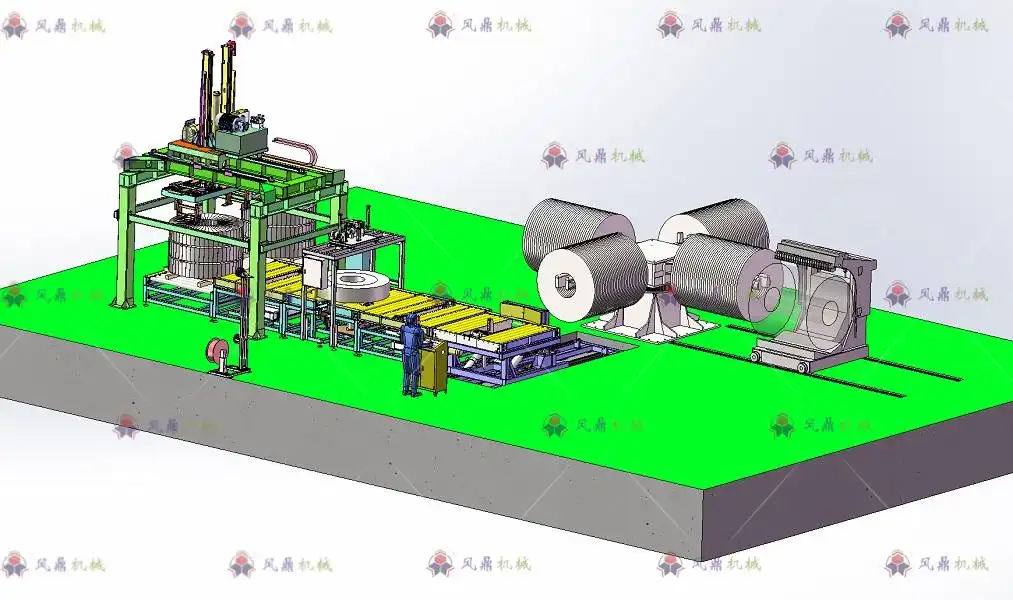
Manuel testler ve sensör kalibrasyonları tamamlandıktan sonra, otomatik moda geçiş kademeli olmalıdır. Gerekli operasyonel parametreleri HMI üzerinden yapılandırarak başlayın - bobin tarifleri (boyutlar, ağırlık), sarma parametreleri (film gerginliği, üst üste binme), konveyör hızları ve çevrim ayarları. İstasyonlar arasındaki sıralamayı ve etkileşimi gözlemlemek için bobinler olmadan otomatik modda bir "deneme çalışması" ile başlayın. Tüm hareketlerin senkronize olduğundan ve programlandığı gibi gerçekleştiğinden emin olun.
Sonra, bobinleri azaltılmış bir çalışma hızında teker teker tanıtın. Bu, operatörlerin tüm süreci dikkatlice izlemesine olanak tanır - yükleme, istasyonlar arası transfer, işleme (sarma/bağlama) ve boşaltma - yük altında olası darboğazları, zamanlama sorunlarını veya konumlandırma yanlışlıklarını belirler.
4.2. Sürekli İzleme ve Gözlem
Bu ilk otomatik çalıştırmalar sırasında, sürekli izleme hayati önem taşır. Operatörler, makinenin fiziksel çalışmasını yakından izlemeli ve aynı anda HMI'yi durum güncellemeleri, çevrim süreleri ve herhangi bir hata mesajı veya alarmı açısından izlemelidir. Şunlara dikkat edin:
- İstasyonlar arası tutarlı bobin konumlandırması ve transferi.
- Ambalaj malzemelerinin doğru uygulanması (film gerginliği, kayış yerleşimi).
- Motor ve konveyörlerin yumuşak hızlanması ve yavaşlaması.
- Otomatik ayarların doğru bir şekilde gerçekleştirilmesi (örneğin, bobin boyutuna göre kılavuz ray konumlandırması).
- Sistemin sensör girişlerine gerçek zamanlı yanıtı.
4.3. Optimum Performans için İnce Ayar
İlk otomatik çalıştırmalar sırasında yapılan gözlemlere dayanarak, ince ayar genellikle gereklidir. Bu, PLC zamanlayıcı değerlerinin, gerilim kontrolü için PID döngü parametrelerinin, motor hız profillerinin (hızlanma/yavaşlama rampaları) veya sensör konumlarının hafifçe ayarlanmasını içerebilir. Amaç, hedef üretim hızında sorunsuz, verimli ve güvenilir bir çalışma sağlamaktır. Gelecekteki referans için yapılan tüm ayarlamaları belgeleyin. Yerleşik operasyonel en iyi uygulamaları takip etmek , bu optimizasyon sürecine rehberlik edebilir.
Hat, azaltılmış hızda kararlı ve doğru bir şekilde çalıştıktan sonra, üretim hızı kademeli olarak istenen üretim seviyesine çıkarılmalı ve üretimin artırılması aşamasında dikkatli izleme sürdürülmelidir.
Sonuç: Başarılı Bir Bobin Paketleme Hattı Başlatma
Bir bobin paketleme hattını etkili bir şekilde devreye almak sistematik ve ayrıntılı bir yaklaşım gerektirir. Güç ve hava bağlantılarını titizlikle doğrulayarak, her istasyonda kapsamlı manuel testler gerçekleştirerek, tüm sensörleri hassas bir şekilde kalibre ederek ve dikkatli izleme ve ince ayar ile otomatik moda aşamalı bir geçiş gerçekleştirerek, güvenilir ve verimli bir çalışma için sağlam bir temel oluşturursunuz. Bu metodik süreç, başlangıçtaki aksaklıkları en aza indirir ve yatırımınızın en başından itibaren optimum performans göstermesini sağlar.
[İddia: İyi yürütülen bir bobin paketleme hattı başlatma süreci, karmaşık makineleri üretken, güvenli ve güvenilir bir varlığa dönüştürerek operasyonel taleplerinizi karşılamaya hazır hale getirir.]
En İyi Çözümü Alın!