Pozisyoner Çevirme Makineleri için Kaynak Standartlarının Optimize Edilmesi
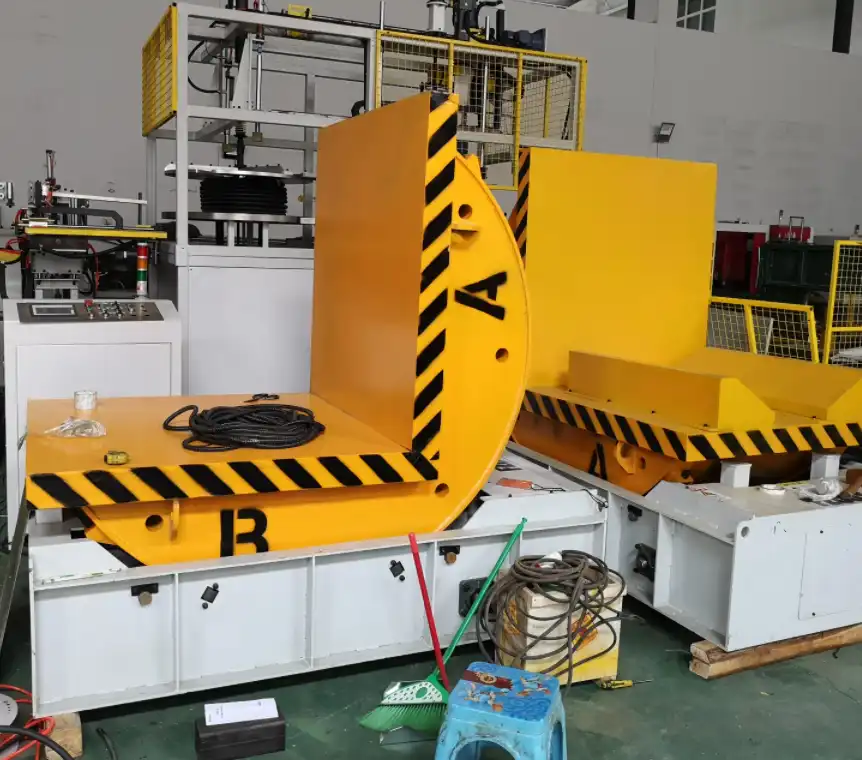
1. Giriş: Otomatik Üretimde Kaynak Standartlarının Rolü
Pozisyon değiştirme makineleri, kaynakçıların karmaşık iş parçalarını optimum bağlantı erişimi ve tutarlı kaynak kalitesi için manipüle etmelerini sağlayarak modern imalatta çok önemli bir rol oynar. Bununla birlikte, bu makinelerin etkinliği, hassas kaynak standartlarının uygulanmasına bağlıdır. Özellikle ince saclar gibi termal deformasyona duyarlı malzemelerle çalışırken, yanma, eksik penetrasyon ve gözeneklilik gibi yaygın kaynak kusurlarını önlemek için uygun parametrelerin belirlenmesi ve bunlara uyulması çok önemlidir. Bu kılavuz, sağlam ve yüksek kaliteli kaynaklar elde etmek için parametre kontrolü, kararlılık ve kusur önleme konularına odaklanarak, pozisyon değiştirme makineleri için temel kaynak standartlarını incelemektedir.

2. Pozisyoner Çevirme Makineleri İçin Hassas Kaynak Standartlarının Önemi
Bir konumlandırıcı çevirme makinesinin kullanılması, verimliliği ve ergonomiyi geliştirerek otomatik veya yarı otomatik kaynaklama süreçlerine olanak tanır. Ancak otomasyon tutarlılık gerektirir. Kaynak parametrelerindeki küçük sapmaların önemli sonuçları olabilir:
- Yetersiz Penetrasyon: Düşük ısı girişi (genellikle düşük akım veya voltajdan kaynaklanır) temel malzemeleri düzgün bir şekilde kaynaştırmayan zayıf kaynaklara neden olabilir.
- Tükenme: Aşırı ısı girişi, malzemenin erimesine ve özellikle ince bölümlerde sorun yaratan deliklerin oluşmasına neden olabilir.
- Yapısal bütünlük: Her iki kusur da kaynak dikişinin sağlamlığını ve bitmiş ürünün yapısal bütünlüğünü tehlikeye atarak, potansiyel olarak arızalara, maliyetli yeniden işleme veya ürünün reddedilmesine yol açar.
İnce malzemeler kaynaklandığında zorluk artar. Örneğin, yaklaşık 3 mm kalınlığındaki malzemelerin otomatik kaynaklanmasında, kaynak penetrasyon derinliği (n1) için kabul edilebilir pencere son derece dardır. n1 yaklaşık 1.5 mm'nin altındaysa, eksik penetrasyon olasıdır. Tersine, 2.0 mm'yi aşmak genellikle yanma ile sonuçlanır. Bu sıkı tolerans (1 mm'den az), konumlandırıcı çevirme makineleri kullanılırken kaynak parametreleri üzerinde sıkı kontrol gerektirir.
3. Temel Kaynak Parametrelerini ve Etkilerini Anlamak
Optimum kaynak kalitesine ulaşmak, birbiriyle bağlantılı birkaç kaynak parametresinin dikkatli bir şekilde yönetilmesini gerektirir. Belirli değerler büyük ölçüde malzeme türüne, kalınlığa, birleştirme tasarımına, kaynak işlemine (örneğin, GMAW, FCAW, SAW) ve koruyucu gaza bağlı olsa da, her birinin rolünü anlamak temeldir:
- Kaynak Akımı (Amperaj): Öncelikle elektrodun (telin) erime hızını kontrol eder ve penetrasyon derinliğini etkiler. Daha yüksek akım genellikle daha derin penetrasyon ve daha hızlı tel besleme hızı anlamına gelir.
- Gerilim (Ark Gerilimi): Ark uzunluğunu ve kaynak boncuğunun genişliğini/profilini etkiler. Daha yüksek voltaj genellikle daha düz, daha geniş bir boncuk üretir ve akım ve seyahat hızıyla dengelenmezse sıçramaya veya alt kesime karşı duyarlılığı artırabilir.
- Seyahat hızı: Kaynak torçunun eklem boyunca hareket ettiği hız. Birim uzunluk başına ısı girişini etkiler; daha yavaş hızlar ısı girişini ve penetrasyonu artırırken, daha hızlı hızlar bunları azaltır.
- Tel Besleme Hızı (WFS): Sabit voltaj işlemlerinde (GMAW gibi) akımla doğrudan ilişkilidir. Biriktirilen dolgu metali miktarını kontrol eder. Uygun boncuk oluşumu için akım ve seyahat hızıyla dengelenmelidir.
- Koruyucu gaz: Erimiş kaynak havuzunu atmosferik kirlenmeden korur. Gaz türü (örneğin, CO2, Argon karışımları) ark kararlılığını, penetrasyon profilini ve kaynak görünümünü etkiler.
4. İnce Malzemeler İçin Parametre Değerlendirmeleri (Örnek: 3mm Kalınlık)
İnce malzemelerin kaynaklanması, aşırı ısı girişi olmadan yeterli füzyon elde etmek için hassas bir denge gerektirir. Evrensel ayarlar imkansız olsa da, parametre seçiminin ardındaki ilkeler önemlidir. Açıklayıcı bir örnek olarak φ1.6 mm teli kullanarak (parametreler gerçek işleme ve tel çapına göre önemli ölçüde değişecektir):
4.1. Ana Dikiş Kaynak Parametreleri
3 mm civarındaki malzemelerdeki birincil kaynak dikişleri için, ısı girişini en aza indirmek ve bozulma veya yanma riskini azaltmak amacıyla genellikle daha düşük bir akım aralığı tercih edilir.
- Örnek Akım Aralığı (I1): 160A - 200A
- Alt Uç (örneğin, 160A): Isıyı en aza indirir, çok ince kesitler veya ısıya duyarlı malzemeler için uygundur, ancak yeterli penetrasyonu sağlamak için dikkatli kontrol gerektirir.
- Daha Yüksek Uç (örneğin, 200A): "İnce" kategorideki biraz daha kalın bölümler veya belirli birleşim tipleri için potansiyel olarak ihtiyaç duyulan daha sağlam bir penetrasyon sağlar, ancak yanma riskini artırır.
4.2. Kök Geçişi veya Sızdırmazlık Geçişi Parametreleri
Kök geçişleri genellikle eklem kökünde tam kaynaşmayı sağlamak için yeterli enerji gerektirir.
- Örnek Akım Aralığı (I2): 220A - 280A
- Bu daha yüksek aralık tam penetrasyona yöneliktir. Ancak, burada aşırı akım ince malzemelerde yanmanın birincil nedenidir. Dikkatli ayarlama ve potansiyel olarak darbeli kaynak gibi tekniklerin kullanılması ısı girişini yönetmeye yardımcı olabilir.
Önemli Not: Bu akım aralıkları örnek niteliğindedir ve belirli kaynak işlemine (GMAW, FCAW, vb.), koruyucu gaza, tel tipine/çapına ve malzemeye büyük ölçüde bağlıdır. Herhangi bir uygulama için testler yoluyla özel bir Kaynak Prosedürü Spesifikasyonu (WPS) geliştirilmesi şarttır.

5. Parametre Stabilitesinin Kritik Rolü
Özellikle pozisyoner çevirme makinelerinin kullanıldığı otomatik kurulumlarda ve ince malzemelerin kaynaklanmasında tutarlı sonuçlar için stabilite çok önemlidir.
- Yüksek Stabilite Gereksinimi: Kaynak sırasında akım veya voltajda meydana gelen küçük dalgalanmalar bile tutarsız penetrasyona, boncuk profili değişimlerine ve artan gözenekliliğe yol açabilir.
- Kontrol Toleransları: Minimum çeşitliliği hedefleyin. İdeal olarak:
- Mevcut Dalgalanma: Ayar noktasının ±10A içinde.
- Voltaj Dalgalanması: Ayar noktasının ±2V içinde.
- Tutarlı Isı Girişi: Kararlı parametreler kaynak uzunluğu boyunca düzgün ısı girişi sağlar. Bu, öngörülebilir penetrasyon için hayati önem taşır ve gözenekliliğe neden olan gazların hapsolma riskini en aza indirir. Modern konumlandırıcı sistemlerdeki gelişmiş güç kaynakları ve kontrolörler bu kararlılığa ulaşmaya yardımcı olur.
6. Pozisyonerlerde Yaygın Kaynak Kusurlarının Önlenmesi
Kusurları önlemenin anahtarı titiz parametre kontrolü ve istikrarlı çalışmadır:
- Tükenme:
- Nedeni: Aşırı ısı girişi (yüksek akım/voltaj, yavaş seyahat hızı).
- önleme: Akımı/voltajı azaltın, seyahat hızını artırın, uygun tekniği kullanın (örneğin, dokuma, darbe modları), uygun uyumu sağlayın. İnce bölümler için uygun parametre aralıklarının alt ucunu kullanın.
- Eksik Penetrasyon (Füzyon Eksikliği):
- Nedeni: Yetersiz ısı girişi (düşük akım/voltaj, hızlı seyahat hızı), yanlış torç açısı, yetersiz birleştirme hazırlığı.
- önleme: Akımı/voltajı uygun şekilde artırın, seyahat hızını azaltın, konumlandırıcı tarafından kolaylaştırılan doğru torç açısını ve çalışma açısını sağlayın, eklemi uygun şekilde temizleyin ve hazırlayın. Kök geçiş parametrelerinin yeterli enerji sağladığından emin olun.
- porozite:
- Nedeni: Kaynak metalinde sıkışan gaz (atmosferik kirlilik, ana metal/dolgu telindeki kirlilikler, yetersiz koruyucu gaz kapsamı, aşırı voltaj/ark uzunluğu, tutarsız ısı girişi).
- önleme: Yeterli koruyucu gaz akış hızını ve kapsamını sağlayın, gaz hatlarında sızıntı olup olmadığını kontrol edin, temiz/kuru malzeme ve sarf malzemeleri kullanın, stabil ve doğru parametreleri koruyun (aşırı voltajdan kaçının), tutarlı ısı girişi sağlayın.
- Alttan kesme:
- Nedeni: Kaynak ayağının yanındaki temel metale eriyen oluk, kesit kalınlığını azaltır. Genellikle aşırı akım/voltaj veya yanlış torç açısı nedeniyle oluşur.
- önleme: Voltaj ve akım ayarlarını optimize edin, torç açısını ayarlayın, uygun hareket hızını kullanın.
- Örtüşmek:
- Nedeni: Kaynak metalinin, temel metale kaynamadan kaynak ayağı veya kökünden dışarı taşması. Genellikle yetersiz ısı girişi veya biriktirme hızına göre yavaş hareket hızı nedeniyle oluşur.
- önleme: Seyahat hızını artırın, daha iyi füzyon için parametreleri ayarlayın (potansiyel olarak daha yüksek akım/voltaj, dikkatlice dengelenmiş), doğru torç konumlandırmasını sağlayın.

dönüş için hidrolik devirme ve kaldırma aparatı4 7. Kaynak Standartlarını Uygulamak İçin En İyi Uygulamalar
Pozisyoner çevirme makinelerini etkili bir şekilde kullanmak ve tutarlı kaynak kalitesini garantilemek için:
- Kaynak Prosedürü Spesifikasyonlarını (WPS) Geliştirin: Her bir özel uygulama (malzeme, kalınlık, bağlantı türü) için optimum parametreleri (akım, voltaj, seyahat hızı, gaz akışı, vb.) belirlemek için kapsamlı testler yapın. Bunları resmi bir WPS'de belgelendirin.
- Nitelikli Prosedürleri ve Personeli Kullanın: Kaynak prosedürlerinin ilgili kodlara (örneğin yapısal çelik için AWS D1.1) göre kalifiye olduğundan ve operatörlerin veya kaynak programcılarının uygun şekilde eğitildiğinden ve kalifiye olduğundan emin olun.
- Düzenli Ekipman Kalibrasyonu ve Bakımı: Kaynak güç kaynağının, tel besleyicinin ve pozisyoner çevirme makinesinin kendisinin düzenli olarak kalibre edildiğinden ve bakımdan geçirildiğinden emin olun. Bu, ayarlanan parametrelerin gerçek çıktıyı doğru bir şekilde yansıtmasını garanti ederek kararlılık ve tutarlılık sağlar.
- Otomasyon ve İzlemeyi Kullanın: Gerçek zamanlı izleme ve küçük değişiklikleri telafi etmek için parametreleri otomatik olarak ayarlayabilen geri bildirim döngülerini içerebilen modern konumlandırıcı sistemlerinin özelliklerini kullanın ve tutarlı ısı girişi sağlayın.
- Ortak Hazırlık ve Uyum'a Öncelik Verin: Tutarlı ve doğru birleştirme hazırlığı ve uyumu çok önemlidir. Kötü uyum, aşırı kaynak metali gerektirir veya mükemmel parametrelerle bile tutarlı penetrasyon elde etmeyi zorlaştırır.
- Yetkili Kaynaklara Danışın: Kaynak parametreleri, hata analizi ve prosedür kalifikasyonu hakkında ayrıntılı rehberlik için standart kuruluşlarına ve teknik organizasyonlara başvurun. Amerikan Kaynak Derneği (AWS).
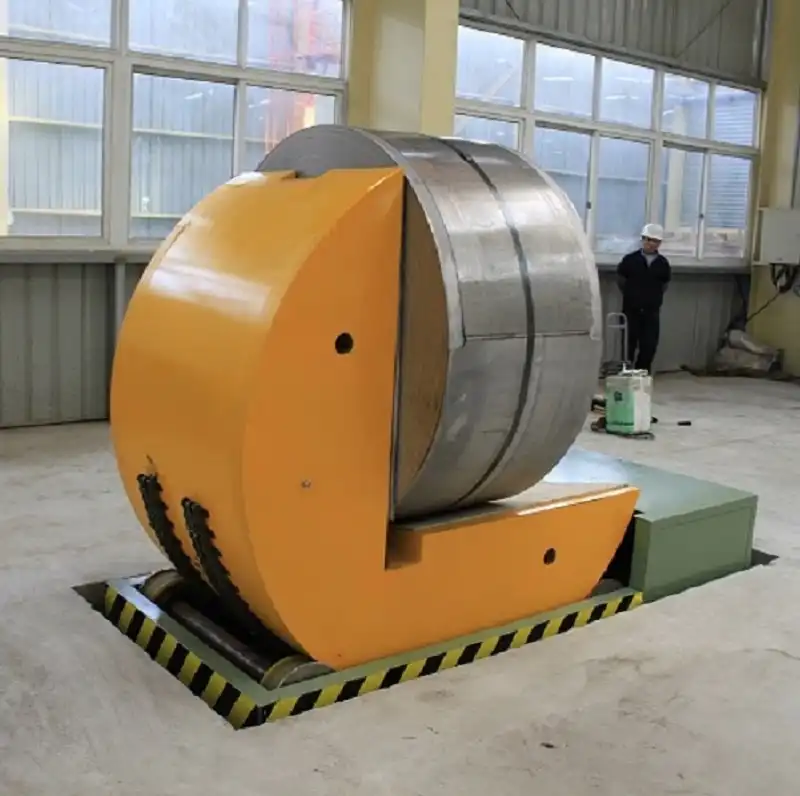
bobin eğme düzeneği yükseltici44 8. Sonuç: Güvenilir Üretim İçin Hassas Parametreler
Özellikle ince malzemelerin kaynaklanması gibi zorlu uygulamalar için, konumlandırıcı çevirme makineleri kullanılırken etkili kaynak standartları pazarlık konusu olamaz. Kaynak akımı, voltaj, seyahat hızı üzerinde hassas kontrol ve parametre kararlılığının sağlanması, yanma, eksik penetrasyon ve gözeneklilik gibi kusurları önlemek için temeldir. Kapsamlı testlere dayalı sağlam Kaynak Prosedürü Spesifikasyonları oluşturarak, ekipman kalibrasyonunu koruyarak ve modern konumlandırma ve kaynak teknolojisinin yeteneklerinden yararlanarak, üreticiler sıkı endüstri gereksinimlerini karşılayan sürekli olarak yüksek kaliteli, yapısal olarak sağlam kaynaklar elde edebilirler. Bu standartlara uyum, doğrudan iyileştirilmiş üretkenliğe, azaltılmış yeniden işleme ve geliştirilmiş ürün güvenilirliğine dönüşür.

En İyi Çözümü Alın!