1. Giriş
Çelik bobin paketleme hatlarının üretiminde —ki bunlar genellikle bir bobin paketleme makinesi, bir bobin bağlama makinesi ve bir bobin istifleme makinesinden oluşur— son işlem hem estetik hem de işlevsellik açısından çok önemli bir rol oynar. Son işlem aşaması, birden fazla amacı gerçekleştirmeyi hedefler:
- Korozyon Koruması: Çelik bileşenler, özellikle nemli veya aşındırıcı ortamlarda, paslanmaya, çukurlaşmaya ve aşınmaya karşı koruma sağlayan gelişmiş kaplamalara ihtiyaç duyarlar.
- Mekanik Dayanıklılık:Koruyucu kaplamalar sürekli darbelere, sürtünmeye, sıcaklık dalgalanmalarına ve hidrolik veya motor tahrikli sistemlerle yapılan işlemlere dayanıklı olmalıdır.
- Güvenlik ve Tanımlama: Kabloların, pnömatik boruların ve kritik bileşenlerin uygun şekilde etiketlenmesi, uluslararası normlara uyumu sağlar ve gelecekteki bakımları kolaylaştırır.
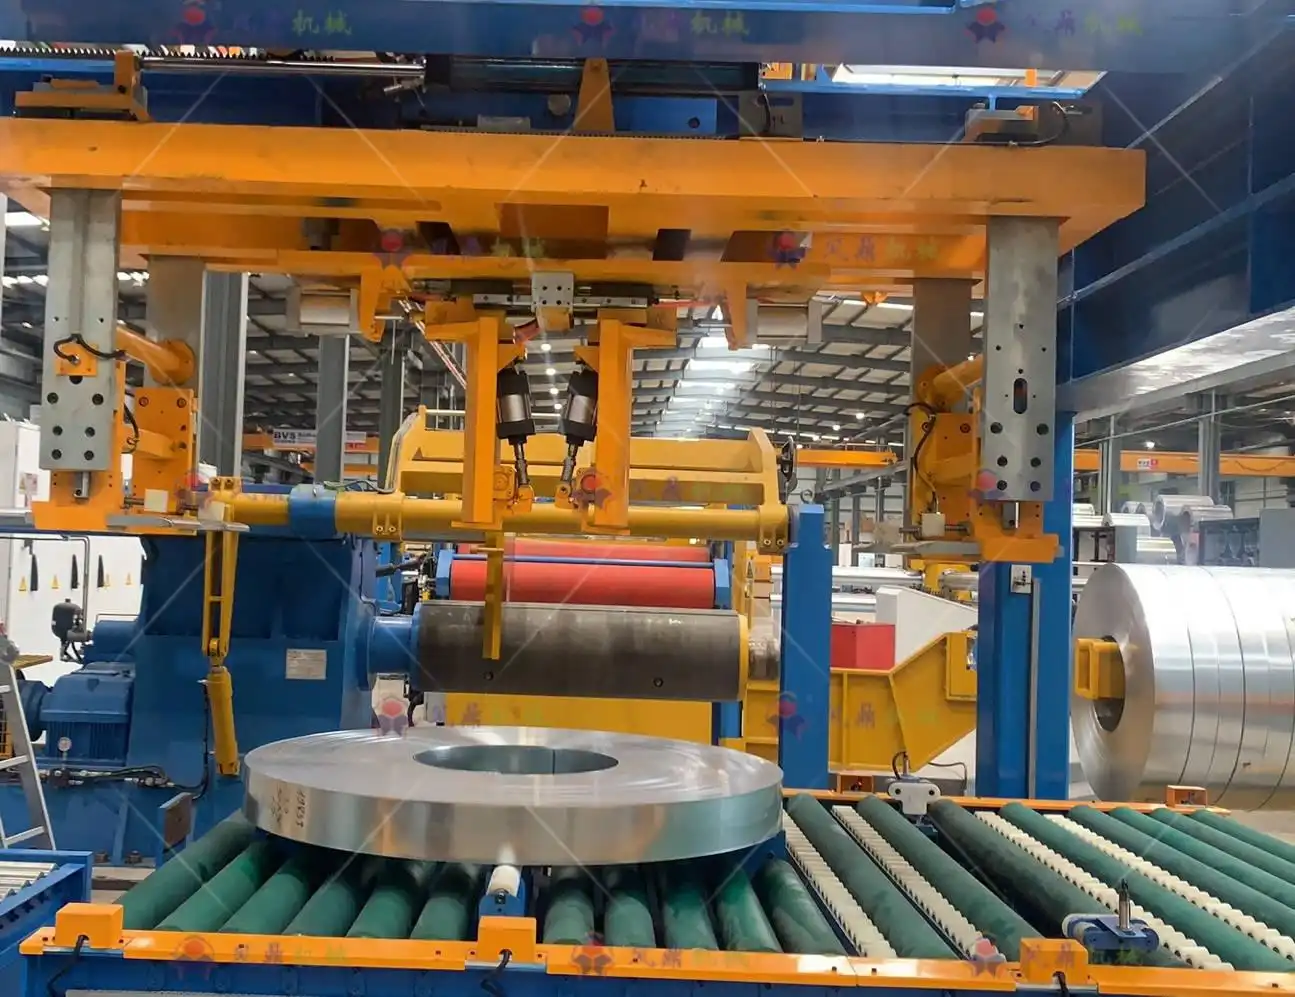
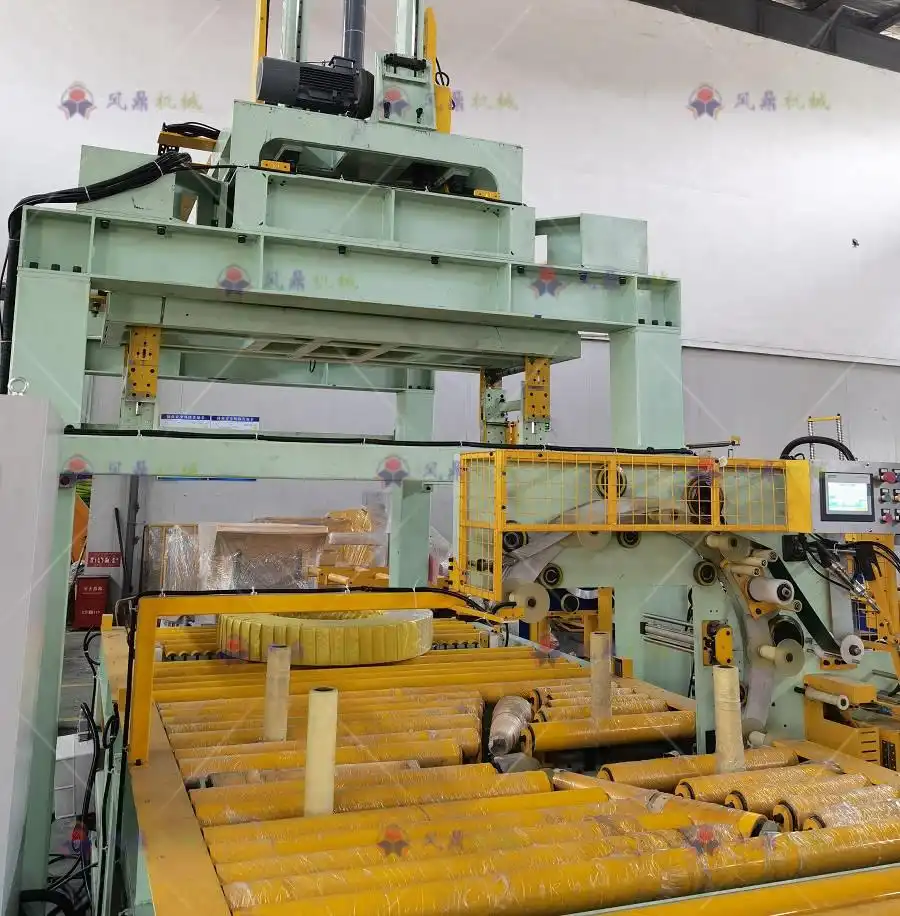
Bobin aplikasyon sistemi ile otomatik olarak bobin doldurma hattı makinesi
Bu belge , bobin paketleme hattı için son işlem prosedürlerine kapsamlı bir bakış sunmaktadır . Modern üretim yaklaşımlarını vurgulayarak, uzun bir hizmet ömrünü garanti eden yüzey hazırlığı, kaplama uygulamaları, etiketleme standartları, son kontroller ve yaşam döngüsü yönetim stratejilerini özetlemektedir. ISO 12944 (çelik yapıların korozyon koruması), IEC 60445 (iletkenlerin tanımlanması) ve EN 60204-1 (makinelerde elektrik güvenliği) kılavuzlarından yararlanılarak tasarlanan bu son işlem prosedürü, katı endüstriyel standartları karşılamak üzere geliştirilmiştir.

2. Koruyucu Kaplamalar ve Yüzey Hazırlıkları
2.1 Doğru Kaplama Sisteminin Seçilmesi
Dikkatle seçilmiş bir kaplama sistemi, paslanmayı önlemek ve bobin paketleme hattının operasyonel ömrü boyunca performansını optimize etmek için hayati önem taşır. Genellikle, bu hatlar şunlara maruz kalır:
- Nem ve Nem: Üretim salonlarına veya sevkiyat alanlarına potansiyel sızma.
- Mekanik Aşınma1: Bobinler, konveyör silindirleri ve bağlama cihazlarıyla sık temas.
- Kimyasallara Maruz Kalma: Yağlayıcılara, temizlik maddelerine veya havadaki kirleticilere maruz kalma olasılığı.
Tipik bir çok katmanlı sistem şunları içerir:
-
- Çinko İçeriği: En az %80 (ISO 3549'a uygun), galvanik koruma sağlayan.
- Tuz Püskürtme Direnci:ASTM B2,000 testlerinde ≥117 saate ulaşılması.
- Tutunma gücü: Genellikle ≥15 MPa'ya kadar test edilir (ASTM D4541 çekme yöntemi).
-
Ara Kaplama (Opsiyonel)
- Bazen, toplam film yapısını güçlendirmek veya ek kimyasal direnç sağlamak için bir epoksi orta kat eklenir.
- Astardaki potansiyel mikro gözeneklerin kapatılmasına yardımcı olur.
-
Poliüretan (PU) Son Kat Boya 3
- Üstün hava koşullarına dayanıklılık özellikleri nedeniyle seçildi: 4587 saat sonra ΔE ≤1.5 olan QUV odalarında (ASTM D3,000) test edildi.
- Dış mekanlarda ve UV ışınlarına maruz kalan ortamlarda solmaya ve tebeşirlenmeye karşı yüksek direnç gösterir.
Bazı yüksek aşınmaya maruz kalan bölümlerde (örneğin bobin transfer rayları veya konveyör tahrikleri) tamamlayıcı yağlama filmleri (örneğin, sürtünme katsayısı ≤0.08 olan molibden disülfür esaslı katı yağlayıcılar) uygulanabilir.
2.2 Yüzey Hazırlama Standartları
En iyi kaplama sistemleri bile, alt tabaka doğru şekilde hazırlanmazsa başarısız olabilir. ISO 8501-1, tel fırçalamadan neredeyse beyaz metal kumlama temizliğine (Sa2.5 veya Sa3) kadar değişen temizlik derecelerini belirtir. Yaygın adımlar şunlardır:
-
Yağdan Arındırma ve Temizleme
- Alkali çözeltiler (pH ~9.2) veya biyolojik olarak parçalanabilen deterjanlar yağları, kesme sıvılarını veya diğer kirleticileri temizler.
- Basınçlı yıkama veya elle fırçalama, kaynaklı bölgelerdeki çatlakların kalıntılardan arındırılmasını sağlar.
-
aşındırıcı Kumlama
- Mekanik yapışmayı artırmak için 2.5–8501 μm'lik bir yüzey pürüzlülüğü Rz (ISO 1-30) ile Sa50 yüzey kalitesi (ISO 8503-2) elde etmek.
- Yaygın olarak kullanılan ortamlar arasında garnet veya alüminyum oksit bulunur; tane boyutu, alt tabakayı aşırı derecede inceltmeden gerekli pürüzlülük profilini üretecek şekilde seçilir.
-
Fosfatlama veya Pasivasyon
- Korozyon direncini artırmak için çinko esaslı fosfatlama işlemi uygulanabilir.
- Bu mikrokristalin tabaka, alt tabaka ile astar katı arasında sıkı bir bağlanma sağlar.
Yüzey hazırlandıktan sonra, kaplama işleminden önce ortam koşullarını kontrol etmek çok önemlidir . Ani paslanmayı önlemek için bağıl nem %70'in altında tutulmalı ve çelik sıcaklığı çiğlenme noktasının en az 3°C üzerinde olmalıdır.
3. Bitirme için Makine Mühendisliği Normları
3.1 Kaplama Kalınlığı ve Uygulama
-
Film Kalınlığı Kontrolü :
- astar boya: 60±10 μm
- Üst kat: 80±15 μm
Toplam kalınlık, genellikle aşağıdaki şekilde tanımlandığı gibi 140-160 μm aralığına düşer: ISO 19840 (Kuru film kalınlığı ölçümü).
-
Uygulama Yöntemleri :
- Havasız Sprey (örneğin, Graco XRT sistemleri) büyük çerçevelerde geniş kapsama alanı için.
- Elektrostatik veya Döner Atomizer (örneğin Ransburg) karmaşık geometriler için, düzgün bir birikim ve minimum aşırı püskürtmeyi garanti eder.
- Robot Destekli Püskürtme ABB veya KUKA robotiklerinin kullanılması, çok eğimli yüzeylerin ve dar köşelerin tutarlı bir şekilde kaplanması için faydalıdır.
-
Kürleme İşlemleri :
- Kaplamalar genellikle düşük nemli bir ortamda kontrollü bir kürleme sıcaklığına (80±5°C) ihtiyaç duyarlar.
- Kızılötesi veya zorlamalı hava kürlemesi çapraz bağlanmayı hızlandırarak homojen sertlik ve yapışma sağlar.
3.2 Kablo ve Pnömatik Boru Etiketleme
Bobin paketleme hatları boyunca, birden fazla kablo ve hava hortumu motorları, solenoidleri, sensörleri ve kontrolleri çalıştırır. Net, dayanıklı etiketleme bakım ve güvenlik için kritik öneme sahiptir:
-
Lazer Aşındırma
- Kablo tanımlayıcılarının (örneğin, 0.2 mm derinlik) polimer kılıf üzerine kazınması, IEC 60445 renk ve işaretleme kodları.
- Lazerin lokal ısısına dayanacak şekilde derecelendirildiği takdirde, aşınma veya kimyasal maruziyetten sonra bile okunabilirliği korur.
-
Pnömatik Hortum İşaretleri
- Renk kodlu veya metin tabanlı etiketleme (ISO 14122-2'ye göre test edilen yağa dayanıklı mürekkepler) basınç hatlarının, vakum hatlarının ve egzoz hatlarının hızlı bir şekilde tanımlanmasını sağlar.
- Tekrarlanan esneme veya yağlayıcılarla temas sonrasında solmamalı veya soyulmamalıdır.
-
QR Kodları ve Barkodlar
- Bazı üreticiler gelişmiş izlenebilirlik için 2D kodlar kullanıyor ve belirli kabloları veya hortumları dijital yapı kayıtlarına bağlıyor.
- Bu kodlar en az %99.9 tarama doğruluğu sağlamak için makine görüşüyle test edilir.
4. Bitirme Prosedürü İş Akışı
4.1 Yüzey Ön İşlemi
- Temizlik: Bileşenlerin pH 9.2 deterjan banyosuna daldırılması veya durulanması.
- Fosfatlama: Korozyon önleyici astarlama için çinko fosfat tabakası oluşturulması.
4.2 Çok Katmanlı Kaplama
- İlk Kat (Astar): Genellikle epoksi çinko açısından zengin bir formülasyona sahiptir.
- İkinci Kat (Üst Kat veya Ara Kat + Üst Kat): İstenilen son rengi, parlaklığı ve kimyasal direnci elde eder.
- Kalınlık Doğrulaması: Araçlar gibi Elkometre 456 (girdap akımı veya manyetik indüksiyon) belirtilen kalınlığın ±25 μm'si içinde düzgün kaplamanın doğrulandığını teyit edin.
4.3 Etiketleme ve İşaretleme
- Kablo Numaralandırması: PLC G/Ç veya devre çizimlerine uygun mantıksal şemanın izlenmesi.
- Hava Borusu Etiketleri:Her bir satırın hem renkli şeritlerle hem de metinsel verilerle (basınç derecesi, medya türü) işaretlenmesi.
- Kalıcı Etiketler ve İsimlikler: UV ışınlarına dayanıklı etiketler kullanılarak, soyulma veya renk bozulması olmadığı ASTM G154 koşulları altında test edilmiştir.
4.4 Kapsamlı Denetim
- Elektriksel Süreklilik ve Yalıtım: ≥500 MΩ'u (IEC 100-60243) sağlamak için 1 V'luk bir megaohmmetre kullanılması.
- Gözle Muayene: İğne delikleri, sarkmalar, aşırı püskürtme veya renk düzensizlikleri olup olmadığını kontrol etme (tatil tespiti için ASTM D5162).
- Yapışma Çapraz Kesim Testi: Kaplama yapışmasının 0 seviye sınıflandırmasına (ISO 2409) göre değerlendirilmesi.
5. Kalite Kontrol ve Dokümantasyon
5.1 İşlem Sırasında Kalite Kontrolleri
Sağlam bir kalite yönetim planı, her kritik adımda kontrol noktaları içerir:
| Parametre | Muayene Yöntemi | Özellikler | Ekipman |
|---|---|---|---|
| Kaplama Yapışma | Çapraz kesim / Çekme | 0 derece (ISO 2409) veya ≥15 MPa | Elcometer 107, Dolly Test Cihazı |
| Kür süresi | Bant Testi / Tırnak | ≤2 saatte yapışkanlığını yitirir, tam kürlenme ≤24 saat | BYK Kurutma Kaydedici |
| Etiket Okunabilirliği | Görsel + OCR yazılımı | ≥%99.9 tanıma doğruluğu | Keyence CV-X |
| Kablo İzolasyonu | Megohmmetre (500 V) | ≥100 MΩ | Meger MIT515 |
| Film Gözenekliliği | Tatil Dedektörü | Sıfır iletken "tatil" | Düşük Voltajlı Sünger Test Cihazı |
Bu değerler, özel müşteri veya çevresel gereksinimlere (örneğin deniz ortamları veya aşırı sıcaklık döngüleri) uyum sağlayacak şekilde ayarlanabilir.
5.2 Çevresel Sağlık ve Güvenlik
Modern üretim sürdürülebilirliğe ve minimum tehlikeli emisyona önem verir:
- Uçucu Organik Bileşik (VOC) Emisyon Kontrolü: Yerel ve bölgesel düzenlemelere uyum. Örneğin, Çin'de GB 30981-2020, belirli kaplamalar için VOC ≤50 g/m² belirler.
- Atık su arıtma:Su kaynaklarının korunması için durulama banyolarından sonra pH değerinin 6.5–7.5 olması, ağır metal içeriğinin ≤0.5 ppm olması sağlanmalıdır.
- Operatör Güvenliği: Boya uygulaması sırasında solunum riskini azaltmak için koruyucu ekipman, uygun havalandırma ve solunum cihazı kullanımı esastır.
5.3 Dokümantasyon ve İzlenebilirlik
Tüm son işlem parametreleri (parti numaraları, nem seviyeleri, tarih/saat kayıtları) Siemens Opcenter veya Rockwell FactoryTalk gibi bir Üretim Yürütme Sistemi (MES) içinde kaydedilir . Bu yaklaşım şunlara olanak tanır:
- Geriye Doğru İzlenebilirlik:Sahada bir arıza çıkması durumunda orijinal boya partisi ve uygulama parametrelerine ulaşılabilir.
- İstatiksel Süreç Kontrolü:Eğilimleri belirlemek ve değişimi azaltmak için proses verilerini (kaplama kalınlığı, sıcaklık, nem) analiz etmek.
6. Bitişin Yaşam Döngüsü Yönetimi
6.1 İşletme Bakımı
Bobin paketleme hattı devreye alındığında, kaplama bütünlüğü kritik öneme sahip olmaya devam eder. Bakım önlemleri şunları içerebilir:
-
- Özellikle mekanik darbelere maruz kalan kenarlarda, kırılma, soyulma veya alt film korozyonu belirtileri olup olmadığının kontrol edilmesi.
- Küçük hasarların erken tespiti, kapsamlı bir yeniden kaplama işlemi yerine hızlı nokta onarımlarına olanak tanır.
-
Elektrokimyasal Empedans Spektroskopisi (EIS)
- Kaplamanın direnç ve kapasitif özelliklerini ölçen, erken aşamadaki bozulmayı gösteren gelişmiş bir teknik.
- Frekans taramaları (10 mHz ila 100 kHz), görünür paslanmadan çok önce sızmayı veya delaminasyonu ortaya çıkarır.
-
- Isıtılmış yüzeylerde “sıcak noktaların” veya kaplamanın bozulduğu alanların belirlenmesi; hattaki bazı proseslerin yüksek sıcaklıklarda çalışması durumunda faydalıdır.
- ≤0.05°C termal hassasiyete sahip bir kamera, potansiyel sorunlu bölgeler için net kontrast sağlar.
6.2 Akıllı Onarım Sistemleri
Önde gelen tesisler otomatik veya yarı otomatik onarımı entegre eder:
-
Robotik Rötuş
- Makine görüşüyle çizik veya aşınma tespit edilirse, rötuş robotu otomatik olarak eşleşen renkte veya sızdırmazlık astarını yeniden püskürtüyor.
- ±0.5 mm'lik konumlandırma hassasiyeti, minimum aşırı püskürtme ve tutarlı onarım kalınlığını garanti eder.
-
Yıllık Pnömatik Kaçak Kontrolleri
- Kritik bağlantılar için helyum bazlı test (sızıntı oranı ≤1×10⁻⁶ Pa·m³/s) kullanılması.
- Son yüzey kalitesini veya mekanik işlevi bozmadan önce arızalı contaları tespit ederek duruş süresini en aza indirir.
6.3 Kaplama Ömrü Tahmini için Dijital İkiz
ANSYS Sherlock gibi yazılımlar , mekanik stres, sıcaklık ve nem etkileşimlerini simüle ederek kaplamaların uzun vadeli durumunu tahmin edebilir:
- Veri Entegrasyonu: Sıcaklık, nem ve parça kullanımına ilişkin canlı sensör girişleri simülasyon modelini besler.
- Tahmine Dayalı Uyarılar: Model, kaplamanın bakım veya yeniden uygulama gerektirmesi muhtemel aralıkları işaretleyerek plansız duruşları azaltır.
Ayrıca, AR (Artırılmış Gerçeklik) platformları (örneğin Microsoft HoloLens), kaplama aşınmasıyla ilgili gerçek zamanlı verileri operatörün görüş alanına yerleştirerek sorun gidermeyi hızlandırır ve güvenliği artırır.
7. Sonuç
Bobin paketleme hattı projesinde son işlem, uzun vadeli operasyonel bütünlüğü sağlamak için kimya, makine mühendisliği ve dijital kontrolü dengeleyen çok disiplinli bir süreçtir. En erken yüzey hazırlama aşamalarından son etiketlemeye ve devam eden yaşam döngüsü yönetimine kadar her adım, korozyon koruması için ISO 12944 gibi katı standartlara tabidir.
-
Üretim hatlarındaki ekipmanların performansını ve ömrünü uzatmak için mekanik aşınmayı en aza indirgeme stratejilerini keşfedin. ↩
-
Endüstriyel uzun ömürlülük için hayati önem taşıyan galvanik koruma ve korozyona karşı direnç de dahil olmak üzere, Epoksi Çinko Zengin Astarın avantajlarını keşfedin. ↩
-
Poliüretan (PU) son kat boyanın hava koşullarına dayanıklılığı ve ömrünü nasıl artırdığını ve bu nedenle dış mekan uygulamaları için nasıl ideal olduğunu öğrenin. ↩