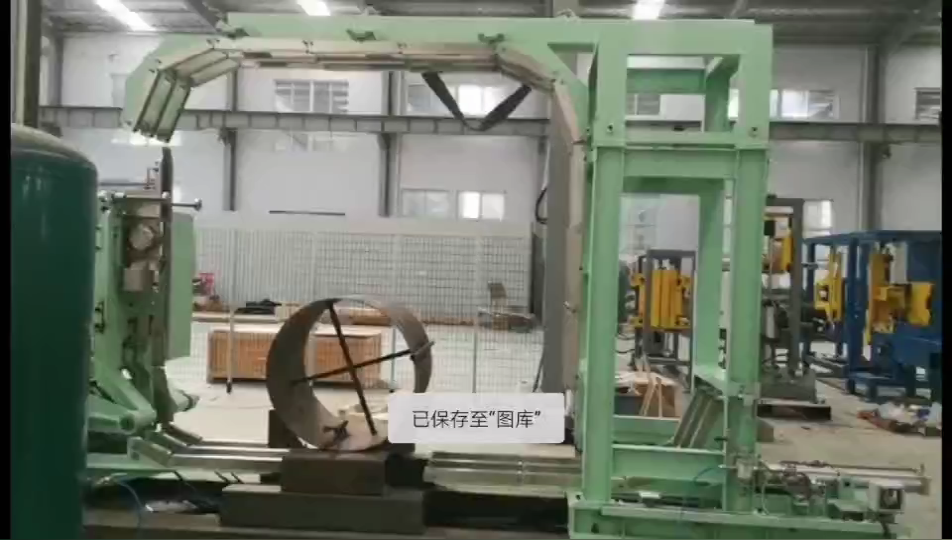
สรุป:คู่มือทางเทคนิคนี้ช่วยให้วิศวกรภาคสนามสามารถตรวจสอบ ใช้งาน และบำรุงรักษาระบบห่อและบรรจุเหล็กม้วน โดยเน้นที่ระบบล็อคเพื่อความปลอดภัย ความเสถียรของแรงดึงฟิล์ม ความสามารถในการรับน้ำหนักของโครงสร้าง และความพร้อมในการใช้งาน ใช้คู่มือนี้เพื่อตรวจสอบอุปกรณ์ใหม่หรืออุปกรณ์ที่มีอยู่ก่อนการตรวจสอบการปฏิบัติตามข้อกำหนดการจัดส่ง
[ช่องสำหรับใส่คลิปวิดีโอ]
🛠️ การตรวจสอบสถาปัตยกรรมระบบและการทดสอบระบบ
ตรวจสอบความสามารถในการรับน้ำหนักของโครงสร้างเทียบกับช่วงความจุของม้วนสายเคเบิล 500–3500 กก. ก่อนที่จะจ่ายไฟให้กับวงจรควบคุม เปรียบเทียบแผนผังอินพุต/เอาต์พุตของ PLC กับแผนผังการเดินสายไฟ และตรวจสอบความเสถียรของตัวควบคุมลมภายในค่าความคลาดเคลื่อนที่ผู้ผลิตกำหนด เพื่อให้มั่นใจในความสมบูรณ์ทางกลพื้นฐาน
-
การตรวจสอบโครงสร้างเฟรม:ตรวจสอบโครงเหล็ก Q355B เพื่อหาความไม่ต่อเนื่องของรอยเชื่อม รอยแตกร้าวจากความเค้น หรือการเสียรูปของแผ่นฐาน ความสามารถในการรับน้ำหนักแบบไดนามิกต้องสอดคล้องกับช่วงน้ำหนักม้วน 500–3500 กก. ตรวจสอบตามคู่มือของผู้ผลิตหรือช่วงทั่วไปสำหรับมวลของขดลวดเฉพาะไซต์งาน
-
การตรวจสอบความถูกต้องของตัวควบคุม PLC และ I/O:ยืนยันว่าเฟิร์มแวร์ของตัวควบคุมลอจิกแบบโปรแกรมได้ตรงกับรูปแบบการจัดวางขั้วต่อทางกายภาพ ชั่วโมงการสนับสนุนระยะไกลแตกต่างกันไปตามสัญญาของผู้จำหน่าย โปรดนัดหมายช่วงเวลาเฉพาะเพื่อตรวจสอบความถูกต้องของการแมป I/O ตรรกะด้านความปลอดภัย และการสำรองข้อมูลตารางพารามิเตอร์
-
การสอบเทียบแรงดึงเซอร์โว:วัดแรงดึงของฟิล์มโดยใช้โหลดเซลล์ที่ได้รับการสอบเทียบแล้ว ความแม่นยำที่ยอมรับได้โดยทั่วไปคือ ±4–6 N ภายใต้การทำงานต่อเนื่อง ตรวจสอบตามคู่มือของผู้ผลิตหรือช่วงทั่วไป บันทึกค่าพื้นฐานที่สามจุดที่แตกต่างกันตลอดวงจรการห่อเพื่อกำหนดเกณฑ์มาตรฐานการเปลี่ยนแปลงแรงดึง
-
การตรวจสอบความถูกต้องของวงจรอินเตอร์ล็อกเพื่อความปลอดภัย:ทดสอบวงจรหยุดฉุกเฉิน ม่านแสง และสวิตช์ตรวจจับความเร็วศูนย์ทั้งหมด เกณฑ์การตอบสนองต้องเป็นไปตามข้อกำหนดท้องถิ่นที่เกี่ยวข้อง ไม่ใช่เป้าหมายมิลลิวินาทีคงที่ อินเตอร์ล็อกแต่ละตัวต้องหยุดการเคลื่อนที่ของเครื่องจักรและกระตุ้นสถานะความผิดพลาดเมื่อมีการทำงาน
-
ความเสถียรของตัวควบคุมแรงดันลม:ตั้งค่าตัวควบคุมแรงดันตามข้อกำหนดจากโรงงาน (โดยทั่วไป 0.5–0.7 MPa) และตรวจสอบความเสถียรในระหว่างรอบการเลื่อนฟิล์มและการดึงฟิล์มกลับ บันทึกช่วงความผันผวน การเบี่ยงเบนที่เกิน ±0.02 MPa แสดงว่าตัวกรองอิ่มตัวหรือตัวควบคุมสึกหรอ
🏗️ พารามิเตอร์การทำงานและการบูรณาการวัสดุ
ดำเนินการพันขดลวดแบบซิงโครนัสสองชั้นด้วยการร้อยด้ายภายในโดยใช้ฟิล์ม LLDPE, PVC หรือ HDPE ที่ปรับเทียบให้มีขนาดขดลวดที่แม่นยำ ปรับความเร็วในการหมุนและแรงดึงของแถบให้สอดคล้องกับข้อกำหนดด้านการป้องกันการกัดกร่อนและการป้องกันเชิงกลเฉพาะปลายทาง เพื่อรักษาความสม่ำเสมอในการพันขดลวดในรูปแบบการรับน้ำหนักที่แตกต่างกัน
-
การเตรียมพื้นผิวขดลวด: ตรวจสอบให้แน่ใจว่าพื้นผิวขดลวดปราศจากน้ำมันหล่อลื่น คราบตะกรัน และเศษผงต่างๆ ก่อนการโหลด ใช้ผ้าเช็ดทำความสะอาดเกรดอุตสาหกรรมหรือลมเป่าอัดที่ผ่านการกรองแล้ว สารปนเปื้อนที่ตกค้างจะทำให้การยึดเกาะของฟิล์มลดลงและเร่งการกัดกร่อนใต้ฟิล์ม
-
การเลือกวัสดุและการจัดเรียงขนาด:เลือกฟิล์มบรรจุภัณฑ์โดยพิจารณาจากน้ำหนักของม้วน วิธีการขนส่ง และสภาพแวดล้อมที่สัมผัส ขนาดมาตรฐานกำหนดให้มีเส้นผ่านศูนย์กลางภายใน 50 มม. และความกว้าง 100–120 มม. โดยทั่วไปแล้วเส้นผ่านศูนย์กลางภายนอกของ LLDPE/PVC จะอยู่ในช่วง 100–150 มม. ในขณะที่ HDPE รองรับเส้นผ่านศูนย์กลางภายนอก 200–350 มม. ตรวจสอบความหนาและโมดูลัสแรงดึงตามแนวทางของผู้จำหน่าย
-
การกำหนดค่าพารามิเตอร์เครื่องจักร:ป้อนรูปทรงเรขาคณิตของขดลวดที่แน่นอนลงใน HMI ตรวจสอบให้แน่ใจว่าความเร็วรอบของวงแหวนพันขดลวดไม่เกินความเร็วรอบที่กำหนด (โดยทั่วไปคือ 30–40 รอบต่อนาทีสำหรับระบบมาตรฐาน) ปรับการพันขดลวดแบบซิงโครนัสสองชั้นให้สอดคล้องกับการร้อยด้ายภายในเพื่อป้องกันช่องว่างจากการซ้อนทับของฟิล์มหรือการสะสมแรงตึงมากเกินไป
-
การตรวจสอบความตึงของฟิล์ม:ในระหว่างรอบการห่อครั้งแรก ให้ติดตามค่าความตึงที่แสดงเทียบกับเส้นฐานที่สอบเทียบแล้ว ค่าความคลาดเคลื่อนของตำแหน่งเซอร์โวควรอยู่ในช่วง ±0.2–0.3 มม. หากค่าเบี่ยงเบนเกิน 6 N จะต้องทำการสอบเทียบใหม่ทันที ความสม่ำเสมอในการห่อมีความสัมพันธ์โดยตรงกับประสิทธิภาพในการป้องกันความชื้นและสนิม
-
การยึดรัดและการกระจายแรง:หลังจากห่อแล้ว ให้ใช้สายรัดเหล็กหรือพลาสติกในระยะห่างที่กำหนด (โดยทั่วไปทุกๆ 200–300 มม. ตามความกว้างของม้วน) ตรวจสอบความตึงของสายรัดด้วยเครื่องวัดความตึงแบบพกพา (ช่วงเป้าหมาย 200–400 นิวตัน) สำหรับการขนส่งทางทะเล ให้ใช้กระบวนการหลายชั้น: ฟิล์มโพลีเอทิลีนด้านใน ลังไม้ และการเสริมแรงด้วยสายรัดเหล็ก
🔗 บทความที่เกี่ยวข้อง : สำรวจโซลูชันเพิ่มเติม
📈 การบำรุงรักษาเชิงป้องกันและวงจรชีวิตของชิ้นส่วน
ดำเนินการเปลี่ยนตลับลูกปืน ปรับแนวลูกกลิ้งนำทาง และหล่อลื่นรางเชิงเส้นตามกำหนดเวลา เพื่อป้องกันการสึกหรอสะสมที่ทำให้เกิดการเบี่ยงเบนของแรงดึง ตรวจสอบภาระความร้อนของตู้ไฟฟ้าและสถานะการกรองอากาศเพื่อรักษาการตอบสนองของเซอร์โวและยืดอายุการใช้งานของชิ้นส่วน
-
ขั้นตอนการเปลี่ยนตลับลูกปืน:การเปลี่ยนตลับลูกปืนโดยไม่ต้องใช้เครื่องมือ ควรดำเนินการภายใน 30-40 นาที ตามแนวทางของผู้ผลิต ควรจับเวลาการเปลี่ยนในช่วงเวลาหยุดทำงานตามกำหนด เพื่อหลีกเลี่ยงการสูญเสียประสิทธิภาพโดยรวมของอุปกรณ์ (OEE) โดยไม่คาดคิด บันทึกหมายเลขชิ้นส่วนตลับลูกปืนและค่าแรงบิดในการติดตั้ง
-
การตรวจสอบการจัดแนวและการสึกหรอของลูกกลิ้งนำทาง:ตรวจสอบความสมบูรณ์ของพื้นผิวลูกกลิ้งนำทางโดยใช้ไม้บรรทัดตรงที่มีความแม่นยำ เปลี่ยนลูกกลิ้งหากความหยาบของพื้นผิวเกิน 0.1 มม. ในระยะ 100 มม. หล่อลื่นจุดเข้าถึงทั้งหมดตามตารางการหล่อลื่นของผู้ผลิตเพื่อป้องกันข้อผิดพลาดในการติดตามฟิล์ม
-
การหล่อลื่นรางเลื่อน:ตรวจสอบรางเลื่อนเชิงเส้นและสกรูบอลเพื่อดูการกระจายตัวของจาระบีและการปนเปื้อนของอนุภาค เติมจาระบีลิเธียมทุกๆ 500 ชั่วโมงการทำงานหรือทุกๆ สามเดือน แล้วแต่ว่าอย่างใดจะเกิดขึ้นก่อน การหล่อลื่นที่เสื่อมสภาพส่งผลโดยตรงต่อความแม่นยำในการกำหนดตำแหน่งของเซอร์โว
-
การจัดการความร้อนในตู้ไฟฟ้า:ตรวจสอบให้แน่ใจว่าพัดลมระบายอากาศในตู้ทำงานและตัวกรองอากาศขาเข้าปราศจากฝุ่นสะสม วัดอุณหภูมิภายในขณะใช้งานสูงสุด ความร้อนที่เกิดขึ้นต้องต่ำกว่า 45 °C ความร้อนที่สูงเกินไปจะเร่งการเสื่อมสภาพของตัวเก็บประจุและทำให้ส่วนประกอบ PLC ล้าเร็วขึ้น
⚠️ ข้อสงวนสิทธิ์เกี่ยวกับค่าความคลาดเคลื่อนของผู้ผลิต:แรงดันดึง ช่วงการทำงานของระบบลม และค่าความคลาดเคลื่อนของอุณหภูมิแวดล้อมนั้นแปรผันได้ และต้องตรวจสอบกับคู่มือผู้ผลิตอุปกรณ์เฉพาะนั้นๆ วิศวกรภาคสนามต้องตรวจสอบความถูกต้องของค่าขีดจำกัดทางกลและทางไฟฟ้าทั้งหมดเทียบกับโปรไฟล์ภาระเฉพาะพื้นที่และสภาพแวดล้อมก่อนการใช้งานจริง
🛡️ การปฏิบัติตามข้อกำหนดด้านความปลอดภัยและเอกสารแสดงผลการสอบผ่าน/ไม่ผ่าน
บังคับใช้โปรโตคอลการล็อกเอาต์-แท็กเอาต์เมื่อวงจรอินเตอร์ล็อกละเมิดเกณฑ์การตอบสนองที่กำหนดโดยข้อกำหนดท้องถิ่นที่เกี่ยวข้อง บันทึกความเบี่ยงเบนในการสอบเทียบ การทดแทนวัสดุ และการดำเนินการแก้ไขทั้งหมดโดยอ้างอิงจากคู่มือ OEM ที่ตรวจสอบได้และใบรับรองการสอบเทียบจากบุคคลที่สาม เพื่อให้เป็นไปตามข้อกำหนดการตรวจสอบ
-
การตรวจสอบวงจรหยุดฉุกเฉิน:กดปุ่มหยุดฉุกเฉินแต่ละปุ่มสองครั้ง: ครั้งแรกจากแผงควบคุม และครั้งที่สองจากรีโมทควบคุม เครื่องจักรต้องหยุดการทำงานและแสดงรหัสข้อผิดพลาดที่เกี่ยวข้อง ระยะเวลาการตอบสนองต้องสอดคล้องกับข้อกำหนดท้องถิ่นที่เกี่ยวข้อง
-
การทดสอบการทำงานของม่านแสง:ขัดขวางลำแสงม่านแสงที่ตำแหน่งแนวตั้งสามตำแหน่งที่แตกต่างกันในระหว่างการทำงานของระบบ ระบบจะต้องหยุดการเคลื่อนไหวทันทีและต้องทำการรีเซ็ตด้วยตนเอง การจัดตำแหน่งที่ไม่ถูกต้องจะทำให้เกิดจุดบอดซึ่งทำให้ระบบความปลอดภัยทำงานผิดปกติ
-
การประเมินสภาพแวดล้อมทางเสียง:วัดระดับความดันเสียงที่ระยะ 1 เมตรจากเครื่องจักรในระหว่างรอบการทำงานเต็มรูปแบบ ระดับเสียงต้องไม่เกิน 85 เดซิเบล (เอ) ตามขีดจำกัดทั่วไปในอุตสาหกรรม หากเกินขีดจำกัดนี้ จะต้องปฏิบัติตามมาตรการป้องกันการได้ยินหรือติดตั้งตู้กันเสียง
-
การตรวจสอบคู่มือการใช้งานและเอกสารประกอบ:คู่มือจากผู้ผลิต (OEM) ซึ่งรวมถึงแผนผังการเดินสายไฟ ตารางการบำรุงรักษา และตารางพารามิเตอร์ ต้องมีอยู่ในสถานที่ติดตั้ง ตรวจสอบให้แน่ใจว่าเอกสารตรงกับหมายเลขซีเรียลและการกำหนดค่าที่ติดตั้งไว้
ตารางตรวจสอบผ่าน/ไม่ผ่าน
| รายการตรวจสอบ | เงื่อนไขการผ่าน | เงื่อนไขความล้มเหลว |
|---|---|---|
| การตรวจสอบโครงสร้างเฟรม (Q355B) | ไม่มีรอยแตก; รับน้ำหนักได้ ≥500 กก. และ ≤3500 กก. (ขณะเคลื่อนที่) | รอยเชื่อมที่ไม่ต่อเนื่อง การเสียรูป หรือความไม่ตรงกันของกำลังรับแรง |
| การเดินสาย PLC ให้ตรงกัน | แผนผัง I/O ตรงกับจุดเชื่อมต่อทางกายภาพตามแผนผังของผู้ผลิตแบบ 1:1 | ความไม่ตรงกันใดๆ หรือการแก้ไขพารามิเตอร์ที่ไม่ได้ระบุไว้ |
| ความแม่นยำของแรงตึงเซอร์โว | ±4–6 N ในสามจุดวัด (ตรวจสอบตามคู่มือผู้ผลิตหรือช่วงค่าทั่วไป) | ค่าเบี่ยงเบน >6 N ณ จุดใดจุดหนึ่ง หรือเซลล์รับน้ำหนักที่ไม่ได้สอบเทียบ |
| ระบบล็อกนิรภัย SIL2 | ระบบหยุดฉุกเฉิน ม่านแสง และเครื่องตรวจจับความเร็วศูนย์ทั้งหมดจะทำงานตามข้อกำหนดท้องถิ่นที่เกี่ยวข้อง | การละเมิดเกณฑ์การตอบสนองหรือการแยกวงจรไม่สมบูรณ์ |
| ความเสถียรของแรงดันลม | ความผันผวน ≤0.02 MPa ระหว่างรอบ | ความผันผวน >0.02 MPa หรือแรงดันที่อยู่นอกเหนือข้อกำหนดของโรงงาน |
| ความถูกต้องในการเลือกวัสดุ | ชนิดของฟิล์มต้องตรงกับน้ำหนักของขดลวด เส้นผ่านศูนย์กลางภายนอก และข้อกำหนดด้านการป้องกันปลายทาง | ชนิดฟิล์มไม่ถูกต้อง จำนวนชั้นไม่เพียงพอ หรือความหนาไม่ได้รับการตรวจสอบ |
| การจัดตำแหน่งแรงดึงในการห่อ | รักษาค่าความคลาดเคลื่อนของเซอร์โวไว้ที่ ±0.2–0.3 มม. ตลอดรอบการทำงาน | ค่าความคลาดเคลื่อน >0.3 มม. หรือพบข้อบกพร่องจากการซ้อนทับ/ช่องว่างของฟิล์มที่มองเห็นได้ |
| ความตึงของแถบ | 200–400 นิวตันต่อเครื่องวัดแรงดึงที่สอบเทียบแล้ว | 400 N หรือระยะห่างของแถบที่ไม่สม่ำเสมอ |
| ระยะเวลาเปลี่ยนตลับลูกปืน | ไม่เกิน 40 นาที ตามแนวทางของผู้ผลิต | นานกว่า 40 นาที หรือใช้แรงบิด/ลำดับการขันที่ไม่ถูกต้อง |
| การสึกหรอของลูกกลิ้งนำทาง | ความหยาบผิว ≤0.1 มม. ตลอดช่วง 100 มม. | ความหยาบ >0.1 มม. ร่องที่มองเห็นได้ หรือการเบี่ยงเบนการติดตาม |
| อุณหภูมิภายในตู้ | <45 °C ระหว่างการทำงานสูงสุด | ≥45 °C หรือระบบระบายอากาศ/กรองอากาศไม่ทำงาน |
| ระดับเสียง | ≤85 dB(A) ที่ระยะการใช้งาน 1 เมตร | >85 dB(A) โดยไม่มีอุปกรณ์ป้องกันหูหรือที่ครอบหู |
จุดสำคัญ:หากระบบล็อกนิรภัยหรือส่วนประกอบโครงสร้างใดๆ ล้มเหลวในการตรวจสอบ เครื่องจักรจะต้องถูกล็อกทันที บันทึกความล้มเหลว การดำเนินการแก้ไข และใบรับรองการสอบเทียบจากหน่วยงานภายนอกทั้งหมดลงในสมุดบันทึกการบำรุงรักษาของไซต์งาน เพื่อให้เป็นไปตามข้อกำหนดในการตรวจสอบการปฏิบัติตามกฎระเบียบ
🔗 ดูเพิ่มเติม : อุปกรณ์ที่เกี่ยวข้อง
⚙️ คำถามที่พบบ่อย
ถาม: ฉันควรปรับเทียบตัวควบคุมแรงตึงเซอร์โวบ่อยแค่ไหน?
A: ปรับเทียบทุกๆ 1,000 ชั่วโมงการทำงาน หรือเมื่อใดก็ตามที่ค่าเบี่ยงเบนของแรงดึงเกิน ±6 N ใช้โหลดเซลล์อ้างอิงที่ได้รับการรับรองความแม่นยำ ±0.5 N ตรวจสอบช่วงเวลาการปรับเทียบตามคู่มือของผู้ผลิตหรือช่วงปกติโดยพิจารณาจากความเข้มข้นของรอบการทำงาน
ถาม: จำนวนชั้นของวัสดุห่อหุ้มขั้นต่ำสำหรับการจัดส่งไปต่างประเทศคือเท่าไร?
A: มาตรฐานอุตสาหกรรมกำหนดให้ใช้การพันแบบซิงโครนัสสองชั้นที่มีเกลียวภายใน สำหรับการขนส่งทางทะเล ให้รวมชั้นฟิล์มโพลีเอทิลีนด้านใน ลังไม้ และเสริมความแข็งแรงด้วยแถบเหล็ก ความหนาของฟิล์มสามารถเปลี่ยนแปลงได้ โปรดตรวจสอบกับแนวทางของซัพพลายเออร์หรือระบุว่าสามารถเปลี่ยนแปลงได้ตามข้อกำหนดด้านโลจิสติกส์
ถาม: ฉันสามารถใช้ฟิล์ม HDPE สำหรับม้วนเหล็กทุกขนาดได้หรือไม่?
A: ฟิล์ม HDPE มีความเหมาะสมทางโครงสร้างสำหรับม้วนที่มีน้ำหนักไม่เกิน 3,500 กิโลกรัม เมื่อใช้ร่วมกับระบบควบคุมแรงดึงแบบเซอร์โว สำหรับม้วนที่มีน้ำหนักเบากว่าหรือต้องการการยืดตัวสูงกว่า อาจเลือกใช้ฟิล์ม LLDPE หรือ PVC (เส้นผ่านศูนย์กลางภายนอก 100–150 มม.) แทนได้ โปรดตรวจสอบการเลือกใช้ฟิล์มกับผู้จำหน่ายวัสดุและลักษณะการรับน้ำหนักของหน้างานอีกครั้ง
ถาม: ฉันจะจัดการกับการเปลี่ยนแปลงค่าพารามิเตอร์ PLC ระหว่างการสนับสนุนระยะไกลได้อย่างไร?
A: เวลาให้บริการสนับสนุนระยะไกลจะแตกต่างกันไปตามสัญญาของผู้จำหน่าย การปรับค่าพารามิเตอร์ทั้งหมดจะต้องบันทึกไว้ในสมุดบันทึกการติดตั้งใช้งาน ณ สถานที่ติดตั้ง พร้อมด้วยเวลา ค่าเริ่มต้น และค่าที่แก้ไขแล้ว ควรสำรองข้อมูลไฟล์ PLC พื้นฐานจากโรงงานก่อนทำการแก้ไขระยะไกลทุกครั้ง
ถาม: เอกสารใดบ้างที่จำเป็นสำหรับการตรวจสอบผ่าน/ไม่ผ่าน?
A: เกณฑ์การผ่าน/ไม่ผ่านทั้งหมดต้องอ้างอิงเอกสารที่ตรวจสอบได้ รวมถึงคู่มือการติดตั้งจากผู้ผลิต (OEM) ใบรับรองการสอบเทียบจากหน่วยงานภายนอก บันทึกแรงดันลม และบันทึกการทดสอบระบบล็อคเพื่อความปลอดภัย การวัดภาคสนามที่ไม่ได้รับการตรวจสอบนั้นไม่เพียงพอสำหรับการลงนามรับรองการปฏิบัติตามข้อกำหนด
🛡️ หมายเหตุเกี่ยวกับการปฏิบัติตามมาตรฐาน : อุปกรณ์นี้ได้รับการออกแบบให้ตรงตามข้อกำหนด ISO และ ASTM โปรดตรวจสอบใบรับรองเฉพาะกับผู้ผลิตก่อนจัดซื้อ