การเพิ่มประสิทธิภาพการผลิตประตู: ข้อได้เปรียบทางเทคนิคของสายการบรรจุประตูอัตโนมัติ
ในสภาพแวดล้อมการผลิตที่ต้องการความแม่นยำสูงในปัจจุบัน โดยเฉพาะอย่างยิ่งในภาคการก่อสร้างและเฟอร์นิเจอร์ การบรรลุประสิทธิภาพสูงสุดควบคู่ไปกับการรักษามาตรฐานความปลอดภัยที่เข้มงวดถือเป็นสิ่งสำคัญยิ่ง สำหรับผู้ผลิตสินค้าขนาดใหญ่ เช่น ประตู ขั้นตอนการบรรจุภัณฑ์ถือเป็นคอขวดที่สำคัญหรือโอกาสสำคัญในการเพิ่มประสิทธิภาพ การนำสายการบรรจุประตูอัตโนมัติมาใช้จะช่วยแก้ปัญหานี้โดยตรง โดยใช้ระบบอัตโนมัติขั้นสูงเพื่อเพิ่มผลผลิต รับประกันความปลอดภัยของผู้ปฏิบัติงาน และรับประกันความสมบูรณ์ของผลิตภัณฑ์ระหว่างการขนส่งและการจัดเก็บ
ภาพรวมทางเทคนิคนี้จะเจาะลึกถึงหลักการทำงาน ข้อควรพิจารณาในการออกแบบ ส่วนประกอบสำคัญ และตัวชี้วัดประสิทธิภาพของสายการบรรจุประตูอัตโนมัติเราจะสำรวจประโยชน์เฉพาะที่สายการบรรจุประตูอัตโนมัติมอบให้ในแง่ของประสิทธิภาพและความปลอดภัย โดยได้รับการสนับสนุนจากข้อมูลทางเทคนิคและข้อมูลเชิงลึกเกี่ยวกับการออกแบบโครงสร้างและประสบการณ์ของผู้ใช้ บทความนี้มีจุดมุ่งหมายเพื่อให้ข้อมูลที่มีค่าแก่ผู้ผลิตและวิศวกรในการบูรณาการเทคโนโลยีนี้อย่างมีประสิทธิภาพ
1. ทำความเข้าใจเกี่ยวกับสายการบรรจุประตูอัตโนมัติ: ฟังก์ชันการทำงานและการออกแบบ
สายการบรรจุประตูอัตโนมัติเป็นระบบแบบครบวงจรที่ออกแบบมาเพื่อการห่อและบรรจุประตูที่มีขนาด วัสดุ (ไม้ เหล็ก วัสดุผสม) และดีไซน์ที่แตกต่างกันโดยอัตโนมัติ วัตถุประสงค์หลักคือการห่อหุ้มประตูด้วยชั้นป้องกัน ซึ่งโดยทั่วไปคือฟิล์มยืดหดได้ เพื่อป้องกันประตูจากปัจจัยด้านสิ่งแวดล้อม (ฝุ่น ความชื้น) และความเสียหายทางกายภาพ (รอยขีดข่วน การกระแทก) ที่อาจเกิดขึ้นระหว่างการขนส่ง การจัดส่ง และการจัดเก็บ
1.1 องค์ประกอบหลักและโครงสร้าง
สายการผลิตบรรจุภัณฑ์ประตูอัตโนมัติทั่วไปประกอบด้วยโมดูลหลักหลายตัวที่ทำงานตามลำดับ:
- สายพานลำเลียงป้อนเข้า: โดยทั่วไปแล้ว ลูกกลิ้งหรือสายพานลำเลียงที่ออกแบบมาเพื่อการลำเลียงประตูให้มั่นคง มักมีตัวนำสำหรับการจัดตำแหน่งที่เหมาะสม
- สถานีห่อฟิล์ม: มีคุณลักษณะเฉพาะ เช่น ที่วางม้วนฟิล์ม (มักเป็นม้วนคู่สำหรับการทำงานอย่างต่อเนื่อง) กลไกการตัดและปิดผนึกฟิล์ม (เช่น เครื่องปิดผนึกแบบแท่งรูปตัวแอล เครื่องปิดผนึกด้านข้างด้วยมีดร้อนหรือแท่งความร้อนคงที่) และระบบปรับความตึงฟิล์ม
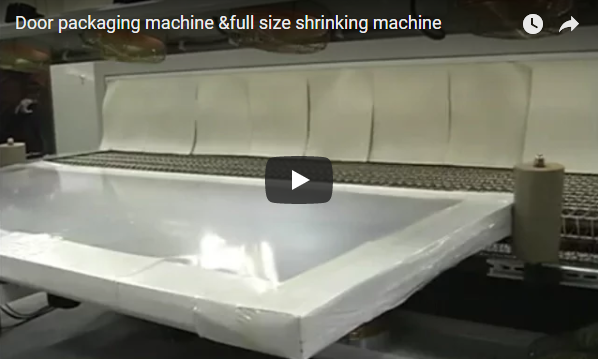
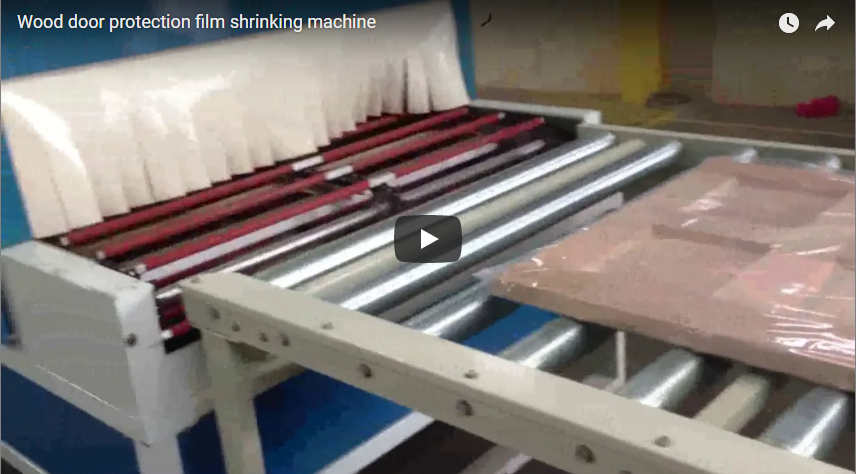
- อุโมงค์หด: ห้องเก็บความร้อนที่มีฉนวนพร้อมองค์ประกอบความร้อน (เช่น อินฟราเรด การพาความร้อน) และพัดลมหมุนเวียนอากาศเพื่อกระจายความร้อนอย่างทั่วถึง การควบคุมอุณหภูมิที่แม่นยำ (ตัวควบคุม PID) เป็นสิ่งสำคัญ
- สายพานลำเลียงขาออก: ขนส่งประตูหดสำเร็จรูปเพื่อนำออกหรือรวมเข้ากับระบบอัตโนมัติในขั้นตอนต่อไป (เช่น การซ้อน การจัดเรียงบนพาเลท)
- ระบบควบคุม: โดยทั่วไปจะใช้ PLC (เช่น Siemens, Allen-Bradley) พร้อมหน้าจอสัมผัส HMI (อินเทอร์เฟซระหว่างมนุษย์กับเครื่องจักร) สำหรับการตั้งค่าพารามิเตอร์ การตรวจสอบการทำงาน และการวินิจฉัย
โครงสร้างโดยรวมเป็นโครงเหล็กที่แข็งแกร่ง ออกแบบมาสำหรับสภาพแวดล้อมทางอุตสาหกรรม และสามารถเข้าถึงการบำรุงรักษาได้ง่าย
1.2 ความจำเป็นของระบบอัตโนมัติในบรรจุภัณฑ์สมัยใหม่
การบรรจุหีบห่อสินค้าขนาดใหญ่ เช่น ประตู ด้วยมือ เป็นกระบวนการที่ใช้แรงงานมาก ช้า ไม่สม่ำเสมอ และก่อให้เกิดความเสี่ยงด้านการยศาสตร์ การเปลี่ยนไปใช้ระบบอัตโนมัติในการบรรจุภัณฑ์นั้นเกิดจากความต้องการดังต่อไปนี้:
- ปริมาณงานที่เพิ่มขึ้น: ตอบสนองปริมาณการผลิตและความต้องการของตลาดที่สูงขึ้น
- คุณภาพสม่ำเสมอ: รับประกันความตึงของการห่อที่สม่ำเสมอ ความสมบูรณ์ของซีล และรูปลักษณ์ภายนอก
- ลดต้นทุนการดำเนินงาน: ลดค่าใช้จ่ายแรงงานและของเสียวัสดุ
- เพิ่มความปลอดภัย: ลดการเคลื่อนย้ายสิ่งของหนักด้วยมือและการโต้ตอบกับเครื่องจักรที่กำลังเคลื่อนที่
- การป้องกันผลิตภัณฑ์ที่ได้รับการปรับปรุง: ลดอัตราความเสียหายระหว่างการขนส่ง
2. เวิร์กโฟลว์การปฏิบัติการ: การแยกย่อยทางเทคนิคแบบทีละขั้นตอน
กระบวนการทำงานของสายการบรรจุประตูอัตโนมัติได้รับการควบคุมอย่างแม่นยำโดยระบบ PLC:
2.1 การโหลดประตูแบบแมนนวลหรืออัตโนมัติ
วงจรเริ่มต้นด้วยการวางประตูบนสายพานลำเลียงเข้า ในขณะที่วิดีโอแสดงการวางด้วยมือ สายการผลิตอัตโนมัติเต็มรูปแบบสามารถบูรณาการกับกระบวนการต้นน้ำโดยตรงผ่านแขนหุ่นยนต์หรือระบบถ่ายโอน การวางตำแหน่งที่แม่นยำถือเป็นสิ่งสำคัญสำหรับขั้นตอนต่อไป
2.2 การใช้ฟิล์มและการปิดผนึกอย่างแม่นยำ
- การตรวจสอบ: เซ็นเซอร์โฟโตเซลล์จะตรวจจับขอบด้านหน้าและด้านหลังของประตูเพื่อเริ่มกระบวนการห่อหุ้ม
- ห่อ: ประตูจะเลื่อนเข้าไปในม่านฟิล์ม แถบปิดผนึก (แนวตั้งและแนวนอน) จะทำงานด้วยระบบลมหรือไฟฟ้าเพื่อปิดประตูไว้ภายในถุงฟิล์ม ระบบขั้นสูงจะปรับเวลาและอุณหภูมิในการปิดผนึกตามประเภทและความหนาของฟิล์ม
- เทคโนโลยีการปิดผนึก: วิธีการทั่วไป ได้แก่ การปิดผนึกด้วยแรงกระตุ้นความร้อนหรือการปิดผนึกด้วยความร้อนอย่างต่อเนื่อง เพื่อให้แน่ใจว่าการปิดผนึกจะแข็งแรงและสะอาด ระบบปิดผนึกด้านข้างช่วยให้สามารถห่อผลิตภัณฑ์ที่มีความยาวแตกต่างกันได้อย่างต่อเนื่อง
2.3 การหดตัวด้วยความร้อนแบบควบคุม
- พาหนะ: ประตูที่ปิดฟิล์มจะถูกเคลื่อนย้ายผ่าน อุโมงค์หดตัวความเร็วของสายพานลำเลียง (มักจะแปรผันได้ เช่น 5-20 ม./นาที) จะซิงโครไนซ์กับอุณหภูมิอุโมงค์และขนาดของประตู
- เครื่องทำความร้อน: ภายในอุโมงค์ อากาศร้อนที่ควบคุมอย่างแม่นยำ (เช่น 150°C – 220°C ปรับได้ผ่าน HMI) จะไหลเวียนรอบประตู องค์ประกอบความร้อนและรูปแบบการไหลของอากาศได้รับการออกแบบมาเพื่อให้ความร้อนกระจายอย่างทั่วถึง
- การหดตัว: ความร้อนทำให้ฟิล์มพลาสติกโพลีโอเลฟิน (POF) หรือโพลีเอทิลีน (PE) หดตัวแน่นรอบรูปทรงของประตู สร้างเป็นบรรจุภัณฑ์ที่ปลอดภัย ป้องกัน และสวยงามน่ามอง
2.4 การระบายความร้อนและการระบายออก
เมื่อออกจากอุโมงค์แล้ว ประตูที่ห่อหุ้มอาจผ่านโซนระบายความร้อนระยะสั้น (อากาศแวดล้อมหรืออากาศอัด) เพื่อเซ็ตตัวฟิล์ม จากนั้นจึงไปถึงสายพานลำเลียงขาออกเพื่อนำออกด้วยมือหรือถ่ายโอนอัตโนมัติ สามารถตรวจสอบคุณภาพขั้นสุดท้ายได้ที่นี่
3. ข้อมูลจำเพาะทางเทคนิคและข้อมูลประสิทธิภาพ
การทำความเข้าใจพารามิเตอร์ทางเทคนิคที่สำคัญถือเป็นสิ่งสำคัญสำหรับการเลือกและบูรณาการสายการบรรจุประตูอัตโนมัติ:
- ความจุบรรจุภัณฑ์: โดยทั่วไปมีตั้งแต่ 60 ถึง 120 บานต่อชั่วโมง ขึ้นอยู่กับขนาดประตู ประเภทของฟิล์ม และการกำหนดค่าเครื่องจักร
- ขนาดประตูสูงสุด:
- ความยาว: เช่น สูงสุด 2500 มม.
- ความกว้าง: เช่น สูงสุด 1200 มม.
- ความสูง/ความหนา: เช่น สูงสุด 100 มม. (ข้อมูลจำเพาะแตกต่างกันอย่างมากตามรุ่น)
- ฟิล์มที่ใช้ได้:
- ชนิด : ฟิล์มหด PE (โพลีเอทิลีน), POF (โพลีโอเลฟิน)
- ความหนา: โดยทั่วไป 25 – 100 ไมครอน
- ขนาดเครื่องจักร (ตัวอย่าง): ประมาณ 8000 มม. (ยาว) x 2500 มม. (กว้าง) x 2200 มม. (สูง) (แตกต่างกันมาก)
- ข้อกำหนดด้านพลังงาน: 3 เฟส 380V/50Hz หรือตามมาตรฐานท้องถิ่น โดยทั่วไปอัตราการใช้พลังงานรวมอยู่ที่ 20-60 กิโลวัตต์ (ขึ้นอยู่กับขนาดอุโมงค์หดไฟฟ้าเป็นหลัก)
- ระบบควบคุม: PLC (เช่น ซีรีส์ Siemens S7) พร้อม HMI แบบจอสัมผัส (เช่น จอสีขนาด 7-10 นิ้ว)
- ระบบนิวแมติก: ต้องใช้ลมอัด โดยทั่วไป 0.5-0.7 MPa (5-7 บาร์)