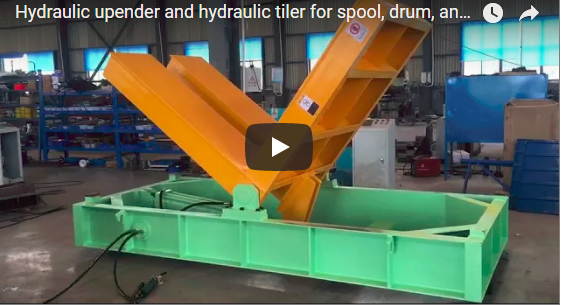
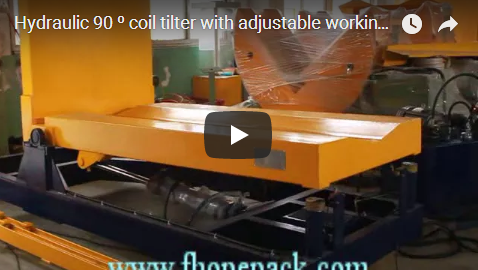
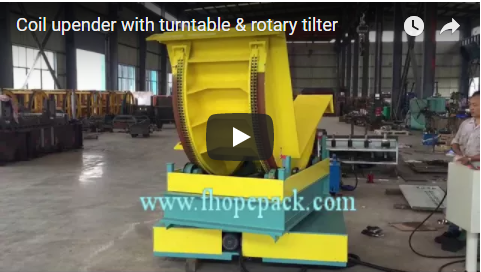
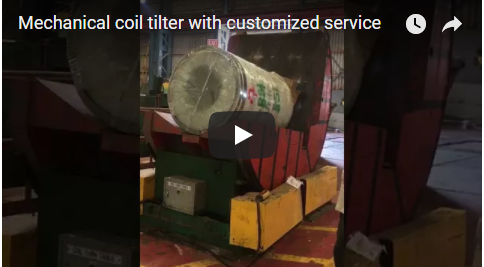
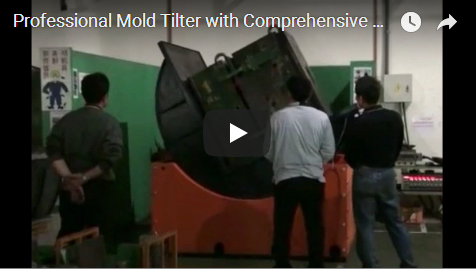
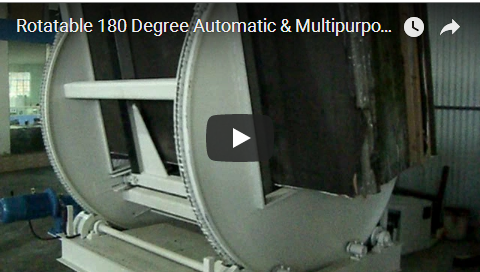
สรุปโดยย่อขดเหล็กไม่มีพื้นผิวเรียบให้ยืน และมีเหตุผลทุกประการที่จะต้องกลิ้งไปมาเครื่องเอียงขดเหล็กจะหมุนขดเหล็กระหว่างการจัดเก็บในแนวตั้งโดยให้สายตาอยู่ด้านบน และการประมวลผลในแนวนอนโดยให้สายตาอยู่ด้านข้างบนแท่นวาง ดังนั้นคุณจึงไม่ต้องลาก พลิก หรือเหวี่ยงขดเหล็กหนักหลายตันผ่านจุดหมุน ความสามารถในการรับน้ำหนัก รูปทรงของแท่นวาง และมุมเอียงจะถูกกำหนดค่าตามแต่ละโครงการ
สารบัญ
- ปัญหาการเลี้ยว
- เครื่องเอียงขดลวดทำงานอย่างไร
- ดีไซน์เปลเด็ก
- ตรงจุดที่มันพอดีกับเส้น
- ส่วนประกอบหลัก
- การกำหนดค่าทั่วไป
- วงจรและการควบคุม
- รายการตรวจสอบการคัดเลือก
- การควบคุมและความปลอดภัย
- คำถามที่พบบ่อยด้านวิศวกรรม
- ขั้นตอนต่อไป
- การอ่านที่เกี่ยวข้อง
- แหล่งที่มาและมาตรฐาน
ปัญหาการเลี้ยว
โดยปกติแล้วจะจัดเก็บม้วนเหล็กโดยให้รูตาเหล็กอยู่ในแนวตั้งเพื่อประหยัดพื้นที่ และทำการแปรรูปโดยให้รูตาเหล็กอยู่ในแนวนอนเพื่อให้สามารถส่งแผ่นเหล็กไปยังเครื่องตัดหรือเครื่องคลายม้วนได้ ส่วนที่อันตรายที่สุดของงานคือระหว่างสองตำแหน่งนี้
การยกขดลวดด้วยเครนและสลิงหมายถึงการแกว่งโหลดทรงกระบอกที่อาจลื่นไถลกลางอากาศได้ แต่เครื่องยกขดลวดจะยกขดลวดในแท่นรองรับและหมุนขดลวดไปพร้อมกันโดยใช้กำลังไฟฟ้า โดยขดลวดจะได้รับการรองรับในทุกจุดของการหมุน
เครื่องเอียงขดลวดทำงานอย่างไร
เครื่องหมุนขดลวดเหล็ก หรือที่เรียกว่าเครื่องพลิกขดลวด จะหมุนขดลวดไป 90 องศา ระหว่างตำแหน่งที่มองจากด้านบนและตำแหน่งที่มองจากด้านล่าง การหมุนเกิดขึ้นบนแท่นควบคุม ไม่ใช่ที่ปลายโซ่
อุปกรณ์ชิ้นเดียวกันนี้สามารถทำงานได้ทั้งสองทิศทาง ดังนั้นขดลวดจึงสามารถเข้ามาในแนวตั้งและออกไปในแนวนอน หรือในทางกลับกันได้
ดีไซน์เปลเด็ก
| เปล | ใช้ |
|---|---|
| อานรูปตัววี | ยึดขดลวดทรงกลมได้โดยไม่ทำให้ขอบเป็นรอย |
| แพลตฟอร์มเรียบ | สำหรับขดลวดที่วางอยู่บนฐานเรียบหรือฐานรองอยู่แล้ว |
ตัวยึดขดลวด AV ช่วยประคองรูปทรงกลมของขดลวดและรักษาให้ขดลวดอยู่ตรงกลางตลอดการหมุน เราเลือกตัวยึดโดยพิจารณาจากเส้นผ่านศูนย์กลางและลักษณะของขดลวด
ตรงจุดที่มันพอดีกับเส้น
- ศูนย์บริการโลหะ: จัดเรียงขดลวดโลหะเพื่อการตัดแบ่ง การตัด หรือการจัดส่ง
- โรงงานปั๊มขึ้นรูป: การป้อนขดลวดโลหะเข้าสู่เครื่องปั๊มและสายการผลิต
- งานคลังสินค้าและโลจิสติกส์: การพลิกม้วนขดลวดที่เก็บไว้เพื่อเตรียมการขนส่ง
- การบรรจุภัณฑ์ขั้นสุดท้าย: การพลิกม้วนก่อนรัดหรือห่อด้วยฟิล์มยืด
ในสายการผลิตอัตโนมัติ เครื่องเอียงสามารถวางอยู่ระหว่างชั้นวางจัดเก็บขดลวดและสถานีห่อหรือตัด โดยมีสายพานลำเลียงป้อนเข้าและออก
ส่วนประกอบหลัก
| ตัวแทน | บทบาท |
|---|---|
| กรอบฐาน | ยึดตัวเครื่องและรับน้ำหนัก |
| แท่นวางหมุนได้ | ยึดขดลวดไว้ผ่านการเอียง |
| ขับรถ | หมุนแท่นวางโดยใช้พลังงาน |
| แผงควบคุม | การทำงานแบบแขวนหรือแบบกดปุ่ม |
| ตัวเลือก | ลูกกลิ้งขับเคลื่อนด้วยมอเตอร์, เครื่องชั่งน้ำหนัก, แท่นวางแบบกำหนดเอง |
การกำหนดค่าทั่วไป
ตัวเลขด้านล่างเป็นค่าเริ่มต้นทั่วไปสำหรับเครื่องจักรประเภทนี้ และจะได้รับการยืนยันอีกครั้งในแต่ละโครงการ
| พารามิเตอร์ | ช่วงราคาทั่วไป โปรดตรวจสอบอีกครั้งในแต่ละโครงการ |
|---|---|
| กำลังรับน้ำหนัก | ตั้งแต่ 1 ตัน จนถึงหลายสิบตัน โดยปรับขนาดให้เหมาะสมกับม้วนเหล็ก |
| มุมเอียง | มุม 90 องศาเป็นมุมมาตรฐาน หากต้องการมุมอื่นสามารถแจ้งได้ |
| รอบการเอียง | ปรับความเร็วรอบให้เหมาะสมกับน้ำหนักของขดลวดและจังหวะการดึงสาย |
| เปล | ฐานรองรูปตัว V หรือฐานรองแบบเรียบ ขนาดพอดีกับเส้นผ่านศูนย์กลางของขดลวด |
| ขับรถ | ระบบไฟฟ้าเชิงกลหรือระบบไฮดรอลิก เลือกใช้ตามความเหมาะสมของแต่ละโครงการ โดยพิจารณาจากรอบการทำงานและปริมาณขดลวด |
| แหล่งจ่ายไฟฟ้า | แรงดันไฟฟ้า 220 โวลต์ เฟสเดียว หรือ 380 โวลต์ สามเฟส เลือกใช้ตามแต่ละโครงการเพื่อจ่ายไฟให้กับโรงงาน |
วงจรและการควบคุม
ผู้ปฏิบัติงานวางขดลวดลงในแท่นวาง จากนั้นควบคุมการเอียงจากแผงควบคุม แท่นวางจะเคลื่อนที่ไปตามมุมที่ตั้งไว้ด้วยพลังงาน หยุดอยู่ที่จุดสิ้นสุดของการเคลื่อนที่ และขดลวดจะถูกนำออกหรือเคลื่อนย้ายไปยังสถานีถัดไป
วิดีโอของเราแสดงการหมุนของขดลวดที่ถูกรัดไว้ในโรงงาน ซึ่งเป็นการสาธิตทั่วไป ดังนั้นความจุ ขนาดแท่นวาง และความเร็วในการเอียงสำหรับขดลวดของคุณจะได้รับการยืนยันกับเราในแต่ละโครงการ การเอียง 90 องศาเต็มโดยทั่วไปใช้เวลา 40 ถึง 90 วินาที สามารถปรับได้ตามน้ำหนักของขดลวดและระบบขับเคลื่อน และได้รับการยืนยันในแต่ละโครงการ
รายการตรวจสอบการคัดเลือก
| คำถาม | ยืนยันตามแต่ละโครงการ |
|---|---|
| ขดลวดที่หนักที่สุด | ความสามารถในการรับน้ำหนักที่กำหนด |
| เส้นผ่านศูนย์กลางและความกว้างของขดลวด | ขนาดเปลและรูปทรงอาน |
| ทิศทางการเลี้ยว | ตัวปล่อยขึ้น ตัวปล่อยลง หรือแบบสองทิศทาง เลือกใช้ตามแต่ละโครงการจากขั้นตอนการทำงาน |
| การจัดวางเส้น | การบูรณาการการป้อนและปล่อยสายพานลำเลียง |
| ตัวเลือกการขับขี่ | ระบบไฟฟ้าเชิงกลหรือระบบไฮดรอลิก |
| แหล่งจ่ายไฟฟ้า | แรงดันไฟฟ้า เฟส และความถี่ ณ สถานที่ |
การควบคุมและความปลอดภัย
การใช้งานควบคุมจากแผงควบคุมแบบแขวนหรือปุ่มกด ซึ่งมีปุ่มเริ่ม หยุด เอียงไปข้างหน้าและถอยหลัง และปุ่มหยุดฉุกเฉิน โปรดระวังอย่าให้พื้นที่รอบข้างรกขณะที่แท่นวางเคลื่อนที่ รักษาขดลวดให้อยู่ตรงกลางของแท่น และใช้งานภายในขีดจำกัดความจุที่กำหนด การตรวจสอบตามปกติจะครอบคลุมสภาพของแท่นวาง ระบบขับเคลื่อน และอุปกรณ์ความปลอดภัย ตามคู่มือเครื่องจักร
คำถามที่พบบ่อยด้านวิศวกรรม
ถาม: สามารถเอียงได้มากกว่า 90 องศาหรือไม่? ตอบ: ได้ครับ โดยปกติแล้วจะเอียงได้ 90 องศา แต่หากต้องการมุมเอียงตามต้องการ สามารถแจ้งความประสงค์และยืนยันเป็นรายโครงการได้ครับ
ถาม: ควรใช้ฐานรองแบบตัววีหรือแบบแบน? ตอบ: ฐานรองแบบตัววีเหมาะสำหรับขดลวดทรงกลม ส่วนฐานรองแบบแบนเหมาะสำหรับขดลวดที่วางบนฐานแบนหรือฐานรองแบบพาเลท เราจะเลือกใช้ตามรูปทรงของขดลวดที่คุณต้องการสำหรับแต่ละโครงการ
ถาม: กระบวนการทำงานเป็นแบบอัตโนมัติหรือไม่? ตอบ: การเอียงเครื่องถูกควบคุมจากแผงควบคุม และสามารถทำงานร่วมกับสายการผลิตอัตโนมัติที่มีสายพานลำเลียงได้ โดยระดับของระบบอัตโนมัติจะถูกกำหนดตามแต่ละโครงการ
ถาม: เครื่องเอียงขดลวดชั่งน้ำหนักขดลวดหรือไม่? ตอบ: ใช่ เป็นตัวเลือกเสริม สามารถเพิ่มระบบชั่งน้ำหนักแบบโหลดเซลล์ในตัวได้ และโครงฐานจะถูกออกแบบให้เหมาะสมกับน้ำหนักบรรทุกที่กำหนดสำหรับแต่ละโครงการ
ถาม: มีช่วงความจุเท่าใดบ้าง? ตอบ: ตั้งแต่ประมาณ 1 ตัน จนถึงหลายสิบตัน แท่นวางและระบบขับเคลื่อนได้รับการออกแบบให้เหมาะสมกับขดเหล็กที่หนักที่สุดในแต่ละโครงการของคุณ
ขั้นตอนต่อไป
- ส่งอีเมลหาเราที่ info@fhopepack.com พร้อมระบุขนาดน้ำหนัก เส้นผ่าศูนย์กลาง และรูปแบบการวางแนวสายขดลวด
- เราจะส่งขนาดแท่นวาง ตัวเลือกไดรฟ์ และแบบร่างผังภายใน 48 ชั่วโมง
- เราจะจัดทำการสำรวจพื้นที่เพื่อยืนยันว่าเครื่องเอียงเหมาะสมกับช่องโรงงานของคุณหรือไม่
การอ่านที่เกี่ยวข้อง
- ตัวเอียงและตัวม้วนคอยล์
- เครื่องเอียงอัตโนมัติและอเนกประสงค์สำหรับกล่อง
- ช่างเอียงแม่พิมพ์มืออาชีพ พร้อมการสนับสนุนทางเทคนิคอย่างครบวงจร
- กลุ่มผลิตภัณฑ์เครื่องจักรบรรจุภัณฑ์ FHOPE
แหล่งที่มาและมาตรฐาน
- ISO 12100:2010 — ความปลอดภัยของเครื่องจักร หลักการทั่วไปสำหรับการออกแบบ การประเมินความเสี่ยง และการลดความเสี่ยง
- EN 415-10:2014 — ความปลอดภัยของเครื่องจักรบรรจุภัณฑ์ ข้อกำหนดทั่วไป
- EN ISO 13849-1:2023 — ความปลอดภัยของเครื่องจักร ส่วนประกอบที่เกี่ยวข้องกับความปลอดภัยของระบบควบคุม
- วิดีโอสาธิตเครื่องเอียงขดลวดเหล็ก FHOPE วิดีโอนี้จัดทำขึ้นเพื่อเป็นตัวอย่างการใช้งานทั่วไป ความจุ แท่นวาง และรอบการทำงานได้รับการยืนยันตามโครงการจริง
แก้ไขล่าสุด: 10 กันยายน 2026