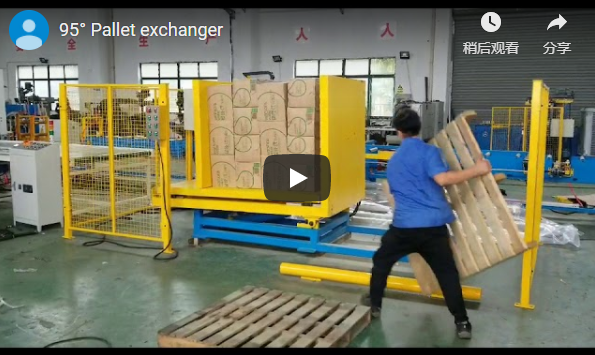
พารามิเตอร์หลักของอุปกรณ์ชิ้นนี้ซ่อนตรรกะการออกแบบที่คุ้มค่าแก่การวิเคราะห์ ในโรงงานอัจฉริยะสมัยใหม่และระบบนิเวศโลจิสติกส์ขนาดใหญ่ การเชื่อมช่องว่างทางกายภาพระหว่าง “การจัดเก็บแบบคงที่ความหนาแน่นสูง” และ “การประมวลผล/การขนส่งแบบไดนามิกความถี่สูง” เป็นสิ่งสำคัญในการกำหนดประสิทธิภาพโดยรวมของอุปกรณ์ (OEE) ของโรงงานทั้งหมด บทความนี้ให้รายละเอียดทางเทคนิคเชิงลึกเกี่ยวกับกลไกการประสานงานที่ราบรื่นระหว่างระบบเปลี่ยนพาเลทอัตโนมัติ (APC)และระบบจัดเก็บและเรียกคืนอัตโนมัติ (AS/RS) จากมุมมองของการควบคุมพื้นฐาน การเชื่อมต่อทางกล และการโต้ตอบของข้อมูล
ขั้นตอนที่ 1: หลักการทำงานและสถาปัตยกรรมทางเทคนิค
หัวใจหลักของระบบนี้ประกอบด้วยโต๊ะทำงานแบบไฮดรอลิก/เซอร์โวสองสถานีโมดูลดึงวัสดุความเร็วสูงและศูนย์ควบคุม PLC ส่วนกลาง ระบบนี้ช่วยให้การไหลของวัสดุเป็นไปอย่างต่อเนื่องโดยไม่หยุดชะงัก ผ่านการแยกและการสลับเปลี่ยนอย่างรวดเร็วและแม่นยำระหว่าง “พาเลทวัสดุ (การหมุนเวียนภายใน)” และ “พาเลทสำหรับขนส่ง (การถ่ายโอนภายนอก)”
เมื่อเครนยกพาเลท AS/RS ส่งพาเลทที่บรรจุสินค้าแล้วไปยังสถานีเชื่อมต่อ ระบบ LiDAR และสวิตช์ตรวจจับระยะใกล้ของระบบ APC จะทำการตรวจสอบความปลอดภัยโดยการล็อกเข้าด้วยกัน กลไกเซอร์โวแบบผลัก-ดึงหรือตัวเปลี่ยนแบบหมุนจะทำงาน ทำการถอดแยก เคลื่อนย้าย ยก และจัดเรียงพาเลทสำหรับงานหนักใหม่ภายในเวลาไม่เกิน 15 วินาที เพื่อถ่ายโอนวัสดุไปยังพาเลทเฉพาะที่สายการผลิตต้องการอย่างแม่นยำ กระบวนการทั้งหมดนี้อาศัยการกำหนดตำแหน่งที่แข็งแรงด้วยหมุดอ้างอิงและการควบคุมเซอร์โวแบบวงปิดอย่างสมบูรณ์ ช่วยขจัดปัญหาการกระแทกและปัญหาคอขวดด้านประสิทธิภาพที่มักเกิดขึ้นจากการสลับพาเลทด้วยมือ
ขั้นตอนที่ 2: การวิเคราะห์พารามิเตอร์หลัก (ความแม่นยำ / ความเร็ว / น้ำหนักบรรทุก)
เพื่อให้ตรงตามข้อกำหนดที่เข้มงวดของงานอุตสาหกรรม งานหนัก และความถี่สูง ระบบจึงได้รับการปรับความแข็งแกร่งแบบไดนามิกและการควบคุมการเคลื่อนไหวให้เหมาะสมที่สุด:
- ความสามารถในการรับน้ำหนักบรรทุกสูงสุด: รุ่นมาตรฐานรองรับน้ำหนักได้สูงสุด 1,200 กิโลกรัม ในขณะที่รุ่นที่ออกแบบมาเพื่อการใช้งานหนักโดยเฉพาะรองรับน้ำหนักได้สูงสุด 2,500 กิโลกรัม ซึ่งตรงตามข้อกำหนดด้านน้ำหนักบรรทุกของชิ้นส่วนขนาดใหญ่ในอุตสาหกรรมการบินและอวกาศ ชิ้นส่วนยานยนต์ และแม่พิมพ์ขนาดใหญ่
- การทำซ้ำ: ด้วยการใช้มอเตอร์เซอร์โวแบบสัมบูรณ์ที่จับคู่กับสกรูบอลเกรดเจียรความแม่นยำสูง ความสามารถในการทำซ้ำเชิงกลของแกน X/Y ของระบบจึงอยู่ที่ ± 0.05 มม. ซึ่งช่วยให้มั่นใจได้ถึงการจัดแนวที่ไร้ที่ติเมื่อเชื่อมต่อกับเครื่องจักรกลซีเอ็นซี
- ระยะเวลาการเปลี่ยนชุดต่อครั้ง: ภายใต้สภาวะการทำงานเต็มกำลังตามที่กำหนด วงจร "หนีบ-ยก-หมุน/เคลื่อนย้าย-วาง-คลายหนีบ" อย่างสมบูรณ์ใช้เวลาเพียง 12 วินาที ซึ่งช่วยเพิ่มประสิทธิภาพได้มากกว่า 40% เมื่อเทียบกับระบบลมหรือระบบขับเคลื่อนด้วยโซ่แบบดั้งเดิม
ขั้นตอนที่ 3: ข้อกำหนดอินเทอร์เฟซและวิธีการบูรณาการ
เพื่อให้สามารถผสานรวมเข้ากับแบรนด์ AS/RS หลักๆ รวมถึงระบบ MES/WMS ได้อย่างมีต้นทุนต่ำและความน่าเชื่อถือสูง ระบบนี้จึงมีอินเทอร์เฟซฮาร์ดแวร์และซอฟต์แวร์ที่เป็นมาตรฐานสูง:
- อินเทอร์เฟซทางกายภาพและทางไฟฟ้า: ความสูงของสายพานลำเลียงสามารถปรับได้แบบโมดูลาร์ตั้งแต่ 500 มม. ถึง 900 มม. เหมาะกับสายพานลำเลียงแบบโซ่หรือแบบลูกกลิ้งอย่างลงตัว มาตรฐานทางไฟฟ้าเข้ากันได้กับโปรโตคอลฟิลด์บัสอุตสาหกรรมหลัก เช่น Profinet, EtherCAT และ Ethernet/IP
- ตรรกะการสื่อสารข้อมูลและการจับมือกัน: สถาปัตยกรรม OPC UA มาตรฐานถูกใช้เพื่อแลกเปลี่ยนสัญญาณความปลอดภัย มีการสร้างระบบล็อกความปลอดภัยทางกายภาพระหว่าง APC และ AS/RS ผ่านการเชื่อมต่อความปลอดภัยแบบใช้สายไฟ เสริมด้วยโทรเลข TCP/IP เพื่อติดตามรหัสพาเลท (RFID/บาร์โค้ด) หากเกิดความผิดปกติ เช่น พาเลทว่างเปล่า พาเลทเต็ม หรือการวางตำแหน่งไม่ถูกต้อง ระบบจะสั่งการให้กลไกหยุดฉุกเฉินทำงานภายใน 20 มิลลิวินาที เพื่อตัดวงจรไฟฟ้า
ขั้นตอนที่ 4: เมทริกซ์การคัดเลือกเชิงเปรียบเทียบ
ในระหว่างขั้นตอนการวางแผนโซลูชัน ทีมวิศวกรรมได้ทำการประเมินเชิงเทคนิคแบบองค์รวมของวิธีการเปลี่ยนพาเลทหลักสามวิธีที่มีอยู่ในตลาด:
| มิติการประเมิน | รถลำเลียงพลหุ้มเกราะแบบไฮบริดเซอร์โว/ไฮดรอลิกคันนี้ | เครื่องเปลี่ยนถ่ายแบบนิวแมติกแบบดั้งเดิม | การสลับด้วยมือ / การใช้รถยกช่วย |
|---|---|---|---|
| เสถียรภาพในการใช้งานหนัก | สูงมาก (ระบบจับยึดไฮดรอลิก + ระบบรักษาแรงดันเซอร์โว) | ค่าเฉลี่ย (ความผันผวนของระบบลมทำให้เกิดการสั่นไหว) | ยากจน (มีความเสี่ยงสูงต่อปัจจัยมนุษย์) |
| ความยืดหยุ่นและความเข้ากันได้ | แข็งแรง (สามารถปรับระยะการเคลื่อนที่ได้ตามต้องการ รองรับพาเลทหลายประเภท) | อ่อนแอ (โดยปกติจำกัดอยู่เพียงข้อกำหนดเดียว) | แข็งแรง (ต้องอาศัยการปรับแต่งด้วยมืออย่างสมบูรณ์) |
| ผลกระทบต่อวัสดุ | $\le 0.1 \text{ G}$ (การเร่ง/ลดความเร็วอย่างราบรื่นตามเส้นโค้งรูปตัว S) | $\ge 0.5 \text{ G}$ (แรงกระแทกจากการหมุนเวียนสูง) | ไม่สามารถวัดปริมาณได้ (มีโอกาสเกิดการชนกันสูง) |
| MTBF (เวลาเฉลี่ยระหว่างความล้มเหลว) | ≥ 8,000 ชั่วโมง | ประมาณ 3,500 ชั่วโมง | - |
ขั้นตอนที่ 5: ดาวน์โหลดเอกสารทางเทคนิคและแบบร่าง
เราเข้าใจดีว่าวิศวกรต้องการข้อมูลเชิงประจักษ์ที่ละเอียดถี่ถ้วนในการออกแบบผังโรงงานและโครงสร้างเครือข่ายทีมวิศวกรของเราจึงได้รวบรวมชุดข้อมูลทางวิศวกรรมที่ครบถ้วนไว้ในคลังข้อมูลแบบเปิดที่ทุกคนสามารถเข้าถึงได้