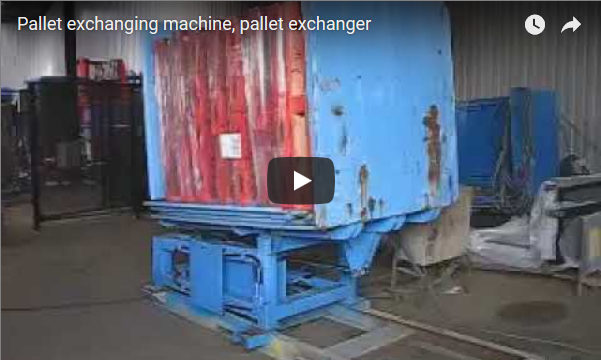
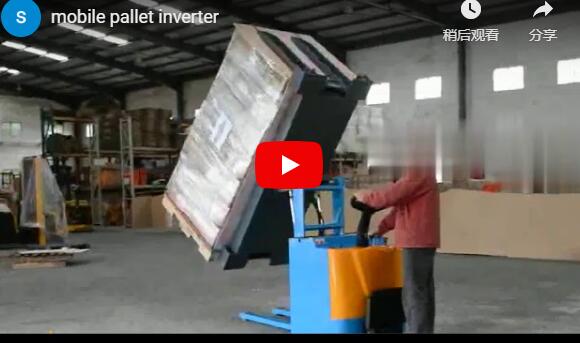
สรุป:ตัวอย่างเปรียบเทียบแสดงให้เห็นว่า การผสานรวมเครื่องเปลี่ยนพาเลท 95° เข้ากับเครื่องห่อฟิล์มยืดแบบขับเคลื่อนด้วยเซอร์โว ช่วยเพิ่มความเสถียรให้กับสินค้าที่มีมูลค่าสูงในระบบห่วงโซ่ความเย็น ลดความเสี่ยงจากการเคลื่อนย้ายด้วยมือ และลดการใช้ฟิล์มผ่านการควบคุมแรงตึงที่ตั้งโปรแกรมได้ ส่งผลให้ประสิทธิภาพการทำงานและความปลอดภัยดีขึ้นอย่างเห็นได้ชัด
ในจุดขนถ่ายสินค้าทั่วไป หัวหน้างานกะมักตรวจสอบรายงานความเสียหายที่เกิดจากการที่พาเลทสินค้าคลาดเคลื่อนระหว่างการสลับพาเลทด้วยมือ ทำให้สินค้าที่อยู่ชั้นล่างสุดเสียหาย แม้ว่าจะห่อด้วยฟิล์มยืดอย่างดีแล้วก็ตาม สาเหตุหลักมักไม่ได้เกิดจากความเสียหายของฟิล์มเพียงอย่างเดียว แต่เกิดจากแรงด้านข้างที่ควบคุมไม่ได้ซึ่งเกิดขึ้นระหว่างการขนย้ายด้วยมือ ความเป็นจริงในการปฏิบัติงานนี้ผลักดันให้ทีมจัดซื้อประเมินหาโซลูชันอัตโนมัติที่ผสมผสานการสลับพาเลทด้วยเครื่องจักรเข้ากับการห่อด้วยฟิล์มยืดอย่างแม่นยำ เพื่อให้มั่นใจในความสมบูรณ์ของสินค้าตั้งแต่จุดขนถ่ายจนถึงรถพ่วง
🛠️ บริบทการดำเนินงานและข้อกำหนดพื้นฐาน
การผสานระบบรักษาเสถียรภาพของสินค้าอัตโนมัติเข้ากับการเคลื่อนย้ายพาเลทด้วยกลไก ช่วยลดความเสี่ยงจากการจัดการด้วยมือ พร้อมทั้งกำหนดมาตรฐานความตึงของฟิล์มสำหรับสินค้าที่มีน้ำหนักแตกต่างกัน ช่วยแก้ปัญหาคอขวดด้านปริมาณการขนส่งในห่วงโซ่ความเย็น ลดการสูญเสียวัสดุ และทำให้มั่นใจได้ว่าสอดคล้องกับข้อกำหนดด้านความปลอดภัยทางอุตสาหกรรมและความเสี่ยงด้านความรับผิดในระยะยาว
โดยทั่วไปแล้ว ผู้จัดจำหน่ายห้องเย็นระดับภูมิภาคจะบริหารจัดการคลังสินค้าควบคุมอุณหภูมิเพื่อให้บริการแก่ช่องทางค้าปลีก ยา และอีคอมเมิร์ซ การดำเนินงานพื้นฐานมักจะประมวลผลสินค้าที่บรรจุในพาเลทผสมที่มีน้ำหนักระหว่าง 1,000 กก. ถึง 2,000 กก. โดยใช้พาเลทมาตรฐานแบบยูโรและแบบอุตสาหกรรม ต้นทุนแรงงานที่สูงขึ้น การตรวจสอบความปลอดภัยด้านอาหารที่เข้มงวด และความเหนื่อยล้าจากสภาพแวดล้อมที่เย็นจัด ทำให้ฝ่ายบริหารต้องปรับปรุงกระบวนการทำงานด้านบรรจุภัณฑ์ให้ทันสมัย สายการผลิตแบบเดิมมักใช้เครื่องห่อฟิล์มยืดแบบกึ่งอัตโนมัติที่มีการปรับความตึงด้วยกลไก ทำให้ผู้ปฏิบัติงานต้องชดเชยด้วยการใช้ฟิล์มหลายชั้นเกินไป ที่สำคัญกว่านั้น วิธีการเอียงพาเลทด้วยมือเพื่อเปลี่ยนพาเลททำให้เกิดจุดหนีบที่เป็นอันตรายและทำให้สินค้าไม่มั่นคงเป็นประจำ เป้าหมายในการจัดซื้อจัดจ้างมุ่งเน้นไปที่การติดตั้งอุปกรณ์ที่ได้รับการจัดอันดับสำหรับสภาพแวดล้อมที่อุณหภูมิต่ำกว่าศูนย์องศาเซลเซียส ซึ่งสามารถผสานรวมเข้ากับระบบสายพานลำเลียงที่มีอยู่ได้อย่างราบรื่นโดยไม่ต้องปรับปรุงโครงสร้างของโรงงานหรือสร้างโครงสร้างพื้นฐานด้านสาธารณูปโภคใหม่
🏗️ จุดเสียดทานทางเทคนิคและรูปแบบความล้มเหลว
แรงตึงเชิงกลที่ไม่สม่ำเสมอและแรงด้านข้างที่ควบคุมไม่ได้ระหว่างการเคลื่อนย้ายพาเลทด้วยมือ ทำให้เกิดความเสี่ยงต่อความเสียหายที่เพิ่มขึ้น บังคับให้ผู้ปฏิบัติงานต้องห่อด้วยฟิล์มมากเกินไป ในขณะเดียวกันก็ทำให้บุคลากรต้องเผชิญกับความเมื่อยล้าซ้ำๆ และอันตรายจากการถูกหนีบ ซึ่งท้ายที่สุดแล้วจะทำให้ต้นทุนการดำเนินงานสูงขึ้นและลดประสิทธิภาพการคัดแยกในขั้นตอนต่อไป
โดยทั่วไปแล้ว ปัญหาทางเทคนิคหลักๆ สามประการมักส่งผลให้ประสิทธิภาพของสายการผลิตบรรจุภัณฑ์ลดลง:
| จุดเสียดทาน | รายละเอียดทางเทคนิค | ผลกระทบโดยตรงต่อธุรกิจ |
|---|---|---|
| การเปลี่ยนพาเลทด้วยมือ | ผู้ปฏิบัติงานใช้รถยกและคันโยกเพื่อยกของหนักโดยไม่ต้องควบคุมมุมอย่างแม่นยำ | กระจกและอุปกรณ์อิเล็กทรอนิกส์ได้รับความเสียหายจากการกระแทก การบาดเจ็บเล็กน้อยที่เกิดขึ้นซ้ำๆ ทำให้เบี้ยประกันค่าชดเชยแรงงานเพิ่มขึ้นและลดประสิทธิภาพการทำงานในแต่ละกะ |
| ฟิล์มยืดสำหรับห่อสินค้าที่ดูเก่า | การเบี่ยงเบนของมอเตอร์ตัวเลื่อนทำให้เกิดอัตราส่วนการยืดล่วงหน้าที่แปรผัน (การยืดฟิล์มเชิงกลเพื่อลดการใช้วัสดุ) | ผู้ประกอบการมักห่อฟิล์มเพิ่มอีก 15-20% เพื่อชดเชยการสูญเสียแรงตึง ซึ่งส่งผลให้ต้นทุนการจัดซื้อเรซินสูงขึ้นโดยตรง |
| ความไม่ยืดหยุ่นของโหลดผสม | ไม่สามารถปรับความตึงระหว่างสินค้าที่บอบบางและสินค้าที่มีน้ำหนักมากได้อย่างรวดเร็ว | การห่อหุ้มสินค้าที่บอบบางมากเกินไปจะทำให้ฟิล์มที่ใช้ห่อหุ้มเสียหาย การห่อหุ้มสินค้าที่ขนส่งระยะไกลไม่มิดจะทำให้สินค้าเสียหายระหว่างการขนส่งและทำให้การคัดแยกด้วยสายพานลำเลียงอัตโนมัติล้มเหลวในขั้นตอนต่อไป |
ผลกระทบสะสมทำให้การดำเนินงานเปราะบาง โดยที่เทคโนโลยีบรรจุภัณฑ์ล้าหลังความต้องการด้านปริมาณงาน การแก้ไขเฉพาะส่วนของวัสดุห่อหุ้มไม่สามารถแก้ปัญหาความไม่เสถียรหลักที่เกิดจากการเคลื่อนย้ายพาเลทได้ จึงจำเป็นต้องใช้วิธีการบูรณาการแบบองค์รวมที่ช่วยรักษาเสถียรภาพของสินค้าตั้งแต่ต้นทาง พร้อมทั้งกำหนดมาตรฐานพารามิเตอร์การใช้งานฟิล์มห่อหุ้ม
🔗 บทความที่เกี่ยวข้อง : สำรวจโซลูชันเพิ่มเติม
📈 สถาปัตยกรรมระบบและพารามิเตอร์ควบคุม
หัวห่อที่ขับเคลื่อนด้วยเซอร์โวมอเตอร์ จับคู่กับตัวแลกเปลี่ยนความร้อนไฮดรอลิก 95° ช่วยให้สามารถควบคุมแรงดึงตามโปรแกรมได้ และรักษาอัตราส่วนการยืดล่วงหน้าให้สม่ำเสมอ ทำให้สินค้าที่มีน้ำหนักต่างกันมีความเสถียร ลดพื้นที่ใช้งาน ลดการใช้วัสดุ และขจัดความจำเป็นในการแทรกแซงด้วยตนเอง เพื่อให้มั่นใจได้ถึงความสมบูรณ์ของสินค้าที่ทำซ้ำได้ตลอดทุกรอบการทำงาน
การออกแบบระบบอาศัยพารามิเตอร์ที่ปรับเทียบแล้วสามตัว ซึ่งส่งผลโดยตรงต่อประสิทธิภาพการทำงาน:
-
มุมเอียงของเครื่องเปลี่ยนพาเลท:มุมถ่ายโอนไฮดรอลิก 95° ช่วยให้การเคลื่อนย้ายสินค้าเป็นไปอย่างนุ่มนวลโดยไม่ลื่นไถลหรือพลิกคว่ำ กระบอกสูบควบคุมความเร็วช่วยลดแรงด้านข้างสูงสุดให้ต่ำกว่า 50 N ป้องกันการเคลื่อนที่ของกองสินค้าและปกป้องอุปกรณ์อิเล็กทรอนิกส์ที่เปราะบางหรือบรรจุภัณฑ์แก้ว
-
คุณสมบัติเฉพาะของเครื่องห่อฟิล์มยืด:มอเตอร์เซอร์โวช่วยให้สามารถยืดฟิล์มล่วงหน้าได้ถึง 250% ซึ่งหมายความว่าฟิล์มจะถูกยืดออกด้วยกลไกก่อนการใช้งาน ทำให้ลดความหนาของวัสดุที่ต้องการลง แรงดึงสามารถปรับได้ตั้งแต่ 10 N ถึง 80 N โดยเพิ่มขึ้นทีละ 1 N ทำให้มั่นใจได้ว่าแรงห่อจะสม่ำเสมอไม่ว่าจะยกของสูงแค่ไหนก็ตาม โดยทั่วไปแล้ว ฟิล์มที่เลือกใช้จะเป็นโพลีเอทิลีนหล่อ (ฟิล์มเรียบ ใส เหมาะสำหรับการยืดล่วงหน้าสูง) ที่ความหนา 20–30 ไมครอน (1 ไมครอน = 0.001 มม. ซึ่งเป็นตัวกำหนดความต้านทานต่อการเจาะและความแข็งแรงต่อการฉีกขาด)
-
การควบคุมแบบบูรณาการ:หน่วยทั้งสองทำงานประสานกันผ่าน PLC (Programmable Logic Controller ซึ่งเป็นคอมพิวเตอร์อุตสาหกรรมที่ควบคุมลำดับการทำงานของเครื่องจักรและจัดเก็บข้อมูลการทำงาน) ระบบจัดเก็บสูตรการทำงานรองรับโปรไฟล์การบรรจุได้มากถึง 50 โปรไฟล์ ทำให้หัวหน้างานกะสามารถสลับระหว่างภาชนะแก้วที่เปราะบางและภาชนะเหล็กหนักได้ภายในเวลาไม่ถึง 30 วินาทีโดยไม่ต้องปรับเทียบใหม่ด้วยตนเอง
สำหรับโรงงานที่กำลังประเมินทางเลือกด้านงบประมาณ รุ่นแท่นหมุนกึ่งอัตโนมัติให้การยืดฟิล์มล่วงหน้า 200% ด้วยต้นทุนการลงทุนที่ต่ำกว่า ในขณะที่ระบบอัตโนมัติเต็มรูปแบบเพิ่มการทำงานร่วมกับสายพานลำเลียงและการเคลื่อนย้ายฟิล์มอัตโนมัติสำหรับสภาพแวดล้อมที่มีปริมาณงานสูง ทั้งสองแบบเป็นไปตามมาตรฐาน CE สำหรับความปลอดภัยของเครื่องจักร และสอดคล้องกับมาตรฐาน ISO 2560 (การทดสอบฟิล์มยืด) และ ASTM D5457 (ความเสถียรของน้ำหนักบรรทุกบนพาเลท)
🛡️ กำหนดการขั้นตอนการใช้งานและการบูรณาการ
การทดสอบระบบมาตรฐานใช้เวลา 5-7 วันทำการสำหรับการปรับตั้งกลไก การเชื่อมต่อระบบไฟฟ้าสามเฟส 380 โวลต์ และการตั้งโปรแกรม PLC เพื่อให้พร้อมใช้งานได้ทันทีโดยไม่ต้องปรับปรุงโรงงาน หยุดการผลิตเป็นเวลานาน หรืออัปเกรดระบบสาธารณูปโภคเฉพาะทาง ทำให้สามารถติดตั้งใช้งานได้อย่างรวดเร็วภายในพื้นที่คลังสินค้าที่มีอยู่เดิม
การดำเนินการเป็นไปตามลำดับการติดตั้งที่มีโครงสร้าง เพื่อลดการหยุดชะงักของการผลิตให้น้อยที่สุด:
| ระยะ | ระยะเวลา | กิจกรรมทางเทคนิค |
|---|---|---|
| การเตรียมเว็บไซต์ | วัน 1 | การทำเครื่องหมายบนพื้น, จุดจ่ายไฟ (380V, 3 เฟส, 16A), ท่อลมแรงดันสูง 6 บาร์ สำหรับเครื่องแลกเปลี่ยนความร้อนไฮดรอลิก |
| การติดตั้งเครื่องจักรกล | 3 วัน | ขนถ่าย จัดวาง และปรับระดับทั้งสองหน่วย เชื่อมต่อส่วนสายพานลำเลียงและม่านแสงนิรภัย |
| ระบบไฟฟ้าและการควบคุม | 1.5 วัน | การเดินสาย PLC, การกำหนดค่า HMI และการอัปโหลดสูตรสำหรับโหลดมาตรฐาน 5 ประเภท |
| การฝึกอบรมและการปรับตัว | วัน 0.5 | การอบรมรับรองผู้ปฏิบัติงาน 2 ชั่วโมง + การอบรมผู้ควบคุมงาน 1 ชั่วโมง; การทดสอบเดินเครื่องครั้งแรกจำนวน 50 พาเล็ต |
โดยทั่วไปแล้ว พนักงานจะมีความเชี่ยวชาญภายในกะแรก ระบบสูตรการผลิต PLC ช่วยลดการปรับแต่งฟิล์มด้วยตนเองหลังจากการสอบเทียบครั้งแรก ซึ่งช่วยลดข้อผิดพลาดในการเปลี่ยนงานและรับประกันรูปแบบการห่อที่สม่ำเสมอในทุกรอบการผลิต
🔗 ดูเพิ่มเติม : อุปกรณ์ที่เกี่ยวข้อง
⚙️ เกณฑ์มาตรฐานประสิทธิภาพและการสร้างแบบจำลองทางการเงิน
ข้อมูลอุตสาหกรรมโดยรวมบ่งชี้ว่า ระยะเวลาคืนทุนอยู่ที่ 14-18 เดือน โดยได้รับแรงหนุนจากการลดปริมาณฟิล์มลง 25-35% การบรรเทาการเรียกร้องค่าเสียหาย 60-75% และการจัดสรรแรงงานใหม่ อย่างไรก็ตาม ผลตอบแทนที่แน่นอนขึ้นอยู่กับปริมาณการผลิตในท้องถิ่น อัตราค่าแรงในภูมิภาค และราคาเรซินในปัจจุบัน ซึ่งจำเป็นต้องมีการตรวจสอบเฉพาะพื้นที่
ตัวอย่างเกณฑ์มาตรฐานประสิทธิภาพ ซึ่งได้มาจากการอ้างอิงค่าเฉลี่ยของอุตสาหกรรม แสดงให้เห็นถึงผลลัพธ์โดยทั่วไปหลังจากการดำเนินงาน 90 วัน:
| เมตริก | ค่าเฉลี่ยพื้นฐาน | เกณฑ์มาตรฐานหลังการดำเนินการ | เปลี่ยนแปลง |
|---|---|---|---|
| ค่าสินไหมทดแทน (ต่อเดือน) | กรณี 14 | กรณี 3.8 | -73% |
| ปริมาณการใช้ฟิล์ม (กิโลกรัมต่อ 1,000 พาเล็ต) | 68 | 49 | -28% |
| เวลาในการเปลี่ยนพาเลท (ต่อหน่วย) | 4.2 นาที | 1.7 นาที | -60% |
| อาการบาดเจ็บที่มือ (จากการกลิ้งตัว 12 เดือน) | 5 เหตุการณ์ | 0 เหตุการณ์ | -100% |
| จำนวนพนักงานปฏิบัติการที่สถานีแลกเปลี่ยน | 2 คนต่อกะ | 1 คนต่อกะ | -50% |
การลดความหนาของฟิล์มลง 28% เกิดขึ้นโดยตรงจากการยืดฟิล์มล่วงหน้าที่สม่ำเสมอ ซึ่งช่วยขจัดความจำเป็นในการห่อฟิล์มซ้ำซ้อนที่เคยใช้เพื่อชดเชยการเปลี่ยนแปลงความตึงทางกล ส่วนการลดความเสียหายลง 73% สอดคล้องกับเครื่องแลกเปลี่ยนความร้อนแบบ 95° ที่ช่วยลดแรงด้านข้างระหว่างการสลับพาเลท
หมายเหตุเกี่ยวกับการสร้างแบบจำลองทางการเงิน:จากข้อมูลตลาดปัจจุบัน (ณ ไตรมาสที่ 3 ปี 2024) ราคาของระบบโดยรวมอยู่ระหว่าง 65,000 ถึง 85,000 ดอลลาร์สหรัฐ สำหรับเครื่องห่อแบบขับเคลื่อนด้วยเซอร์โวที่ใช้ร่วมกับเครื่องแลกเปลี่ยนความร้อน 95° ซึ่งรวมถึงสายพานลำเลียงและการติดตั้ง โดยทั่วไปแล้วจะประหยัดค่าใช้จ่ายได้ประมาณ 40,000–55,000 ดอลลาร์สหรัฐต่อปี ซึ่งเกิดจากการลดความเสียหาย การลดปริมาณของเสียจากฟิล์ม และการจัดสรรแรงงานใหม่ ระยะเวลาคืนทุนโดยทั่วไปอยู่ระหว่าง 14–18 เดือน โรงงานที่แปรรูปพาเลทน้อยกว่า 20,000 พาเลทต่อปี อาจใช้เวลานานถึง 24 เดือน ในขณะที่การดำเนินงานที่มีปริมาณมาก (50,000 พาเลทขึ้นไป) มักจะคืนทุนได้ภายใน 12 เดือน ผลตอบแทนจากการลงทุน (ROI) และการประหยัดค่าใช้จ่ายเป็นค่าประมาณตามแบบจำลองที่ได้มาจากค่าเฉลี่ยของอุตสาหกรรม และไม่ใช่ผลลัพธ์ที่รับประกันได้ ประสิทธิภาพที่แท้จริงจะแตกต่างกันไปตามอัตราค่าแรงในท้องถิ่น ราคาเรซินฟิล์ม และปริมาณการผลิตที่เฉพาะเจาะจง
🛠️ เมทริกซ์การประเมินการจัดซื้อจัดจ้าง
| รายการ | เกณฑ์ที่แนะนำ | ผลกระทบโดยตรงต่อธุรกิจ | ผ่าน / ไม่ผ่าน |
|---|---|---|---|
| น้ำหนักบรรทุกและขนาด | ตรวจสอบให้แน่ใจว่ากำลังการผลิตของเครื่องจักร ≥ น้ำหนักพาเลทสูงสุด + ส่วนต่าง 20% | ป้องกันการโอเวอร์โหลดของมอเตอร์และความล้าของโครงสร้างระหว่างกะการทำงานที่มีกำลังสูงสุด | ☐ |
| ประเภทฟิล์ม | หล่อ PE สำหรับใช้ทั่วไป; PE เป่าขึ้นรูป สำหรับของมีคม | ฟิล์มหล่อขึ้นรูปช่วยเพิ่มประสิทธิภาพในการยืดก่อนการผลิตให้สูงสุด ในขณะที่ฟิล์มเป่าขึ้นรูปให้ความต้านทานต่อการเจาะทะลุสำหรับขอบที่ไม่เรียบ | ☐ |
| อัตราส่วนการยืดก่อน | วางหลักประกันขั้นต่ำ 200% แนะนำ; 250% เพื่อลดต้นทุนการผลิตภาพยนตร์ | การยืดก่อนขึ้นรูปที่สูงขึ้นจะช่วยลดปริมาณการใช้เรซินและลดต้นทุนการจัดซื้อวัสดุโดยตรง | ☐ |
| มุมการแลกเปลี่ยนพาเลท | 90–95 ° เพื่อการเคลื่อนย้ายที่นุ่มนวล ควรหลีกเลี่ยงมุมที่ชันเกินไป | ช่วยลดแรงด้านข้างที่กระทำต่อสินค้าที่วางซ้อนกัน ลดความเสียหายระหว่างการขนส่ง และการเรียกร้องค่าสินไหมทดแทนจากบริษัทประกันภัย | ☐ |
| การจัดอันดับห่วงโซ่ความเย็น | ตรวจสอบให้แน่ใจว่ามอเตอร์ ซีล และสารหล่อลื่นมีคุณสมบัติตรงตามข้อกำหนด -ฮิต° C หรือต่ำกว่า | ป้องกันการข้นตัวของน้ำมันไฮดรอลิกและการทำงานผิดพลาดของมอเตอร์ในสภาพแวดล้อมที่มีอุณหภูมิต่ำกว่าจุดเยือกแข็ง | ☐ |
| รายละเอียดสูตรอาหาร | อย่างน้อย 10 โปรไฟล์ เพื่อความยืดหยุ่นในการรับโหลดแบบผสม | ช่วยลดเวลาในการปรับเทียบด้วยตนเอง ลดเวลาหยุดทำงานในการเปลี่ยนอุปกรณ์ และลดข้อผิดพลาดของผู้ปฏิบัติงาน | ☐ |
| การปฏิบัติตามความปลอดภัย | ต้องมีเครื่องหมาย CE สำหรับสหภาพยุโรป ตรวจสอบมาตรฐาน ANSI/PMMI สำหรับอเมริกาเหนือ | ช่วยให้ปฏิบัติตามกฎระเบียบและลดความเสี่ยงด้านความรับผิดระหว่างการตรวจสอบ | ☐ |
| งบประมาณ (กึ่งอัตโนมัติ) | ราคาสำหรับตัวห่อหุ้มแบบเดี่ยวๆ อยู่ที่ 3,000–15,000 ดอลลาร์สหรัฐ และเพิ่มราคาอีก 10,000–20,000 ดอลลาร์สหรัฐสำหรับตัวแลกเปลี่ยน (ข้อมูล ณ ปี 2024) | ปรับการใช้จ่ายเงินทุนให้สอดคล้องกับความต้องการด้านปริมาณงานและข้อจำกัดของสิ่งอำนวยความสะดวก | ☐ |
| งบประมาณ (อัตโนมัติเต็มรูปแบบ) | ราคา 20,000 ถึง 150,000 ดอลลาร์สหรัฐขึ้นไป ขึ้นอยู่กับปริมาณงานและการบูรณาการระบบลำเลียง (ข้อมูล ณ ปี 2024) | เหมาะสำหรับงานที่มีปริมาณมากและระบบคัดแยกอัตโนมัติในขั้นตอนถัดไป | ☐ |
🏗️ คำถามที่พบบ่อยทางเทคนิค
ถาม: ฉันสามารถเพิ่มเครื่องเปลี่ยนพาเลทเข้ากับเครื่องห่อฟิล์มยืดที่มีอยู่แล้วได้หรือไม่?
A: ได้ครับ โดยมีเงื่อนไขว่าเครื่องห่อหุ้มมีพื้นที่เพียงพอ และความสูงของสายพานลำเลียงต้องตรงกับระดับการปล่อยของเครื่องแลกเปลี่ยนความร้อน คาดว่าจะมีค่าใช้จ่ายเพิ่มเติมในการบูรณาการประมาณ 8,000–15,000 ดอลลาร์สหรัฐ สำหรับการซิงโครไนซ์ PLC และการอัพเกรดวงจรความปลอดภัย
ถาม: ควรใช้ฟิล์มที่มีความหนาเท่าใดสำหรับการเก็บรักษาในห้องเย็น?
A: โพลีเอทิลีนหล่อขึ้นรูปขนาด 23–27 ไมครอน ใช้งานได้ดีที่สุดกับสินค้าแช่แข็งส่วนใหญ่ เนื่องจากพื้นผิวเรียบและมีความยืดหยุ่นสูง สำหรับสินค้าที่มีมุมแหลมหรือขอบยื่น ควรเปลี่ยนไปใช้รุ่นอื่น PE เป่าขึ้นรูป ใช้เรซินที่มีความหนาอยู่ในช่วงเดียวกันเพื่อเพิ่มความทนทานต่อการเจาะทะลุ ตรวจสอบพิกัดอุณหภูมิกับผู้จำหน่ายเรซินของคุณ
ถาม: การฝึกอบรมระบบใหม่ใช้เวลานานแค่ไหน?
A: ผู้ปฏิบัติงานส่วนใหญ่จะมีความเชี่ยวชาญภายในระยะเวลาดังกล่าว 2-4 ชั่วโมงPLC ที่ใช้สูตรการผลิตช่วยลดระยะเวลาการเรียนรู้ได้อย่างมาก โดยการปรับความตึงและจำนวนรอบการพันโดยอัตโนมัติ ลดการแทรกแซงด้วยตนเองและข้อผิดพลาดในการปรับเทียบให้น้อยที่สุด
ถาม: เครื่องแลกเปลี่ยนความร้อน 95° ปลอดภัยสำหรับอุปกรณ์อิเล็กทรอนิกส์ที่บอบบางหรือไม่?
A: ใช่ครับ เมื่อติดตั้งระบบไฮดรอลิกควบคุมความเร็วและอุปกรณ์รองรับน้ำหนักแบบมีแผ่นรอง แรงด้านข้างโดยทั่วไปจะต่ำกว่า 50 นิวตัน ซึ่งเทียบได้กับการรวมตัวของสายพานลำเลียงอย่างนุ่มนวล ควรทดสอบกับน้ำหนักบรรทุกตัวอย่างก่อนใช้งานจริงเสมอ เพื่อให้แน่ใจว่าเข้ากันได้กับการกำหนดค่าบรรจุภัณฑ์เฉพาะของคุณ