บทสรุปผู้บริหาร
ท่อขนาดยาวจะถูกม้วน ตัด และรัดด้วยสายรัดอัตโนมัติในขั้นตอนเดียว เครื่องม้วนและรัดท่ออัตโนมัติจะวัดขนาดท่อขณะที่ป้อนเข้ามา ม้วนท่อเป็นชั้นๆ อย่างสม่ำเสมอลงบนขดลวด ตัดที่ความยาวที่ต้องการ และรัดขดลวดเพื่อให้ท่อคงรูปอยู่ได้ระหว่างการขนส่ง คู่มือนี้ครอบคลุมถึงรูปทรงการม้วน การตัด และรอบการรัด ขนาดท่อและรูปแบบการรัดจะได้รับการยืนยันตามแต่ละโครงการ
สารบัญ
- เครื่องจักรทำอะไร
- รูปทรงการม้วนสองแบบ
- วัดและซิงโครไนซ์แล้ว
- ขดลวดเรียบร้อยสม่ำเสมอ
- ตัดที่เป้าหมาย
- การรัดขดลวด
- การกำหนดค่าทั่วไป
- สิ่งที่วิดีโอแสดง
- รายการตรวจสอบการคัดเลือก
- การควบคุมและความปลอดภัย
- คำถามที่พบบ่อยด้านวิศวกรรม
- ขั้นตอนต่อไป
- การอ่านที่เกี่ยวข้อง
- แหล่งที่มาและมาตรฐาน
เครื่องจักรทำอะไร
เครื่องม้วนและรัดท่ออัตโนมัติจะนำท่อหรือสายยางที่ขึ้นรูปแล้วมาม้วนเป็นบรรจุภัณฑ์ในขั้นตอนเดียว โดยท่อจะถูกป้อนเข้าไปและวัดขนาด หน่วยม้วนจะม้วนท่อให้เป็นม้วนเรียบร้อย เครื่องตัดจะตัดท่อตามความยาวที่ตั้งไว้ และหน่วยรัดจะรัดม้วนที่เสร็จแล้วให้แน่น การม้วนด้วยมือช้าและขนาดอาจแตกต่างกันไปในแต่ละผู้ปฏิบัติงาน กระบวนการนี้ช่วยลดภาระเรื่องขนาดและความแน่นของการม้วนท่อจากมือของผู้ปฏิบัติงาน และทำให้สามารถควบคุมได้จากสายการผลิต
รูปทรงการม้วนสองแบบ
ชุดม้วนท่อใช้การจัดเรียงสองแบบ แบบแรกคือแบบใช้แขนหมุนหรือใบพัด โดยท่อจะอยู่กับที่ในขณะที่แขนม้วนจะหมุนรอบท่อเพื่อนำทางผลิตภัณฑ์ไปยังดรัมขึ้นรูปหรือลงในตะกร้าม้วนโดยตรง หรือแบบที่สองคือแบบใช้หัวม้วนหมุน โดยท่อจะถูกป้อนเข้าสู่หัวหรือดรัมที่หมุนและม้วนวัสดุ ทั้งสองแบบให้ผลลัพธ์เป็นขดลวดขึ้นรูป การเลือกใช้ขึ้นอยู่กับช่วงขนาดของท่อและสายส่งต้นทาง และจะได้รับการยืนยันตามแต่ละโครงการ
วัดและซิงโครไนซ์แล้ว
คุณภาพของการม้วนเริ่มต้นจากการควบคุมการป้อนวัสดุ เราติดตามความยาวของผลิตภัณฑ์ขณะที่ป้อนเข้าไป เพื่อให้ขดลวดมีความยาวตามที่ผลิตภัณฑ์ต้องการ ไม่ใช่ตามการประมาณของผู้ปฏิบัติงาน เราปรับความเร็วในการม้วนให้เข้ากับการอัดรีดหรือสายการผลิตก่อนหน้า และใช้ตัวปรับระยะหรือเซ็นเซอร์เพื่อป้อนข้อมูลกลับ เพื่อให้ผลิตภัณฑ์ไม่ยืดหรือหย่อนยานเกินไประหว่างการทำงาน
ขดลวดเรียบร้อยสม่ำเสมอ
รูปทรงของขดลวดมาจากส่วนหัวและส่วนนำทาง ส่วนหัวพันขดลวดจะกำหนดเส้นผ่านศูนย์กลางภายใน และส่วนนำทางจะวางท่อเรียงกันเป็นชั้นเท่าๆ กันเพื่อควบคุมความกว้างของขดลวด เส้นผ่านศูนย์กลางภายใน ขนาดภายนอก และความกว้างจะถูกตั้งค่าที่ส่วนควบคุม ซึ่งโดยทั่วไปจะเป็นหน้าจอสัมผัส และเรียกใช้ค่าเหล่านี้สำหรับแต่ละผลิตภัณฑ์ ชั้นที่สม่ำเสมอเป็นสิ่งที่ช่วยป้องกันไม่ให้ขดลวดที่เสร็จแล้วยุบตัวลงบนแท่นวาง
ตัดที่เป้าหมาย
เมื่อม้วนท่อตามความยาวที่กำหนดไว้แล้ว ใบมีดตัดในตัวจะตัดท่ออย่างเรียบร้อย เนื่องจากรอยตัดเป็นไปตามระยะการป้อนที่วัดไว้ ทำให้ทุกม้วนออกจากหัวจ่ายที่จุดเดียวกัน ซึ่งจะช่วยให้ขนาดและน้ำหนักของม้วนท่อคงที่ตลอดทั้งแนว
การรัดขดลวด
หลังจากม้วนเสร็จแล้ว หน่วยรัดสายรัดจะยึดขดลวดไว้ทันทีเพื่อป้องกันไม่ให้คลายตัวระหว่างการขนย้าย การจัดเก็บ หรือการขนส่ง สายรัด PP และ PET เป็นตัวเลือกที่นิยมใช้กัน: PET เหมาะสำหรับขดลวดที่แข็งและต้องการความตึงที่คงที่ ในขณะที่ PP เหมาะสำหรับขดลวดมาตรฐานที่มีน้ำหนักเบากว่าเพื่อลดต้นทุน ความกว้าง ความหนา และรูปแบบของสายรัดจะขึ้นอยู่กับน้ำหนักของขดลวดและลักษณะการใช้งานในแต่ละโครงการ
หัวรัดสายจะดึง ปิดผนึก และตัดสายรัด และกลไกการจัดตำแหน่งสามารถหมุนขดลวดระหว่างตำแหน่งสายรัดต่างๆ รอบเส้นรอบวงเพื่อให้มีความเสถียรยิ่งขึ้น
เซ็นเซอร์จะตรวจสอบการมีอยู่และตำแหน่งของขดลวดก่อนที่จะทำการรัดสายรัดแต่ละครั้ง และจะแจ้งเตือนหากลืมรัดสายรัดหรือสายรัดติดขัด ก่อนที่ขดลวดจะออกจากสถานี
การกำหนดค่าทั่วไป
ตัวเลขด้านล่างแสดงขอบเขตการออกแบบเชิงฟังก์ชันมากกว่าค่าตัวเลข และได้รับการยืนยันในแต่ละโครงการ
| พารามิเตอร์ | ช่วงราคาทั่วไป โปรดตรวจสอบอีกครั้งในแต่ละโครงการ |
|---|---|
| ช่วงท่อหรือสายยาง | ระบบป้อนเข้าและซองแกนหมุน |
| การขมวดผม | แขนหมุนหรือหัวม้วน |
| แผนผังขดลวด | เส้นผ่านศูนย์กลางภายใน ความกว้าง จำนวนชั้น |
| ตัด | ที่ความยาวเป้าหมายที่วัดได้ |
| ที่รัด | PP หรือ PET ตำแหน่งดัชนี |
| Control | PLC พร้อมหน้าจอสัมผัสสำหรับสูตรอาหาร |
| แหล่งจ่ายไฟฟ้า | ไฟฟ้า 380 โวลต์ 3 เฟส 50 เฮิรตซ์ หรือ 220 โวลต์ 1 เฟส สำหรับเครื่องจักรขนาดเล็ก เลือกใช้ตามแต่ละโครงการ |
สิ่งที่วิดีโอแสดง
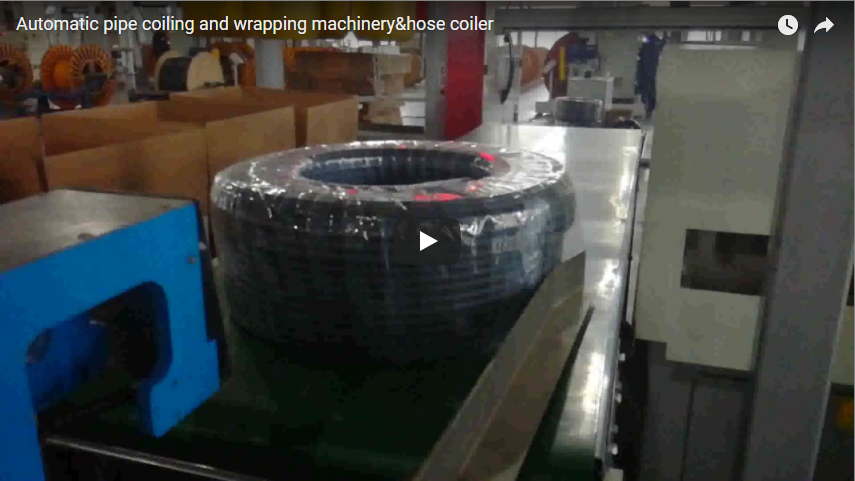
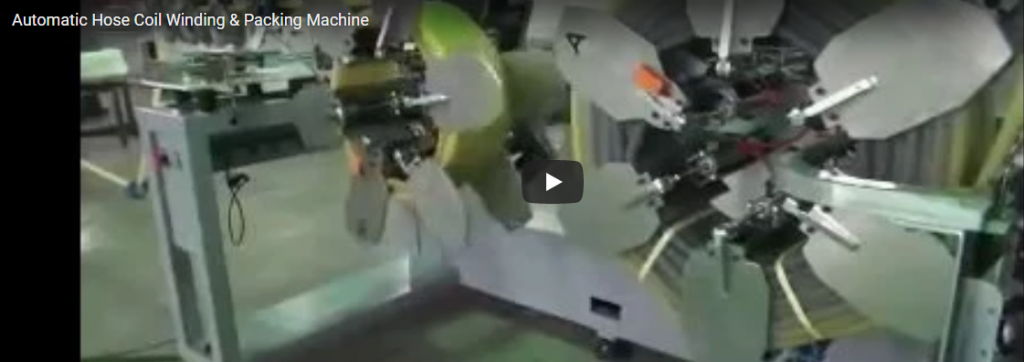
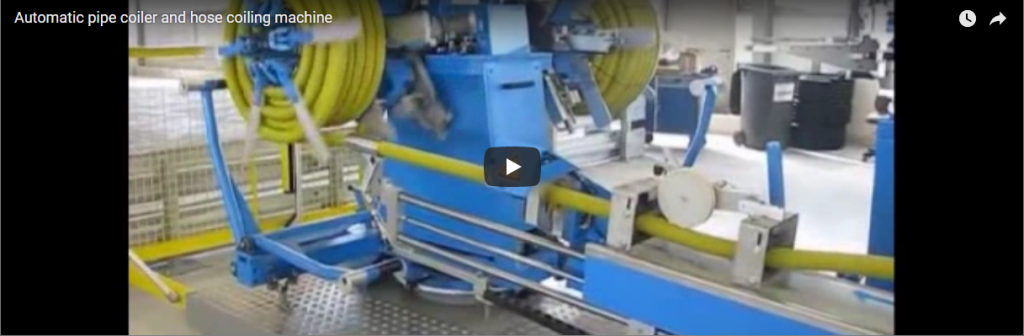
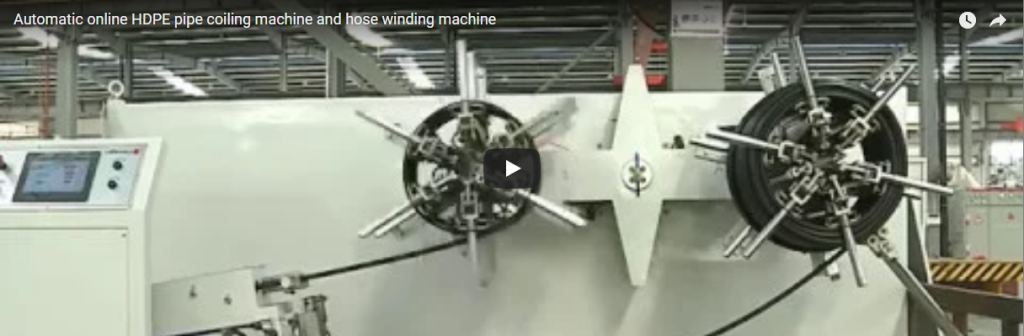
วิดีโอของเราแสดงให้เห็นการม้วน การตัด และการรัดท่อบนเครื่องจักรเครื่องเดียว นี่เป็นเพียงการสาธิตทั่วไป ดังนั้นขนาดท่อ แผนการม้วน และรูปแบบการรัดสำหรับโรงงานของคุณจะต้องได้รับการยืนยันกับเราเป็นรายโครงการ
รายการตรวจสอบการคัดเลือก
| คำถาม | ยืนยันตามแต่ละโครงการ |
|---|---|
| ช่วงท่อ | ขอบเขตการป้อนเข้า หัว และการเคลื่อนที่ |
| แผนผังขดลวด | เส้นผ่านศูนย์กลางภายใน ความกว้าง จำนวนชั้น |
| การซิงค์ฟีด | ความเร็วของสายส่งต้นน้ำและการตอบรับ |
| ที่รัด | PP หรือ PET ตำแหน่งดัชนี |
| เอาท์พุต | การปรับรอบเครื่องจักรให้เหมาะสม |
| แหล่งจ่ายไฟฟ้า | แรงดันไฟฟ้า เฟส และความถี่ ณ สถานที่ |
การควบคุมและความปลอดภัย
เครื่องจักรทำงานโดยควบคุมจากแผงควบคุม PLC พร้อมหน้าจอสัมผัส มีปุ่มหยุดฉุกเฉินที่ตำแหน่งผู้ปฏิบัติงาน และมีอุปกรณ์ป้องกันรอบหัวม้วน สายตัด และบริเวณสายรัด โปรดระวังอย่าให้มืออยู่ใกล้ขณะที่เครื่องทำงาน การตรวจสอบตามปกติจะครอบคลุมถึงอุปกรณ์วัด หัวม้วน สายเลื่อน สายตัด หัวรัด และเซ็นเซอร์ ตามคู่มือเครื่องจักร
คำถามที่พบบ่อยด้านวิศวกรรม
ถาม: อะไรเป็นตัวกำหนดขนาดของขดลวด? ตอบ: พารามิเตอร์แบบบูรณาการสามอย่าง ได้แก่ หัวพันขดลวดกำหนดเส้นผ่านศูนย์กลางภายใน การเคลื่อนที่กำหนดความกว้างเป็นชั้น และการวัดการป้อนกำหนดความยาวในการตัด โดยทั้งหมดนี้มาจากแบบแปลนแผงควบคุม
ถาม: เราควรเลือกรูปแบบการม้วนแบบใด? ตอบ: แขนหมุนเหมาะสำหรับท่อที่ค่อนข้างอยู่กับที่ซึ่งม้วนอยู่บนดรัมขึ้นรูป และหัวม้วนจะป้อนท่อเข้าสู่หน่วยหมุน การเลือกใช้ขึ้นอยู่กับขนาดและสายท่อของคุณในแต่ละโครงการ
ถาม: การม้วนวัสดุเข้ากับเครื่องอัดรีดทำงานอย่างไร? ตอบ: ความเร็วในการป้อนวัสดุและการม้วนวัสดุจะถูกซิงโครไนซ์กัน โดยใช้ตัวปรับตำแหน่งหรือเซ็นเซอร์ในการป้อนข้อมูลกลับ เพื่อป้องกันไม่ให้ผลิตภัณฑ์ยืดหรือหย่อนยาน
ถาม: ทำไมต้องรัดด้วยสายรัดทันทีหลังจากม้วนเสร็จ? ตอบ: การรัดด้วยสายรัดบนเครื่องเดียวกันจะช่วยยึดขดลวดไว้ด้วยกันก่อนการหยิบจับ โดยสามารถรัดได้หลายตำแหน่งรอบเส้นรอบวงตามแผนงาน
ถาม: ผลิตภัณฑ์ใดบ้างที่ผ่านกระบวนการนี้? ตอบ: ท่อขึ้นรูป ท่อ หรือสายยางที่เหมาะสำหรับการม้วนอัตโนมัติ โดยช่วงการใช้งานจะได้รับการยืนยันตามแต่ละโครงการ
ขั้นตอนต่อไป
- ส่งอีเมลหาเราที่ info@fhopepack.com พร้อมระบุช่วงขนาดท่อ แผนการผลิตขดลวด และปริมาณที่ต้องการ
- เราจะส่งข้อเสนอการม้วนและรัดสายไฟ พร้อมทั้งแบบแปลนผังงานภายใน 48 ชั่วโมง
- เราจะจัดทำการสำรวจพื้นที่เพื่อยืนยันระบบสาธารณูปโภคและพื้นที่ใช้สอย
การอ่านที่เกี่ยวข้อง
- เครื่องม้วนสายยางและท่ออัตโนมัติพร้อมเครื่องห่อหุ้ม
- เครื่องผลิตม้วนสายยางอัตโนมัติ: เทคโนโลยีและแนวปฏิบัติที่ดีที่สุด
- เครื่องม้วนและรัดสายอัตโนมัติ
- กลุ่มผลิตภัณฑ์เครื่องจักรบรรจุภัณฑ์ FHOPE
แหล่งที่มาและมาตรฐาน
- ISO 12100:2010 ความปลอดภัยของเครื่องจักร หลักการทั่วไปสำหรับการออกแบบและการประเมินความเสี่ยง
- EN 415-10:2014 ความปลอดภัยของเครื่องจักรบรรจุภัณฑ์ ข้อกำหนดทั่วไป
- EN ISO 13849-1:2023 ความปลอดภัยของเครื่องจักร ส่วนประกอบที่เกี่ยวข้องกับความปลอดภัยของระบบควบคุม
วิดีโอสาธิตเครื่องม้วนท่อและรัดสายรัดอัตโนมัติ FHOPE วิดีโอนี้เป็นการสาธิตโดยทั่วไป ช่วงขนาดท่อ แผนการม้วน และรูปแบบสายรัดได้รับการยืนยันตามโครงการจริง
แก้ไขล่าสุด: 2026-10-10