การเพิ่มประสิทธิภาพมาตรฐานการเชื่อมสำหรับเครื่องพลิกตำแหน่ง
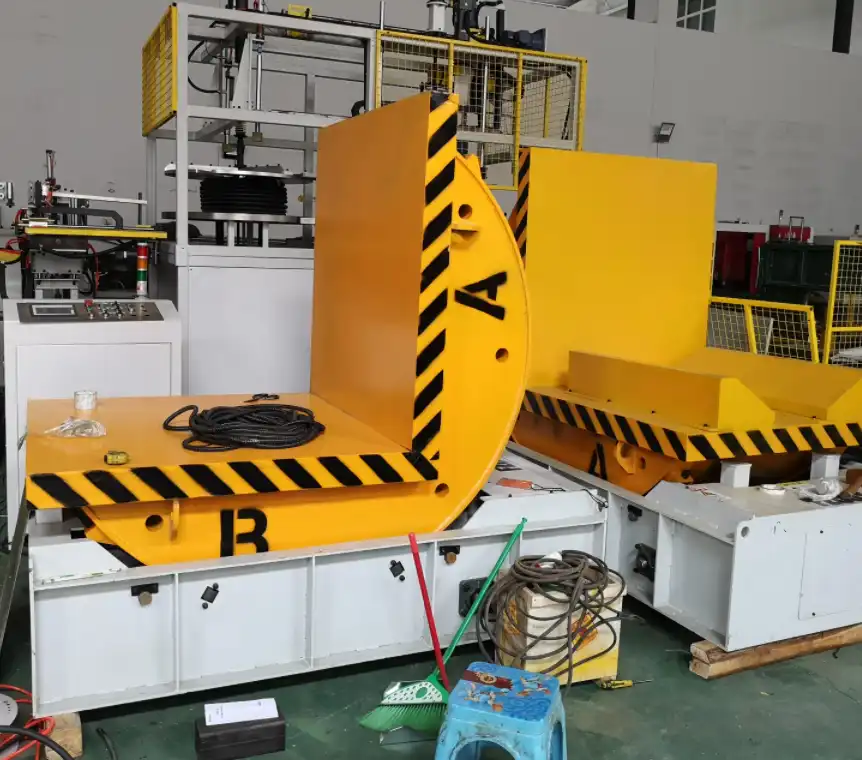
1. บทนำ: บทบาทของมาตรฐานการเชื่อมในกระบวนการผลิตอัตโนมัติ
เครื่องเชื่อมแบบพลิกชิ้นงาน (Positioner flipping machines) มีบทบาทสำคัญในการผลิตชิ้นงานสมัยใหม่ ช่วยให้ช่างเชื่อมสามารถควบคุมชิ้นงานที่ซับซ้อนเพื่อการเข้าถึงรอยต่อที่ดีที่สุดและคุณภาพการเชื่อมที่สม่ำเสมอ อย่างไรก็ตาม ประสิทธิภาพของเครื่องจักรเหล่านี้ขึ้นอยู่กับการประยุกต์ใช้มาตรฐานการเชื่อมที่แม่นยำ การกำหนดและยึดมั่นในพารามิเตอร์ที่เหมาะสมมีความสำคัญอย่างยิ่งในการป้องกันข้อบกพร่องในการเชื่อมทั่วไป เช่น การทะลุผ่าน การเชื่อมไม่สมบูรณ์ และรูพรุน โดยเฉพาะอย่างยิ่งเมื่อทำงานกับวัสดุที่ไวต่อการเสียรูปจากความร้อน เช่น แผ่นโลหะบาง คู่มือนี้จะสำรวจมาตรฐานการเชื่อมที่จำเป็นสำหรับเครื่องเชื่อมแบบพลิก ชิ้นงาน โดยเน้นที่การควบคุมพารามิเตอร์ ความเสถียร และการป้องกันข้อบกพร่อง เพื่อให้ได้รอยเชื่อมที่แข็งแรงและมีคุณภาพสูง

2. เหตุใดมาตรฐานการเชื่อมที่แม่นยำจึงมีความสำคัญต่อเครื่องพลิกตำแหน่ง
การใช้เครื่องพลิกตำแหน่งช่วยให้สามารถเชื่อมแบบอัตโนมัติหรือกึ่งอัตโนมัติได้ ซึ่งช่วยเพิ่มประสิทธิภาพและหลักสรีรศาสตร์ อย่างไรก็ตาม ระบบอัตโนมัติต้องการความสม่ำเสมอ การเบี่ยงเบนเล็กน้อยในพารามิเตอร์การเชื่อมอาจส่งผลกระทบอย่างมีนัยสำคัญ:
- การเจาะทะลุไม่เพียงพอ: ความร้อนที่เข้าต่ำ (มักเกิดจากกระแสไฟฟ้าหรือแรงดันไฟฟ้าต่ำ) อาจส่งผลให้เกิดการเชื่อมที่อ่อนแอ ซึ่งไม่สามารถหลอมรวมวัสดุฐานได้อย่างถูกต้อง
- การเผาไหม้ผ่าน: ความร้อนที่มากเกินไปสามารถทำให้วัสดุละลายจนเกิดรู ซึ่งจะเกิดปัญหาได้ โดยเฉพาะในส่วนที่บางกว่า
- ความสมบูรณ์ของโครงสร้าง: ข้อบกพร่องทั้งสองประการนี้ส่งผลต่อความแข็งแรงของรอยเชื่อมและความสมบูรณ์ของโครงสร้างของผลิตภัณฑ์สำเร็จรูป ซึ่งอาจนำไปสู่ความล้มเหลว การทำงานซ้ำที่มีต้นทุนสูง หรือการปฏิเสธได้
ความท้าทายจะยิ่งทวีความรุนแรงขึ้นเมื่อเชื่อมวัสดุที่มีความบาง ตัวอย่างเช่น ในการเชื่อมวัสดุที่มีความหนาประมาณ 3 มม. โดยอัตโนมัติ ช่องเวลาที่ยอมรับได้สำหรับความลึกในการเชื่อม (n1) จะแคบมาก หาก n1 ต่ำกว่าประมาณ 1.5 มม. ก็มีแนวโน้มว่าจะมีความลึกในการเชื่อมที่ไม่สมบูรณ์ ในทางกลับกัน หากเกิน 2.0 มม. มักจะส่งผลให้เกิดการไหม้ ความคลาดเคลื่อนที่แคบนี้ (น้อยกว่า 1 มม.) จำเป็นต้องควบคุมพารามิเตอร์การเชื่อมอย่างเข้มงวดเมื่อใช้เครื่องพลิกชิ้นงานแบบกำหนดตำแหน่ง
3. ทำความเข้าใจพารามิเตอร์การเชื่อมที่สำคัญและผลกระทบของพารามิเตอร์เหล่านั้น
การบรรลุคุณภาพการเชื่อมที่เหมาะสมที่สุดต้องอาศัยการจัดการพารามิเตอร์การเชื่อมที่เชื่อมโยงกันอย่างรอบคอบ แม้ว่าค่าเฉพาะจะขึ้นอยู่กับประเภทของวัสดุ ความหนา การออกแบบรอยต่อ กระบวนการเชื่อม (เช่น GMAW, FCAW, SAW) และก๊าซป้องกัน แต่การทำความเข้าใจบทบาทของแต่ละค่าถือเป็นพื้นฐาน:
- กระแสไฟเชื่อม (แอมแปร์): ส่วนใหญ่จะควบคุมอัตราการหลอมละลายของอิเล็กโทรด (ลวด) และส่งผลต่อความลึกของการเจาะ โดยทั่วไป กระแสไฟที่สูงขึ้นหมายถึงการเจาะที่ลึกขึ้นและความเร็วในการป้อนลวดที่เร็วขึ้น
- แรงดันไฟฟ้า (แรงดันอาร์ค): ส่งผลต่อความยาวของส่วนโค้งและความกว้าง/รูปร่างของรอยเชื่อม แรงดันไฟฟ้าที่สูงขึ้นมักจะทำให้รอยเชื่อมแบนและกว้างขึ้น และอาจเพิ่มความไวต่อประกายไฟหรือรอยตัดใต้ผิวหากไม่ได้ปรับสมดุลกับกระแสไฟและความเร็วในการเคลื่อนที่
- ความเร็วในการเดินทาง: ความเร็วที่คบไฟเชื่อมเคลื่อนที่ไปตามรอยต่อ มีผลต่อปริมาณความร้อนต่อหน่วยความยาว ความเร็วที่ช้ากว่าจะเพิ่มปริมาณความร้อนและการเจาะทะลุ ในขณะที่ความเร็วที่มากขึ้นจะลดปริมาณความร้อนและการเจาะทะลุลง
- ความเร็วการป้อนลวด (WFS): เกี่ยวข้องโดยตรงกับกระแสไฟฟ้าในกระบวนการแรงดันคงที่ (เช่น GMAW) ควบคุมปริมาณโลหะเติมที่สะสม จะต้องสมดุลกับกระแสไฟฟ้าและความเร็วในการเดินทางเพื่อให้เกิดการสร้างลูกปัดที่เหมาะสม
- ก๊าซป้องกัน: ปกป้องแอ่งเชื่อมที่หลอมละลายจากการปนเปื้อนในบรรยากาศ ประเภทของก๊าซ (เช่น CO2 ส่วนผสมของอาร์กอน) ส่งผลต่อเสถียรภาพของส่วนโค้ง โปรไฟล์การแทรกซึม และลักษณะที่ปรากฏของรอยเชื่อม
4. การพิจารณาพารามิเตอร์สำหรับวัสดุบาง (ตัวอย่าง: ความหนา 3 มม.)
การเชื่อมวัสดุที่มีความบางต้องใช้ความสมดุลที่ละเอียดอ่อนเพื่อให้เกิดการหลอมเหลวที่เพียงพอโดยไม่ต้องใช้ความร้อนมากเกินไป แม้ว่าการตั้งค่าสากลจะทำไม่ได้ แต่หลักการเบื้องหลังการเลือกพารามิเตอร์ถือเป็นหัวใจสำคัญ โดยใช้ลวดขนาด φ1.6 มม. เป็นตัวอย่างประกอบ (พารามิเตอร์จะแตกต่างกันอย่างมากขึ้นอยู่กับกระบวนการจริงและเส้นผ่านศูนย์กลางของลวด):
4.1. พารามิเตอร์การเชื่อมตะเข็บหลัก
สำหรับรอยเชื่อมหลักบนวัสดุที่มีขนาดประมาณ 3 มม. มักต้องการช่วงกระแสไฟที่ต่ำกว่า เพื่อลดการถ่ายเทความร้อนและลดความเสี่ยงในการบิดเบือนหรือการเผาไหม้
- ตัวอย่างช่วงกระแส (I1): 160 ก - 200 ก
- ส่วนล่าง (เช่น 160A): ช่วยลดความร้อน เหมาะสำหรับส่วนที่บางมากหรือวัสดุที่ไวต่อความร้อน แต่ต้องมีการควบคุมอย่างระมัดระวังเพื่อให้แน่ใจว่าสามารถทะลุผ่านได้เพียงพอ
- ระดับไฮเอนด์ (เช่น 200A): ให้การเจาะที่แข็งแกร่งยิ่งขึ้น ซึ่งอาจจำเป็นสำหรับส่วนที่หนากว่าเล็กน้อยภายในประเภท "บาง" หรือประเภทข้อต่อเฉพาะ แต่จะเพิ่มความเสี่ยงในการถูกเผาไหม้
4.2. พารามิเตอร์ Root Pass หรือ Sealing Pass
การเคลื่อนตัวของรากมักจะต้องใช้พลังงานเพียงพอเพื่อให้แน่ใจว่าการหลอมรวมที่บริเวณข้อรากสมบูรณ์
- ตัวอย่างช่วงกระแส (I2): 220 ก - 280 ก
- ช่วงที่สูงขึ้นนี้มุ่งเป้าไปที่การเจาะทะลุอย่างเต็มที่ อย่างไรก็ตาม กระแสไฟที่มากเกินไปในที่นี้เป็นสาเหตุหลักของการเผาไหม้บนวัสดุที่บาง การปรับอย่างระมัดระวังและอาจใช้เทคนิคเช่นการเชื่อมด้วยพัลส์สามารถช่วยจัดการอินพุตความร้อนได้
หมายเหตุสำคัญ:ช่วงค่าปัจจุบันเหล่านี้เป็นเพียงตัวอย่าง และขึ้นอยู่กับกระบวนการเชื่อมเฉพาะ (GMAW, FCAW ฯลฯ) ก๊าสปกคลุม ชนิด/ขนาดลวด และวัสดุ การพัฒนาข้อกำหนดขั้นตอนการเชื่อม (WPS) ที่เฉพาะเจาะจงผ่านการทดสอบนั้นมีความสำคัญอย่างยิ่งสำหรับทุกการใช้งาน

5. บทบาทสำคัญของเสถียรภาพพารามิเตอร์
เพื่อผลลัพธ์ที่สม่ำเสมอ โดยเฉพาะอย่างยิ่งในการตั้งค่าอัตโนมัติที่ใช้เครื่องพลิกตำแหน่ง และเมื่อเชื่อมวัสดุบาง ความเสถียรถือเป็นสิ่งสำคัญที่สุด
- ความต้องการความเสถียรสูง: การเปลี่ยนแปลงแม้เพียงเล็กน้อยของกระแสไฟหรือแรงดันไฟฟ้าในระหว่างการเชื่อมอาจทำให้การเจาะไม่สม่ำเสมอ โปรไฟล์ลูกปัดเปลี่ยนแปลง และความพรุนเพิ่มมากขึ้น
- ค่าความคลาดเคลื่อนในการควบคุม: ตั้งเป้าหมายให้มีการเปลี่ยนแปลงน้อยที่สุด โดยเหมาะสมแล้ว:
- ความผันผวนในปัจจุบัน: ภายใน ±10A ของจุดตั้งค่า
- ความผันผวนของแรงดันไฟฟ้า: ภายใน ±2V ของค่าที่ตั้งไว้
- ปริมาณความร้อนที่สม่ำเสมอ: พารามิเตอร์ที่เสถียรช่วยให้ความร้อนไหลเข้าได้สม่ำเสมอตลอดความยาวของรอยเชื่อม ซึ่งเป็นสิ่งสำคัญสำหรับการเจาะทะลุที่คาดเดาได้ และลดความเสี่ยงของการกักเก็บก๊าซซึ่งทำให้เกิดรูพรุน แหล่งพลังงานขั้นสูงและตัวควบคุมบนระบบตำแหน่งที่ทันสมัยช่วยให้บรรลุเสถียรภาพนี้
6. การป้องกันข้อบกพร่องในการเชื่อมทั่วไปด้วยตัวกำหนดตำแหน่ง
การควบคุมพารามิเตอร์ที่พิถีพิถันและการทำงานที่เสถียรเป็นกุญแจสำคัญในการหลีกเลี่ยงข้อบกพร่อง:
- การเผาไหม้ผ่าน:
- สาเหตุ: ความร้อนสูงเกินไป (กระแสไฟฟ้า/แรงดันไฟฟ้าสูง ความเร็วการเดินทางช้า)
- การป้องกัน: ลดกระแส/แรงดันไฟ เพิ่มความเร็วในการเดินทาง ใช้เทคนิคที่เหมาะสม (เช่น การทอ โหมดพัลส์) ให้แน่ใจว่าพอดีกัน ใช้ช่วงพารามิเตอร์ที่เหมาะสมที่ปลายด้านล่างสำหรับส่วนที่บาง
- การเจาะที่ไม่สมบูรณ์ (ขาดการหลอมรวม):
- สาเหตุ: ความร้อนเข้าไม่เพียงพอ (กระแส/แรงดันไฟต่ำ, ความเร็วการเดินทางเร็ว), มุมคบเพลิงไม่ถูกต้อง, การเตรียมข้อต่อไม่เพียงพอ
- การป้องกัน: เพิ่มกระแส/แรงดันไฟฟ้าให้เหมาะสม ลดความเร็วในการเคลื่อนที่ ตรวจสอบให้แน่ใจว่าหัวตัดมีมุมและมุมการทำงานที่ถูกต้องโดยตัวกำหนดตำแหน่ง ทำความสะอาดและเตรียมข้อต่ออย่างเหมาะสม ตรวจสอบให้แน่ใจว่าพารามิเตอร์รูทพาสให้พลังงานเพียงพอ
- ความพรุน:
- สาเหตุ: แก๊สที่ติดอยู่ในโลหะเชื่อม (การปนเปื้อนจากบรรยากาศ สิ่งเจือปนบนโลหะฐาน/ลวดเชื่อม ก๊าซป้องกันที่ปกคลุมไม่เพียงพอ แรงดันไฟฟ้า/ความยาวของส่วนโค้งมากเกินไป ปริมาณความร้อนที่ป้อนเข้าไม่สม่ำเสมอ)
- การป้องกัน: ให้แน่ใจว่าอัตราการไหลของก๊าซป้องกันและการครอบคลุมเพียงพอ ตรวจสอบการรั่วไหลในท่อก๊าซ ใช้วัสดุและวัสดุสิ้นเปลืองที่สะอาด/แห้ง รักษาพารามิเตอร์ที่เสถียรและถูกต้อง (หลีกเลี่ยงแรงดันไฟฟ้าที่มากเกินไป) ตรวจสอบให้แน่ใจว่ามีการให้ความร้อนที่สม่ำเสมอ
- ตัดราคา:
- สาเหตุ: ร่องที่หลอมละลายเข้ากับโลหะฐานถัดจากปลายเชื่อม ทำให้ความหนาของหน้าตัดลดลง มักเกิดจากกระแสไฟ/แรงดันไฟฟ้าที่มากเกินไปหรือมุมคบเพลิงที่ไม่ถูกต้อง
- การป้องกัน: เพิ่มประสิทธิภาพการตั้งค่าแรงดันไฟและกระแสไฟ ปรับมุมไฟฉาย ใช้ความเร็วในการเดินทางที่เหมาะสม
- ทับซ้อนกัน:
- สาเหตุ: โลหะเชื่อมที่ยื่นออกมาเกินปลายเชื่อมหรือโคนเชื่อมโดยไม่หลอมรวมกับโลหะฐาน มักเกิดจากความร้อนที่ไม่เพียงพอหรือความเร็วในการเคลื่อนที่ช้าเมื่อเทียบกับอัตราการเคลือบ
- การป้องกัน: เพิ่มความเร็วในการเดินทาง ปรับพารามิเตอร์ให้การหลอมรวมดีขึ้น (กระแส/แรงดันไฟฟ้าที่สูงขึ้นอาจต้องได้รับความสมดุลอย่างระมัดระวัง) ตรวจสอบให้แน่ใจว่าวางตำแหน่งคบเพลิงอย่างถูกต้อง

เครื่องยกและเอียงไฮดรอลิกสำหรับการกลึง4 7. แนวทางปฏิบัติที่ดีที่สุดในการนำมาตรฐานการเชื่อมมาใช้
เพื่อใช้ประโยชน์จากเครื่องพลิกตำแหน่งอย่างมีประสิทธิภาพและเพื่อให้มั่นใจถึงคุณภาพการเชื่อมที่สม่ำเสมอ:
- พัฒนาข้อกำหนดขั้นตอนการเชื่อม (WPS): ดำเนินการทดสอบอย่างละเอียดเพื่อกำหนดพารามิเตอร์ที่เหมาะสมที่สุด (กระแสไฟฟ้า แรงดันไฟฟ้า ความเร็วการเดินทาง การไหลของก๊าซ ฯลฯ) สำหรับการใช้งานเฉพาะแต่ละประเภท (วัสดุ ความหนา ประเภทของข้อต่อ) จัดทำเอกสารเหล่านี้ใน WPS อย่างเป็นทางการ
- ใช้ขั้นตอนและบุคลากรที่มีคุณสมบัติ: ตรวจสอบให้แน่ใจว่าขั้นตอนการเชื่อมได้รับการรับรองตามรหัสที่เกี่ยวข้อง (เช่น AWS D1.1 สำหรับเหล็กโครงสร้าง) และผู้ปฏิบัติงานหรือโปรแกรมเมอร์การเชื่อมได้รับการฝึกอบรมและมีคุณสมบัติเหมาะสม
- การสอบเทียบและการบำรุงรักษาอุปกรณ์ตามปกติ: ตรวจสอบให้แน่ใจว่าแหล่งจ่ายไฟสำหรับการเชื่อม เครื่องป้อนลวด และเครื่องพลิกตำแหน่งได้รับการปรับเทียบและบำรุงรักษาเป็นประจำ ซึ่งจะช่วยรับประกันว่าพารามิเตอร์ที่ตั้งไว้จะสะท้อนถึงผลลัพธ์จริงอย่างแม่นยำ ช่วยให้มั่นใจได้ถึงความเสถียรและความสม่ำเสมอ
- การใช้ประโยชน์จากระบบอัตโนมัติและการตรวจติดตาม: ใช้ประโยชน์จากคุณลักษณะของระบบตำแหน่งสมัยใหม่ ซึ่งอาจรวมถึงการตรวจสอบแบบเรียลไทม์และวงจรป้อนกลับที่สามารถปรับพารามิเตอร์โดยอัตโนมัติเพื่อชดเชยการเปลี่ยนแปลงเล็กน้อย เพื่อให้แน่ใจว่ามีการป้อนความร้อนที่สม่ำเสมอ
- ให้ความสำคัญกับการเตรียมข้อต่อและการประกอบ: การเตรียมและประกอบข้อต่อให้สม่ำเสมอและแม่นยำถือเป็นสิ่งสำคัญ การประกอบที่ไม่ดีต้องใช้โลหะเชื่อมจำนวนมากหรือทำให้การเจาะทะลุที่สม่ำเสมอทำได้ยาก แม้จะตั้งค่าพารามิเตอร์ได้สมบูรณ์แบบแล้วก็ตาม
- ปรึกษาแหล่งข้อมูลที่น่าเชื่อถือ: สำหรับคำแนะนำโดยละเอียดเกี่ยวกับพารามิเตอร์การเชื่อม การวิเคราะห์ข้อบกพร่อง และคุณสมบัติของกระบวนการ โปรดดูหน่วยงานมาตรฐานและองค์กรทางเทคนิค เช่น สมาคมช่างเชื่อมแห่งอเมริกา (AWS).
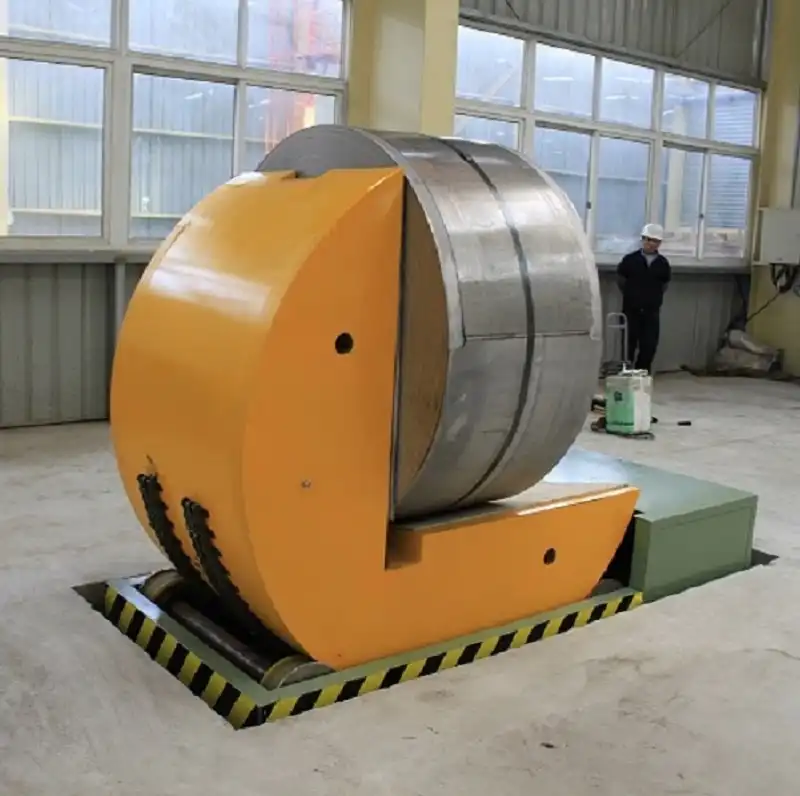
ตัวปรับเอียงคอยล์44 8. บทสรุป: พารามิเตอร์ความแม่นยำสำหรับการผลิตที่เชื่อถือได้
มาตรฐานการเชื่อมที่มีประสิทธิภาพนั้นเป็นสิ่งที่ไม่สามารถต่อรองได้เมื่อใช้เครื่องพลิกตำแหน่ง โดยเฉพาะอย่างยิ่งสำหรับการใช้งานที่ต้องการความแม่นยำสูง เช่น การเชื่อมวัสดุบาง การควบคุมกระแสไฟ แรงดันไฟ ความเร็วการเคลื่อนที่ และการรับประกันความเสถียรของพารามิเตอร์อย่างแม่นยำนั้นมีความสำคัญอย่างยิ่งต่อการป้องกันข้อบกพร่อง เช่น การเผาไหม้ การเจาะที่ไม่สมบูรณ์ และรูพรุน โดยการกำหนดข้อกำหนดขั้นตอนการเชื่อมที่มั่นคงโดยอาศัยการทดสอบอย่างละเอียด การบำรุงรักษาการปรับเทียบอุปกรณ์ และการใช้ประโยชน์จากความสามารถของเทคโนโลยีการวางตำแหน่งและการเชื่อมที่ทันสมัย ผู้ผลิตจึงสามารถบรรลุการเชื่อมที่มีคุณภาพสูงอย่างสม่ำเสมอและมีโครงสร้างที่แข็งแรงซึ่งตรงตามข้อกำหนดที่เข้มงวดของอุตสาหกรรม การยึดมั่นตามมาตรฐานเหล่านี้ส่งผลโดยตรงต่อผลผลิตที่เพิ่มขึ้น การทำงานซ้ำที่ลดลง และเพิ่มความน่าเชื่อถือของผลิตภัณฑ์
รับโซลูชั่นที่ดีที่สุดของคุณ!