ในภูมิทัศน์การผลิตโลหะในปัจจุบัน สายการผลิตบรรจุภัณฑ์คอยล์ต้องสร้างสมดุลระหว่างความแม่นยำทางวิศวกรรม ความยืดหยุ่น และความปลอดภัย ไม่ว่าร้านของคุณจะบรรจุคอยล์เหล็กสำหรับการขนส่งทางไกลหรือการจัดเก็บในระยะสั้น หลักการพื้นฐานก็ยังคงเหมือนเดิม นั่นคือ การออกแบบที่แข็งแกร่ง ประสิทธิภาพที่ผ่านการตรวจสอบ และมุมมองแบบองค์รวมของปัจจัยทางกล ไฟฟ้า และมนุษย์ บทความนี้เน้นที่กระบวนการออกแบบและวิศวกรรมทั่วไปที่ดำเนินไปสำหรับสายการผลิตบรรจุภัณฑ์คอยล์ ตั้งแต่การรับข้อกำหนดเบื้องต้นของลูกค้าไปจนถึงการส่งมอบโซลูชันที่ผ่านการตรวจสอบอย่างสมบูรณ์ ตลอดทั้งบทความนี้ เราจะพูดถึงการสร้างแบบจำลอง 1 มิติในขนาด 1:3 การวิเคราะห์องค์ประกอบไฟไนต์ (FEA) และการผสานรวมโมดูลมาตรฐานที่ช่วยเร่งกระบวนการตั้งแต่แนวคิดไปจนถึงการผลิต

1. ขั้นตอนการออกแบบและข้อมูลนำเข้า
1.1 เมทริกซ์การแปลความต้องการ
โครงการที่มีโครงสร้างที่ดีเริ่มต้นด้วยการแปลข้อมูลจำเพาะของลูกค้า เช่น ปริมาณงาน ขนาดคอยล์ และแนวทางด้านความปลอดภัย ให้เป็นแบบจำลองทางคณิตศาสตร์ ตัวอย่างเช่น ความเร็วในการห่อสามารถแสดงได้ดังนี้:
ความเร็วในการห่อ = f(เส้นผ่านศูนย์กลางของขดลวด, ความหนาของฟิล์ม PE, อัตราส่วนการยืดก่อน)
สูตรนี้ใช้จับช่วงเส้นผ่านศูนย์กลางของคอยล์และคุณสมบัติทางเทคนิคของฟิล์ม หากลูกค้าต้องการอัตราส่วนการยืดล่วงหน้าหรือความหนาของฟิล์มที่เฉพาะเจาะจง ฟังก์ชันนี้จะจำกัดความเร็วในการพันและข้อกำหนดแรงบิดของระบบ เป้าหมายสูงสุดคือเพื่อให้แน่ใจว่ามีความตึงและการครอบคลุมที่สม่ำเสมอโดยไม่กระทบต่อความเร็วหรือทำให้มอเตอร์รับภาระเกิน
นอกเหนือจากตัวชี้วัดประสิทธิภาพแล้วเงื่อนไขขอบเขตต่างๆเช่น ระยะห่างของอาคาร หรือความสามารถในการรับน้ำหนักของพื้น ก็เป็นปัจจัยสำคัญที่ส่งผลต่อรูปร่างสุดท้ายของระบบ ตัวอย่างเช่น หากอาคารมีเพดานสูงจำกัด นักออกแบบเครื่องกลจะเลือกใช้ชิ้นส่วนที่มีขนาดเล็กกว่า และตรวจสอบระยะห่างในแบบแปลน 3 มิติ ข้อจำกัดขอบเขตเหล่านี้ส่งผลโดยตรงต่อขนาดของระบบเครื่องกลและอาจต้องใช้วิธีแก้ปัญหาอื่น เช่น ทางลาดสำหรับขดลวด หรือหัวรัดแบบโมดูลาร์
1.2 ระดับการออกแบบมาตรฐาน
เพื่อปรับปรุงประสิทธิภาพด้านวิศวกรรมในขณะที่ยังคงความยืดหยุ่นสำหรับความต้องการที่กำหนดเอง เรามักใช้แนวทางแบบแบ่งระดับ:
- โมดูลทั่วไป 60%: อ้างอิงจาก ISO.12100 มาตรฐานความปลอดภัยและชิ้นส่วนกลไกย่อยสากล (เช่น โครงสายพานลำเลียง กลไกตัวปรับความตึงมาตรฐาน)
- ส่วนประกอบที่กำหนดค่าได้ 30%:ขนาดของมอเตอร์เซอร์โวหรือกำลังขับอาจแตกต่างกันไป แต่การออกแบบแกนหลักยังคงเหมือนเดิม
- 10% การพัฒนาที่กำหนดเอง:ความต้องการเฉพาะ เช่น บรรจุภัณฑ์ป้องกันการกัดกร่อนหรือทนต่อหมอกเกลือสำหรับการขนส่งทางทะเลอาจต้องใช้ชุดประกอบย่อยสำหรับการจัดการฟิล์มเฉพาะหรือกล่องป้องกัน
กลยุทธ์นี้ช่วยให้ทีมงานวิศวกรรมสามารถนำโมดูลที่ได้รับการพิสูจน์แล้วมาใช้ซ้ำ ลดข้อผิดพลาดในการออกแบบ และเร่งระยะเวลาของโครงการได้ ขณะเดียวกันก็ยังรักษาพื้นที่ไว้เพียงพอสำหรับข้อกำหนดเฉพาะของลูกค้าอีกด้วย
2. การออกแบบวิศวกรรมระบบย่อยหลัก
2.1 กลไกแกนของเครื่องบรรจุคอยล์
เครื่องบรรจุแบบม้วนเป็นหัวใจสำคัญของสายการบรรจุหีบห่อ โดยทั่วไปสถานีนี้จะห่อม้วนแต่ละม้วนด้วยฟิล์ม PE กระดาษ VCI หรือวัสดุป้องกันอื่นๆ หลายชั้น
-
การปรับเส้นผ่านศูนย์กลางแบบปรับได้
สายการผลิตที่ทันสมัยสามารถรองรับคอยล์ที่มีเส้นผ่านศูนย์กลางตั้งแต่ 500 มม. ถึง 2000 มม. ระบบเปลหรือแหวนแบบปรับได้ซึ่งควบคุมโดยเซ็นเซอร์จะระบุขนาดคอยล์ขณะทำงาน นักออกแบบมักจะตรวจสอบแรงสัมผัสในระบบขับเคลื่อนเฟืองโดยใช้การคำนวณแรงสัมผัสแบบเฮิรตซ์เพื่อให้แน่ใจว่ามีการเคลื่อนที่ที่เสถียรและสึกหรอน้อยที่สุด -
การกระจายแรงบิดของเฟืองดาวเคราะห์
แหวนหุ้มที่รับน้ำหนักมากช่วยให้ชุดเฟืองดาวเคราะห์กระจายแรงบิดได้อย่างมีประสิทธิภาพ การคำนวณรวมถึงการตรวจสอบรูปแบบการสัมผัสของฟันเฟืองและการตรวจสอบให้แน่ใจว่าวัสดุของเฟืองตรงตามหรือเกินความแข็งที่ต้องการ (เช่น ความแข็งของพื้นผิว HRC58+ สำหรับสถานการณ์ที่รับน้ำหนักมาก) -
การเลือกเซนเซอร์อัลตราโซนิค
เซ็นเซอร์อัลตราโซนิกที่มีความละเอียด 2 มม. ที่ระยะ 2000 มม. ช่วยตรวจจับขนาดคอยล์ได้อย่างแม่นยำ การเลือกเซ็นเซอร์ที่เหมาะสมจะช่วยให้วงจรป้อนกลับมีเสถียรภาพสำหรับการควบคุมความตึงและการวางตำแหน่งคอยล์ -
แบบจำลองการควบคุมแรงตึงของฟิล์ม
ปัจจัยสำคัญในการห่อฟิล์มให้สม่ำเสมอคือการควบคุมแรงตึงของฟิล์มตลอดเส้นรอบวงของคอยล์ แบบจำลองแรงตึงทั่วไปมีดังนี้:
T(z) = T0 × e^(μθ)
ที่ไหน T0 คือความตึงเครียดเริ่มต้น μ คือค่าสัมประสิทธิ์แรงเสียดทาน และ θ คือมุมการพันฟิล์ม นักออกแบบมักจะใช้ระบบวงปิดคู่ ได้แก่ วงความเร็ว (ความแม่นยำ ±0.5%) บวกกับวงความตึง (ความแม่นยำ ±2 N) เพื่อรักษาการยืดฟิล์มในอุดมคติโดยไม่ฉีกขาดหรือหย่อน
2.2 ระบบรัดอัตโนมัติเต็มรูปแบบ
เมื่อพันขดลวดแล้ว การรัดจะช่วยเสริมความแข็งแรง การออกแบบเครื่องรัดประกอบด้วยการสร้างแบบจำลองเส้นทางเรขาคณิตและโซลูชันจลนศาสตร์ 3 มิติ (เช่น การกำหนดพารามิเตอร์ Denavit-Hartenberg) เพื่อนำหัวรัดไปรอบๆ ขดลวด
-
เส้นทางเรขาคณิตและการกวาดล้าง
แบบจำลอง 3 มิติจะตรวจสอบว่าหัวรัดสามารถเข้าถึงจุดที่จำเป็นทั้งหมดได้โดยไม่เกิดการรบกวน โดยทั่วไปแล้วระยะห่างเพื่อความปลอดภัยจะตั้งไว้ที่ ≥15 มม. ซึ่งบังคับใช้โดยระบบสแกนเลเซอร์ (เช่น เครื่องสแกน SICK) ซึ่งจะหยุดการเคลื่อนไหวหากมีสิ่งกีดขวางที่ไม่คาดคิดเข้ามาในพื้นที่ทำงาน -
ข้อต่อแบบละลายด้วยความร้อนหรือซีลด้วยความร้อน
สายการผลิตจำนวนมากใช้หัวซีลด้วยความร้อนหรือหัวเชื่อมด้วยแรงเสียดทานสำหรับสายรัดพลาสติก หน้าต่างกระบวนการอาจเป็นดังนี้:
| พารามิเตอร์ | ช่วงที่อนุญาต | วิธีการตรวจสอบ |
|---|---|---|
| อุณหภูมิความร้อน | 360 ± 10 ° C | เครื่องถ่ายภาพความร้อนอินฟราเรด |
| เวลาในการถือครอง | 1.2 - 1.8 วิ | เครื่องตั้งเวลาแบบดิจิตอลความเร็วสูง |
การเบี่ยงเบนจากช่วงเหล่านี้อาจทำให้สายรัดอ่อนตัวหรือร้อนเกินไป ระบบอัตโนมัติจึงตรวจสอบอุณหภูมิแบบเรียลไทม์ เพื่อให้แน่ใจว่ามีความแข็งแรงของพันธะที่สม่ำเสมอ
2.3 ระบบซ้อนอัจฉริยะ
หลังจากการรัดแล้ว ขดลวดจะถูกเคลื่อนย้ายไปบนพาเลทหรือวางซ้อนกันในชั้นวางที่กำหนด
-
อัลกอริทึมการประมาณค่าท่าทาง
หากใช้หุ่นยนต์เหนือศีรษะหรือแมนิพิวเลเตอร์หลายแกน ระบบอาจต้องพึ่งพาเมทริกซ์การแปลงแบบเนื้อเดียวกันเพื่อกำหนดตำแหน่งและทิศทางที่แน่นอนของคอยล์ การปรับเทียบจุดศูนย์กลางของเครื่องมือ (TCP) ช่วยให้เกิดการเบี่ยงเบนน้อยที่สุดเมื่อวางคอยล์ที่มีน้ำหนักมากซ้อนกัน -
หลีกเลี่ยงการชน
ในการติดตั้งขั้นสูง การวางแผนการเคลื่อนไหวของหุ่นยนต์จะตรวจสอบกล่องขอบเขตแบบเรียลไทม์ (มักเข้ารหัสด้วยภาษาเช่น RAPID หรือ KRL) การป้องกันนี้จะช่วยป้องกันไม่ให้เกิดการชนกันที่สร้างความเสียหายกับขดลวดหรือเสาโครงสร้างที่อยู่ติดกัน -
การซิงโครไนซ์ไฮดรอลิก
สำหรับลิฟต์แนวตั้ง กระบอกไฮดรอลิกบางครั้งทำงานควบคู่กัน สมการการจับคู่การไหล
Q1/A1 = Q2/A2
ช่วยรักษาการเคลื่อนไหวที่สอดประสานกัน การชดเชยแบบครอสคัปปลิ้งซึ่งมีลักษณะการหย่อนตัว ±1% ช่วยให้กระบอกสูบทั้งสองยกหรือลดภาระได้เท่ากัน ซึ่งจะช่วยป้องกันไม่ให้คอยล์เลื่อนหรือพลิกคว่ำบนแท่น
3. การออกแบบบูรณาการข้ามสาขาวิชา
3.1 โซลูชั่นเมคคาทรอนิกส์
เนื่องจากน้ำหนักของคอยล์มักจะเกินหลายตัน เซอร์โวมอเตอร์และระบบขับเคลื่อนไฮดรอลิกจึงต้องจับคู่กับแรงเฉื่อยของโหลดอย่างระมัดระวัง กฎมาตรฐาน:
ความเฉื่อยของมอเตอร์ / ความเฉื่อยของโหลด = 1/3 ~ 1
การเลือกแนวทางเพื่อให้ประสิทธิภาพของเซอร์โวคงที่และหลีกเลี่ยงการโอเวอร์ชู้ตหรือการตอบสนองที่เชื่องช้า ในขณะเดียวกัน สามารถลดการสั่นสะเทือนของแรงดันในท่อไฮดรอลิกได้โดยใช้ตัวสะสม สูตรปริมาตรคร่าวๆ คือ:
V0 = ΔV / (1 - (P1/P2)^(1/1.4))
ที่ไหน ΔV คือการเปลี่ยนแปลงปริมาตรของเหลวสุทธิและ (P1/P2) แสดงอัตราส่วนแรงดัน
3.2 การวิเคราะห์แผนภูมิความผิดพลาด (FTA)
ความน่าเชื่อถือเป็นสิ่งสำคัญอย่างยิ่งในเครื่องจักรหนัก ตัวอย่างเหตุการณ์สำคัญอย่างหนึ่งคือฟิล์มขาดระหว่างการห่อหุ้มการวิเคราะห์ทางเทคนิคอย่างละเอียดอาจเผยให้เห็นว่า:
กิจกรรม TOP: การแตกของฟิล์ม ├─ ปัจจัยทางกล (40%) │ ├─ ลูกกลิ้งนำทางนอกแนว (ตรวจพบโดยการจัดตำแหน่งด้วยเลเซอร์) │ └─ ความแข็งของลูกกลิ้งก่อนยืด < ข้อมูลจำเพาะ (ต้องมี HRC58-62) └─ ปัจจัยควบคุม (60%) ├─ ข้อผิดพลาดค่าเซ็ตพอยต์แรงตึง (การแก้ไขวงปิด ±5 N) └─ ฟีดฟอร์เวิร์ดความเร็วที่ขาดหายไป (เพิ่มการชดเชยความเร่ง)
จากนี้ ทีมออกแบบสามารถกำหนดมาตรการบรรเทาผลกระทบ เช่น การระบุความแข็งของลูกกลิ้งที่สูงขึ้น การใช้เซ็นเซอร์วัดความตึง หรือการปรับแต่งพารามิเตอร์ฟีดฟอร์เวิร์ดเซอร์โว
3.3 หลักสรีรศาสตร์และความปลอดภัยของผู้ปฏิบัติงาน
แม้แต่สายการผลิตอัตโนมัติขั้นสูงก็ยังต้องมีการแทรกแซงจากมนุษย์เพื่อตรวจสอบหรือบำรุงรักษาตามปกติมาตรฐาน EN ISO 13857-2008แนะนำระยะห่างขั้นต่ำสำหรับการเข้าถึงอย่างปลอดภัยของมนุษย์:
| การดำเนินการ | การกวาดล้างขั้นต่ำ |
|---|---|
| พื้นที่เปลี่ยนเครื่องมือ | 600 มม |
| ประตูตู้ไฟฟ้า | 1200 มม |
แนวทางเหล่านี้จะช่วยลดความเสี่ยงในการเกิดจุดหนีบ และช่วยให้ผู้ปฏิบัติงานสามารถเข้าถึงอุปกรณ์ได้อย่างรวดเร็วโดยไม่ต้องบิดตัวในตำแหน่งที่ไม่ปลอดภัย

4. เครื่องมือออกแบบดิจิทัล
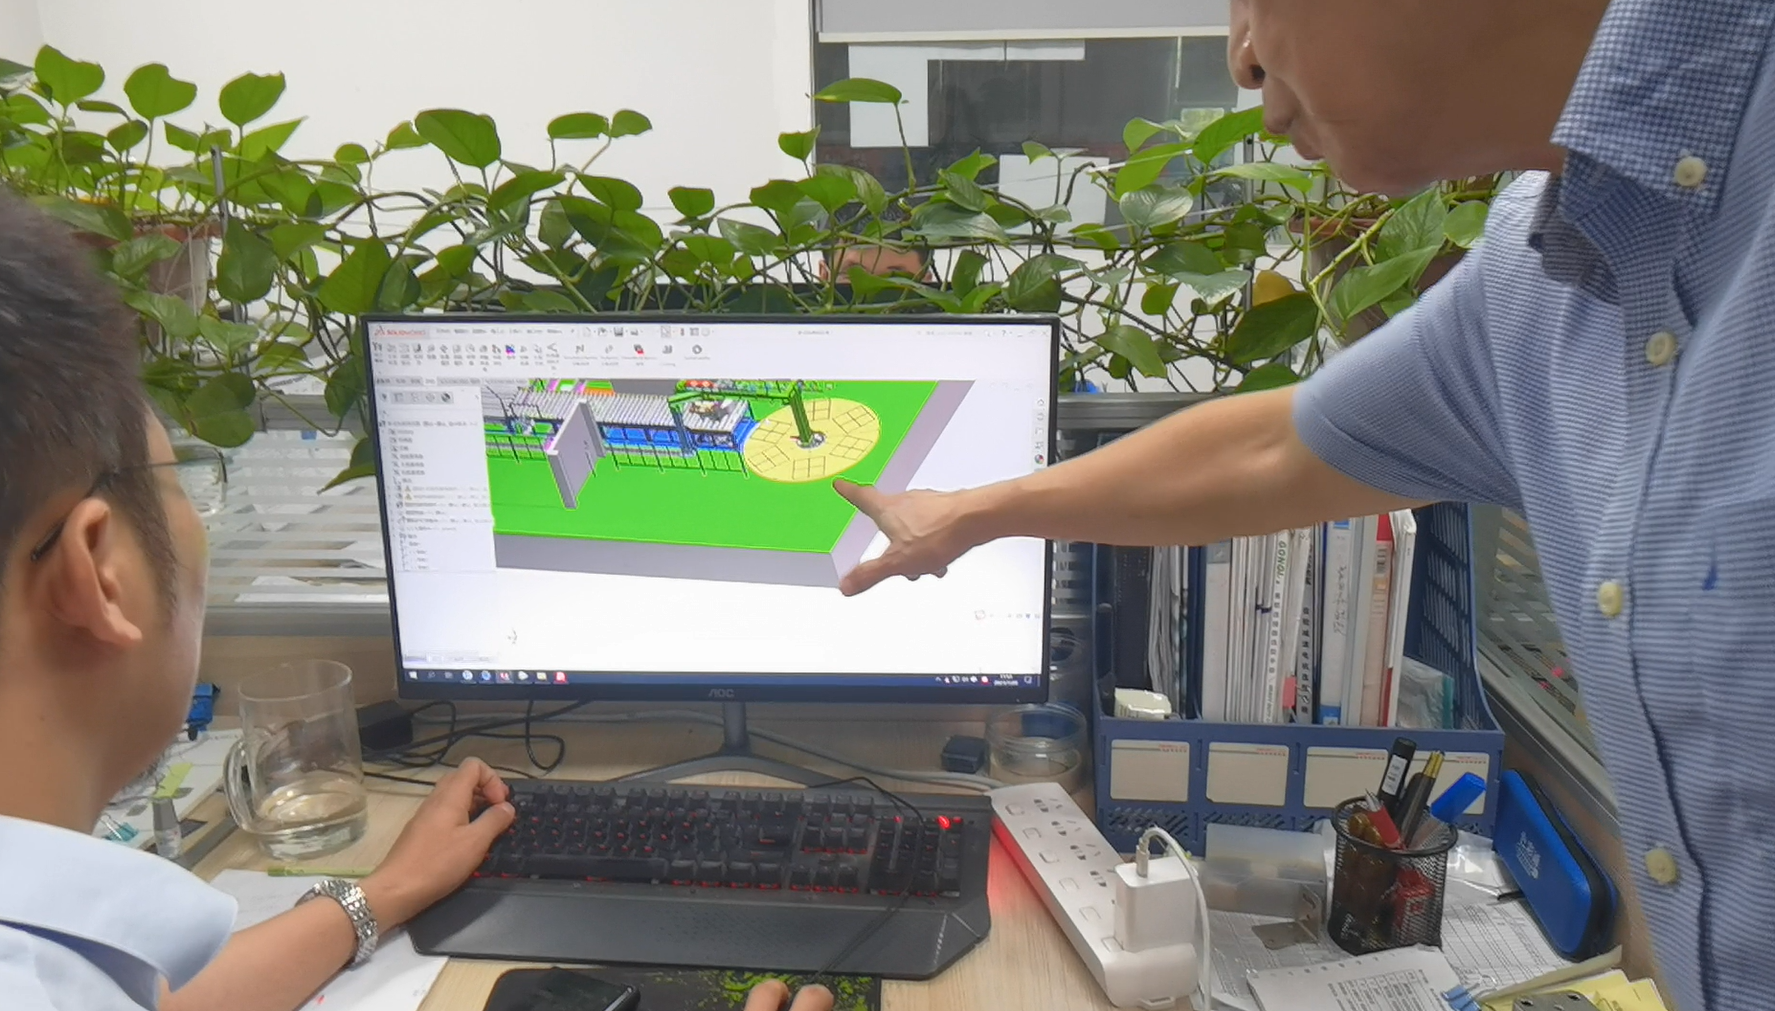
4.1 การสร้างแบบจำลองและการจำลองสามมิติ
กระบวนการทำงานดิจิทัลที่มีประสิทธิภาพใช้ประโยชน์จากการสร้างแบบจำลองพาราเมตริกในSolidWorksหรือเครื่องมือ CAD ที่คล้ายกัน ชิ้นส่วนฮาร์ดแวร์มาตรฐาน เช่น ตลับลูกปืน ตัวยึด หรือข้อต่อ ควรมีสัดส่วนอย่างน้อย 85% ของคลังชิ้นส่วนทั้งหมด แนวทางนี้:
- เร่งการสร้าง BOMการติดตามรายการอัตโนมัติช่วยให้การกำหนดหมายเลขชิ้นส่วนมีความสอดคล้องกัน
- รองรับ FEA: ANSYS ช่วยในการรันการวิเคราะห์แบบไดนามิกชั่วคราว โดยตรวจยืนยันว่าความเค้นสูงสุดยังคงอยู่ต่ำกว่า 240 MPa ที่ความถี่การสั่นสะเทือน 30 Hz
การจำลองเหล่านี้มีความสำคัญอย่างยิ่งสำหรับวงแหวนพันความเร็วสูง แขนเครื่องเรียงซ้อน หรือสายพานลำเลียงแบบหมุนซึ่งโหลดแบบไดนามิกจะเพิ่มสูงขึ้นในระหว่างการหยุดหรือเริ่มต้นกะทันหัน
4.2 ตรรกะการควบคุมการทำงานแบบเสมือน
ซอฟต์แวร์ Siemens NX Mechatronics Concept Designerหรือแพลตฟอร์มที่เกี่ยวข้อง ช่วยอำนวยความสะดวกในการทดสอบระบบเสมือนจริง ในสภาพแวดล้อมเสมือนจริง ทีมออกแบบสามารถ:
- แผนที่แกนเสมือนจริง:ทดสอบการซิงโครไนซ์หลายแกนโดยไม่เสี่ยงต่อการชนทางกายภาพ
- ไทม์ไลน์การตอบสนองสัญญาณ:ตรวจสอบว่าอินพุตของเซ็นเซอร์และเอาท์พุตของไดรฟ์ตรงกับเวลาที่คาดไว้ โดยมีเวลาเพิ่มขึ้นเป้าหมายอยู่ต่ำกว่า 5 มิลลิวินาที
- จำลองวงจรการผลิต:การจำลองลำดับการโหลด-ขนถ่ายของคอยล์ ช่วยให้ซอฟต์แวร์เน้นย้ำถึงการจัดตำแหน่งที่ไม่ถูกต้องหรือสถานะการรอที่อาจเกิดขึ้นในลอจิกของ PLC
4.3 การจัดการ BOM และเอกสาร
เมื่อการออกแบบทางกลและทางไฟฟ้ามีความสมบูรณ์แล้ว โปรแกรม EPLANหรือเครื่องมือที่เทียบเท่าจะรวมฮาร์ดแวร์ สายไฟ และเค้าโครงแผงควบคุมเข้าด้วยกัน ปัจจุบันโซลูชันหลายอย่างได้รวม API ของผู้ผลิตโดยตรงสำหรับการจัดหาไดรฟ์ (เช่น Mitsubishi, Bosch Rexroth) ผลลัพธ์ที่ได้คือ BOM แบบเรียลไทม์ ซึ่งจะได้รับการอัปเดตโดยอัตโนมัติเมื่อมีการแก้ไขการออกแบบใดๆ การทำงานร่วมกันนี้ช่วยประหยัดเวลาในการตรวจสอบข้อมูลด้วยตนเองหลายชั่วโมง และลดโอกาสที่จะเกิดความไม่ตรงกันระหว่าง CAD ทางกล แผนผังวงจรไฟฟ้า และใบสั่งซื้อ
5. เวิร์กโฟลว์การตรวจสอบทางวิศวกรรม
5.1 จุดสำคัญในการตรวจสอบการออกแบบ
| ระยะ | ทบทวนโฟกัส | เครื่องมือการยอมรับ |
|---|---|---|
| แนวคิดการทบทวน | ครอบคลุมการทำงาน | เมทริกซ์การตรวจสอบย้อนกลับความต้องการ |
| การตรวจสอบการออกแบบโดยละเอียด | การวิเคราะห์สแต็กความคลาดเคลื่อน | ซีทอล 6σ |
| การตรวจสอบก่อนการจัดส่ง | การทดสอบการปฏิบัติตาม EMC | ข้อมูลห้องไร้เสียงสะท้อน 3 เมตร |
- แนวคิดการทบทวน:ช่วยให้แน่ใจว่าระบบครอบคลุมข้อกำหนดหลักทั้งหมด ตั้งแต่ช่วงขนาดคอยล์ไปจนถึงปริมาณงานที่ต้องการ
- การตรวจสอบการออกแบบโดยละเอียด:การตรวจสอบการซ้อนค่าความคลาดเคลื่อนอย่างละเอียด โดยเฉพาะอย่างยิ่งบริเวณที่มีชิ้นส่วนย่อยหลายชิ้นเชื่อมต่อกัน (เช่น แขนพัน + ตลับลูกปืน + ลูกกลิ้งปรับความตึง)
- ก่อนจัดส่งการตรวจสอบการทำงานเชิงลึกยืนยันความเข้ากันได้ทางแม่เหล็กไฟฟ้า (EMC) สำหรับ VFD ไดรฟ์เซอร์โว และแผงควบคุมที่ใช้ PLC
5.2 โปรโตคอลการทดสอบต้นแบบ
การทดสอบในโลกแห่งความเป็นจริงช่วยเสริมการจำลองแบบดิจิทัล:
-
ทดสอบชีวิตเร่ง
เครื่องจักรจะทำงานด้วยอัตรา 3 เท่าของภาระปกติ (ภายในขีดจำกัดที่ปลอดภัย) นานถึง 8 ชั่วโมงเพื่อระบุจุดสึกหรอในระยะเริ่มต้น ส่วนประกอบต่างๆ เช่น ลูกปืนหรือสายพานที่สึกหรอในระยะเริ่มต้นสามารถออกแบบใหม่หรือเปลี่ยนใหม่ได้ก่อนการใช้งานจริง -
การวิเคราะห์ CPK เพื่อความแม่นยำของบรรจุภัณฑ์
ความสามารถของกระบวนการ (CPK ≥ 1.67) บ่งชี้ถึงการทำงานที่เสถียร ข้อบกพร่องในการห่อหรือการรัด เช่น ฟิล์มหย่อนหรือสายรัดไม่ตรงแนว จะถูกวัดโดยใช้เซ็นเซอร์ความละเอียดสูง จากนั้นจึงวิเคราะห์ทางสถิติ -
การวัดการใช้พลังงาน
มิเตอร์วัดกำลังไฟฟ้าที่มีความแม่นยำสูง (เช่น HIOKI PW3390) จะบันทึกโปรไฟล์พลังงานในการทำงานต่อเนื่อง หากข้อมูลเกินเป้าหมายของลูกค้า อาจนำการปรับปรุงการออกแบบ (เช่น พารามิเตอร์ VFD ที่ปรับปรุงแล้วหรือตรรกะการทำงานของเซอร์โว) มาใช้เพื่อลดการใช้พลังงาน
6. ผลงานด้านวิศวกรรม
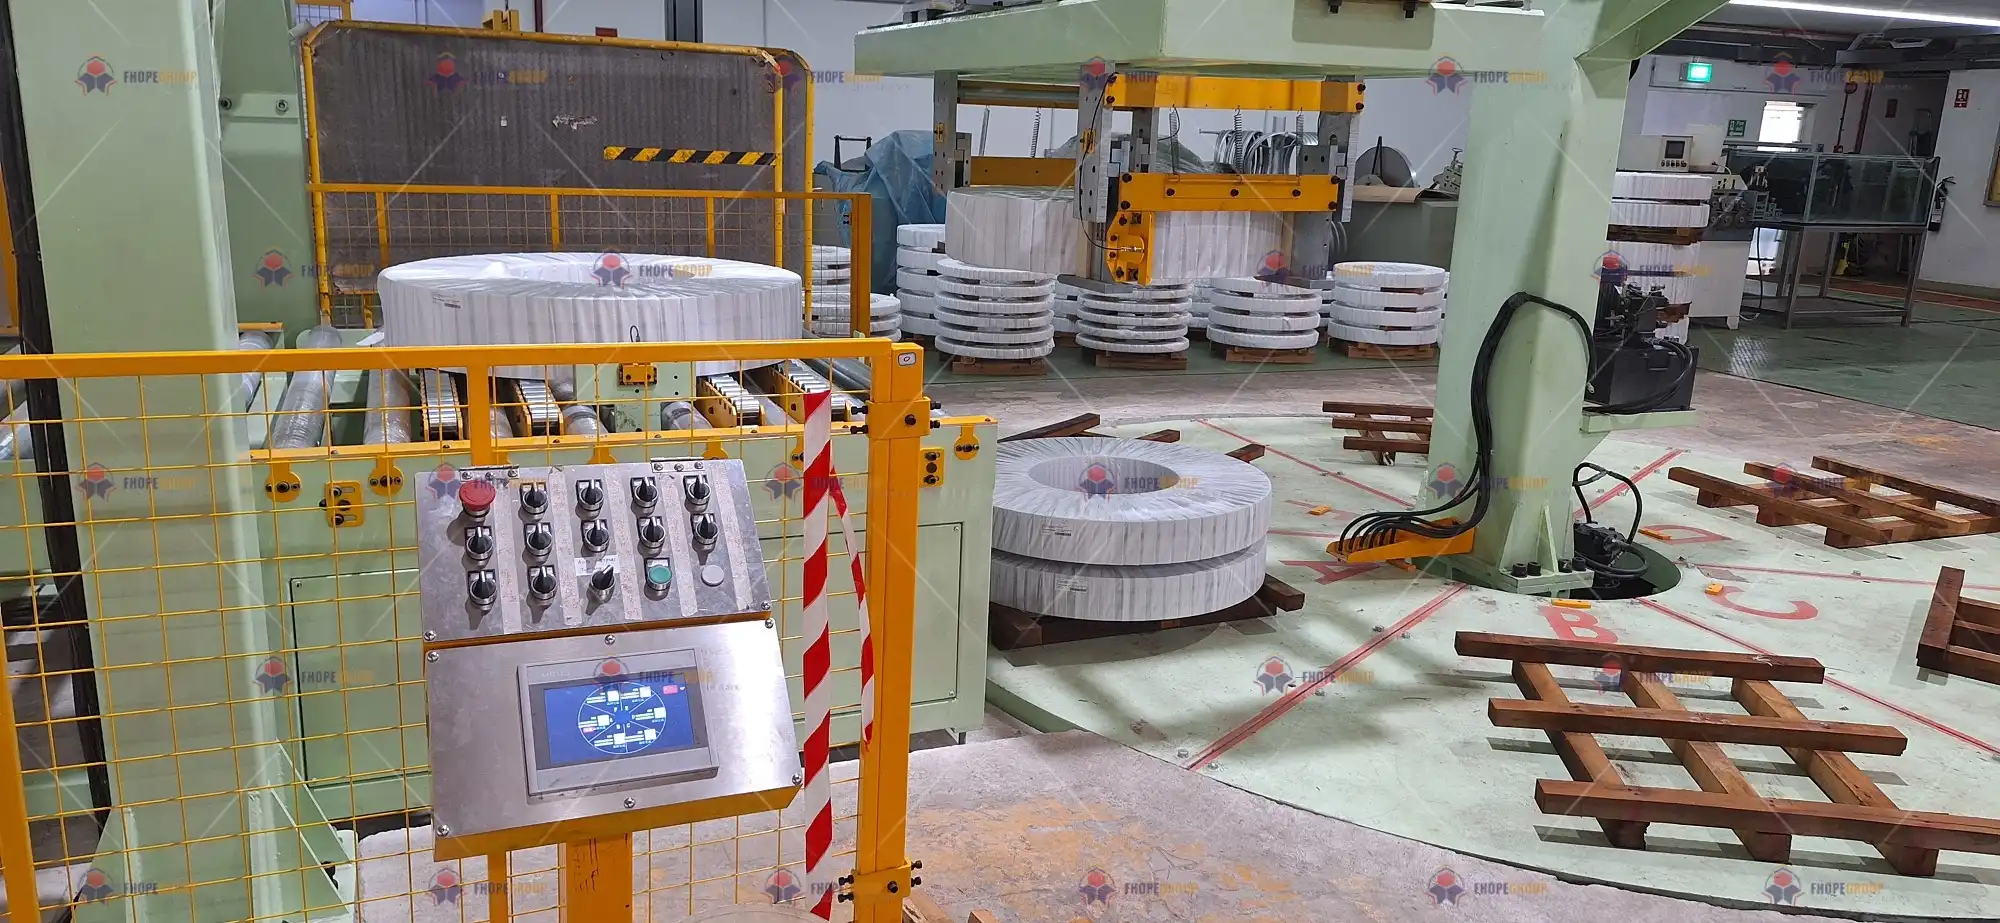
เอกสารประกอบทางกล
- ภาพวาด GA (สมัชชาใหญ่) โดยรวม:ปฏิบัติตาม ISO 128-40 สำหรับการกำหนดขนาดและคำอธิบายความคลาดเคลื่อน
- แผนภาพวงจรไฮดรอลิก:เป็นไปตามมาตรฐานสัญลักษณ์ CETOP โดยระบุถึงวาล์วควบคุมการไหล วาล์วระบายความดัน และตำแหน่งตัวสะสม
เอกสารประกอบด้านไฟฟ้า
- เค้าโครงตู้ควบคุม:ได้รับการรับรองมาตรฐาน IP54 หรือสูงกว่า หากสภาพแวดล้อมเกี่ยวข้องกับความชื้นหรือฝุ่นละออง การจัดวางแผงจะต้องผ่านการทดสอบการลัดวงจรและความร้อนที่เกี่ยวข้อง
- สถาปัตยกรรมโปรแกรม PLC:เขียนตามแนวทาง IEC 61131-3 โดยมักจะผสมลอจิกแบบแลดเดอร์และบล็อกฟังก์ชันสำหรับเซอร์โวขั้นสูงหรือลูปความตึงเครียด
การส่งต่อข้อมูลแบบดิจิทัล
- โมเดล 3 มิติน้ำหนักเบาของ JT:รวม PMI (ข้อมูลการผลิตผลิตภัณฑ์) เพื่อใช้อ้างอิงโดยไม่ต้องแบ่งปันรายละเอียด CAD ที่เป็นกรรมสิทธิ์
- การแมปสัญญาณ XML:แสดงรายการจุด I/O ทุกจุด (เซ็นเซอร์ มอเตอร์ ระบบความปลอดภัย) ในรูปแบบการแลกเปลี่ยนข้อมูลมาตรฐานเพื่อการรวมเข้ากับระบบ SCADA หรือ MES ทั่วทั้งโรงงานได้อย่างง่ายดาย
7. การเปรียบเทียบข้อดีของเทคโนโลยี
เพื่อเน้นย้ำว่าวิธีการทางวิศวกรรมขั้นสูงมีประสิทธิภาพเหนือกว่าโซลูชันทั่วไปอย่างไร ตารางสรุปจะช่วยให้ลูกค้าที่สนใจชั่งน้ำหนักข้อดีต่างๆ ดังนี้:
| Dimension | ระบบธรรมดา | โซลูชันทางวิศวกรรมของเรา |
|---|---|---|
| เปลี่ยนแปลงตลอดเวลา | 45 – 60 ขั้นต่ำ | ≤20 นาที (สิทธิบัตรโมดูลเปลี่ยนด่วน) |
| การใช้พลังงาน | ~% 72 | ~89% (ตัวสะสมและการเพิ่มประสิทธิภาพ VFD) |
| การตอบสนองการเปลี่ยนแปลงการออกแบบ | ~ 72 ชั่วโมง | ~8 ชั่วโมง (อัปเดตโมเดลพารามิเตอร์) |
- โมดูลเปลี่ยนด่วน
นวัตกรรมด้านการออกแบบเชิงกลทำให้ผู้ปฏิบัติงานสามารถสลับม้วนฟิล์มหรือหัวรัดได้โดยไม่ต้องมีการสอบเทียบใหม่บ่อยครั้ง - ปรับปรุงประสิทธิภาพการใช้พลังงาน
การรวมระบบไฮดรอลิกที่ใช้ตัวสะสมขั้นสูงเข้ากับพารามิเตอร์ VFD ที่ปรับแต่งอย่างละเอียด จะช่วยเพิ่มการใช้พลังงานโดยรวมจากค่าเฉลี่ยของอุตสาหกรรมที่ประมาณ 72% เป็นเกือบ 89% - การอัปเดตการออกแบบอย่างรวดเร็ว
การสร้างแบบจำลองพารามิเตอร์สามมิติช่วยให้แน่ใจว่าการเปลี่ยนแปลงเส้นผ่านศูนย์กลางคอยล์จาก 3 มม. เป็น 1000 มม. จะอัปเดตชุดประกอบย่อยที่รองรับโดยอัตโนมัติ ซึ่งช่วยลดเวลาในการออกแบบใหม่ได้อย่างมาก

การสนับสนุนภาพและบทสรุป
แม้ว่าคำพูดและตารางจะอธิบายขอบเขตทางเทคนิค แต่การผสานภาพที่ชัดเจนจะช่วยเพิ่มความมั่นใจให้กับผู้มีส่วนได้ส่วนเสียได้อย่างมาก ตัวอย่างเช่น:
- แอนิเมชั่นมุมมองระเบิดแบบ 3 มิติ:แสดงวิธีการประกอบชิ้นส่วนหลักต่างๆ เช่น วงแหวนพัน ลูกกลิ้งปรับความตึง ตัวยึดมอเตอร์ เข้าด้วยกัน ช่วยในการฝึกอบรมการบำรุงรักษา
- การเปรียบเทียบเส้นความเครียดการแสดงผล “ก่อน” และ “หลัง” ของการเพิ่มประสิทธิภาพโทโพโลยีช่วยพิสูจน์การเลือกใช้วัสดุ
- รูปแบบคลื่นลำดับการควบคุม:แสดงการซิงโครไนซ์หลายแกนและการตอบสนอง e-stop อย่างรวดเร็วในรูปแบบคลื่นเรียลไทม์
- ภาพจากกล้องความเร็วสูง:จับภาพปรากฏการณ์ไดนามิก เช่น การยืดฟิล์มหรือการเคลื่อนไหวของหัวกล้องในช่วงเวลาสำคัญ
โดยสรุปแล้วการออกแบบและวิศวกรรมมีเป้าหมายเพื่อให้มั่นใจว่าทุกน็อต สลัก เซ็นเซอร์ และโค้ด PLC ทำงานร่วมกันได้อย่างลงตัว ด้วยการผสมผสานวิธีการทางกลที่ดีที่สุด การตรวจสอบความถูกต้องด้วย FEA อย่างเข้มงวด และตรรกะการควบคุมขั้นสูง ผู้ผลิตสามารถส่งมอบสายการผลิตบรรจุขดลวดที่มีประสิทธิภาพ เชื่อถือได้ และบำรุงรักษาง่ายขึ้น การทำงานร่วมกันของโมดูลมาตรฐาน การออกแบบเชิงพารามิเตอร์ และโปรโตคอลการทดสอบที่แข็งแกร่ง ช่วยลดความเสี่ยงทางเทคนิคและลดต้นทุนรวมในการเป็นเจ้าของ
ตั้งแต่การตรวจสอบแนวคิดไปจนถึงการทดลองต้นแบบ และจากการวาดภาพเชิงกลไปจนถึงฝาแฝดเสมือนจริง แต่ละขั้นตอนในกระบวนการจะช่วยปรับปรุงและตรวจสอบผลิตภัณฑ์ขั้นสุดท้าย ด้วยกลยุทธ์การออกแบบและวิศวกรรมที่ละเอียดถี่ถ้วนเหล่านี้ สายการผลิตคอยล์จึงสามารถปรับตัวให้เข้ากับความต้องการของลูกค้าที่เปลี่ยนแปลงไปได้อย่างรวดเร็ว รักษาความเร็วในการผลิตที่สามารถแข่งขันได้ และเป็นตัวอย่างที่ดีของจิตวิญญาณแห่งการคิดล้ำสมัยของร้านผลิตที่ทันสมัย
[1]
ความเข้าใจสูตรสำหรับความเร็วในการห่อเป็นสิ่งสำคัญสำหรับการเพิ่มประสิทธิภาพกระบวนการบรรจุภัณฑ์และการรับรองประสิทธิภาพในการออกแบบทางวิศวกรรม
[2]
การสำรวจเงื่อนไขขอบเขตจะช่วยให้เข้าใจว่าข้อจำกัดในการออกแบบจะกำหนดแนวทางแก้ไขทางวิศวกรรมและปรับปรุงผลลัพธ์ของโครงการได้อย่างไร
[3]
การเรียนรู้เกี่ยวกับปัจจัยผลกระทบทางกลศาสตร์สามารถช่วยในการสร้างการออกแบบที่มีประสิทธิภาพที่ตรงตามข้อกำหนดด้านพื้นที่และประสิทธิภาพการทำงาน