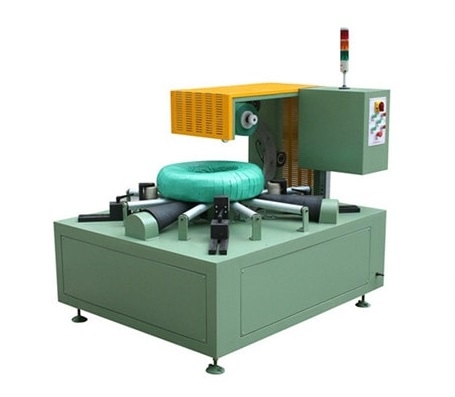
คู่มือคุณภาพการห่อขดลวดเหล็ก: การปรับความตึงของฟิล์มและการซ้อนทับให้เหมาะสม
ทำความเข้าใจผลกระทบของแรงตึงและการซ้อนทับของฟิล์มต่อประสิทธิภาพการห่อขดลวดเหล็ก สำรวจว่าข้อกำหนดด้านบรรจุภัณฑ์ พฤติกรรมของวัสดุ การตั้งค่าเครื่องจักร และบันทึกคุณภาพทำงานร่วมกันอย่างไรเพื่อปรับปรุงความเสถียรของบรรจุภัณฑ์ ลดข้อบกพร่อง และสร้างมาตรฐานการผลิตที่เชื่อถือได้
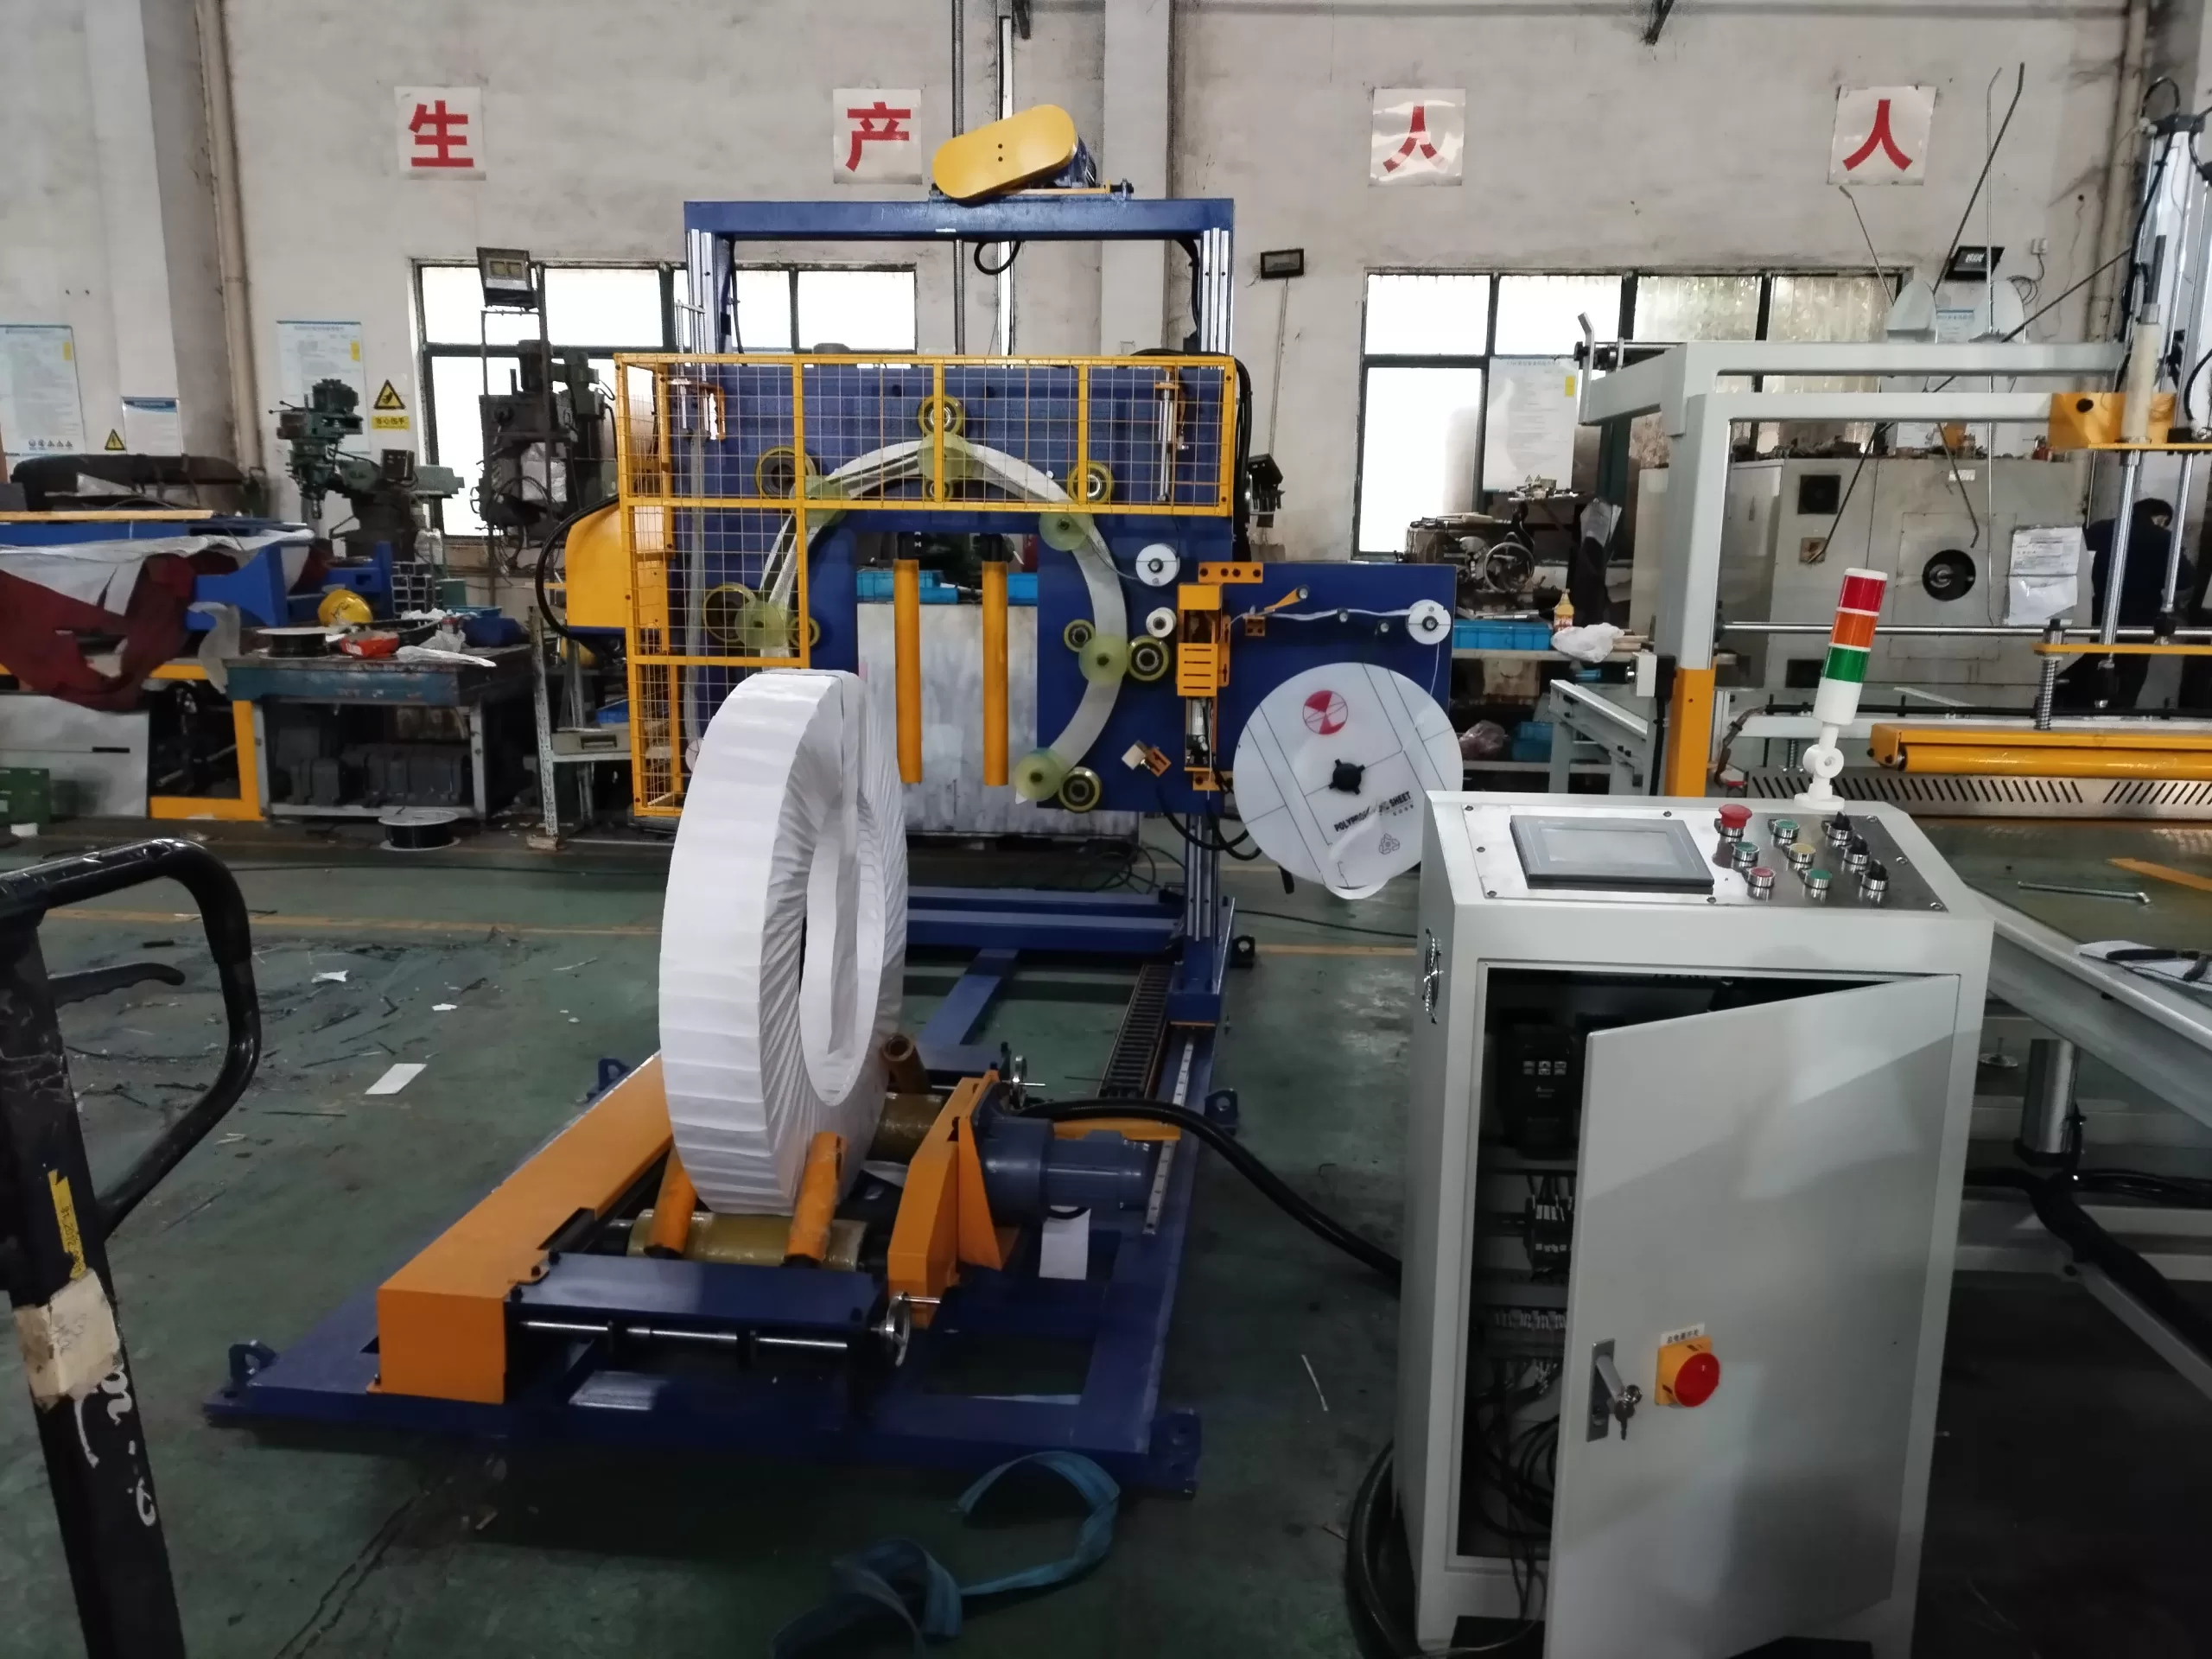
ความตึงและการซ้อนทับของฟิล์มส่งผลต่อคุณภาพของบรรจุภัณฑ์เหล็กม้วนอย่างไร
ความตึงและการซ้อนทับของฟิล์มส่งผลต่อคุณภาพของบรรจุภัณฑ์เหล็กม้วนอย่างไร
ความตึงและการซ้อนทับของฟิล์มไม่ใช่ "การตั้งค่าคุณภาพ" ที่แยกจากกัน แต่เป็นส่วนหนึ่งของห่วงโซ่การบรรจุภัณฑ์ ซึ่งรวมถึงม้วนฟิล์ม วัสดุ เส้นทางของวัสดุ การเคลื่อนไหวในการห่อหุ้ม ข้อกำหนดด้านการครอบคลุม วิธีการตรวจสอบ และการเดินทางของบรรจุภัณฑ์ขั้นสุดท้าย การตั้งค่าที่ดูเหมือนยอมรับได้ในม้วนฟิล์มหรือชุดวัสดุหนึ่ง อาจต้องได้รับการตรวจสอบใหม่เมื่อเงื่อนไขเหล่านั้นเปลี่ยนแปลงไป
เป้าหมายในทางปฏิบัติไม่ใช่การหาตัวเลขที่เป็นสากล แต่เป็นการกำหนดผลลัพธ์ที่ยอมรับได้ ทดสอบภายใต้เงื่อนไขที่ระบุ และบันทึกข้อมูลที่อธิบายว่าอะไรได้รับการอนุมัติ

กำหนดคำจำกัดความให้ชัดเจนก่อนที่จะพยายามแก้ไขข้อบกพร่อง
ความตึง (Tension)อธิบายถึงวิธีการดึงและยึดวัสดุห่อหุ้มตลอดเส้นทางของวัสดุการทับซ้อน (Overlap)อธิบายถึงวิธีการที่วัสดุที่ห่อหุ้มแต่ละชั้นคลุมทับวัสดุชั้นก่อนหน้าการครอบคลุม (Coverage)คือพื้นที่ที่ได้รับการปกป้องของบรรจุภัณฑ์ คำศัพท์เหล่านี้มีความเกี่ยวข้องกัน แต่ไม่มีคำใดคำหนึ่งเพียงอย่างเดียวที่พิสูจน์คุณภาพของบรรจุภัณฑ์ได้
เริ่มต้นด้วยเงื่อนไขการยอมรับด้านรูปลักษณ์และการใช้งาน: อะไรบ้างที่ต้องได้รับการปกปิด ป้องกัน รักษาความปลอดภัย ติดฉลาก และตรวจสอบ จากนั้นระบุวัสดุและสภาพของขดลวดที่ใช้ในการประเมินจริง
อ่านรายละเอียดสินค้าทั้งหมดในลักษณะของห่วงโซ่ ไม่ใช่การตั้งค่าเพียงอย่างเดียว
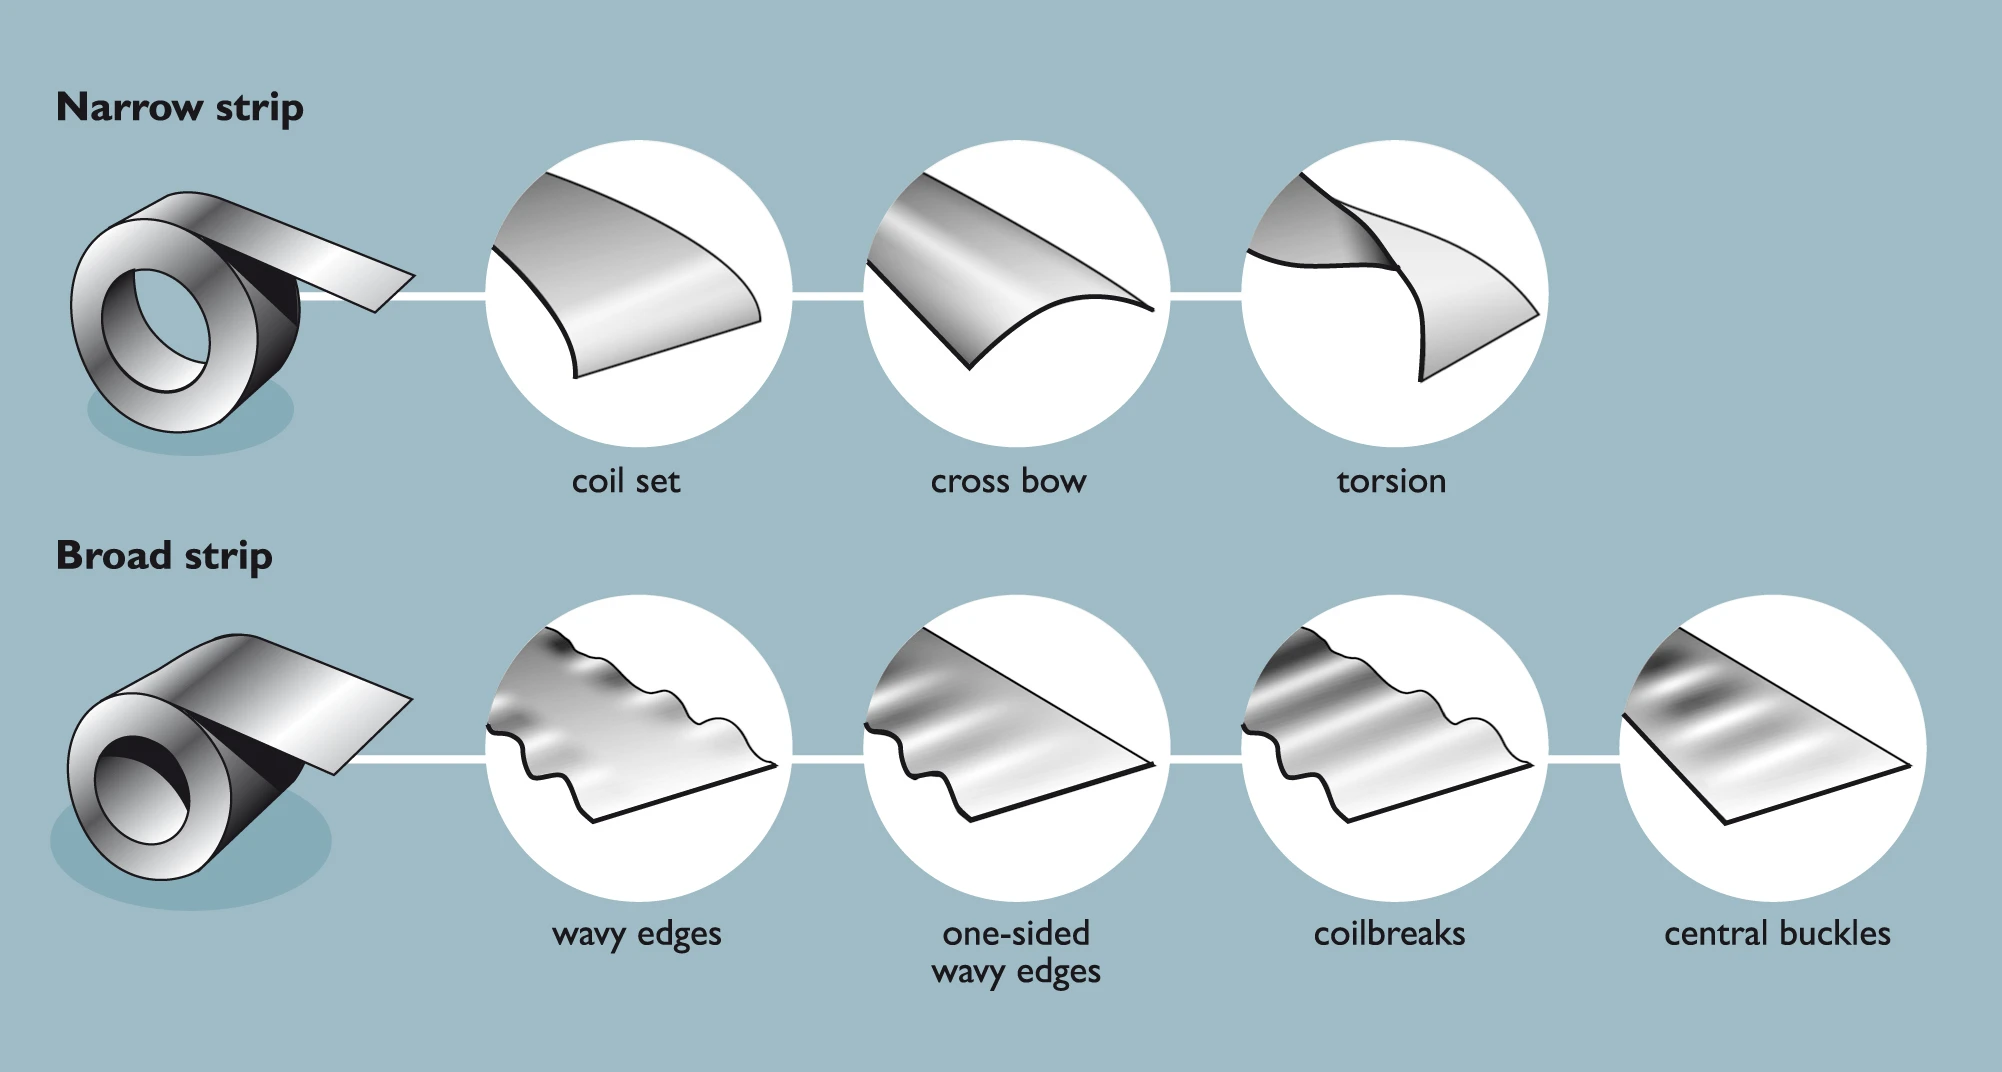
เมื่อวัสดุหลวม ย่น ขาด ไม่เรียบ หรือมีบริเวณที่ไม่ได้ปิดคลุม อย่าสันนิษฐานว่าความตึงหรือการซ้อนทับเป็นสาเหตุเพียงอย่างเดียว ให้บันทึกสภาพของวัสดุ รูปทรงและพื้นผิวของขดลวด สภาพของเส้นทางและตัวนำ การเรียงลำดับการบรรจุ ตำแหน่งของข้อบกพร่องที่พบ วิธีการตรวจสอบ และสูตรหรือการตั้งค่าที่ได้รับการอนุมัติในปัจจุบันก่อน
บันทึกนี้ไม่ได้ให้การวินิจฉัยจากระยะไกล แต่ทำให้สามารถตรวจสอบได้อย่างเป็นระบบและป้องกันไม่ให้การเปลี่ยนแปลงพารามิเตอร์ซ้ำๆ ลบล้างหลักฐาน

การเปลี่ยนแปลงของความตึงเครียดส่งผลกระทบอย่างไรบ้าง
การดึงวัสดุที่น้อยเกินไปหรือมากเกินไปอาจเปลี่ยนแปลงลักษณะการวางตัวของวัสดุบนม้วน การติดตามรูปทรง และพฤติกรรมของวัสดุบริเวณรอยต่อ ผลลัพธ์ที่มองเห็นได้อาจรวมถึงความหลวม รอยย่น การเคลื่อนไหวระหว่างการขนส่ง ความเสียหายของวัสดุ หรือการแตกหัก แต่สิ่งเหล่านี้เป็นเพียงอาการที่ต้องตรวจสอบภายใต้เงื่อนไขที่กำหนด ไม่ใช่หลักฐานยืนยันสาเหตุใดสาเหตุหนึ่งโดยอัตโนมัติ
ก่อนเปลี่ยนแปลงพารามิเตอร์ใดๆ ให้ตรวจสอบว่าวัสดุ เส้นทาง ตัวนำ ขดลวด และสภาวะการตรวจสอบจริงตรงกับกรณีที่ได้รับการอนุมัติหรือไม่ ใช้ขั้นตอนที่ควบคุมได้และการตรวจสอบโดยผู้เชี่ยวชาญสำหรับการปรับแต่งเครื่องจักรหรือการแก้ไขความผิดปกติใดๆ

การเปลี่ยนแปลงในส่วนที่ทับซ้อนกันอาจส่งผลกระทบอย่างไรบ้าง
การซ้อนทับกันมีผลต่อความต่อเนื่องของการปกคลุมและปริมาณวัสดุที่ใช้ การซ้อนทับกันไม่เพียงพออาจทำให้เกิดช่องว่างที่มองเห็นได้หรือบริเวณที่ปกคลุมไม่ทั่วถึง การซ้อนทับกันมากเกินไปอาจเพิ่มวัสดุโดยไม่ตอบสนองความต้องการด้านการป้องกันที่ระบุไว้ ผลลัพธ์ที่ยอมรับได้ควรถูกกำหนดโดยข้อกำหนดของบรรจุภัณฑ์หรือตัวอย่างที่ได้รับการอนุมัติ ไม่ใช่โดยความชอบในบรรจุภัณฑ์ที่ดูหนากว่า
ค่าการตั้งค่า อัลกอริทึมควบคุม ขีดจำกัดของสูตร และวิธีการวัดนั้นขึ้นอยู่กับอุปกรณ์และวัสดุที่ใช้ ห้ามคัดลอกค่าเหล่านี้ไปยังเครื่องจักรหรือโครงการอื่นโดยไม่ได้รับการตรวจสอบความถูกต้องก่อน
ใช้เมทริกซ์การทดสอบแบบควบคุม
ให้คงขดลวด วัสดุ วิธีการตรวจสอบ และเงื่อนไขที่ไม่ได้รับการทดสอบทั้งหมดไว้คงที่ เปลี่ยนแปลงปัจจัยที่ได้รับอนุมัติทีละอย่าง แล้วบันทึกผลลัพธ์ จุดประสงค์คือเพื่อเรียนรู้ว่าเงื่อนไขใดเปลี่ยนแปลงไป ไม่ใช่เพื่อสร้างรายการทดลองที่ไม่สามารถตรวจสอบย้อนกลับได้จำนวนมาก
| ฟิลด์บันทึก | ทำไมมันสำคัญ |
|---|---|
| การระบุและสภาพของขดลวด | กำหนดขอบเขตของผลิตภัณฑ์และพื้นผิวของการสังเกต |
| ข้อกำหนดวัสดุและล็อต | ช่วยให้มองเห็นความแตกต่างของวัสดุได้ชัดเจน |
| การแก้ไขสูตร/การตั้งค่าและปัจจัยที่เปลี่ยนแปลง | แยกตัวแปรทดสอบที่ได้รับอนุญาตออกจากสถานะเครื่องที่ไม่รู้จัก |
| เส้นทางของวัสดุและสภาพของอุปกรณ์ | บันทึกข้อมูลแนวทาง จุดติดต่อ หรือสภาพแวดล้อมที่มองเห็นได้ซึ่งเกี่ยวข้องกับการสังเกตการณ์ |
| เป้าหมายและการทับซ้อน/ความครอบคลุมที่สังเกตได้ | เชื่อมโยงข้อกำหนดเข้ากับผลการตรวจสอบโดยไม่ต้องสร้างค่าสากลขึ้นมาใหม่ |
| รูปถ่ายและบันทึกการตรวจสอบ | รักษาบริบท สถานที่ วิธีการ ผู้ตรวจสอบ และการตัดสินใจไว้ |
ควรทำการทดสอบซ้ำก็ต่อเมื่อทีมงานโครงการได้กำหนดวิธีการแสดงความแปรผันของขนาดขดลวด ชุดวัสดุ หรือข้อกำหนดบรรจุภัณฑ์แล้วเท่านั้น การทดลองขนาดเล็กสามารถสร้างค่าพื้นฐานในระดับท้องถิ่นได้ แต่ไม่ได้พิสูจน์ประสิทธิภาพสำหรับขดลวดทุกชิ้นในอนาคต
แปลงผลลัพธ์ที่ยอมรับได้ให้เป็นบันทึกการผลิตที่ควบคุมได้
เมื่อผลลัพธ์ได้รับการอนุมัติ ให้เชื่อมโยงการแก้ไขสูตรหรือการตั้งค่าเข้ากับข้อกำหนดของบรรจุภัณฑ์ การระบุวัสดุ วิธีการตรวจสอบ ผู้ตรวจสอบที่รับผิดชอบ และกฎการควบคุมการเปลี่ยนแปลง กำหนดสิ่งที่ผู้ปฏิบัติงานต้องบันทึกเมื่อบรรจุภัณฑ์ที่พบมีการเปลี่ยนแปลงไปจากสภาพที่ยอมรับได้ และต้องแจ้งปัญหาไปยังระดับที่สูงขึ้นที่ใด
วิธีนี้ทำให้ "คุณภาพ" เชื่อมโยงกับการบันทึกที่สามารถทำซ้ำได้ แทนที่จะเป็นความทรงจำที่ไม่เป็นทางการ
ขั้นตอนต่อไปที่เป็นรูปธรรม
รวบรวมบันทึกตัวอย่างที่ได้รับการยอมรับหนึ่งรายการและบันทึกข้อยกเว้นที่ควบคุมได้หนึ่งรายการจากกระบวนการจริง ตรวจสอบว่าแต่ละรายการสามารถตอบคำถามต่อไปนี้ได้หรือไม่: ขดลวดใด วัสดุใด รุ่นใด สิ่งที่สังเกตเห็นคืออะไร ใครเป็นผู้ตรวจสอบ และมีการตัดสินใจอย่างไร หากคำตอบใดขาดหายไป จะเป็นช่องข้อมูลหลักฐานถัดไปที่จะต้องเพิ่มก่อนที่จะถือว่าการตั้งค่าแรงดึงหรือการซ้อนทับนั้นได้รับการกำหนดแล้ว
รายละเอียดภาพ
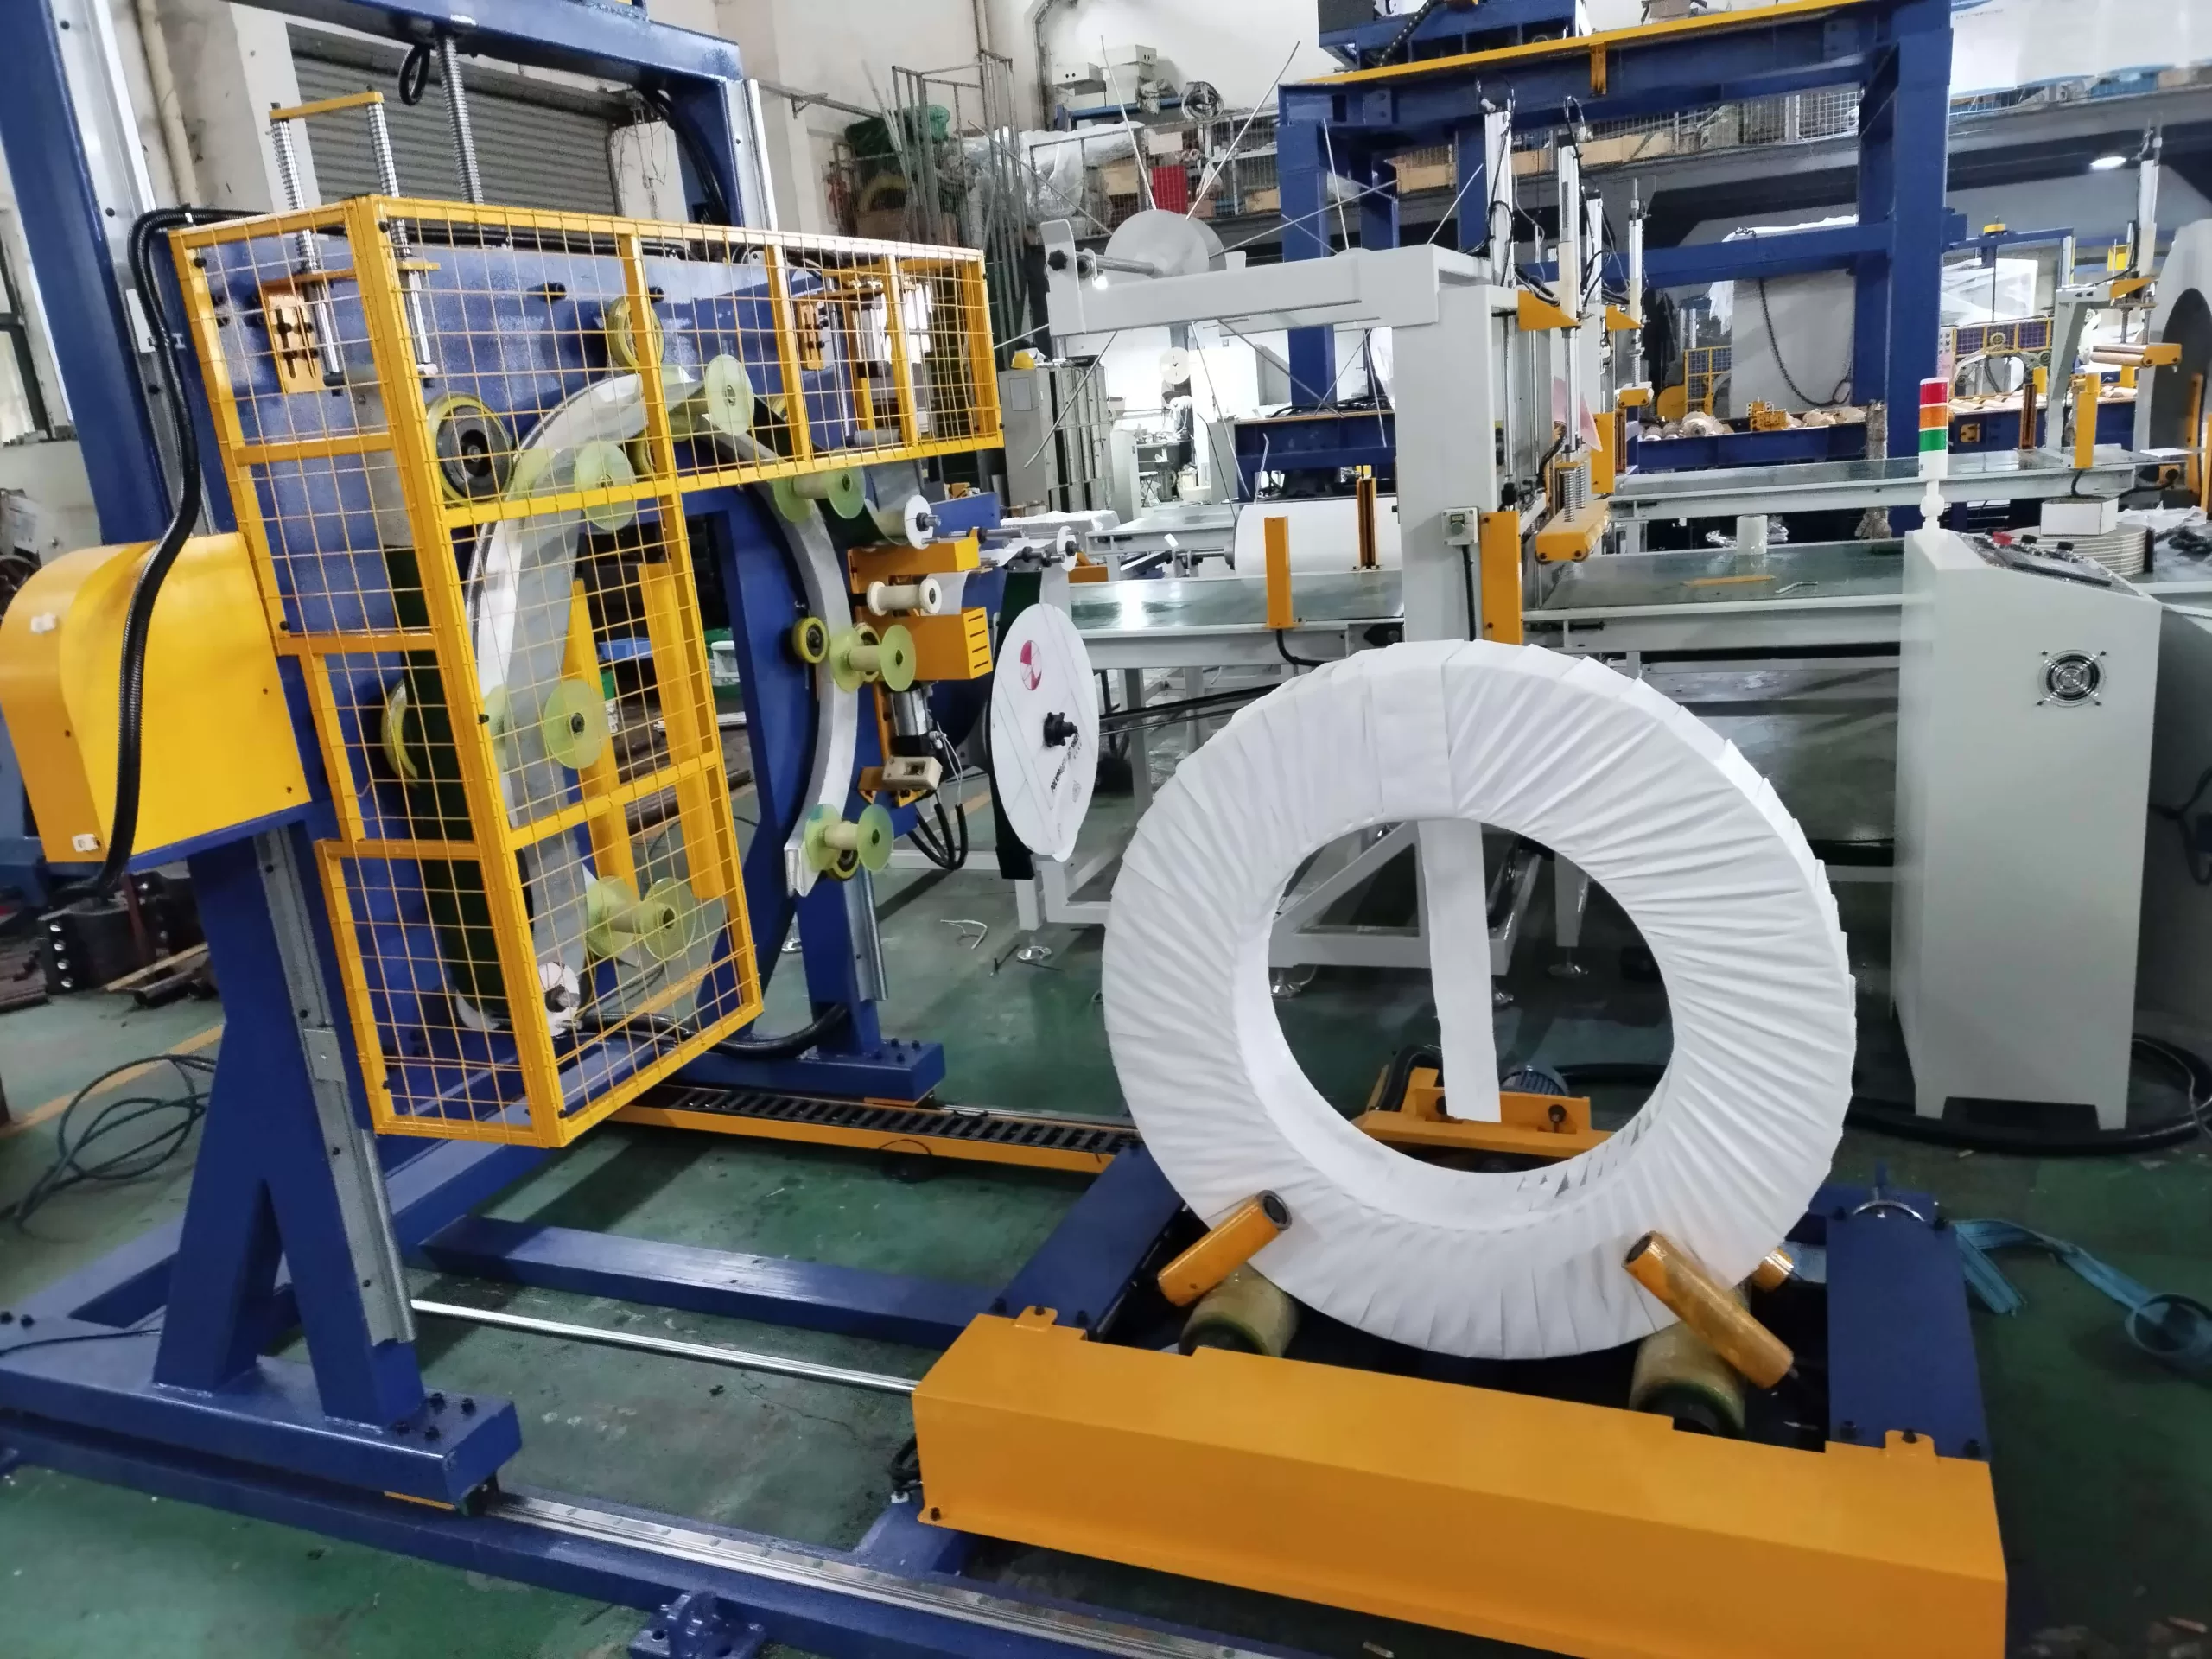
คลิกเพื่อดูภาพขยาย

คลิกเพื่อดูภาพขยาย
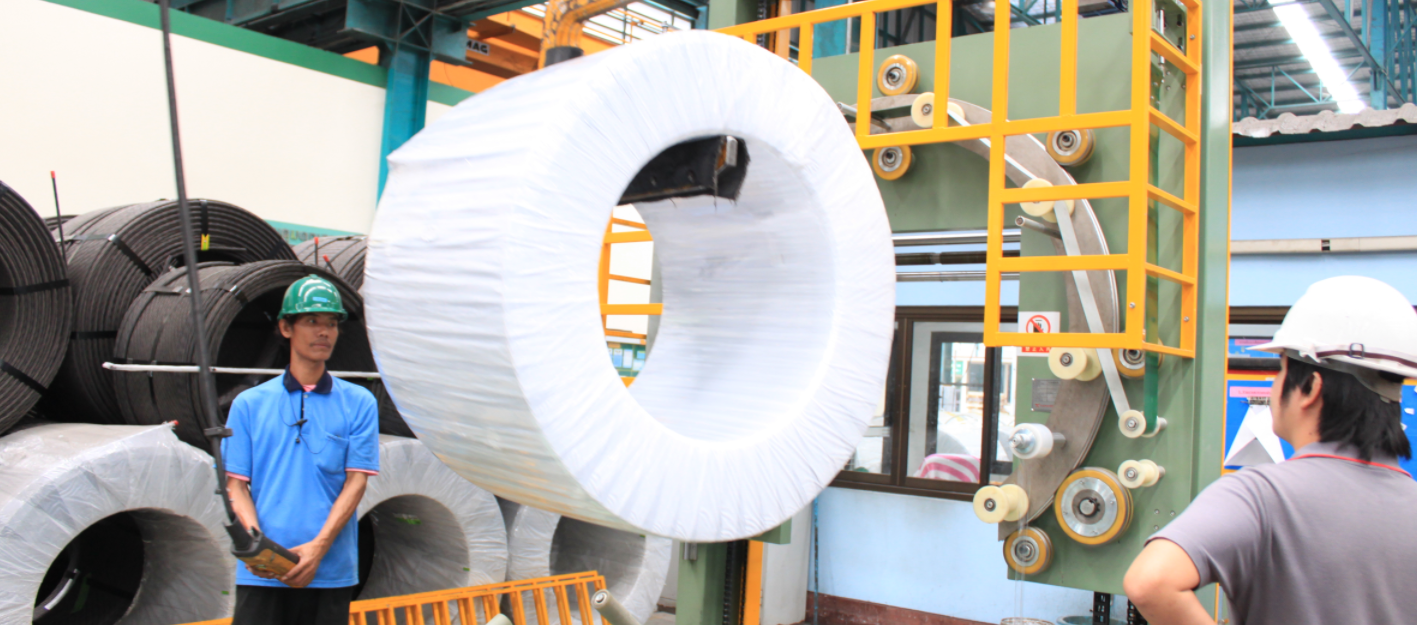
คลิกเพื่อดูภาพขยาย
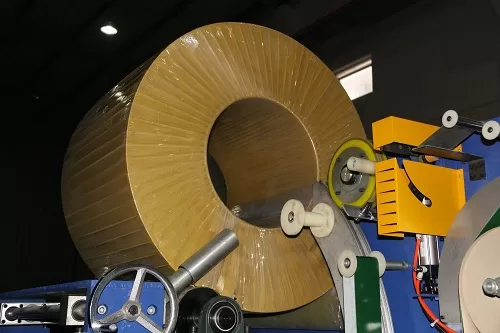
คลิกเพื่อดูภาพขยาย
ดูว่ามันทำงานอย่างไร
ค้นพบวิธีที่โซลูชันบรรจุภัณฑ์อัตโนมัติของเราช่วยเพิ่มประสิทธิภาพสายการผลิตของคุณ วิดีโอนี้สาธิตการทำงานที่ราบรื่นซึ่งออกแบบมาเพื่อการปกป้องสูงสุด
ผู้ใช้งานมากกว่า โรงงานเหล็กและผู้นำในอุตสาหกรรม
ผู้ผลิตระดับโลกไว้วางใจในอุปกรณ์บรรจุภัณฑ์สำหรับงานหนักของ FHOPE


พร้อมที่จะเพิ่มประสิทธิภาพสายการผลิตบรรจุภัณฑ์ของคุณแล้วหรือยัง?
รับใบเสนอราคาแบบกำหนดเองพร้อมการวิเคราะห์ผลตอบแทนจากการลงทุน (ROI) วิศวกรของเราจะตอบกลับภายใน 24 ชั่วโมง
- ออกแบบเลย์เอาท์ฟรี
- การสนับสนุนการติดตั้งทั่วโลก
- รวมการรับประกัน 2 ปี
ข้อมูลของคุณจะได้รับการรักษาความปลอดภัยและจะไม่ถูกเปิดเผยให้ผู้อื่นทราบอย่างเด็ดขาด
เครื่องจักรที่เกี่ยวข้อง
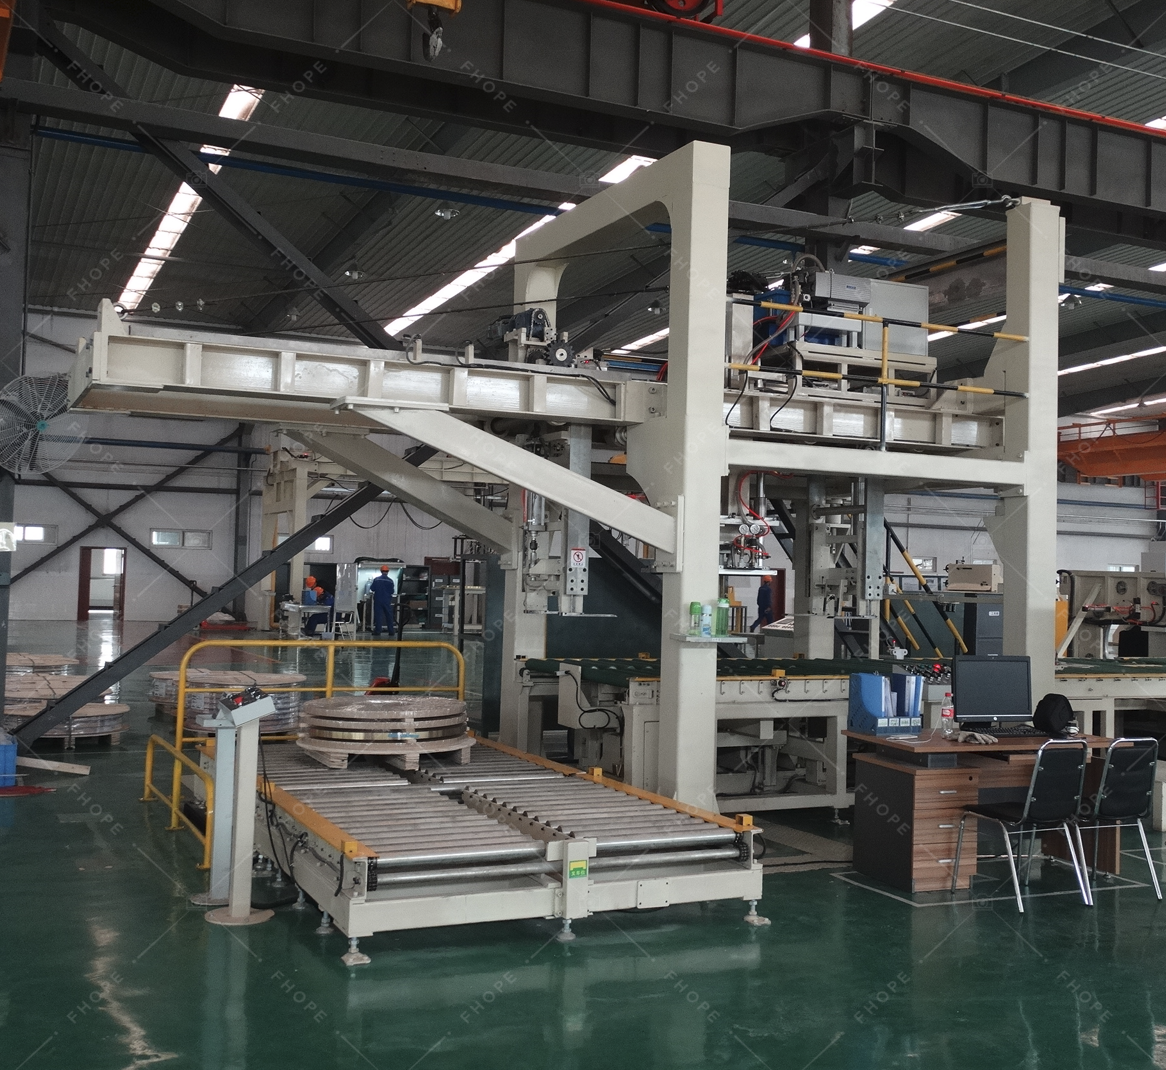
สายการบรรจุเหล็กม้วน
ดูรายละเอียด →
สายการบรรจุม้วนแนวตั้ง
ดูรายละเอียด →
สายการบรรจุหีบห่อ
ดูรายละเอียด →
สายบรรจุภัณฑ์ทองแดงม้วน
ดูรายละเอียด →
สายการบรรจุลวดม้วน
ดูรายละเอียด →
สายการบรรจุแผง
ดูรายละเอียด →
เครื่องบรรจุถุง
ดูรายละเอียด →
สายการบรรจุโปรไฟล์อลูมิเนียม
ดูรายละเอียด →
FHOPE สายการมัดและรัดท่ออัตโนมัติ
ดูรายละเอียด →
เครื่องมัดและรัดท่ออัตโนมัติ
ดูรายละเอียด →
เครื่องรัดกล่องเหล็กอัตโนมัติ
ดูรายละเอียด →
FHOPE เครื่องบรรจุท่อเหล็กอัตโนมัติ
ดูรายละเอียด →
สายการบรรจุสายรัดท่อพลาสติกอัตโนมัติ
ดูรายละเอียด →
สายการบรรจุถุง PPR/PVC อัตโนมัติ
ดูรายละเอียด →
เครื่องบรรจุถุงท่อพลาสติก
ดูรายละเอียด →
เครื่องบรรจุยาง FPT-200
ดูรายละเอียด →
เครื่องบรรจุยาง FPT-300
ดูรายละเอียด →
เครื่องบรรจุยาง FPT-400
ดูรายละเอียด →
เครื่องบรรจุม้วนสาย-FPCA100
ดูรายละเอียด →