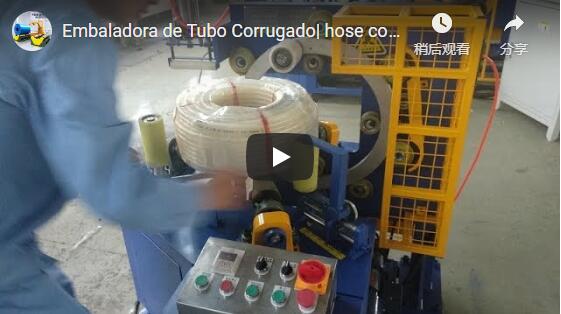
Sammanfattning Manuell slanginplastning ser billig ut eftersom det enda verktyget i praktiken är en handhållen filmdispenser. Den verkliga kostnaden döljs i repetitivt arbete per spole, oregelbunden filmförbrukning, spoldeformation och packningsstationer som släpar efter extruderingslinjerna. En horisontell orbital slanginplastare för spolar färdigställer varje bunt på repeterbara 25–35 sekunder, med överlappningsförhållande och banspänning förkalibrerade. Nedan finns en kostnadsmodell för era anläggningssiffror, de bekräftade FPCA-200/300-kuverten samt en offertförfrågan och en checklista för godkännande.
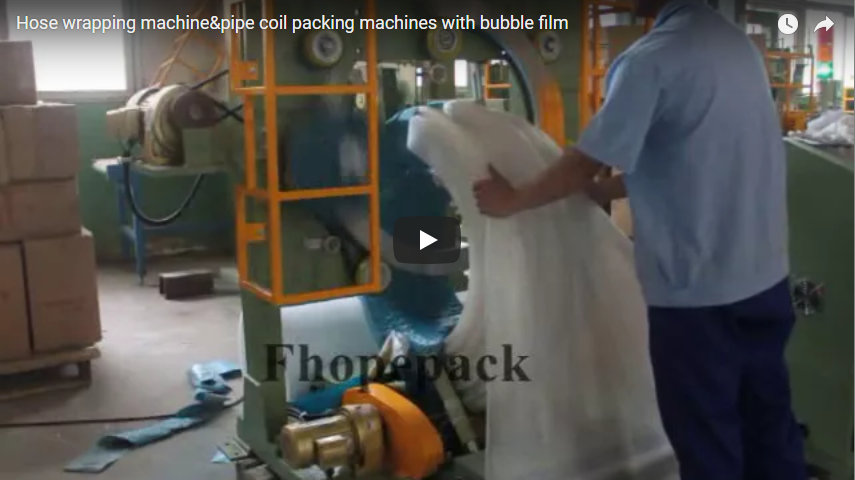
De dolda kostnaderna för manuell inplastning
| Kostnadsfaktor | Manuell inpackning | Horisontell orbital omslag |
|---|---|---|
| Arbetskraftsfördelning | 1–2 dedikerade operatörer per station | 1 operatör lastar/lossar; inplastningen sker autonomt |
| Cykeltid per spole | 90–180 s typiskt | 25–35 sekunders omslag; 45–60 sekunder från golv till golv |
| Filmeffektivitet | Oregelbunden överlappning (30–80 %) | Förinställd överlappning (t.ex. 50 % ± 5 %) |
| Paketets integritet | Lösa svansar, nystas upp, kollapsar | Jämn ringspänning håller spolen konsoliderad |
| Linjematchning | Eftersläpning tvingar fram strypning av haspeln | Förutsägbar genomströmning anpassad till haspeln |
| Ergonomi | Böja sig, knäböja, vrida sig runt spolen | Spolar stödda i bordshöjd på rullar |
I högvolymsanläggningar är den dominerande kostnaden arbetskraft för manuell sekundärförpackning; lösa förpackningar driver också omarbetning och reklamationer.
En kostnadsmodell som du kan fylla i
| Artikel | Formel |
|---|---|
| Spolar per skift (N) | Extruderutmatning per skift (m) ÷ skärlängd per spole (m) |
| Manuella arbetstimmar (H_man) | N × hanterings- och lindningstid per spole (min) ÷ 60 |
| Maskintimmar (H_mac) | N × total maskincykel inkl. hantering (s) ÷ 3 600 |
| Arbetsbesparingar (S_lab) | (H_man − operatörens aktiva timmar) × inläst timlön |
| Filmbesparingar (S_film) | N × (manuell film kg − maskinfilm kg) × filmkostnad/kg |
| Enkel återbetalning (skift) | Maskininvestering ÷ (S_lab + S_film + besparingar från skrot/omarbetning) |
Baslinjeindata: spolar per skift, manuella minuter per bunt, maskintid från våning till våning, timlön för laddad produktion, film per spole.
Utfört exempel: ett skift
Illustrativt scenario – ersätt med dina uppmätta mätvärden.
| Steg | Antagande | Resultat |
|---|---|---|
| Spolar per 8-timmarsskift (N) | Basproduktion | 400 spolar |
| Manuell cykel per bunt | 2.0 min (120 s) | 13.33 operatörstimmar |
| Personalantal för manuell förpackning | 13.33 h ÷ 8 h/skift | ≈ 1.67 (2 operatorer) |
| Lasta, positionera, skära/vika in, lossa | 20 sekunders hantering | 50-talets golv till golv |
| Total maskinkörtid | 400 × 50 s ÷ 3,600 | ≈ 5.56 maskintimmar |
| Maskinkapacitetsutnyttjande | 5.56 timmar ÷ 8 timmar | ≈ 69.5 % (1 operatör) |
| Manuell sträckfilm | 30 g/spiral | 12.0 kg/skift |
| Maskinsträckfilm | 22 g/rulle (jämn försträckning) | 8.8 kg/skift |
| Nettofilmreduktion | 12.0 − 8.8 kg | 3.2 kg/skift |
Slutsatser: Två förare går över till en hanterare vid ungefär 70 % kapacitet. 25–35 sekunders kapacitet är endast ringtid; lägg till lastning, baksäkring, klipp-in-stick och lossning för golv-till-golv-arbete.
Vad en horisontell slangspiralomslag gör istället
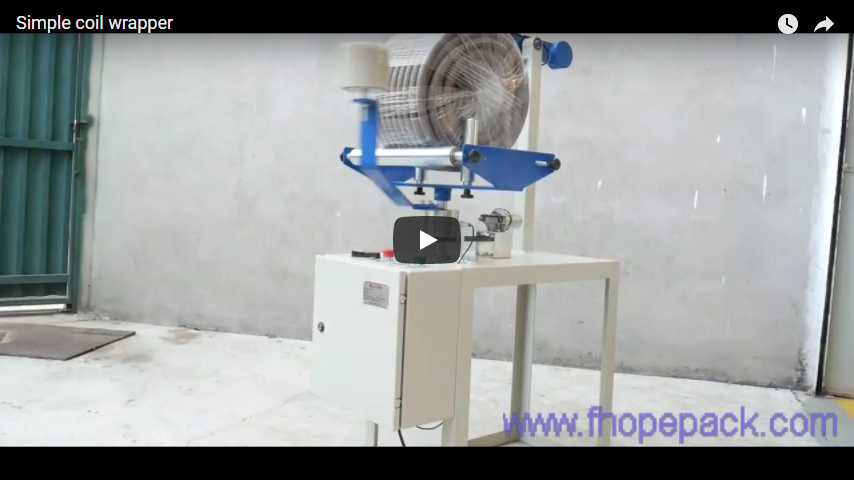
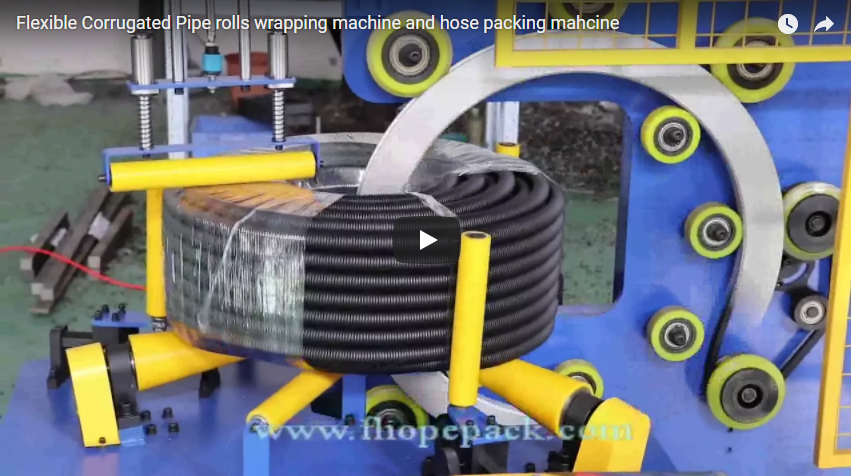
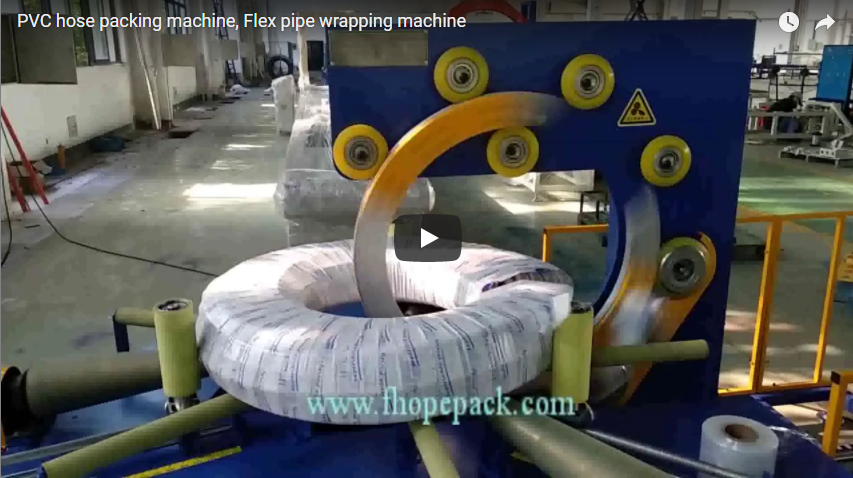
I en horisontell förpackning (FPCA-serien) ligger slangknippet platt på drivna stödrullar medan justerbara vertikala styrrullar centrerar ytterdiametern. En balanserad roterande ring passerar genom spolens inre öga: när rullarna roterar spolen runt sin vertikala axel, kretsar ringen runt sitt toroidformade tvärsnitt och lägger filmen i överlappande spiralformade band; eftersom båda hastigheterna är synkroniserade förblir överlappningen konstant.
FPCA-200- och FPCA-300-data
Bekräftade utrustningsspecifikationer av tillverkaren [S1, S2]:
| Specifikation | FPCA-200 [S1] | FPCA-300 [S2] |
|---|---|---|
| Spolens innerdiameter (ID) | 200 – 350 mm | 300 – 1,000 mm |
| Spolens ytterdiameter (OD) | 500 – 650 mm | 600 – 1,200 mm |
| Spolbredd / höjd | 150 – 300 mm | 150 – 300 mm |
| Tillåten spolvikt | 10-50 kg | 10-100 kg |
| Ren inpackningscykel | 25–35 s / spole | 25–35 s / spole |
| Maximal ringhastighet | 100 r / min | 100 r / min |
| Strömförsörjning | 380 V, 60 Hz, 3P, 2.0 kW | 380 V, 60 Hz, 3P, 3.5 kW |
| Omslag i dubbla material | Standard för ett enda material | Film + valfritt papper [S2] |
| Rullkärna och bredd (hänvisning) | Kärna 50 mm; bredd ≈ 90 mm (bekräfta) | Kärna 50 mm; bredd 50–90 mm (bekräfta) |
Materialstorlekar: Ringvagnar passar specifika filmrullskärnor och bredder; bekräfta din filmleverantörs kärndimension (t.ex. 50 mm vs 76 mm) vid offerten.
Teknisk mekanik: förhindra ovalisering och glapp
Mjuka extruderade slangar (PVC, silikon, oförstärkta rör) har två vanliga förpackningsfel:
- Ovalisering: Om cirkeln lindas vertikalt eller utan fullt perimeterstöd, drar gravitationen och filmens spänning cirkeln till en oval. Ett horisontellt lindningsband stöder bottenytan jämnt på drivna polyuretanbelagda rullar (ingenjörsmässig slutsats, bekräfta vid projekt).
- Kärnhalsning: För hög sträckspänning kan få den inre diametern (ID) att kollapsa. En justerbar mekanisk friktionsdämpare och fjäderbelastad broms (ingenjörsmässig slutsats, bekräfta vid projekt) låt teknikern ställa in banspänningen under förvrängningströskeln.
När en horisontell omslagsfolie passar
Välj en när:
- Spolarna är plattpackade och väger 10–100 kg.
- Slangar skulle hänga på vertikala utskjutande dorn.
- Linjen behöver 60 sekunders cykler från våning till våning.
- Dammtät, fuktbeständig emballage (film + papper) behövs för utlandstransport.
Undvik det när:
- Spolens ytterdiameter överstiger 1 200 mm eller vikten överstiger 100 kg (använd kraftiga vertikala eller orbitala omslag i golvnivå).
- Coils måste bindas med stål-/PET-band istället för sträckfilm.
- Extrema extruderhastigheter skulle begränsa manuell lastning utan automatisk inmatning/utmatning.
Urvalschecklista och offertförfrågan
- Slangspecifikationer: Ytterdiameter, väggtjocklek, materialkvalitet.
- Spoldimensionell matris: min/max ID, YD, pakethöjd, vikt.
- genomströmning: färdiga spolar per timme, skiftlängd, skift per dag.
- Omslagsmaterial: endast film, eller dubbla lager (PE-film + kraftpapper / vävd remsa).
- Filmrullematerial: rullens ytterdiameter, kärnans innerdiameter, inköpt banbredd.
- Automatiseringsgränssnitt: fristående lastning/lossning eller integration med transportband.
- Webbplatsverktyg: spänning, fas, frekvens, tryckluft (om pneumatiska tillval specificerade).
Riktlinjer för fabriksacceptanstestning (FAT)
- Dimensionellt utrymme: Kör min/max-spolarna genom ringen; kontrollera avståndet mellan dispensern och spolhöljet (rekommenderas ≥ 50 mm).
- Överlappande enhetlighet: Bekräfta att den spiralformade överlappningen håller sig inom det överenskomna målet (föreslaget 50 % ± 5 %) över 360°.
- Spolens integritet: inspektera för kärnkollaps, ovalisering eller repor.
- Nödstopp: validera att alla nödstopp stoppar ringen enligt specifikationen (förslagsvis < 1.5 s).
Upprepa överlappnings- och nödstoppskontrollerna på plats under SAT.
Säkerhet: EN 415-10 och ISO 12100
Emballagen omfattas av EN 415-10, med riskbedömning enligt ISO 12100:2010. Roterande ringar utgör klämrisk med hög tröghetsmoment:
- Perimeterbevakning: Fasta skydd av stål eller trådnät omsluter baksidan och drivningarna.
- Inmatningsspärrar: grindar eller ljusridåer utlöser ringen om en operatör sträcker sig in i omloppsbanan.
- Nollhastighetsförregling: Åtkomstpanelerna förblir låsta tills ringen stannar.
Vanliga frågor om teknik
F: Maskinlindningstid kontra tid från golv till golv? S: Värderingen 25–35 s är ren mekanisk lindring; från golv till golv lägger till placering, fästning av bakänden, klippning och lossning (typiskt 45–60 s).
F: FPCA-200 vs FPCA-300? S: FPCA-200 hanterar mindre spolar (ID 200–350 mm, YD 500–650 mm, upp till 50 kg, 2.0 kW); FPCA-300 har en större ring (ID 300–1 000 mm, YD 600–1 200 mm, upp till 100 kg, 3.5 kW) med film + pappersomslag [S1, S2].
F: Kan mjuka slangar lindas utan att krossa kärnan? S: Ja. Den horisontella konfigurationen stöder den plana bottenytan på drivna rullar; en mekanisk friktionsförsträckningsbroms är inställd för att säkra bunten utan att den inre diametern kollapsar.
F: Skär och klämmer maskinen filmen automatiskt? S: Enkla fristående maskiner använder manuell fastsättning och klipp-och-håll-funktion; pneumatisk automatisk klämning och skärning är modulära uppgraderingar som bekräftats vid offertförfrågan.
F: Vilka elförsörjningssystem krävs på plats? S: Standardkonfigurationerna är 380 V, 60 Hz, 3-fas (2.0 kW FPCA-200; 3.5 kW FPCA-300); alternativa spänningar (220/400/440/480 V vid 50/60 Hz) bekräftas per projekt.
Nästa steg
- Kompilera din spolmatris: min/max spol-ID, ytterdiameter, höjd, vikt, spolar per skift.
- Skicka in för granskning: vidarebefordra arket via FPCA-200 produktsida or FPCA-300 produktsida för storleksvalidering.
- Tekniskt förslag: få en specificerad offert som omfattar ring, rullbädd, skydd och cykelanalys.
Relaterad läsning
- Horisontell slanglindningsmaskin FPCA-200 (produkt)
- Horisontell slanglindningsmaskin FPCA-300 (produkt)
- Slangpackningsmaskin och rörinpackningsmaskin
- Slanglindningsmaskin med film
Källor
- [S1] FHOPE FPCA-200-data: ID 200–350 mm, YD 500–650 mm, bredd 150–300 mm, vikt 10–50 kg, 25–35 s/spole, max 100 r/min, 380 V 60 Hz 3P 2.0 kW.
- [S2] FHOPE FPCA-300-data: ID 300–1 000 mm, YD 600–1 200 mm, bredd 150–300 mm, vikt 10–100 kg, 25–35 s/spole, max 100 r/min, 380 V 60 Hz 3P 3.5 kW, tvåskiktsförpackning (film + papper).
- [S3] YouTube-video 1lhRk5WQlS8: 'PVC-slangpackningsmaskin, flexrörsinpackningsmaskin', författare Yoki Yang.
- Standarder: EN 415-10 (säkerhet för förpackningsmaskiner); ISO 12100:2010 (riskbedömning och riskreducering).