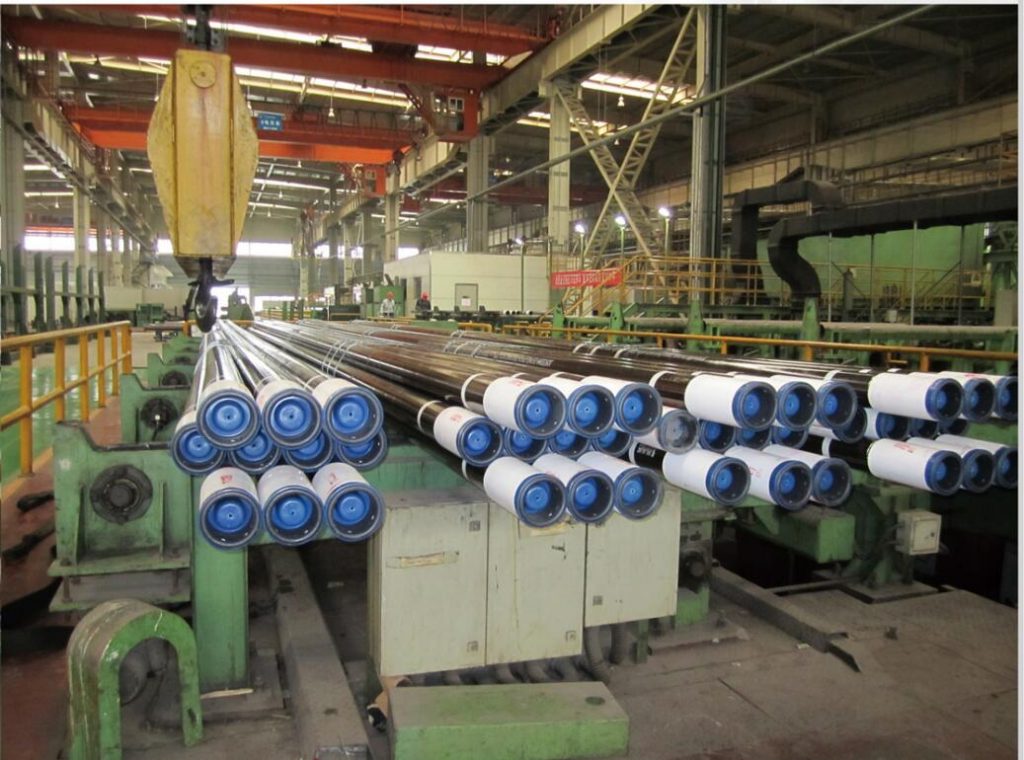
Povzetek Pakirna linija za snope jeklenih cevi šteje cevi v plasti, oblikuje plasti v šesterokotni ali kvadratni snop, ga vpne in poveže z trakovi za odpremo. Naša sponka, dolga približno 165 s, se sprehaja vzdolž linije: skladišče cevi, modri valjčni transporterji, postaja za oblikovanje v obliki črke V in vpenjanje šesterokotnega snopa. Linija sprejema okrogle cevi od 114.3 do 323.9 mm ter kvadratne in pravokotne cevi ter izdeluje snope dolžine od 4.5 do 16 m do 13,000 kg.
Kazalo
- Kaj posnetek prikazuje, po vrsti
- Postaje pakirne linije za snope cevi
- Linijski podatki
- Preverjanje takta
- Kontrolni seznam za izbiro pakirne linije za snope cevi
- Nadzor in varnost
- Pogosta vprašanja o inženirstvu
- Naslednji korak
- Sorodno branje
- Viri
Kaj posnetek prikazuje, po vrsti
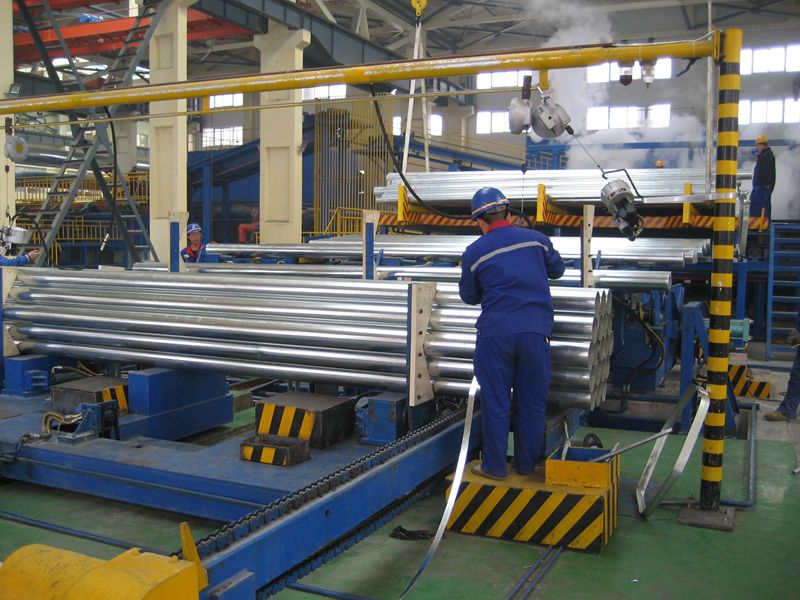
Linija je zgrajena iz modrih jeklenih okvirjev z valjčnimi transporterji, rumenimi vodili in omejevalniki ter hidravličnimi ali pnevmatskimi cilindri. Na tleh ob liniji stoji bela krmilna omarica z rdečo lučko.
- 0 do približno 15 s. Dolge srebrne cevi ležijo na stojalih na levi, modra črta pa poteka na desni. V ozadju stojijo delavci v zaščitnih čeladah.
- Približno 20 do 30 s. Na zgornjem nosilcu črte je pritrjena velika črna cev, ki se premika v desno.
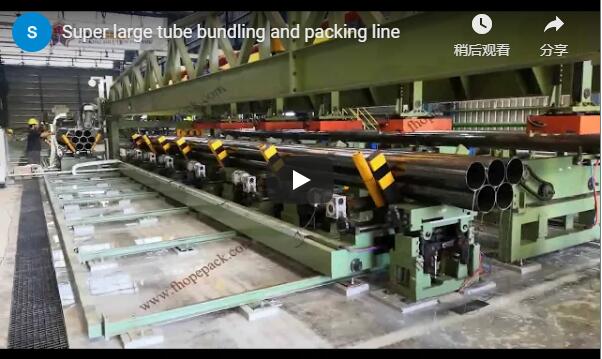
- Približno 35 do 50 s. Kamera se premika vzdolž sredine proge: vzporedne tirnice, valji, rumeni zaporni mehanizmi in srebrne cevi, ki so napeljane v vrsto valjev pod vodilno roko z rumenimi in črnimi črtami.
- Približno 55 do 75 s. Pogled se vrne na začetek, nato pa se za nekaj sekund nagne navzgor proti strešnim lučem.
- Približno 75 do 95 s. Širok pogled prikazuje dolge temne cevi, ki ležijo na modrih nosilcih vzdolž črte, rumeni vodili pa mirujejo.
- Približno 100 do 135 s. Snop cevi se počasi premika po valjčnem transporterju proti koncu linije in v postajo za oblikovanje v obliki črke V.
- Približno 140 do 145 s. Snop leži v postaji V, s koncem obrnjenim proti kameri. Dva delavca v rdečih zaščitnih čeladah delata na stranskih ploščah, eden čepi z orodjem, drugi pa snop stabilizira.
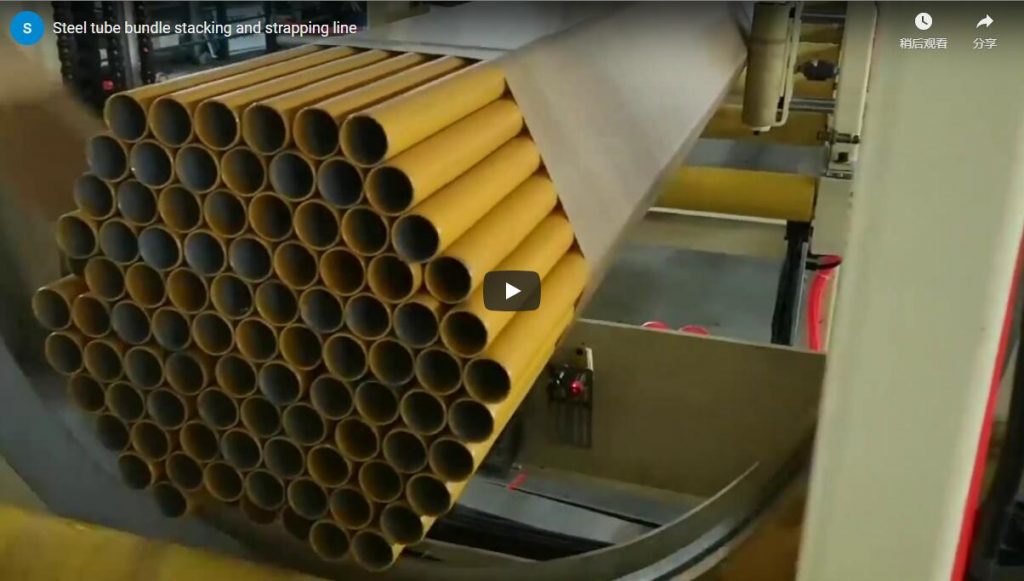
- Približno 150 do 155 s. Delavec ročno potisne šesterokotni sklad cevi v objemko in stranski ročici se začneta zapirati.
- Približno 160 do 165 s. Z zaprto sponko delavec obdeluje čelno stran snopa pod močno obločno svetilko.
Postaje pakirne linije za snope cevi
Cevi zapuščajo mlin ena za drugo na valjčnem transporterju. Linija jih spremeni v tesen, preštet snop, ki ga lahko žerjav ali viličar dvigne v enem samem gibu.
| Postaja | Kaj počne |
|---|---|
| Izhodni transporter in izmetalnik zavržkov | Jemlje cevi iz mlina, sortira zavržke |
| Pobiranje in pihanje zraka | Izbere cevke eno za drugo in jih očisti s pihanjem |
| Poravnava in štetje | Poravna konce cevi in prešteje vsako cev v plast |
| Oblikovanje plasti | Gradi vrste z elektromagnetno vpenjalno glavo |
| Postelja za oblikovanje snopov | Oblikuje šesterokotnik, kvadrat ali pravokotnik, stranski omejevalniki ohranjajo obliko |
| Strapping | Popolnoma avtomatsko vezanje z jeklenim trakom, širina traku 25 ali 32 mm |
| Razkladanje in zlaganje | Prečni transporter, verižno zlaganje 5 snopov |
Oblikovalna naprava se prilagodi obliki vsakega snopa. Ko je snop pritrjen, ga bočno premesti na razkladalno mizo.
Linijski podatki
| Pakirna linija za snope jeklenih cevi | Tehnični podatki |
|---|---|
| Oblika izdelka | Okrogle, kvadratne in pravokotne |
| Okrogla cev | 114.3 do 323.9 mm |
| Kvadratna cev | 90 × 90 do 250 × 250 mm |
| Pravokotna cev | 80 × 100 do 200 × 300 mm |
| debelina stene | 3.0 do 12.7 mm |
| Šesterokotni snop | Širina od 450 do 1,100 mm, višina od 350 do 1,000 mm |
| Kvadratni ali pravokotni sveženj | Širina od 350 do 950 mm, višina od 300 do 800 mm |
| Dolžina cevi | 4.5 do 16 m |
| Teža svežnja | do 13,000 kg |
| Razkladalni transporter | približno 43 m, s strojem za vezanje |
| Jekleni trakovi | Avtomatske glave 25 mm in 32 mm |
| Nadzor | Operaterjeva postaja z zaslonom na dotik |
Preverjanje takta
Hitrost snopa sledi mlinu. Za ilustrativno proizvodnjo mlina 10 cevi na minuto in 60 cevi na snop se snop napolni vsakih 60 ÷ 10 = 6 minut oziroma 360 sekund.
Znotraj teh 360 sekund mora vsaka postaja, bodisi oblikovalna bodisi povezovalna, zaključiti svoj cikel, ker postaje delujejo vzporedno na različnih snopih. Vezenje več trakov na dolg snop je običajno najdaljši korak, zato povezovalni stroj namestimo na razkladalni transporter, kjer dela na enem snopu, medtem ko oblikuje naslednjega. Verižno zlaganje 5 snopov daje žerjavu rezervni prostor.
Te številke so zgolj ilustrativne. Preverjanje izvedemo z vašo hitrostjo valjanja, velikostjo cevi in številom snopov v ponudbi.
Kontrolni seznam za izbiro pakirne linije za snope cevi
- Oblika, velikost, debelina stene in dolžina cevi.
- Oblika in velikost snopa, cevi na snop in teža snopa.
- Produktivnost mlina v ceveh na minuto.
- Širina traku, število trakov in položaji trakov vzdolž snopa.
- Razkladanje, zlaganje in dvig z žerjavom ali viličarjem.
- Dolžina tal, ki je na voljo za razkladalni transporter.
Nadzor in varnost
Približno pri 140 do 155 sekundah delavci stojijo znotraj oblikovalne postaje, prilagajajo stranske plošče in ročno potiskajo sklad cevi v sponko, medtem ko se stranske roke začnejo zapirati. Roka ali telo med cevmi in zapiralnimi ročicami sponk je gib, ki ga je treba oblikovati. Na naši liniji oblikovanje in vpenjanje potekata iz postaje z zaslonom na dotik, zunaj ograjenega območja.
Preden kdo vstopi vanjo, da bi prilagodil stranske plošče, popravil plast ali delal na koncu snopa, ustavite, izolirajte in zaklenite oblikovalno postajo. Vsako delo na koncu snopa, kot je delo z oblokom pri približno 160 s, se izvaja le, ko je sponka zaklenjena, transporter pa izoliran.
Veljavni standardi so odvisni od ciljnega trga. Za trge CE standard ISO 12100 določa metodo ocenjevanja tveganja, standard EN 415-10 pa zajema splošne zahteve za pakirne stroje, ki določajo varovala in zaporno napravo.
Pogosta vprašanja o inženirstvu
V: Katere velikosti cevi sprejema pakirna linija za snope? O: Okrogle cevi od 114.3 do 323.9 mm, kvadratne od 90 × 90 do 250 × 250 mm in pravokotne od 80 × 100 do 200 × 300 mm, debelina stene od 3.0 do 12.7 mm.
V: Kako velik je lahko snop? O: Šesterokotni snopi širine do 1,100 mm in višine 1,000 mm, dolžine od 4.5 do 16 m in teže do 13,000 kg.
V: Kako se svežnji vežejo? O: Z avtomatskimi jeklenimi glavami za vezanje trakov širine 25 mm in 32 mm na izstopnem tekočem traku.
Naslednji korak
Pakirno linijo snopov cevi dimenzioniramo v treh korakih:
- Predložite svojo risbo postavitve z razponom cevi, obliko snopa, cevmi na snop in proizvodnjo mlinov, do info@fhopepack.com.
- Prejmite predlog v 48 urah, s seznamom postaj, dolžino transporterja in preverjanjem takta.
- Rezervirajte ogled lokacije Torej potrdimo iztekanje mlina, dolžino etaže in dostop do žerjava.
Sorodno branje
- Avtomatska pakirna linija za snop jeklenih cevi in profil
- Avtomatska linija za pakiranje in povezovanje jeklenih cevi
- Stroj za vezanje jeklenih cevi
- Pakirna linija za jeklene tuljave z rezanimi robovi
Viri
- Podatki o progi in postajah: avtomatska pakirna linija za snope jeklenih cevi in profilov stran izdelka
- Čas posnetka: časi sličic, vzeti iz našega posnetka, 5 sekunde med sličicami
- Vrstica v akciji: naš video na YouTubu
- Obseg standardov: ISO 12100: 2010, EN 415-10: 2014
Zadnji pregled: 05. 10. 2026