> **Povzetek**
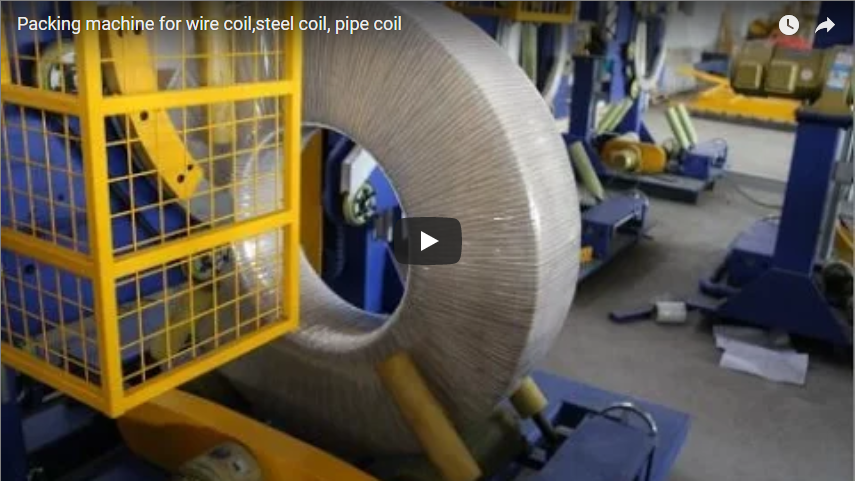
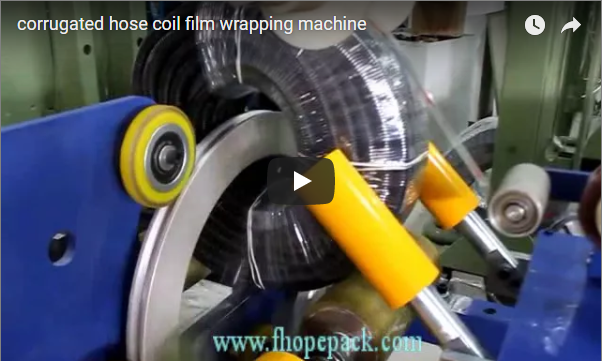
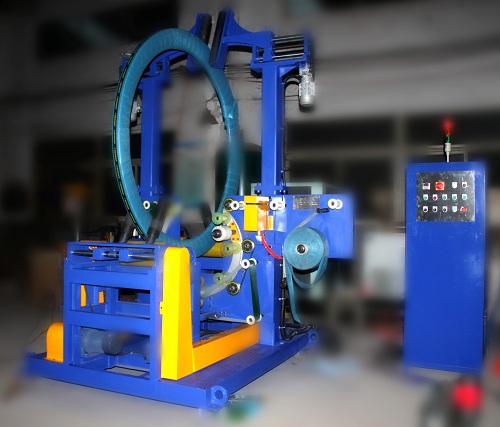
> A two-stage line splits the job in two. Stage one wraps each coil through the eye on a ring wrapper; stage two moves the wrapped coils with an overhead gantry to build stacks. This clip of about one minute shows both stages on our lines. You see a blue ring wrapper with a gantry stacker, a white gantry with a yellow gripper head, and a second ring wrapping a narrow coil.
Kazalo
- Kratek odgovor
- Kaj prikazuje posnetek
- Prva faza: ovoj obroča
- Druga faza: nadzemni portal
- Kaj določa tempo linije
- Paleta tuljav za linije s tekočim trakom
- Kontrolni seznam za izbiro dvostopenjske linije
- Nadzor in varnost
- Pogosta vprašanja o inženirstvu
- Naslednji korak
- Sorodno branje
- Viri
Kratek odgovor
1. A coil arrives flat on a powered roller conveyor.
2. A ring wrapper passes film through the eye while rollers turn the coil, sealing it all round.
3. The wrapped coil moves on to an overhead gantry.
4. The gantry picks the coil and sets it down on a stack, or on the next station.
5. The finished stack leaves the line on rollers or by forklift.
Kaj prikazuje posnetek
| Clip time | Scene |
|---|---|
| 0–12 s | A coil lies flat on yellow rollers in a blue vertical ring, which winds clear film through the eye |
| 12–40 s | A blue gantry over the conveyor lowers its gripper arms to a wrapped coil and sets it down |
| 45–55 s | A white gantry with a yellow gripper head travels over a roller platform with yellow fixtures |
| final seconds | A narrow coil sits in another ring wrapper on green rollers while an operator in an orange hard hat works beside it |
Časi izhajajo iz sličic, posnetih približno vsake 3 sekunde, zato je vsaka meja približna. Posnetek je montaža, zato prizori izvirajo iz več kot ene vrstice.
Prva faza: ovoj obroča
Obroč nosi zvitek folije in pri vsakem obratu gre skozi uho tuljave. Valji pod tuljavo jo obračajo počasi, tako da se vsak prehod prekriva s prejšnjim. Ko tuljava naredi en polni obrat, folija prekrije zunanjo površino, izvrtino in obe strani.
Na naših pakirnih linijah za tuljave programi PLC/HMI nastavljajo centriranje, napetost in prekrivanje za vsako vrsto tuljave. Uporablja se lahko folija, papir ali tkana folija, ista linija pa lahko doda tudi PET ali jekleni trak in etiketo ERP/MES.
Druga faza: nadzemni portal
Ko je tuljava ovita, jo mora linija premakniti, ne da bi poškodovala novo ovojnico. To stori nadzemni portal od zgoraj, tako da viličar ali žerjav ne more vstopiti na linijo.
- **The gripper arms close on the outer edge** of the coil, as on the blue gantry in the clip.
- **The carriage lifts the coil straight up**, travels, and lowers it on the stack.
- **The stack grows eye to sky**, up to 6 coils per stack on our automatic coil packing line.
Beli portal kasneje v posnetku prikazuje drugačno glavo: rumeno prijemalno enoto, ki deluje nad valjčno ploščadjo. Glava je zasnovana glede na vrsto tuljav in način njihovega pobiranja, zato se spreminja od projekta do projekta.
Kaj določa tempo linije
Dvostopenjska linija deluje s tempom svoje najpočasnejše postaje. V večini linij je to bodisi ovijalni stroj za obroče, ki potrebuje celoten obrat tuljave, bodisi portal, ki dvigne in premakne tuljavo.
| If the slowest station is | Typical fix |
|---|---|
| ring wrapper | fewer wraps or lower overlap, where the shipment allows |
| gantry stacker | shorter travel, by placing stack positions close to the conveyor |
| outfeed | a buffer conveyor, so the stack can wait for the forklift |
Zato na prvi risbi zahtevamo število tuljav na uro: to skupaj določa hitrost obroča, pomik portala in dolžino medpomnilnika.
Paleta tuljav za linije s tekočim trakom
Iz naše tabele modelov ovijalnikov jeklenih tuljav:
| Model | Coil ID | Coil OD | Coil width | Max coil weight |
|---|---|---|---|---|
| FPCA-1000 | 508 / 610 mm | 700–1600 mm | 20–400 mm | 2000 kg |
| FPCA-1200 | 508–610 mm | 800–1400 mm | 20–500 mm | 2500 kg |
To so modeli avtomatskih linij, ki se polnijo s tekočim trakom. Tabela je izhodišče, ne celoten seznam; vsaka linija je zgrajena glede na obseg tuljav projekta, zato se številke lahko spremenijo.
Kontrolni seznam za izbiro dvostopenjske linije
- Coils per hour, including peaks.
- Coil ID, OD, width and weight range.
- Wrap material, overlap and strapping.
- Stack height and stack pattern.
- Space for stack positions and buffer conveyors.
- Labels and data needed for your ERP/MES.
Nadzor in varnost
Veljavni standardi so odvisni od ciljnega trga. Za trge CE standard ISO 12100 določa metodo ocenjevanja tveganja, standard EN 415-10 pa zajema splošne zahteve za pakirne stroje, ki določajo varovala in sistem za zaustavitev v sili.
Obroč in portal sta premikajoči se nevarnosti nad in okoli tuljave. Zaščitni in zaustavitveni tokokrogi so določeni v oceni tveganja za vsako postavitev.
Pogosta vprašanja o inženirstvu
Q: Why use two stages instead of one machine?
A: Because wrapping and stacking can then run at the same time on different coils, and each machine stays simpler.
Q: How many coils go in a stack?
A: Up to 6 coils per stack on our automatic coil packing line, depending on coil weight and handling.
Q: How does the gantry avoid damaging the fresh wrap?
A: Its gripper arms close only on the outer edge and lift the coil straight up, so no forks or slings touch the wrapped faces.
Q: Which coil widths suit a conveyor-fed line?
A: Our FPCA-1000 covers 20–400 mm and the FPCA-1200 covers 20–500 mm.
Q: Can the line label each coil?
A: Yes. ERP/MES labelling is an option on our coil packing lines.
Q: What decides the line speed?
A: The slowest station, usually the ring wrapper or the gantry. Your target coils per hour fixes the cycle time each station must meet.
Naslednji korak
Dvostopenjsko pakirno linijo tuljav načrtujemo v treh korakih:
1. **Submit your layout drawing** with coils per hour, coil range and stack pattern, to **info@fhopepack.com**.
2. **Receive a proposal within 48 hours**, with the wrapper, gantry and buffer layout.
3. **Book a site survey** so we confirm floor space, stack positions and forklift routes.
Sorodno branje
- [Slit Coil Stretch Wrapping and Stacking Line: Eye-Through Ring to Gantry Stacker](https://www.fhopepack.com/videos/next-generation-steel-coil-packaging-solutions-integrated-stretch-wrapping-and-stacking-technology/)
- [Two-Stage Copper Coil Packing Line: Eye-Through Wrapping, Then Stacking on Timber Runners](https://www.fhopepack.com/videos/engineering-guide-implementing-a-two-stage-wrapping-stacking-system-for-copper-coils/)
- [Steel Coil Packaging Line from Strapping to Stacking: Five ROI Metrics and a Payback Formula](https://www.fhopepack.com/videos/5-critical-roi-metrics-to-evaluate-a-full-steel-coil-packaging-line-from-strapping-to-stacking-automation/)
- [Avtomatska linija za pakiranje tuljav](https://www.fhopepack.com/Automatic-Coil-Packing-Line/)
Viri
- Machine in action: [the video on YouTube](https://www.youtube.com/watch?v=VnFMMeGqnSY) (about one minute)
- Up to 6 coils per stack, eye to sky, PLC/HMI centring, tension and overlap, wrap, strap and ERP/MES label options: [Automatic coil packing line](https://www.fhopepack.com/Automatic-Coil-Packing-Line/)
- FPCA-1000 and FPCA-1200 values: [Steel coil wrapping machine](https://www.fhopepack.com/Steel-coil-wrapping-machine/)
- Področje uporabe standardov: ISO 12100:2010; [EN 415-10:2014](https://www.nen.nl/en/nen-en-415-10-2014-en-191845)
- Časovna usklajenost predloga: odobren hišni CTA (predlog v 48 urah)
Zadnji pregled: 06. 10. 2026