Uvod
Pakirne linije za jeklene tuljave – ki vključujejo stroje za pakiranje tuljav, stroje za povezovanje tuljav in stroje za zlaganje tuljav – so srce mnogih obratov za predelavo kovin. Te linije dan za dnem obdelujejo težke tuljave, kar zagotavlja, da so končni jekleni izdelki pakirani, zavarovani in zloženi za nadaljnje rokovanje ali pošiljanje. Zaradi visokih obremenitev, hitrosti delovanja in zahtevane natančnosti mora izdelava vsake komponente v takšnem sistemu upoštevati stroge norme mehanskega načrtovanja , napredno načrtovanje procesov in stroge standarde zagotavljanja kakovosti.
V tem članku raziskujemo profesionalen, celovit pristop k izdelavi komponent pakirnih linij tuljav . Z uporabo inteligentne proizvodnje , visoko natančne obdelave , digitalnih proizvodnih tehnik in robustnega preverjanja kakovosti bomo preučili, kako vrhunski proizvodni procesi vodijo do opreme, ki se odlikuje po natančnosti, vzdržljivosti in zanesljivosti.
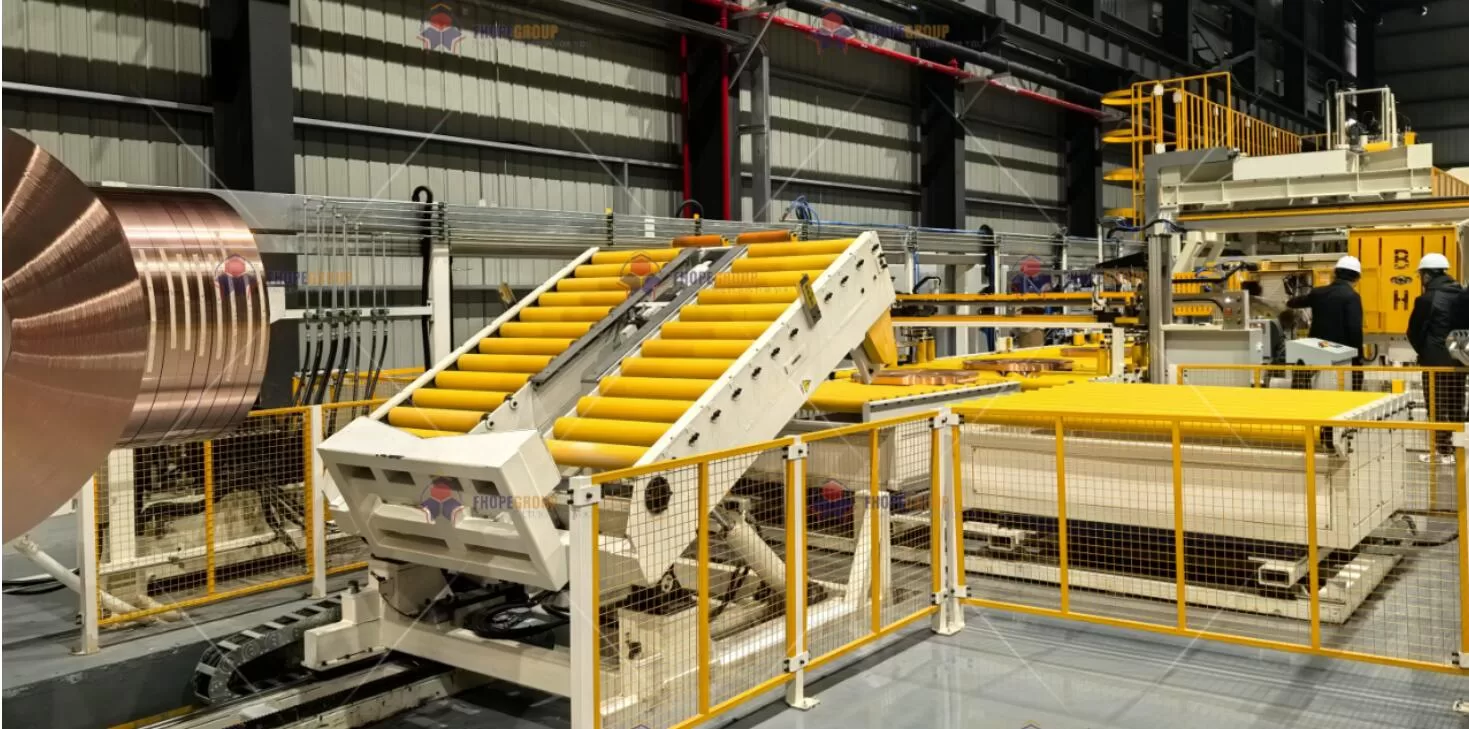
1. Inteligentni potek dela v proizvodnji
1.1 Celoten proces preslikave toka vrednosti (VSM)
Naše proizvodne faze se začnejo z načrtovanjem vrednostnega toka , s čimer zagotovimo, da vsak korak doda oprijemljivo vrednost končnemu izdelku. Z načrtovanjem vsake operacije – predobdelave, CNC obdelave, varjenja, odpravljanja napetosti, brušenja in poliranja – prepoznamo odvečne dele, upravljamo dobavne roke in optimiziramo dodelitev virov. Spodnja tabela 1 prikazuje tipičen pristop VSM, prilagojen komponentam pakirne linije tuljav:
| Faza postopka | Osnovna tehnična oprema | Ključni procesni parametri | Spremljanje kakovosti |
|---|---|---|---|
| Predobdelava surovin | CNC ravnalnik z dvema stebroma (HACO 5500T) | Natančnost ravnanja ≤ 0.1 mm/m (ISO 8512) | Merjenje preostale napetosti (rentgenska difrakcija) |
| CNC natančna obdelava | 5-osni obdelovalni center (DMG MORI HSC75) | Pozicijska natančnost ±0.005 mm (VDI/DGQ 3441) | Kompenzacija linijske sonde (Renishaw OMP60) |
| Konstrukcijsko varjenje | Dvožični impulzni sistem MAG (Fronius TPSi) | Nadzor vnosa toplote ≤ 1.8 kJ (EN 1011-1) | TOFD ultrazvočno odkrivanje napak (ASME V Art.4) |
| Stress Relief | Popolnoma računalniško podprta žarilna peč (Nabertherm S27) | Natančnost nadzora temperature ±3 °C (AMS 2750E) | Vzorčenje trdote (HV0.5 variacija ≤ 5 %) |
| Natančno brušenje | Vbodni brusilnik (Moore G48) | Površinska hrapavost Ra 0.2 μm (ISO 1302) | Interferometrija bele svetlobe (Zygo NewView) |
| Poliranje v nano skali | Sistem za magnetoreološko poliranje (QED Q22-X) | Natančnost oblike λ/10 @ 632.8 nm | Konfokalni mikroskop 3D meritev profila |
Poudarki pristopa VSM
- Zaporedna optimizacija: Vsak korak je analiziran, da se zagotovi minimalen čakalni čas, največja prepustnost in dosleden pretok izdelkov.
- Avtomatsko zajemanje podatkov: Podatki v realnem času iz Rentgenska difrakcija (preostala napetost) or In-line sonde Renishaw vrne nazaj v nadzorni sistem, kar zmanjša predelavo in napake.
- Integracija za lajšanje stresa: S strateškim pozicioniranjem žarjenja za razbremenitev napetosti po večjih korakih deformacije preprečimo dimenzijski zamik in ohranimo visoko geometrijsko natančnost v naslednjih operacijah.
Ta sinergija med opremo, procesnimi parametri in spletnim spremljanjem kakovosti je ključnega pomena za obsežne pakirne linije jeklenih tuljav , kjer strukturna celovitost in natančna poravnava določata dolgo življenjsko dobo in zmogljivost sistema.
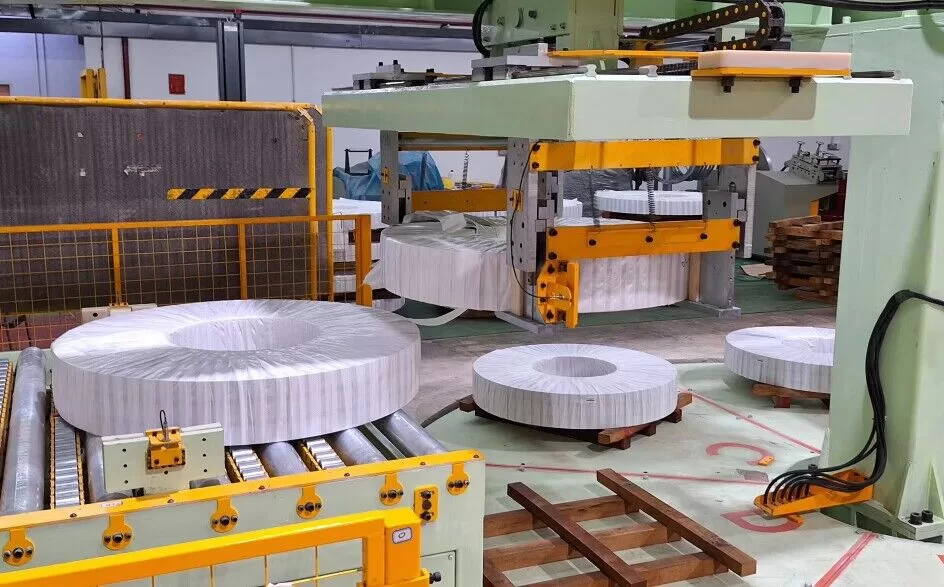
2. Matrica ključne opreme
2.1 Seznam napredne obdelovalne opreme
Sodobne proizvodne linije zahtevajo tako visoko fleksibilnost kot izjemno natančnost . V tabeli 2 so opisana nekatera napredna obdelovalna orodja, ki se uporabljajo za izdelavo glavnih podsklopov – okvirjev, ohišij ležajev, vodilnih tirnic in drugega – za linijo za pakiranje tuljav.
| Vrsta opreme | Model in konfiguracija | Certificiranje točnosti |
|---|---|---|
| Velik portalni rezkalni stroj | UNION CHEMNITZ BFT 130-5 | - Natančnost pozicioniranja linearne osi: ±0.008 mm (ISO 230-2) - Koncentričnost vrtljive mize: 0.015 mm |
| Visoko natančen laserski rezalnik | Vlakno TRUMPF TruLaser 5030 | - Natančnost rezalnega profila ±0.05 mm - Najmanjša širina zareza 0.15 mm (EN ISO 9013) |
| Robotska varilna celica | KUKA KR 1000 Titan + sledenje šivom | - Ponovljivost ±0.06 mm - Nastavljiva hitrost varjenja 0.5–3.0 m/min |
Zakaj ti stroji?
- Veliko portalno rezkanje: Bistvenega pomena za izdelavo ogrodij težkih strojev, velikih stebrov in podstavkov, ki nosijo glavno obremenitev tuljav. Portalne nastavitve obdelujejo velike dimenzije, hkrati pa ohranjajo natančnost pod 0.01 mm.
- Laser Cutting: Ponuja vrhunsko kakovost robov in minimalne toplotno prizadete cone, kar je ključnega pomena za zapletene geometrije, ki jih najdemo v nosilcih strojev za zlaganje tuljav ali vezanje.
- Robotsko varjenje: Avtomatizirano sledenje šivom in večosna artikulacija zagotavljata dosledno penetracijo zvara na debelih okvirjih, kar izboljšuje mehansko zmogljivost.
2.2 Digitalna procesna veriga
Za poenotenje podatkov CAD, strategij orodij, spremljanja stanja stroja in končnega pregleda:
- Integracija CAD/CAM: Siemens NX 22121 podpira sinhrono modeliranje in napredne simulacije za komponente tuljav.
- Optimizacija orodne poti: VoluMill2 algoritmi samodejno prilagajajo hitrost podajanja, s čimer skrajšajo čas obdelave do 45 %, medtem ko upravljajo kopičenje toplote in obrabo orodja.
- Povezljivost opreme IoT: MTConnect ali lastniške rešitve zajemajo meritve v realnem času (npr. obremenitve vretena, temperaturne skoke) iz vsake postaje s stopnjami zbiranja podatkov nad 98 %.
Rezultat: popolnoma digitalna nit 3, ki povezuje koncepte oblikovanja s podatki o proizvodnji na kraju samem. To spodbuja odzivno proizvodno okolje, kjer se hitre iteracije oblikovanja , prediktivno vzdrževanje in sledljivost kakovosti brezhibno združujejo.
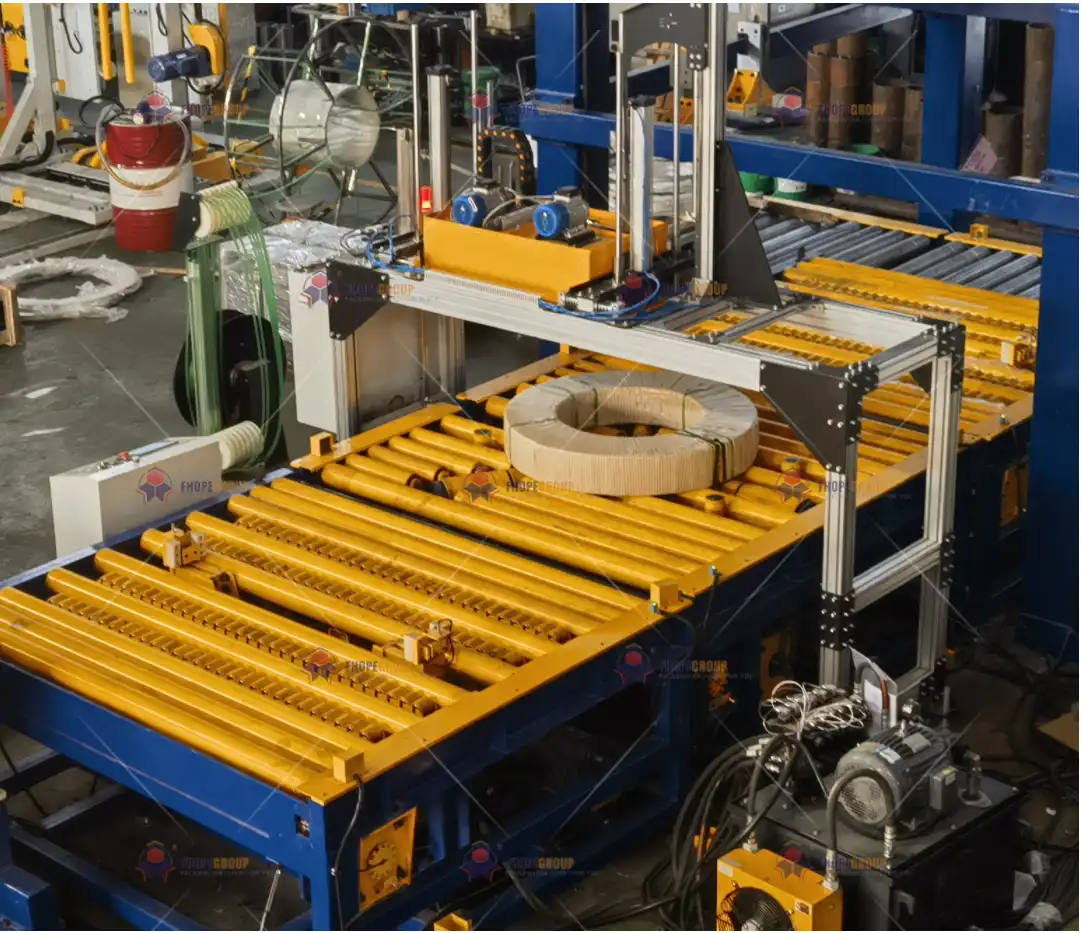
3. Kritične tehnike nadzora procesov
Komponente za linijo za pakiranje tuljav morajo izpolnjevati stroge mehanske tolerance, glede na njihov neposreden vpliv na napenjanje, natančnost vezanja in ravnanje s tuljavami. Spodaj so navedene ključne metode nadzora, ki zagotavljajo, da vsak del ustreza zasnovi.
3.1 Strategije kompenzacije za natančno obdelavo
Med CNC obdelavo lahko toplotni raztezek in obraba orodja vplivata na dimenzijsko natančnost – zlasti pri velikih komponentah ali daljših proizvodnih serijah.
-
Krmiljenje z zaprto zanko toplotnega polja
Deformacijo obdelovalnega stroja kompenziramo z modelom:
[
\Delta L = \alpha \cdot L_0 \cdot \Delta T + \beta \cdot P \cdot t^{0.5}
]
Kje:- (\alpha) = koeficient toplotne razteznosti
- (L_0) = začetna dimenzija dela ali stroja
- (\beta) = toplotni spojni koeficient na podlagi moči
- (P) = moč motorja vretena/osi
- (t) = čas cikla
S pomočjo povratnih informacij senzorjev v realnem času (obremenitev vretena, temperatura hladilne tekočine, senzorji okolice) CNC krmilnik samodejno prilagaja odmike orodja. Ta strategija ohranja natančnost, ki je ključnega pomena za izvrtine ležajev ali hidravlične tesnilne površine v sklopih za zlaganje tuljav.
-
Napoved obrabe orodja
Z analizo tok motorja vretena sčasoma sistem predvidi, kdaj se rezalno orodje približa meji obrabe. Ko izmerjeni tok preseže 120 % nominalne osnovne črte, se samodejno sproži sprememba orodja ali nastavitev zamika, kar zmanjša tveganje dimenzijskega zamika ali slabše končne obdelave površine.
3.2 Okvir za nadzor kakovosti varjenja
Strukturni zvari na okvirjih strojev za pakiranje tuljav, rokah strojev za vezanje ali nosilcih morajo biti brez razpok, poroznosti in velikih vključkov. Uporabljamo večstopenjski pristop k pregledu:
| Vrsta napake | Metoda zaznavanja | Sprejemni standard | Korektivni ukrep |
|---|---|---|---|
| Pomanjkanje fuzije | Ultrazvok s faznimi nizi (PAUT) | Največja dolžina napake 1 mm (AWS D1.1) | Lokalno popravilo s ponovnim taljenjem TIG |
| Poroznost | Rentgensko slikanje (ASTM E94) | Φ ≤ 0.5 mm in gostota ≤ 3/10 cm² | Vakuumsko polnilno varjenje |
| Preostali stres | Merjenje napetosti v slepi luknji (ASTM E837) | Napetost ≤ 30 % izkoristka materiala | Vibracijsko lajšanje stresa |
Upravljanje vnosa toplote
- Dovod toplote je omejen na ≤1.8 kJ (EN 1011-1). Ta nadzor preprečuje prekomerno popačenje v glavnih okvirih in zagotavlja, da mehanske lastnosti ostanejo v okvirih konstrukcije – kar je še posebej pomembno pri dinamičnih obremenitvah v strojih za vezanje na tuljave.
3.3 Nadzor integritete površine
Tuljave za visoke hitrosti lahko povzročijo trenje, obrabo in celo lokalizirano kopičenje toplote v določenih kontaktnih conah.
-
Preprečevanje opeklin pri brušenju
Pri visokonatančnem brušenju uporabljamo infrardeča termografija za spremljanje temperaturnih gradientov v realnem času. Če gradient preseže 150 °C/s, preglasitev stroja prilagodi dovod ali pretok hladilne tekočine, da prepreči toplotne poškodbe (opekline pri brušenju), ki bi lahko zmanjšale življenjsko dobo zaradi utrujenosti. -
Usmerjeno poliranje tekstur
Izvajamo šravirane kote 45 ° ± 5 ° (DIN 4768) za lažjo porazdelitev maziva na površinah, kot so trni tuljav ali vrteča se vodila. Ta enoten vzorec pomaga pri preprečevanju lokalne obrabe, zlasti na površinah, ki se večkrat dotikajo roba jeklene tuljave.
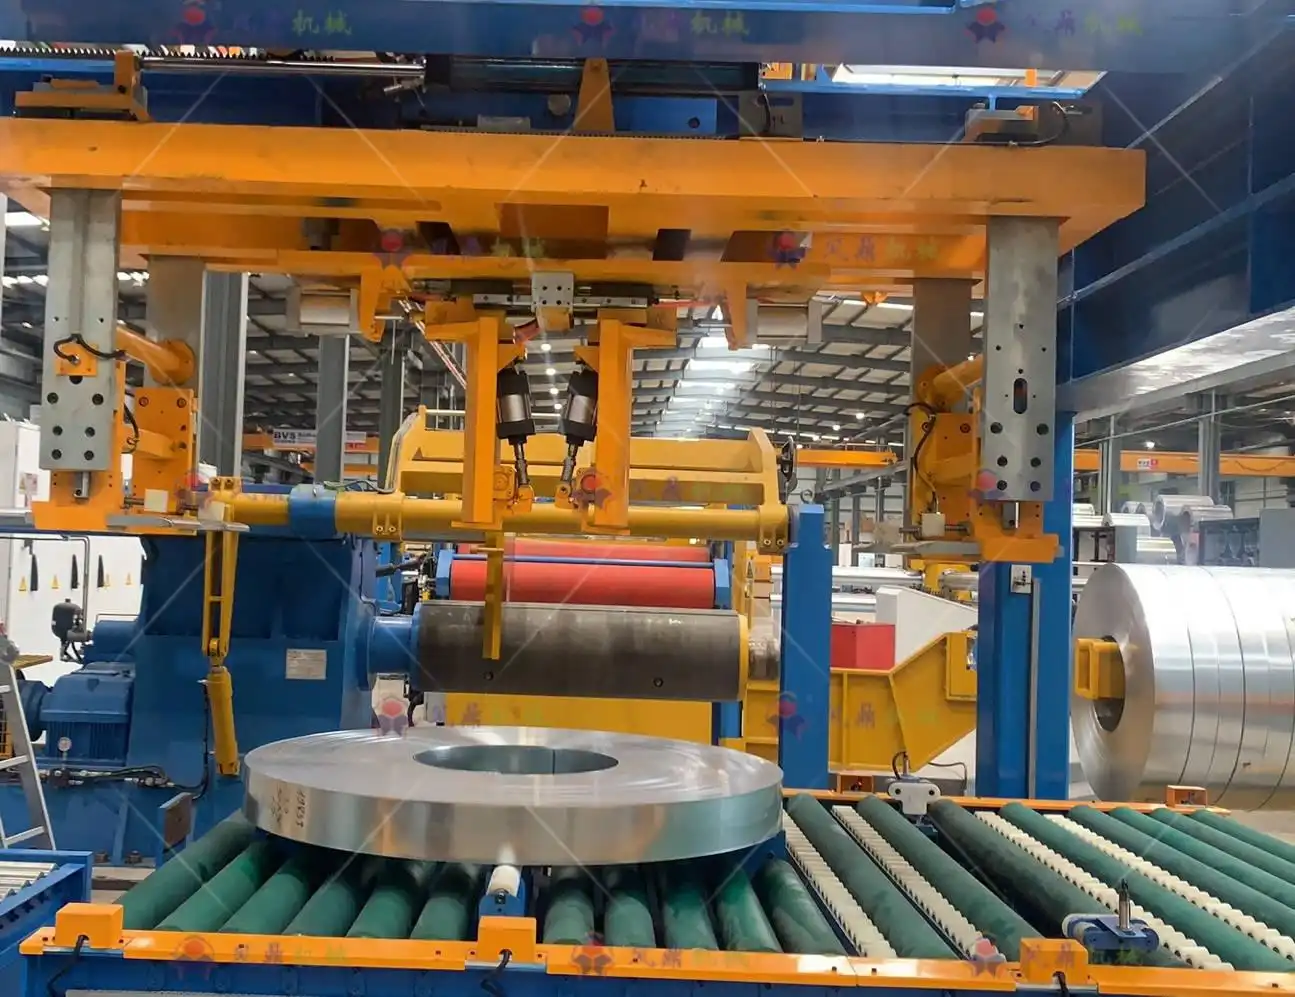
4. Sistem preverjanja kakovosti
4.1 Celovit dimenzionalni inšpekcijski načrt
Dimenzijska natančnost je ključnega pomena za zamenljivost in poravnavo strojnih komponent v liniji za pakiranje tuljav. Naš tristopenjski protokol kontrole uporablja naslednjo metrološko opremo:
| Stopnja inšpekcije | oprema | Merilna zmogljivost |
|---|---|---|
| Prvi člen | ZEISS ACCURA 7/12/7 | Prostorska natančnost 1.9 μm + (L/350) μm/m |
| Serijsko vzorčenje | HEXAGON Global S 07.10.07 | Ponovljivost ≤ 0.003 mm (ISO 10360-2) |
| Končni pregled | FARO Laser Tracker Vantage | Hitrost dinamičnega merjenja 1000 Hz |
- Prvi pregled artikla (FAI): Kritično za nove ali spremenjene modele. Celotna geometrija reprezentativnega dela se skenira in primerja s 3D CAD modelom.
- Vzorčenje med procesom: Občasna preverjanja potrjujejo, da so variacije predhodnega procesa pod nadzorom.
- Končna revizija: Veliki sklopi ali zvarjeni okvirji se merijo na kraju samem z a Laserski sledilnik FARO, preverjanje, ali celotna poravnava in pritrdilne točke ustrezajo toleranci pred pošiljanjem.
4.2 Merila uspešnosti funkcionalnega testiranja
Poleg geometrije mora vsaka komponenta ali podsklop zanesljivo delovati pri obratovalnih obremenitvah:
- Čistost prehodov za hidravlično olje: Z merjenjem kontaminacije z delci v hidravličnih ceveh se držimo NAS 1638 razreda 6. Čistoča zagotavlja zanesljivo aktiviranje v cilindrih za dviganje tuljav ali hidravličnih napenjalcih v strojih za vezanje.
- Utekanje ležajev: Ležajne vmesnike izpostavimo spektru obremenitev od 0 % do 120 % nazivne obremenitve v 10 stopenjskih korakih. Merila sprejemljivosti:
- Dvig temperature ≤ 35 °C
- Hitrost vibracij ≤ 1.8 mm/s (ISO 10816-3)
- Dinamično uravnoteženje: Vrtljivi sklopi, kot so gramofoni ali držala za tuljave, morajo doseči a Ravnovesje G2.5 razreda (ISO 21940-11). Ta raven uravnoteženja zmanjša vibracije, hrup in prezgodnjo obrabo ležajev.
5. Tehnične prednosti in primerjalna analiza podatkov
Sprejetje teh naprednih postopkov izdelave prinaša merljive izboljšave:
| Tehnična dimenzija | Konvencionalna industrija | Naš proizvodni sistem | Povečanje zmogljivosti |
|---|---|---|---|
| Natančnost pozicioniranja | ± 0.03 mm | ± 0.008 mm | ~262 % izboljšanje |
| Stopnja uspešnosti varjenja | 92.5% | 99.6% | 7.7% povečanje |
| Zamenljivost komponent | 18 % je potrebna ročna namestitev | 99 % neposredna montaža | ~5.5× izboljšava |
| Površinska odpornost proti koroziji | Rja pri 480 h (solni razpršilec) | Brez korozije navadnih kovin pri 1200 h | 2.5 × izboljšava |
- Natančnost pozicioniranja: Skozi toplotna kompenzacija zaprtega kroga in inteligentna optimizacija poti orodja, zmanjšamo dimenzijske napake za več kot polovico v primerjavi z industrijskimi normami.
- Kakovost varjenja: Dvožilni impulzni MIG/MAG varjenje s sledenjem šivom v realnem času prinaša skoraj nične stopnje napak.
- Visoka zamenljivost komponent: Zmanjšanje variacij med deli drastično skrajša čas sestavljanja za sisteme pakiranja v zvitke, kar je še posebej koristno pri velikih količinah proizvodnje.
- Odpornost proti koroziji: napredna končna obdelava (vroče cinkanje, večslojni premazi) ali selektivno galvaniziranje zadrži nastanek rdeče rje, kar zagotavlja dolgo življenjsko dobo v vlažnih ali obalnih območjih.
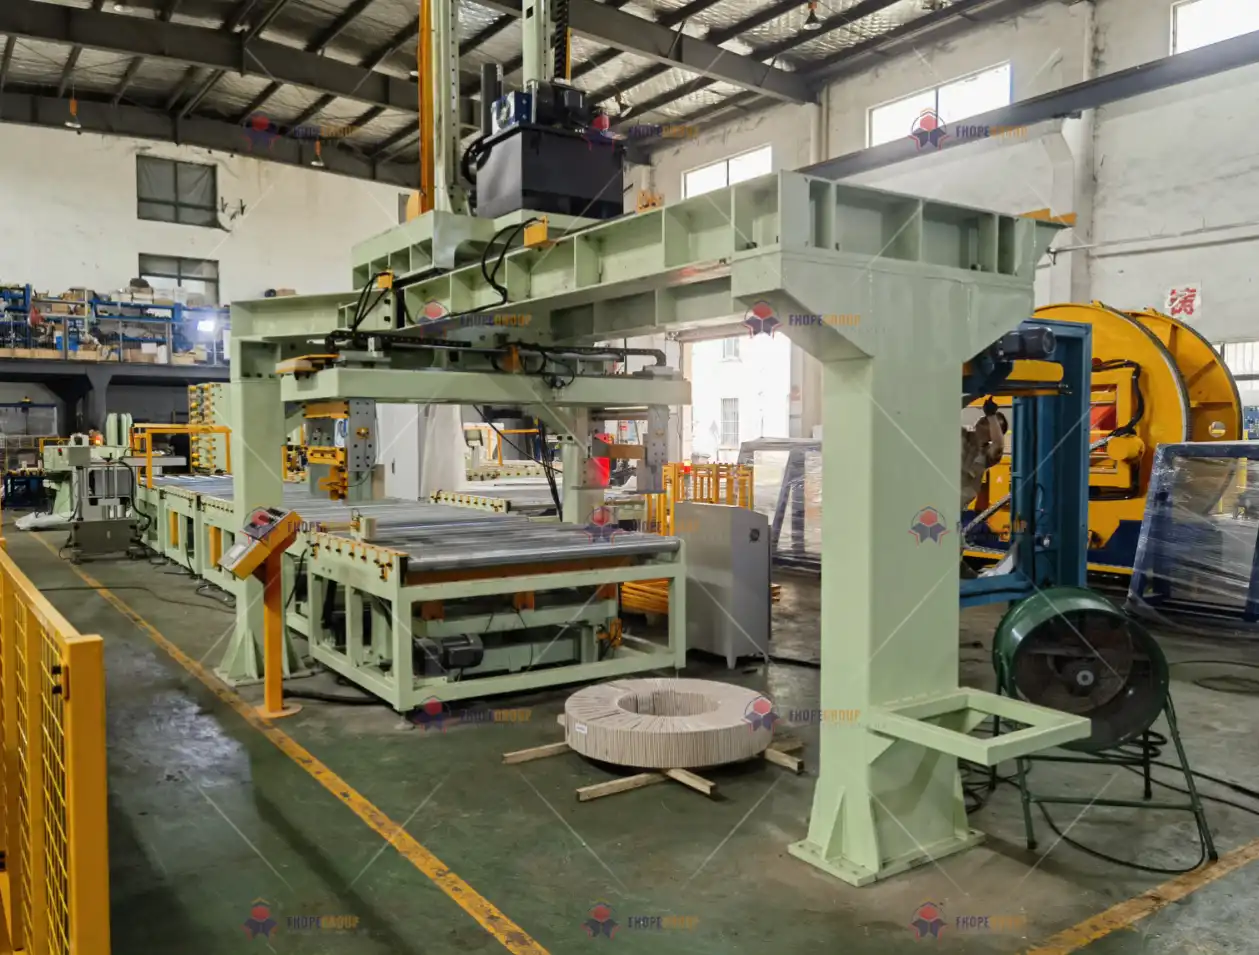
6. Pametna proizvodna kabina
Nadzorna plošča za spremljanje v realnem času
Sodobni sistemi za izvajanje proizvodnje (MES) zagotavljajo centralizirano »kokpit« ali digitalno nadzorno ploščo za vodstvene in inženirske ekipe:
- OEE plošča: Celotna učinkovitost opreme običajno presega 85 % (naš cilj). Operaterji vidijo posodobitve v živo o razpoložljivosti, zmogljivosti in kakovosti ter takoj prepoznajo ozka grla.
- Kontrolne karte SPC: Ključne dimenzije (npr. premeri izvrtin na gredi za zlaganje tuljav) se spremljajo za CPK. Analitika v realnem času preračunava nadzorne meje in sproži alarme, če procesi zamaknejo.
Big Data Analytics
- Model napovedovanja življenjske dobe orodja: Algoritmi strojnega učenja interpretirajo zgodovinske podatke o obremenitvi vretena, geometriji delov in trdoti materiala. Napovedi dosegajo >92-odstotno natančnost, kar omogoča proaktivne spremembe orodij, ki preprečujejo drago predelavo.
- Poraba energije Digital Twin: Združevanje proizvodnih urnikov, podatkov senzorjev v realnem času in podpisov moči opreme pomaga optimizirati operativna zaporedja. Predvideni prihranki se gibljejo med 15 %–22 %, odvisno od kompleksnosti delov in velikosti serije.
Priporočila za vizualizacijo
- Mikroskopski posnetki strukture: Primerjajte polirane površine pred in po obdelavi, da ponazorite prečiščene meje zrn.
- Animacija kompenzacije toplotne deformacije: Pokažite, kako se temperaturna polja prepletajo s korekcijskimi vektorji v realnem času.
- Diagram digitalne procesne verige: Prikažite tok podatkov od zasnove CAD do preverjanja CMM, pri čemer poudarite dvosmerne povratne zanke.
- Toplotni zemljevid podatkov o kakovosti: Prikažite prostorsko-časovno porazdelitev uspešnosti, barvno označene rezultate v trendu v dnevnih ali tedenskih intervalih.
Pomen za linijo za pakiranje tuljav
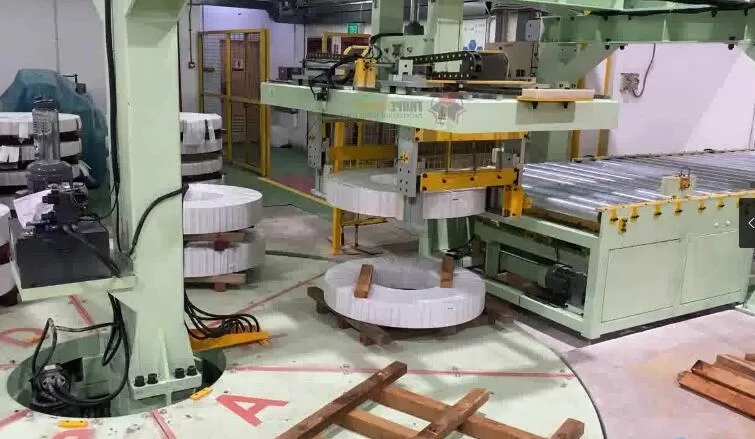
Vsi ti proizvodni koraki – inteligentno načrtovanje, napredna CNC obdelava, vrhunsko varjenje, strateško odpravljanje napetosti in robusten končni pregled – se prevedejo v pakirno linijo, ki deluje gladko in zanesljivo. Natančneje:
- Precision zagotavlja, da se napenjalci jermenov tuljav brezhibno poravnajo s servo gnanimi osmi, s čimer se izognete napakam pri podajanju ali napetosti.
- Dimenzijska doslednost med zloženimi strojnimi okvirji in vodilnimi tirnicami spodbuja preprosto montažo, zmanjšuje prilagoditve na mestu in zagotavlja popolno integracijo z PLC, servo motorji in hidravlični sistemi.
- Izboljšana površinska obdelava na kotalnih ali drsnih delih podaljšuje življenjsko dobo, zmanjšuje trenje, vibracije in pogostost vzdrževanja.
- Korozijska zaščita je ključnega pomena za linije, ki delujejo v tovarnah z visoko vlažnostjo ali obalnih obratih; napredni procesi podaljšajo življenjsko dobo vsake komponente, kar zmanjša skupne stroške lastništva.
zaključek
Izdelava komponent za linijo za pakiranje tuljav vključuje strateško kombinacijo najsodobnejše opreme, digitalne integracije procesov in strogega zagotavljanja kakovosti. Od ravnanja surovin do končnega poliranja v nanometrskem merilu je vsak korak orkestriran za doseganje minimalnega dimenzijskega razprševanja, robustnih varjenih spojev in vrhunske kakovosti površine. Te lastnosti neposredno vplivajo na to, kako zanesljivo lahko sistem za pakiranje tuljav pritrdi, zloži in prevaža jeklene tuljave v zahtevnih obratovalnih pogojih.
Z uporabo pametnih proizvodnih nadzornih plošč , povratnih informacij senzorjev v realnem času in napovedne analitike smo ustvarili sistem, kjer je nenehno izboljševanje vgrajeno v proizvodni DNK. Operaterji, inženirji in menedžerji imajo koristi od takojšnjih podatkov, kar jim omogoča proaktivno in ne reaktivno posredovanje. Rezultat je odporen, visokozmogljiv izdelek, ki postavlja nova merila za natančnost, vzdržljivost in stroškovno učinkovitost v industriji pakiranja tuljav.
V prihodnosti bodo nadaljnji napredki – kot so odkrivanje napak na podlagi strojnega učenja , pripomočki za sestavljanje z obogateno resničnostjo ali haptično varjenje v zaprti zanki – poglobili sinergijo med načrtovanjem, izdelavo in delovanjem med uporabo. Vendar pa bodo temeljna načela – inteligentno načrtovanje, strog nadzor in neomajna zavezanost kakovosti – ostala temelj uspešne izdelave komponent za linije za pakiranje tuljav in drugod.
-
Raziščite, kako Siemens NX 2212 izboljšuje integracijo CAD/CAM z naprednimi funkcijami za boljšo učinkovitost načrtovanja in proizvodnje. ↩
-
Spoznajte inovativne algoritme VoluMill, ki znatno skrajšajo čas obdelave in podaljšajo življenjsko dobo orodja. ↩
-
Odkrijte koncept digitalne niti in kako povezuje načrtovanje s proizvodnjo za izboljšane proizvodne procese. ↩