Súhrn: Táto technická príručka sa zaoberá tromi kritickými nedostatkami pri balení PVC rúrok: nadmerným počtom zamestnancov na automatizovaných linkách, výberom nedostatočného prepravného páskovania a nesprávnym používaním protokolov manipulácie s malým priemerom. Podrobne sa venuje tomu, ako integrované systémy balenia do vreciek dosahujú 20 – 40 zväzkov za hodinu s presnosťou počítania 99.9 %, prečo stretch fólia prevyšuje PP pásky pri ochrane počas prepravy a ktoré špecifikácie fólie alebo vrecka sú vhodné pre rúrky s priemerom Φ16 – 32 mm. Kritériá obstarávania sú kvantifikované pre vedenie inžinierstva a prevádzky.
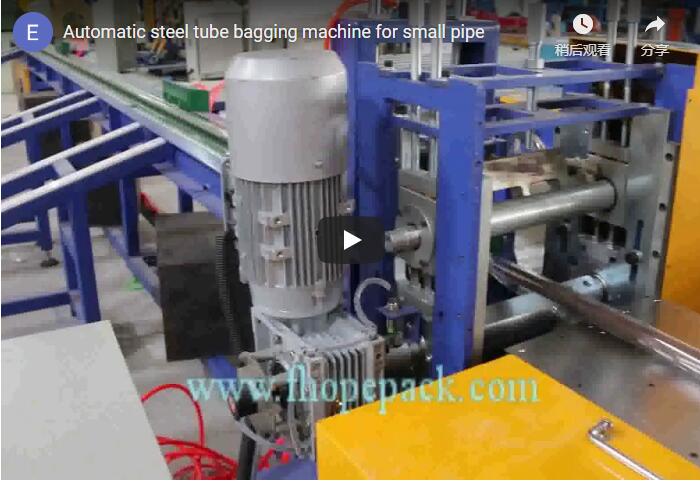
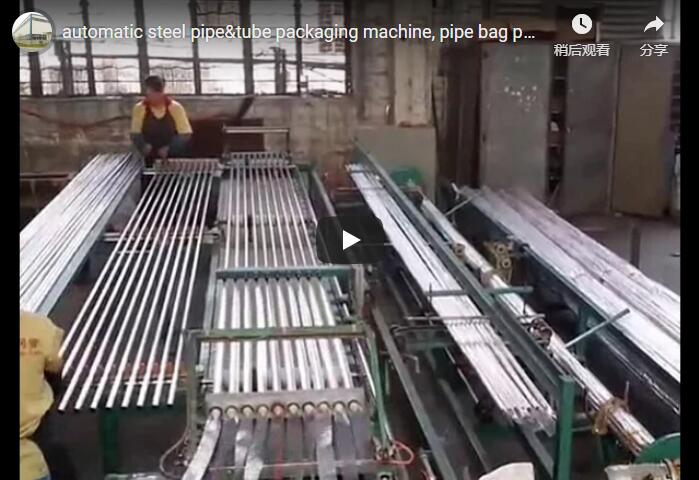
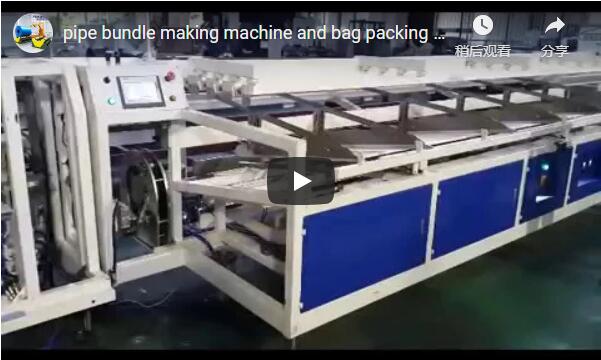
[ZÁSTUPNÝ OBRAZ PRE VIDEO]
🛠️ Mýtus o architektúre s jedným operátorom
Moderné automatizované systémy balenia do vreciek eliminujú potrebu špecializovaných obsluhujúcich liniek vďaka integrácii autonómneho počítania, riadenia napätia a obnovy po poruše, čo umožňuje jednému technikovi bezpečne dohliadať až na štyridsať extrúznych liniek a zároveň znížiť náklady na pracovnú silu o viac ako deväťdesiat percent.
Príčina: Manažéri závodov tradične prideľujú jedného pracovníka na baliacu stanicu, pretože predpokladajú, že na počítanie, balenie do vreciek, balenie a uzatváranie je potrebný nepretržitý manuálny zásah. Tento zastaraný model ignoruje možnosti moderných integrovaných systémov výrobných liniek, ktoré nahrádzajú štyri odlišné manuálne procesy jednotnou automatizáciou.
Dopad: Nadmerný počet zamestnancov zvyšuje prevádzkové náklady a vytvára úzke miesta počas špičkovej extrúznej produkcie. Keď sa automatizované zariadenia nevyužívajú dostatočne, klesá priepustnosť a zvyšujú sa réžijné náklady na prácu, čo priamo znižuje ziskové marže pri veľkoobjemových dodávkach PVC a PPR potrubí.
Odporúčaný postup: Zaviesť centralizovanú architektúru balenia, kde jeden operátor monitoruje viacero staníc prostredníctvom jednotného riadiaceho rozhrania (HMI). Systém autonómne riadi počítanie rúrok, aplikáciu špirálovej fólie a uzatváranie vreciek, pričom vyžaduje iba krátke kontroly. Na základe typických priemyselných štandardov môže jeden technik bezpečne dohliadať až na štyridsať extrudérov, zatiaľ čo jedna automatizovaná jednotka efektívne nahradí troch manuálnych pracovníkov.
🏗️ Strečová fólia verzus PP páska na ochranu pri preprave
Balenie strečovou fóliou poskytuje rovnomernú kompresiu a vynikajúce tlmenie vibrácií v porovnaní s pevnými PP páskami, vďaka čomu je štandardom v odvetví prevencie mikrotrhlín a poškodenia vlhkosťou počas diaľkovej prepravy, hoci PP pásky zostávajú použiteľné aj na krátke vzdialenosti v interiéri.
Príčina: Tímy obstarávania často volia polypropylénové (PP) pásky kvôli nižším počiatočným nákladom na materiál a jednoduchšiemu manuálnemu odstraňovaniu. Toto rozhodnutie prehliada mechanické zraniteľnosti tuhého PVC počas prepravy nákladu a obmedzenia bodového upevnenia zaťaženia.
Dopad: PP pásky sústreďujú tlak na jednotlivé kontaktné body, namiesto toho, aby rovnomerne rozkladali silu po celom balíku. Počas dlhšej prepravy nákladným autom môže toto lokalizované napätie v kombinácii s vibráciami vozovky iniciovať mikrotrhliny v krehkých PVC stenách, čo vedie k odmietnutiu zásielok a zvýšenému plytvaniu materiálom.
Odporúčaný postup: Prejdite na automatizované balenie do stretch fólie pre všetky zásielky presahujúce 500 kilometrov alebo vystavené vysokej vlhkosti. Súvislá vrstva fólie vyvíja konzistentný obvodový tlak (15 – 25 kPa), absorbuje nárazy z vozovky a blokuje UV žiarenie a prenikanie vlhkosti. Údaje overené dodávateľom naznačujú, že hoci náklady na materiál fólie sú približne o 40 – 60 % vyššie ako pri PP páskach, zníženie poškodenia pri preprave a plytvania prácou zvyčajne prináša čisté prevádzkové úspory. Ilustratívne porovnania referenčných hodnôt nájdete v matici výkonnosti nižšie.
| metrický | Balenie do stretch fólie | PP páskovanie | Prečo je to dôležité pre PVC rúry |
|---|---|---|---|
| Kompresia zväzkov | 360° rovnomerné, 15–25 kPa | 4–6 bodov, 40–60 kPa | Rovnomerný tlak zabraňuje deformácii |
| Tlmenie vibrácií | 60-70% redukcia | 20-30% redukcia | Vibrácie spôsobujú mikrotrhliny v PVC |
| Bariéra proti vlhkosti | Kompletné (prekrytie filmu > 50 %) | Otvorené medzery medzi popruhmi | Vlhkosť ovplyvňuje rozmerovú stabilitu |
| UV ochrana | 95% upchatý | nikto | UV žiarenie degraduje PVC povrch |
| Zmena zväzku po 8 hodinách | <2 mm | 5 – 15 mm | Posunuté potrubia sa navzájom škriabu |
| Rozdeľovacia sila | 200–400 N (potrebuje frézu) | 50–100 N (ľahké rezanie) | Kompromis medzi bezpečnosťou a prístupnosťou |
| Náklady na materiál | 0.15 – 0.25 USD za balík | 0.08 – 0.15 USD za balík | o 40 – 60 % vyššie pri filme |
| Recyklovateľnosť | LDPE (ľahko recyklovateľný) | PP (často kontaminovaný) | Súlad s požiadavkami na životné prostredie |
Poznámka: Všetky metriky sú ilustratívne referenčné hodnoty založené na testovaní dodávateľov a typickej spätnej väzbe od odvetvia. Skutočný výkon sa bude líšiť v závislosti od hrúbky fólie, napätia obalu a trasy prepravy.
🔗 Súvisiace : Preskúmajte ďalšie riešenia
📈 Protokoly balenia rúrok s malým priemerom (Φ16 – 32 mm)
PVC rúry s malým priemerom vyžadujú špecializovanú aplikáciu fólie s nízkym napätím a zosilnené uzávery vreciek, aby sa zabránilo posunutiu zväzku a roztrhnutiu materiálu, pretože štandardné metódy balenia pod vysokým tlakom a tepelného zvárania často ohrozujú štrukturálnu integritu počas automatizovanej manipulácie.
Príčina: Prevádzkovatelia často používajú rovnaké nastavenia vysokonapäťovej fólie a štandardné parametre tepelného zvárania, aké sa používajú pre väčšie potrubia, aj na potrubia s malým priemerom. Tento univerzálny prístup ignoruje ľahkú a flexibilnú povahu potrubí s priemerom Φ16 – 32 mm a mechanické obmedzenia tenkostenných obalových materiálov.
Dopad: Nadmerné napätie pri obalení drví tenkostenné rúry, zatiaľ čo štandardné tepelné tesnenia nedokážu bezpečne spojiť s ľahkým polyetylénom alebo tkanými materiálmi. Výsledkom sú voľné zväzky, ktoré sa počas prepravy posúvajú, čo spôsobuje prasknutie vriec, kontamináciu produktu a oneskorenia pri následnej montáži.
Odporúčaný postup: Zaviesť špeciálny protokol balenia s malým priemerom, ktorý znižuje napätie fólie, aby sa zabránilo deformácii steny, a prejsť na zosilnené metódy uzatvárania. Pre tenkostenné polyetylénové vrecká použite tepelné tesnenie s presnou kalibráciou teploty. Pre tkané plastové vrecká použite obalenie páskou v kombinácii s dvojnásobným šitím, aby sa zabezpečila spoľahlivá integrita švu. Automatizované systémy musia byť prispôsobené tak, aby vyhovovali týmto nižším prahovým hodnotám napätia a alternatívnym mechanizmom tesnenia bez narušenia celkovej efektívnosti linky.
🛡️ Kontrolný zoznam overenia obstarávania
Validácia automatizovaných zariadení na balenie rúrok si vyžaduje overenie priepustnosti, prispôsobivosti priemeru a rozsahov regulácie napätia v porovnaní s vašou špecifickou výrobnou zmesou, čím sa zabezpečí bezproblémová integrácia vybraného systému s existujúcimi extrúznymi linkami a zároveň minimalizujú prestoje spôsobené prestavbou.
Príčina: Inžinierske tímy často schvaľujú baliace stroje na základe demonštrácií voľnobežných cyklov, a nie na základe výrobných parametrov testovaných záťažou. Toto prehliadnutie vedie k nezodpovedajúcim zariadeniam, ktoré nedokážu zvládnuť skutočné zmeny priemeru alebo kontinuálny extrúzny výstup.
Dopad: Nedostatočne špecifikované stroje majú problémy so zmenami priemeru, čo spôsobuje časté prestoje, chybné počítanie a plytvanie fóliou. Keď rýchlosť balenia nedokáže zodpovedať výstupu extrúzie, hotové výrobky sa hromadia, spotrebúva sa podlahová plocha a celková efektivita zariadenia (OEE) výrazne klesá.
Odporúčaný postup: Pred schválením kapitálových výdavkov overte, či stroj pokrýva celý rozsah priemerov (16 – 200 mm) bez manuálnej kalibrácie. Overte, či systém dosahuje minimálne dvadsať zväzkov za hodinu a zároveň si zachováva presnosť počítania nad 99.9 % pomocou viaclúčových optických senzorov. Záverečné overenie vyžaduje potvrdenie možností diaľkového monitorovania, rýchleho prístupu k opätovnému načítaniu filmu a zdokumentovaných intervalov údržby, aby sa zaručila dlhodobá spoľahlivosť.
🔗 Pozri tiež : [Súvisiace vybavenie]( https://www.fhopepack.com/PPR PVC-pipe-bagging-packing-line.html)
🛡️ Poznámka k zhode : Toto zariadenie je navrhnuté tak, aby spĺňalo požiadavky noriem ISO a ASTM. Pred zakúpením si overte u výrobcu konkrétne certifikácie.
⚙️ Technické a prevádzkové najčastejšie otázky
Automatizované baliace linky podporujú výrobu zmiešaných materiálov úpravou parametrov napätia pre mäkšie PPR profily, pričom doby návratnosti sa zvyčajne pohybujú od ôsmich do štrnástich mesiacov v závislosti od počtu vynaložených pracovných síl a zníženia odpadu, za predpokladu, že prevádzkovatelia dodržiavajú štandardizované plány údržby.
Otázka: Dokáže jedna automatická linka spracovať PVC aj PPR potrubia?
A: Áno, za predpokladu, že stroj má nastaviteľné ovládanie napnutia. Profily PPR sú mechanicky mäkšie ako PVC, čo vyžaduje znížené napätie fólie medzi 25 a 50 Newtonmi, aby sa zabránilo deformácii steny. Konfigurácie overené dodávateľom potvrdzujú, že jedna automatizovaná jednotka dokáže prepínať medzi materiálmi bez mechanického prepínania.
Otázka: Aká je typická doba návratnosti investícií do prechodu z manuálneho na automatické zväzovanie?
A: Na základe typických priemyselných kritérií, nahradenie troch manuálnych pracovníkov jednou automatizovanou jednotkou generuje ročné úspory práce približne 60 000 až 80 000 USD, pričom sa zohľadnia štandardné mzdové sadzby a réžia. Návratnosť zariadení sa zvyčajne prejaví v priebehu ôsmich až štrnástich mesiacov v závislosti od denných prevádzkových hodín a miestnych nákladov na pracovnú silu.
Otázka: Musím meniť materiál vreca pri použití strečovej fólie na malých rúrach?
A: Nie. Samotná strečová fólia slúži ako primárna zväzovacia a ochranná vrstva. Pre rúry s priemerom Φ16 – 32 mm ponúka kombinácia tenkostennej polyetylénovej fólie (hrúbka 0.04 mm) s tepelným uzáverom najefektívnejšie riešenie z hľadiska nákladov. Tkané vrecia sú potrebné iba vtedy, ak koncoví používatelia výslovne požadujú vystužený vonkajší obal.
Otázka: Aká údržba je kritická pre udržanie presnosti počítania?
A: Optické senzory vyžadujú denné čistenie, aby sa odstránil PVC prach a zvyšky z výroby, ktoré môžu rušiť viaclúčovú detekciu. Kalibrácia by sa mala vykonávať každých 500 prevádzkových hodín s použitím referenčného potrubia so známym priemerom. Moderné systémy obsahujú samodiagnostické výstrahy, ktoré sa spúšťajú, keď presnosť detekcie klesne pod 99.5 %.
Otázka: Ako si stroj poradí s ohybmi rúrok alebo nezaoblenými koncami?
A: Dopravník v tvare V a ochranná zóna sú navrhnuté tak, aby absorbovali menšie rozmerové odchýlky a tolerovali ohyby až do 2 mm na meter. Pre silne zdeformovaný surový materiál sa odporúča predbežné narovnávanie. Technické listy dodávateľa by mali pred nákupom výslovne uvádzať tolerančné limity.