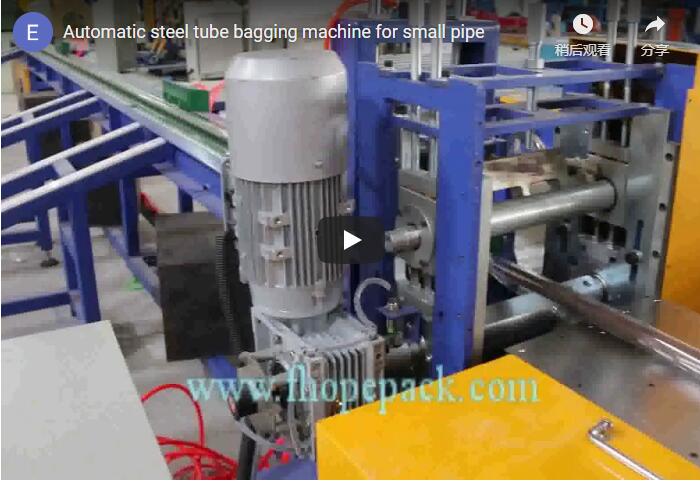
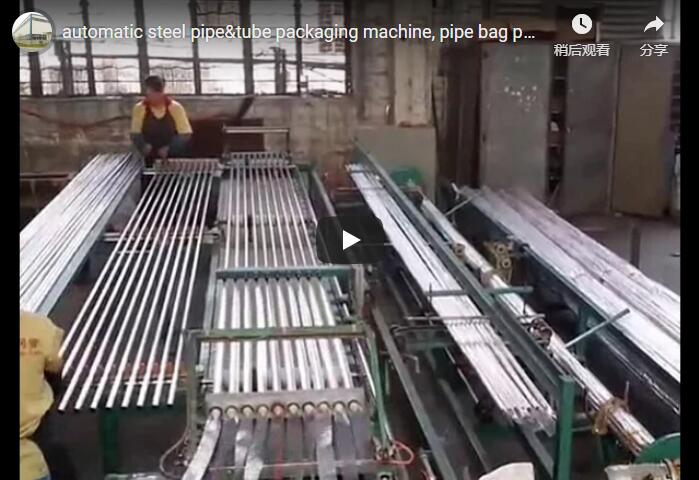
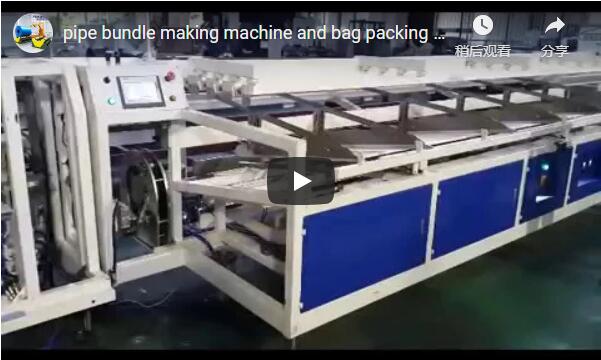
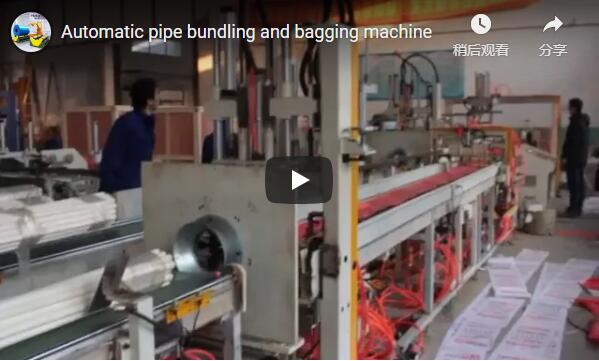
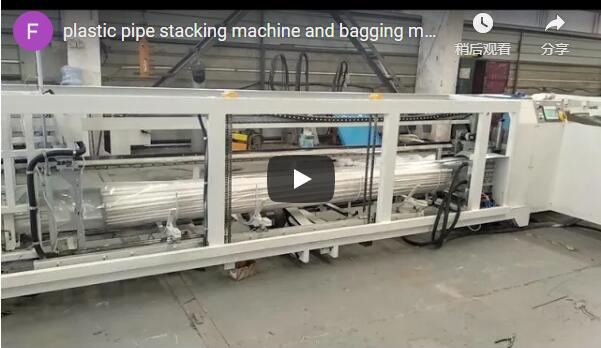
Súhrn: Offline linka na páskovanie a balenie PVC rúrok oddeľuje balenie od extrúzie, aby sa maximalizovala odolnosť výroby. Tento automatizovaný horizontálny baliaci systém zvláda priemery až do 110 mm s programovateľnými tvarmi zväzkov. Výsledkom je znížená závislosť od pracovnej sily, minimalizované poškodenie produktu a konzistentná ochrana pre inštalatérske a prenosové aplikácie.
🛠️ Pozadie klienta
Stredne veľký výrobca extrúznych materiálov, ktorý pôsobí v regionálnych inštalatérskych trhoch a požadoval komplexné baliace riešenie, ktoré by dokázalo oddeliť výrobu od rýchlosti balenia a zvládnuť variabilné harmonogramy bez zastavenia extrúzie pred dodávkou, a tým zabezpečiť konzistentný výstup pre PVC rúry rôznych priemerov a zložité profily objednávok.
Zariadenie, ktoré pôsobí v oblasti rezidenčných vodovodných potrubí, poľnohospodárskych závlahových systémov a vertikál komunálnej infraštruktúry, zvláda anonymizovanú kapacitu približne 30 – 50 ton týždenne. Výrobné harmonogramy sa menia v závislosti od sezónnych stavebných cyklov a objednávok regionálnych distribútorov. Zariadenie prevádzkuje tri extrúzne linky súčasne, pričom vyrába širokú škálu priemerov od malých drenážnych rúr až po väčšie rozvodné rúry. Táto rozmanitosť si vyžaduje flexibilné parametre balenia, ktoré sa počas zmeny často menia. Predchádzajúce pokusy o zvládnutie tejto variability manuálnymi procesmi na konci linky viedli k nekonzistentnej kvalite zväzkov. Manažérsky tím si uvedomil, že prevádzková neefektívnosť obmedzuje ich schopnosť včas plniť veľké objednávky a zároveň dodržiavať prísne dodacie normy pre regionálnych distribútorov.
🏗️ Výzva
Hlavným prevádzkovým úzkym hrdlom sú úzke pracovné postupy extrúzie a balenia, ktoré v minulosti spôsobovali časté prestávky pri zmene výroby a typickú mieru poškodenia výrobkov počas špičkovej produkcie, čo priamo ovplyvňovalo včasné dodávky a zvyšovalo počet bezpečnostných incidentov súvisiacich s manipuláciou v celom závode.
Synchronizačné poruchy medzi extrúziou a balením vytvorili kaskádový efekt úzkeho hrdla. Keď baliaca stanica vyžadovala úpravu pre nový priemer potrubia, predbežné linky museli znížiť rýchlosť alebo úplne zastaviť. Táto závislosť viedla k prestojom pri prechode, ktoré zvyčajne predstavujú 6 – 10 % celkového času zmeny na základe štandardných priemyselných kritérií. Ručná manipulácia prinášala značné bezpečnostné riziká a problémy s kvalitou. Pracovníci často trpeli namáhaním pri zdvíhaní ťažkých zväzkov, čo viedlo k zvýšenému počtu hlásení o zraneniach a súvisiacim nákladom na odškodnenie pracovníkov. Miera poškodenia výrobkov často dosahuje 10 – 15 %, najmä v dôsledku spadnutých zväzkov narážajúcich na tvrdé povrchy a nesprávneho napnutia pásky, ktoré spôsobovalo deformáciu potrubia. Okrem toho nekonzistentná geometria zväzkov viedla k nestabilnému zaťaženiu paliet, čo zvyšovalo riziko posunutia nákladu počas prepravy. Náklady na pracovnú silu pri manuálnej manipulácii často spotrebúvajú 20 – 30 % rozpočtov na balenie, čím sa odvádzajú finančné prostriedky z iných prevádzkových vylepšení.
🔗 Súvisiace : Preskúmajte ďalšie riešenia
📈 Návrh riešenia
Odporúčaná konfigurácia využíva automatizovanú horizontálnu baliacu linku s akumulačným zásobníkom a nezávislým páskovacím modulom, schopnú spracovať priemery od 16 mm do 110 mm a zároveň pracovať oddelene od extrúznych podávaní, aby sa zachoval nepretržitý pracovný postup.
Tím inžinierov špecifikoval plne automatickú horizontálnu baliacu linku na rúry, ktorá je navrhnutá pre nezávislú prevádzku od extrúznych vstupov. Motorizovaný akumulačný stôl slúži ako dynamický vyrovnávací zásobník, ktorý ukladá rúry, kým baliace zariadenie nie je pripravené na spracovanie ďalšej dávky. Toto oddelenie eliminuje synchronizačné obmedzenia a umožňuje kontinuálny tok extrúzie. Systém je vybavený automatizovanou riadiacou jednotkou PLC (programovateľný logický kontrolér), ktorá usporiada rúry do presných šesťuholníkových alebo štvorcových vzorov na základe uložených receptúr. Páskovacie hlavy nanášajú PP/PET (polypropylénové alebo polyesterové priemyselné páskovacie materiály) s automatickým napínaním a trením zváranými spojmi, čím zabezpečujú rovnomernú tuhosť zväzku bez ohľadu na textúru povrchu rúry. Následne zaradený baliaci modul nafukuje súvislé PE fóliové rúry a pomocou tepelne zváracích tyčí vytvára kryty odolné voči vlhkosti. Operátori môžu nastavovať všetky parametre pomocou dotykového panela HMI (rozhranie človek-stroj), čím sa minimalizuje čas nastavenia medzi zmenami skladových položiek. Pre zariadenia spracovávajúce stočené rúry sa požiadavky na manipuláciu výrazne líšia; takéto aplikácie často vyžadujú horizontálny baliaci stroj na cievky optimalizovaný pre prstencové zaťaženia, a nie pre lineárne profily.
🛡️ Implementácia
Nasadenie systému sa zameriava na zosúladenie automatizovaných pracovných postupov balenia s existujúcimi trasami manipulácie s materiálom, čo umožňuje plynulé prechody medzi zmenami, minimalizuje manuálne zásahy počas bežných výrobných cyklov a hladko integruje harmonogramy extrúzie pred priebehom výroby s cieľom udržať nepretržitý prevádzkový tok.
Uvedenie do prevádzky uprednostnilo integráciu pracovných postupov pred mechanickou rekalibráciou. Inžinieri zarovnali novú linku s existujúcimi dráhami dopravníkov, aby sa zabezpečilo plynulé odovzdávanie materiálu medzi extrúznymi a baliacimi tímami. Riadiaci systém bol nakonfigurovaný s profilmi zväzkov pre každý priemer produktu, čo umožnilo operátorom prepínať výrobné parametre prostredníctvom štandardných ponúk rozhrania bez zastavenia predchádzajúcich liniek. Okolo pohyblivých zón boli zavedené bezpečnostné protokoly, aby sa splnili normy na pracovisku a zároveň sa zachoval jasný výhľad pre supervízorov na poschodí. Operátori absolvovali školenie zamerané na koordináciu pracovných postupov, postupy opätovného nakladania pások a bežné riešenie problémov na podporu kontinuity zmien. Fáza integrácie sa tiež kládla dôraz na optimalizáciu vzorcov používania fólie s cieľom znížiť plytvanie materiálom a zároveň zachovať integritu tesnenia v rôznych rozmeroch zväzkov, čím sa zabezpečilo, že baliaci tím bude môcť udržiavať konzistentný výstup bez narušenia tempa extrúzie.
| Kategória parametra | Podrobnosti špecifikácie | Odvetvový štandardný rozsah |
|---|---|---|
| Manipulácia s rúrami | Priemerová kapacita | 16 mm – 110 mm (prispôsobiteľné až do 300 mm) |
| Manipulácia s rúrami | Rozsah dĺžky | 2 m – 6 m (k dispozícii sú aj predĺžené rámy) |
| Konfigurácia balíka | Vzory tvarov | Šesťhranné, štvorcové, obdĺžnikové |
| Páskovací systém | Popruhový materiál | Polypropylén (PP) alebo polyester (PET) |
🔗 Pozri tiež : Súvisiace vybavenie
⚙️ Výsledky
Údaje o výkonnosti po inštalácii naznačujú typické zlepšenia v oblasti efektivity práce a ochrany materiálu, ktoré sú štandardom v tomto odvetví, pričom podporujú kontinuálne extrúzne operácie bez synchronizačných obmedzení alebo oneskorení spôsobených úzkymi hrdlami a zároveň sú v súlade so štandardnými kritériami pre obnovu prevádzky pre automatizované baliace systémy.
Prevádzkové ukazovatele sa v prvom mesiaci plnej výroby výrazne zlepšili. Požiadavky na manuálnu prácu sa vo všeobecnosti znížili o 50 – 70 %, čo umožnilo prerozdelenie zamestnancov na úlohy kontroly kvality a paletizácie. Miera poškodenia výrobkov sa zvyčajne stabilizovala v rozmedzí 1 – 3 %, čím sa eliminovali náklady spojené s prepracovaním materiálu a sťažnosťami zákazníkov týkajúcimi sa poškodeného tovaru. Akumulačný buffer umožnil extrúznym linkám udržiavať špičkovú priepustnosť počas zmien balenia a obnovovať predtým stratený čas zmeny v súlade so štandardnými priemyselnými kritériami pre obnovu. Konzistencia zväzkov zlepšila hustotu stohovania paliet odhadom o 10 – 20 %, čím sa znížil voľný priestor v prepravných kontajneroch a znížili sa logistické náklady na jednotku. Spätná väzba od zákazníkov zdôraznila zvýšenú ochranu pred environmentálnymi faktormi, pričom počas šesťmesačného hodnotiaceho obdobia nebolo hlásené žiadne poškodenie vlhkosťou počas prepravy.
🛠️ Analýza návratnosti investícií
Finančné výnosy sú primárne poháňané kumulatívnym zvýšením efektivity práce a znížením plytvania materiálom, pričom typické doby návratnosti sa pohybujú v rozmedzí 14 až 24 mesiacov v závislosti od regionálnych mzdových štruktúr a denných objemov priepustnosti v porovnateľných zariadeniach.
Finančná analýza potvrdzuje silnú návratnosť investícií vďaka efektivite práce a zníženiu odpadu. Pre zariadenia spracovávajúce veľké objemy presahujúce 50 ton potrubí denne sa ročná úspora nákladov vďaka zníženiu počtu zamestnancov a nižším nákladom na škody zvyčajne pohybuje v rozmedzí 50 000 až 100 000 USD na základe regionálnych mzdových referenčných hodnôt. Tieto čísla naznačujú dobu návratnosti 14 až 24 mesiacov pre plne automatické konfigurácie. Prevádzky s nižším objemom priepustnosti, ktoré si uvedomujú rozpočet, by mali zvážiť poloautomatické varianty, ktoré automatizujú páskovanie a zároveň si zachovávajú manuálne vkladanie vriec, čím sa znižujú kapitálové výdavky približne o 25 – 35 %. Náklady na údržbu zostávajú predvídateľné, pričom pravidelné servisné intervaly sú zosúladené so štandardnými harmonogramami priemyselných zariadení.
Vyhlásenie: Finančné prognózy a odhady návratnosti investícií sú založené na typických priemeroch v odvetví a pred schválením obstarávania musia byť overené vzhľadom na mieru práce špecifickú pre dané miesto, objemy výroby a miestne trhové podmienky. Zariadenia, ktoré hodnotia zvitkové výrobky, by si mali uvedomiť, že horizontálny baliaci stroj na zvitky ponúka odlišné metriky účinnosti vhodné pre prstencové zaťaženia v porovnaní s lineárnymi systémami balenia rúrok.
🏗️ Kontrolný zoznam pre rozhodnutie o kúpe
-
Kapacita vyrovnávacej pamäte: Overte, či úložisko akumulačnej tabuľky zodpovedá maximálnej odchýlke medzi výstupom extrúzie a časmi baliaceho cyklu pre vašu konkrétnu zmes SKU.
-
Ovládanie napnutia pásky: Uistite sa, že páskovací modul obsahuje nastaviteľné nastavenia napnutia kalibrované pre rôzne hrúbky stien rúrok, aby sa zabránilo deformácii mäkkých PVC profilov.
-
Správa receptov: Zabezpečte, aby riadiaci systém umožňoval ukladanie viacerých profilov zväzkov s automatickým prepínaním geometrie prostredníctvom rozhrania operátora, aby sa minimalizovali prestoje spôsobené zmenou.
-
Integrita tesnenia: Skontrolujte, či tesniace lišty vreciek majú presnú reguláciu teploty kompatibilnú s vami zvoleným typom PE fólie, aby sa zachovali bariéry odolné voči vlhkosti za rôznych okolitých podmienok.
-
Súlad s bezpečnostnými predpismi: Overte, či všetky bezpečnostné zámky a ochranné kryty spĺňajú miestne smernice pre strojové zariadenia, najmä v okolí páskovacích hláv a miest zovretia dopravníka.
-
Prístup pre údržbu: Skontrolujte rozmiestnenie zariadenia, aby ste zabezpečili jednoduchý prístup k meničom páskových valcov a mazacím bodom, čo zabezpečí pravidelnú údržbu bez rozsiahlych prestojov.
-
Požiadavky na napájanie: Overte, či napájanie zariadenia zodpovedá špecifikáciám napätia, fázy a prúdu stroja vrátane požiadaviek na pneumatický tlak, ak je to relevantné.
🛡️ Poznámka k zhode : Toto zariadenie je navrhnuté tak, aby spĺňalo požiadavky noriem ISO a ASTM. Pred zakúpením si overte u výrobcu konkrétne certifikácie.
📈 Často kladené otázky
Dokáže tento systém spracovať okrem PVC aj rúry z HDPE alebo PP? Áno, horizontálna baliaca linka na rúry podporuje rôzne termoplastické materiály vrátane HDPE a PP. Automatizovaný riadiaci systém umožňuje nastavenie napnutia pásky tak, aby sa prispôsobili rozdielom v tuhosti rúry a povrchovému treniu bez toho, aby došlo k deformácii. Overte si kompatibilitu materiálu pásky s vaším konkrétnym typom živice, aby ste zabezpečili optimálne uchytenie zväzku.
Aká je maximálna dĺžka potrubia, ktoré toto zariadenie dokáže spracovať? Štandardné konfigurácie zvládajú dĺžky do 6 metrov, čo pokrýva väčšinu aplikácií v oblasti inštalácií a potrubí. Pre dlhšie profily, ako sú tie, ktoré sa používajú v infraštruktúrnych projektoch, sú k dispozícii predĺžené rámy. Pre potvrdenie rozmerových limitov a požiadaviek na dĺžku dopravníka pre neštandardné veľkosti kontaktujte dodávateľa.
Ako systém riadi prepínanie medzi rôznymi priemermi potrubí? Riadiaci systém ukladá jednotlivé recepty pre každý priemer, ktoré definujú geometriu zväzku, počet potrubí a vzory páskovania. Operátori si vyberú požadovaný profil na rozhraní dotykovej obrazovky a stroj automaticky upraví parametre zoradenia a intervaly páskovania. Táto automatizácia skracuje čas prepínania na niekoľko minút v porovnaní s manuálnou rekonfiguráciou.