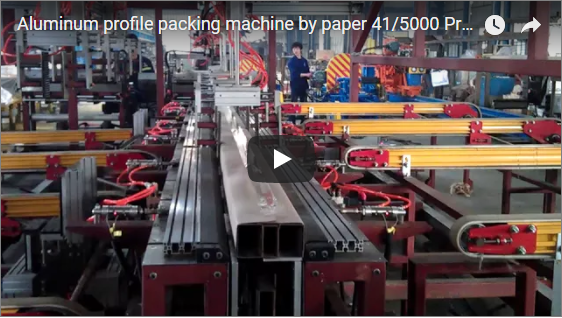
🛠️ Rozsah pôsobnosti
Tento rámec obstarávania stanovuje povinné kroky technického overovania pre automatizované systémy balenia do zmršťovacej fólie určené pre materiály s dlhými profilmi, pričom zabezpečuje prísne dodržiavanie medzinárodných exportných noriem a protokolov prevádzkovej bezpečnosti pred akýmkoľvek investovaním kapitálu a zároveň poskytuje inžinierom akčné metriky overovania.
Automatizované zmršťovacie balenie drevených a hliníkových extrúzií vyžaduje presné tepelné tesnenie, dynamickú reguláciu napätia a overené bezpečnostné zámky, aby sa dosiahlo balenie pripravené na export a zároveň sa minimalizovala manuálna práca. Táto matica technického hodnotenia je navrhnutá pre manažérov závodov, strojných inžinierov a špecialistov na obstarávanie, ktorí posudzujú plne automatické alebo poloautomatické baliace linky. Základné prevádzkové parametre predpokladajú kontrolované prostredie zariadenia v rozmedzí od 0 do 40 °C s využitím štandardných priemyselných konfigurácií napájania (jednofázové 220 V alebo trojfázové 380 V/50 Hz, v závislosti od regionálnych sieťových noriem). Upozorňujeme, že všetky tu uvedené prahové hodnoty výkonu, frekvencie cyklov a rozmerové tolerancie predstavujú typické priemyselné referenčné hodnoty pre balenie profilov s vysokou odolnosťou; skutočné špecifikácie sa budú v závislosti od výrobcu výrazne líšiť a musia byť overené podľa technických listov špecifických pre dodávateľa. Táto príručka výslovne vylučuje špecializované baliace zariadenia pre potravinárske, farmaceutické alebo kryogénne aplikácie. V prípade medzinárodných zásielok označuje označenie CE (Conformité Européenne) súlad so smernicami EÚ o bezpečnosti strojov, zatiaľ čo PL d (Performance Level d) označuje štandardizovaný bezpečnostný obvod, ktorý zabezpečuje dvojkanálové monitorovanie s nezávislou detekciou porúch podľa normy ISO 13849-1. Pred uzavretím zmluvy si vždy overte tieto parametre s miestnymi regulačnými požiadavkami a dokumentáciou dodávateľa.
🏗️ Telo kontrolného zoznamu
Overovanie obstarávania vyžaduje systematické overovanie tepelnej rovnomernosti, redundancie bezpečnostného obvodu a odozvy servopohonu napätia v porovnaní s testovacími protokolmi dodávateľa, aby sa predišlo úzkym miestam vo výrobe a zabezpečil súlad s predpismi vo všetkých prevádzkových fázach, čím sa chránia kapitálové investície a minimalizujú neplánované prestoje počas špičkových výrobných cyklov.
Na audit každého kritického parametra použite nasledujúcu maticu technickej kontroly. Každú položku označte ako vyhovujúcu (✓) alebo nevyhovujúcu (✗) po preskúmaní certifikovaných skúšobných protokolov od výrobcu, certifikátov elektrickej bezpečnosti od tretích strán alebo záznamov zo živej ukážky. Všetky uvedené tolerancie predstavujú typické technické rozsahy pre priemyselné systémy balenia profilov; skutočné hodnoty musia byť potvrdené prostredníctvom dokumentácie od dodávateľa.
| # | Parameter kontroly | Overený rozsah akceptácie / štandard | Vyhovuje / Fail |
|---|---|---|---|
| 1 | Rovnomernosť teploty tepelného tesnenia | ±5 °C po celej šírke filmu (typický rozsah; vyžiadajte si správu o tepelnom mapovaní) | ☐ |
| 2 | Doba odozvy bezpečnostného blokovania | ≤0.5 sekundy po otvorení ochranného krytu (typické pre systémy spĺňajúce normy CE; overte si u dodávateľa) | ☐ |
| 3 | Redundancia obvodu núdzového zastavenia | Dvojkanálové monitorovanie s nezávislou detekciou porúch (ekvivalent ISO 13849-1 PL d) | ☐ |
| 4 | Dynamická odozva napätia filmu | Nastavenie serva v priebehu 150 – 250 ms od zmeny profilu materiálu (v závislosti od dodávateľa) | ☐ |
| 5 | Maximálna dĺžka profilu | ≥10–12 m pre drevo, ≥8–10 m pre hliníkové profily (typický rozsah pre vysoké zaťaženie) | ☐ |
| 6 | Počet cyklov pri plnom zaťažení | ≥12–18 balení/min pre profily do 6 m (overte podľa skúšobnej správy dodávateľa) | ☐ |
| 7 | Úroveň emisie hluku | ≤75–80 dB(A) pri vzdialenosti od obsluhy 1 m (podľa smernice EÚ o strojových zariadeniach 2006/42/ES) | ☐ |
| 8 | Spotreba energie v pohotovostnom režime | ≤1.5–2.5 kW pre konfiguráciu 10–15 balení/min (líši sa v závislosti od veľkosti servopohonu) | ☐ |
Dôležitá smernica pre obstarávanie: Pred uvoľnením akéhokoľvek kapitálového vkladu si vždy zabezpečte certifikát o elektrickej bezpečnosti od tretej strany (napr. vyhlásenie o zhode CE alebo zoznam UL). Neoverená certifikácia môže viesť k zaisteniu colnými orgánmi, povinnej dodatočnej montáži alebo zrušeniu poistného krytia. V prípade poloautomatických konfigurácií overte, či manuálne mechanizmy pomoci pri podávaní filmu vyžadujú silu obsluhy ≤50 N, či ochranné kryty tepelne zváraných tyčí udržiavajú bezpečnostnú medzeru ≤6 mm a či sú obojručné ovládače štartovania pevne zapojené, aby sa zabránilo náhodnej aktivácii.
🔗 Súvisiace : Preskúmajte ďalšie riešenia
📈 Kritériá úspešnosti/neúspechu
Prísne dodržiavanie predpisov vyžaduje, aby všetky primárne bezpečnostné a výkonnostné prahy prešli overením, pričom čiastočné schválenia vyžadujú zdokumentované časové harmonogramy nápravných opatrení a zmluvné pokuty na ochranu kapitálových investícií a udržanie prevádzkovej kontinuity počas celého životného cyklu zariadenia, čím sa zabezpečí dlhodobá spoľahlivosť a dodržiavanie predpisov.
Baliaci systém sa kvalifikuje na konečné schválenie iba vtedy, keď každý povinný parameter (položky 1 – 8) dosiahne overený stav „Vyhovuje“. V prípade poloautomatických inštalácií musia aspoň dva z troch doplnkových bezpečnostných prvkov spĺňať špecifikácie. Akýkoľvek neúspešný parameter spúšťa okamžitú požiadavku na nápravnú technickú dokumentáciu od dodávateľa alebo na overenú akceptačnú skúšku vo výrobe (FAT). Čiastočná zhoda (napr. 6/8 primárnych položiek) je prísne predbežná a musí byť sprevádzaná písomným harmonogramom nápravných prác, jasne definovanými výkonnostnými míľnikmi a zmluvnými pokutami viazanými na oneskorené opravy. Všetky výsledky testov vrátane grafov tepelného mapovania a protokolov odozvy servopohonov musia byť archivované spolu s objednávkou a príručkami údržby. Upozorňujeme, že základné tolerancie sú ilustračné; skutočné akceptačné kritériá musia byť v súlade so špecifickými požiadavkami vášho zariadenia na priepustnosť, vlastnosťami filmového substrátu a regionálnymi bezpečnostnými predpismi.
🛡️ Často zabudnuté položky
Prevádzková kontinuita závisí od overovania údajov o rozložení tepla, oneskorenia odozvy servopohonov počas zmien materiálu a regionálnych dohôd o zásobách náhradných dielov, aby sa predišlo nákladným prestojom výrobnej linky a udržala sa konzistentná kvalita balenia v rámci pracovných postupov so zmiešanými substrátmi, čím sa zabezpečia ciele priepustnosti a znížia sa režijné náklady na údržbu.
Tri technické parametre neustále spôsobujú poruchy po inštalácii z dôvodu nedostatočného overenia pred nákupom:
-
Overenie tepelného mapovania: Dodávatelia často propagujú rovnomerné rozloženie tepla bez toho, aby poskytli empirické údaje z termočlánkov. Neoverené tesniace zóny spôsobujú pokrčenie fólie na architektonických obloženiach a narúšajú bariéry proti vlhkosti na drevených zväzkoch, čo vedie k zamietnutiu vývozu. Opatrenie: Vyžadovať graf rozloženia teploty v celej šírke tesniacej lišty, validovaný pri nepretržitej prevádzke pri teplote 120 – 180 °C (typický rozsah PE fólie).
-
Latencia odozvy dynamického napätia: Prechod z tenkostenných hliníkových extrúzií (hrúbka 1 mm) na husté drevené zväzky (prierez 80 mm) si vyžaduje rýchlu rekalibráciu servomotorov. Systémy prekračujúce latenciu odozvy 250 ms spôsobujú nadmerné natiahnutie fólie, degradáciu tesnenia alebo značenie povrchu profilu. Akcia: Vyžiadajte si vysokorýchlostný videozáznam živej zmeny materiálu pracujúcej pri 80 % menovitej rýchlosti cyklu.
-
Dodacia lehota náhradných dielov a regionálne zásoby: Kritické komponenty, ako sú tepelne zváracie lišty, servopohony a valce na podávanie fólie, majú často 4 až 8 týždňové dodacie lehoty z európskych alebo ázijských výrobných centier. Bez lokálnej dohody o konsignačnom sklade alebo záväzku regionálneho skladu môže porucha jediného komponentu zastaviť celé baliace operácie. Opatrenie: Zmluvne overte, či dodávateľ udržiava certifikovaný regionálny inventár náhradných dielov alebo ponúka garantovaný 72-hodinový protokol výmeny.
Technická poznámka: V prípade zariadení spracovávajúcich zmiešané substráty sa uistite, že zvolená zmršťovacia fólia (zvyčajne polyetylén alebo polyolefín) si zachováva tepelnú kompatibilitu s tesniacim oknom stroja. V špecifikácii nákupu zdokumentujte všetky matice kompatibility, aby ste predišli nezhodám medzi materiálom a substrátom.
🔗 Pozri tiež : Súvisiace vybavenie
⚙️ Kontrolný zoznam pre rozhodnutie o kúpe (rýchla tlač)
Konečné overenie akvizície vyžaduje porovnanie fyzických obmedzení rozloženia, kompatibility s elektrickou sieťou, geometrie filmových kotúčov a záručných podmienok s možnosťami infraštruktúry zariadenia, aby sa zabezpečila bezproblémová integrácia a optimálny výkon od prvého dňa, čím sa predíde nákladným výdavkom na dodatočné vybavenie a zabezpečí sa súlad s predpismi vo všetkých prevádzkových zónach.
Pred podpísaním zmluvy overte nasledujúce integračné parametre v porovnaní s technickými špecifikáciami vášho závodu:
-
Pôdorys a svetlá výška stroja: Overte pridelenie podlahovej plochy (zvyčajne 8 m × 2 m pre 12 m profilové línie) plus 1.5 m bezpečnostná vzdialenosť na všetkých servisných stranách.
-
Kompatibilita s elektrickou sieťou: Potvrďte súlad napätia, fáz a frekvencie (napr. 380 V / 50 Hz trojfázové pre väčšinu priemyselných vedení; 460 V / 60 Hz pre zariadenia v Severnej Amerike).
-
Geometria filmového kotúča: Overenie maximálnej akceptovateľnosti priemeru kotúča (bežný priemyselný rozsah: vnútorné jadro 250 mm, vonkajší priemer 600 mm) a tolerancie hrúbky jadra.
-
Lokalizácia riadiaceho systému: Zabezpečte, aby rozhranie HMI podporovalo angličtinu, mandarínčinu alebo váš regionálny jazyk so stiahnuteľným zdrojovým kódom PLC pre interné tímy údržby.
-
Záruka a servis: Zaručená záruka ≥12 mesiacov na mechanické zostavy a ≥24 mesiacov na servopohony a frekvenčné meniče s jasne definovanými výslovnými výnimkami.
-
Protokol o školení operátora: Vyžaduje sa minimálne dvojdňové školenie o uvedení do prevádzky na mieste, ktoré zahŕňa kalibráciu napätia, tepelné profilovanie a postupy núdzového zastavenia.
Vyhlásenie: Všetky rozmerové, elektrické a záručné parametre predstavujú typické priemyselné štandardy. Skutočné špecifikácie sa líšia v závislosti od výrobcu, regionálnych požiadaviek na zhodu a konfigurácií zákazkových technických parametrov. Pred dokončením obstarávania si vždy overte oficiálny technický list dodávateľa.
🛠️ Často kladené otázky
Finančné a prevádzkové plánovanie si vyžaduje realistické modelovanie návratnosti investícií, štruktúrované protokoly školenia operátorov a kalibráciu napätia špecifického pre daný substrát, aby sa maximalizovala návratnosť investícií do zariadení a minimalizovali prestoje pri súčasnom zachovaní konzistentných štandardov balenia vo všetkých výrobných zmenách, čím sa zabezpečí udržateľná prevádzková efektívnosť a predvídateľné cykly údržby pre dlhodobú ziskovosť.
Otázka: Aká je typická doba návratnosti investície do automatizovaného baliaceho stroja do zmršťovacej fólie?
A: Údaje z odvetvia naznačujú štandardné okno návratnosti investícií 18 až 36 mesiacov, ktoré silne závisí od regionálnych sadzieb práce, konfigurácie zmien a objemu balenia. Hoci niektoré audity zariadení naznačujú úspory práce presahujúce 80 000 USD ročne pri vysokokapacitnej dvojzmennej prevádzke, tieto čísla sú len ilustratívne a musia sa prepočítať s použitím vašich špecifických údajov o prevádzkových nákladoch, energetických taríf a réžie údržby. Pred schválením kapitálu vždy modelujte scenáre návratnosti na základe konzervatívnych odhadov priepustnosti.
Otázka: Potrebujem špecializovaný školiaci program pre operátorov?
A: Áno. Hoci väčšina výrobcov originálneho vybavenia (OEM) zahŕňa dvojdňové školenie o uvedení do prevádzky na mieste, operátori zvyčajne potrebujú ďalších 5 – 7 dní kontrolovanej praxe na dosiahnutie optimálnych rýchlostí cyklu. Medzi bežné prevádzkové chyby patrí nesprávna kalibrácia napätia filmu, nesprávne nastavenie tepelného okna a nedostatočné dodržiavanie pokynov na núdzové zastavenie. V rozpočte si vyhraďte štruktúrovaný opakovací kurz po šiestich mesiacoch na posilnenie bezpečnostných protokolov a postupov riešenia problémov.
Otázka: Dokáže ten istý stroj spracovať drevené aj hliníkové profily?
A: Áno, za predpokladu, že systém je vybavený nastaviteľnou reguláciou napätia pomocou servopohonu a širokým teplotným rozsahom (zvyčajne 120 – 180 °C pre štandardné polyetylénové fólie). Hliníkové extrúzie vyžadujú prísnejšie parametre napätia, aby sa zabránilo poškodeniu povrchu, zatiaľ čo drevo vyžaduje vyšší tepelný výkon na kompenzáciu zmien obsahu vlhkosti. Pred uzavretím kúpnej zmluvy si vždy vyžiadajte zdokumentovanú skúšku prechodu s použitím vašich skutočných podkladových materiálov.