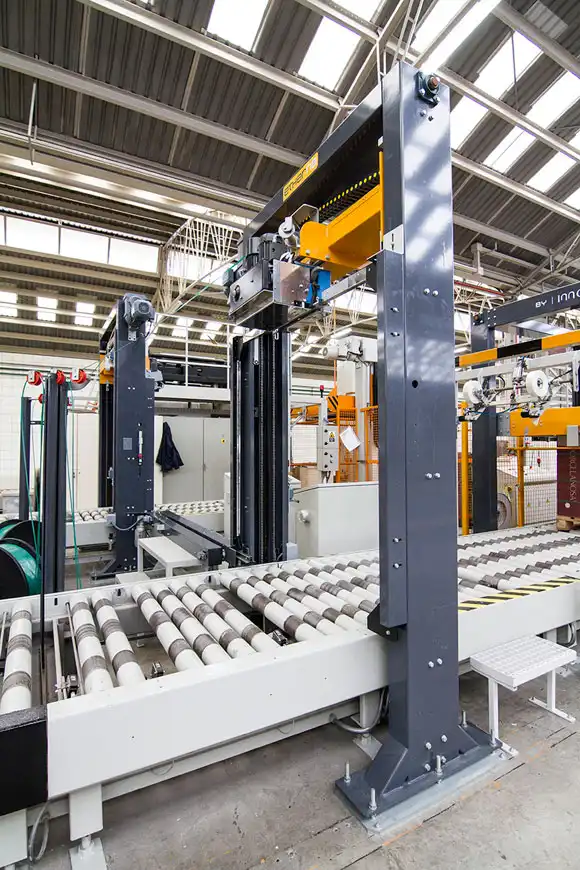
V dnešnom rýchlom tempe výroby a logistiky hrá automatizácia kľúčovú úlohu pri zlepšovaní celkovej prevádzkovej efektívnosti a znižovaní nákladov na pracovnú silu. Jednou z najvplyvnejších oblastí automatizácie je fáza balenia, konkrétne v páskovacích systémoch, ktoré zaisťujú, že produkty sú bezpečne zviazané na prepravu alebo skladovanie. Pri navrhovaní alebo výbere moderného páskovacieho stroja vstupuje do hry niekoľko technických parametrov a hľadísk, ako je pneumatická konštrukcia, požadovaný tlak a prietok vzduchu (využitie CFM), komunikácia medzi rôznymi PLC (programovateľné logické ovládače) a dodržiavanie rôznych certifikačných noriem. Tento článok ponúka podrobnú analýzu technológie páskovacích strojov, pričom skúma každý komponent a parameter, aby poskytol informácie, ktoré pomôžu inžinierom, prevádzkovým manažérom a osobám s rozhodovacou právomocou robiť informované rozhodnutia.

1. Pochopenie pneumatického dizajnu
Páskovacie stroje, najmä tie, ktoré sú vyvinuté pre rozsiahle priemyselné aplikácie, sa často spoliehajú na pneumatické systémy pre spoľahlivý a opakovateľný pohyb. Pneumatické prvky riadia činnosti, ako je napínanie, tesnenie, rezanie a dokonca aj polohovanie balíkov pred a po páskovaní. Tieto činnosti musia byť presné a konzistentné, aby sa zabezpečilo bezpečné zabalenie bez poškodenia produktu.
Kľúčové pneumatické vstupy:
-
Rozsah tlaku: Približne 0.4 až 0.6 Mbar (niekedy sa uvádza v ekvivalentoch bar alebo psi)
-
Spotreba vzduchu: približne 100 ml za minútu
Na prvý pohľad sa tieto čísla môžu zdať malé, ale skutočný objemový prietok alebo spotreba CFM (kubických stôp za minútu) môže byť oveľa vyššia v závislosti od frekvencie páskovania a veľkosti valcov systému. Každý pneumatický zdvih – či už ide o poháňanie posuvu pásky, aktiváciu napínania alebo utesňovania – čerpá prívod stlačeného vzduchu. Ak je vaša výrobná linka nepretržitá a vyžaduje si časté páskovanie (napr. každých pár sekúnd), kumulatívna požiadavka CFM sa môže stať podstatnou.
Prečo Pneumatika?
-
Spoľahlivosť a jednoduchosť: Pneumatické komponenty sa zvyčajne ľahko udržiavajú a náhradné diely sú široko dostupné.
-
Čistá prevádzka: Stlačený vzduch sa vo všeobecnosti považuje za „čistý“ v porovnaní s hydraulickými kvapalinami, ktoré môžu unikať alebo kontaminovať pracovný priestor.
-
Rýchle reakčné časy: Pneumatické valce môžu zabezpečiť rýchlu aktiváciu, ktorá je kritická pre vysokokapacitné baliace linky.
Pred integráciou pneumatického páskovacieho stroja do vašej výrobnej linky je nevyhnutné vykonať hĺbkovú analýzu vašej kapacity stlačeného vzduchu. To zahŕňa pochopenie dostupného tlaku vzduchu zo vzduchového systému zariadenia, veľkosti vzduchovej nádrže (nádob) a prítomnosti akéhokoľvek dodatočného pneumatického zariadenia, ktoré by mohlo spôsobiť kolísanie tlaku. Inštalácia dobre dimenzovanej vzduchovej nádrže a filtrov alebo regulátorov môže pomôcť zmierniť náhle poklesy tlaku a zachovať stabilitu potrebnú na presné operácie páskovania.
2. Podrobný pohľad na používanie CFM
Zatiaľ čo nominálna hodnota 100 ml/min môže byť uvedená ako miera spotreby, skutočný prevádzkový CFM sa môže výrazne líšiť v závislosti od pracovného cyklu. Zvážte nasledujúce faktory:
-
Čas cyklu: Ak váš systém vykonáva páskovanie každých 10 sekúnd, celková spotreba vzduchu za minútu bude oveľa vyššia, ako keby sa páskovanie vykonávalo raz za minútu.
-
Rozmery valcov: Väčšie valce vyžadujú väčší objem na zdvih. Napínací valec, tesniaci valec a ďalšie pneumatické pohony (pre upínacie bloky alebo dopravníky) prispievajú k celkovej spotrebe.
-
Prevádzkový tlak: Prevádzka v blízkosti horného rozsahu 0.6 Mbar vo všeobecnosti spotrebuje viac vzduchu na jedno stlačenie ako prevádzka pri 0.4 Mbar, hoci to musí byť vyvážené zabezpečením dostatočného výkonu na napínanie a utesňovanie.
Spoločnosti často považujú za prospešné sledovať spotrebu vzduchu v reálnom čase, aby sa predišlo neplánovaným prestojom. Dobre štruktúrovaný plán preventívnej údržby, vrátane pravidelných kontrol vzduchových hadíc, tesnení a regulátorov, môže minimalizovať úniky vzduchu. Dokonca aj malé netesnosti, ktoré si nevšimnete, môžu časom výrazne ovplyvniť pracovný cyklus kompresora a náklady na energiu.

3. Komunikácia PLC: Dva prístupy k integrácii
Jedným z kritických krokov pri automatizácii páskovacej stanice je zabezpečenie bezproblémovej komunikácie medzi PLC páskovacieho stroja a dopravníkom alebo inými riadiacimi zariadeniami proti prúdu/zariadeniu. Táto koordinácia riadi, kedy balíky vstupujú do páskovacej zóny, kedy sa začína páskovací cyklus a kedy je zabalený produkt vyložený. Bežne sa používajú dva hlavné spôsoby komunikácie:
-
Riešenie 1: Samostatný dopravníkový systém poskytovaný dodávateľom páskovacieho stroja
V tomto scenári dodáva dodávateľ páskovacieho stroja celú dopravnú linku. Vstavané senzory a pohony umožňujú stroju zistiť prítomnosť balíka a automaticky ho umiestniť na páskovanie bez potreby rozsiahlej integrácie externého PLC. Na detekciu toku balíkov sú zvyčajne potrebné iba dva senzory – jeden na konci prichádzajúceho dopravníka a jeden na začiatku prijímacieho dopravníka. Keďže páskovací stroj riadi oba dopravníky, celý proces je zefektívnený s minimálnou výmenou signálov medzi externými systémami. -
Riešenie 2: Samostatný dopravník vo vlastníctve zákazníka
Keď už má zákazník dopravníkový systém alebo uprednostňuje špecifický dizajn dopravníka, integrácia sa spolieha na výmenu I/O signálov (často digitálnych vstupov a výstupov) medzi PLC páskovacieho stroja a PLC zákazníka. Bežná postupnosť môže vyzerať takto:-
Externé PLC vyšle signál „A“ do páskovacieho stroja, keď je balík v správnej polohe.
-
Po prijatí signálu „A“ sa aktivuje blokovací mechanizmus páskovacieho stroja a zaistí balík na mieste. Stroj potom vykoná cyklus páskovania.
-
Po dokončení páskovania vyšle páskovací stroj signál „B“ do externého PLC, aby balík presunul preč.
-
Externé PLC posunie balík z páskovacej stanice a prípadne vráti signál „A“, keď je na svojom mieste ďalší balík.
-
Táto súhra založená na signáloch sa môže opakovať pri viacerých operáciách páskovania, ak výrobok potrebuje viacero pások. S dobre definovanou logikou a starostlivo načasovanými signálmi možno celý proces do vysokej miery automatizovať, čím sa zabezpečia minimálne prestoje a maximalizuje sa priepustnosť.
4. Úroveň automatizácie: Vyvažovanie manuálnej a automatickej prevádzky
Častou otázkou pre potenciálnych kupujúcich je, či si každý popruh vyžaduje manuálny zásah alebo či je možné celý proces plne zautomatizovať. Moderné páskovacie stroje sú schopné vysoko automatizovaných operácií, čím sa minimalizuje ručné zapojenie. Medzi hlavné povinnosti prevádzkovateľa zvyčajne patrí:
-
Opätovné nabitie rohových chráničov: Napríklad, ak sa na balík používajú štyri popruhy, kazety s rohovými chráničmi môže byť potrebné dopĺňať každých 25 balíkov, čo môže byť približne raz za hodinu. V prípade prispôsobenejších riešení sa to môže predĺžiť na 1.5 – 2 hodiny na jedno nabitie v závislosti od kapacity stroja a veľkosti držiakov chráničov.
-
Doplnenie PET pások alebo iných páskovacích materiálov: Páskovací kotúč môže pojať dostatok materiálu na 120 balení, kým bude potrebné ho doplniť.
Okrem týchto príležitostných úloh si samotný proces páskovania nevyžaduje, aby operátori stáli pri stroji a manuálne spúšťali každý cyklus. Celú sekvenciu – prísun balíka, zarovnanie, napnutie pásky, utesnenie, rezanie a vysunutie – možno naprogramovať a zautomatizovať. Táto vysoká úroveň automatizácie znižuje mzdové náklady, zvyšuje konzistentnosť a umožňuje operátorom sústrediť sa na iné úlohy v oblasti balenia.

5. Podmienky certifikácie: CE vs. UL
Pri globálnom nasadzovaní zariadení sa certifikačné štandardy stávajú najvyššou prioritou. Európske trhy zvyčajne vyžadujú certifikáciu CE , ktorá potvrdzuje, že stroj spĺňa požiadavky na zdravie, bezpečnosť a ochranu životného prostredia v rámci Európskeho hospodárskeho priestoru. V Severnej Amerike je certifikácia UL často štandardom pre zabezpečenie toho, aby zariadenie spĺňalo normy požiarnej bezpečnosti a elektrické normy.
Výzvy certifikácie UL:
-
Vysoké náklady a zdĺhavý proces: Získanie certifikácie UL môže byť pre výrobcov drahé a časovo náročné, najmä pri práci so zákazkovými alebo špecializovanými strojmi.
-
Praktický prístup: Mnohí dodávatelia vyrábajú svoje stroje podľa noriem UL, ale priamo nežiadajú o certifikáciu UL v krajine výroby. Namiesto toho dodávajú stroje do Spojených štátov alebo Kanady, kde miestne testovacie laboratóriá dokončia proces certifikácie pre koncového zákazníka. Tento prístup môže byť nákladovo efektívnejší, najmä pre podniky, ktoré neplánujú export strojov vo veľkom objeme.
Pre koncových používateľov v Severnej Amerike je stále vhodné spolupracovať s dodávateľmi, ktorí rozumejú smerniciam UL a dokážu dodať stroje, ktoré ľahko prejdú kontrolami UL. Zabezpečením súladu počas fázy návrhu možno výrazne skrátiť celkový čas na dosiahnutie konečného označenia UL na mieste.
6. Záver: Smerom k efektívnejšej a globálnejšej páskovacej linke
Návrh a integrácia pneumatického páskovacieho stroja zahŕňa starostlivé zváženie požiadaviek na prívod vzduchu, komunikáciu s externými alebo internými PLC, požadovanú úroveň automatizácie a potenciálne certifikačné cesty. Zameraním sa na tieto technické prvky od začiatku sa spoločnosti môžu vyhnúť bežným nástrahám, ako je nedostatočný tlak vzduchu, nesprávne načasovanie signálu alebo problémy s dodržiavaním predpisov.
Okrem toho, ako súčasť širšej iniciatívy Industry 4.0 alebo smart factory, môžu byť páskovacie stroje integrované do väčších platforiem MES (Manufacturing Execution Systems) alebo ERP (Enterprise Resource Planning). To umožňuje v reálnom čase sledovať frekvenciu páskovania, spotrebu materiálu a stav stroja, čo zase umožňuje prediktívnu údržbu a optimalizované plánovanie výroby.
Stručne povedané, dobre zvolené riešenie páskovania nie je len o bezpečnom páskovaní produktov – ide o vytvorenie bezproblémovej, efektívnej operácie založenej na dátach. Berúc do úvahy detaily pneumatického dizajnu, komunikačné nuansy PLC, možnosti automatizácie a globálne certifikačné štandardy, podniky môžu implementovať systém, ktorý podporuje súčasné potreby a zostáva adaptabilný pre budúci rast.
Pre tých, ktorí chcú zostať na čele technológie priemyselného balenia, je výber robustného pneumatického páskovacieho stroja, ktorý je v súlade s normami UL (alebo požiadavkami CE v Európe), kľúčovým strategickým krokom. Či už sú plne automatizované alebo poloautomatické, tieto riešenia môžu výrazne znížiť nároky na pracovnú silu a zároveň zlepšiť konzistenciu a priepustnosť balenia. Ak ste v procese vyhodnocovania možností alebo plánovania inštalácie novej baliacej linky, zvážte konzultáciu s dodávateľom páskovacieho stroja, ktorý má skúsenosti s pneumatickými systémami a globálnymi certifikačnými procesmi. To zaisťuje nielen hladkú fázu uvedenia do prevádzky, ale aj pozíciu vašej prevádzky pre trvalý úspech na čoraz konkurenčnejších trhoch.