Резюме
Машина для ламинирования защитной пленкой прижимает самоклеящуюся защитную пленку к поверхности плоского листа или панели, когда та проходит между роликами. Пленка защищает листы из нержавеющей стали, металл с покрытием и дверные панели от царапин и загрязнений на этапах резки, формовки, транспортировки и установки. В этой линии подача пленки осуществляется вручную с роликового стола. На примере показана калибровка пленки для листа размером 1,250 × 2,500 мм.
Содержание
- Почему на листовые материалы и панели наносят защитную пленку?
- Как работает ламинатор
- Как получить ровную пленку без пузырьков
- Пример расчета: пленка для листа размером 1,250 × 2,500 мм.
- После ламинирования
- Контрольный список выбора
- Безопасность: EN 415-10 и ISO 12100
- Часто задаваемые вопросы по инженерным вопросам
- Следующий шаг
- Связанное чтение
- Источники
Почему на листовые материалы и панели наносят защитную пленку?
Лист из нержавеющей стали с полированной или матовой поверхностью продается отдельно. Одна царапина от вил погрузчика, перчатки или соседнего листа в стопке может привести к браку. Тонкая самоклеящаяся пленка, покрывающая поверхность, принимает на себя эти следы. Она остается на месте при резке, сгибании и транспортировке, а установщик снимает ее в конце работы. Дверные панели и листовой металл с покрытием защищаются таким же образом.
Как работает ламинатор
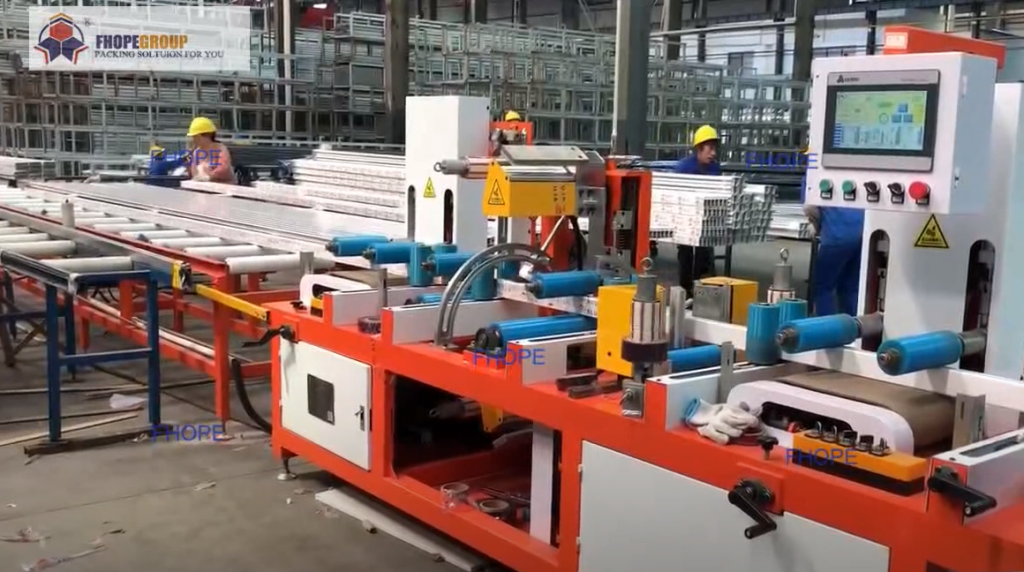
Станок установлен между двумя роликовыми столами. Лист кладется на подающий стол и подается вперед в станок. Внутри красной рамы пара резиновых роликов захватывает лист и протягивает его.
Пленка сходит с рулона над листом, так что она соприкасается с лицевой стороной в месте зазора ролика и прижимается по всей ширине. С другой стороны рабочие снимают покрытый лист с выходного стола, и пленка разрезается между листами.
Маховики на верхней части рамы вращают винты, которые регулируют зазор и давление верхнего ролика в зависимости от толщины листа. Оба конца ролика установлены равномерно, поэтому давление одинаково по всей ширине. На показанной линии два человека работают на подающем устройстве и один — на выходном. Она обрабатывает как чистый лист нержавеющей стали, так и лист с синей пленкой.
Как получить ровную пленку без пузырьков
Три параметра определяют, будет ли фильм воспроизводиться без задержек:
- Давление ролика. Слишком малое количество клея приводит к образованию пузырьков воздуха. Слишком большое количество может оставить следы на мягкой поверхности или выдавить клей наружу.
- Напряжение в фильме. Слишком малое количество приводит к образованию складок на пленке. Слишком большое количество растягивает пленку, и она впоследствии сжимается и приподнимается по краям.
- Скорость подачи. Пленка и лист должны двигаться с одинаковой скоростью через зону зазора.
Пленка должна быть чистой и сухой. Пыль под пленкой проявляется в виде выпуклостей, а влага ослабляет клей.
Пример расчета: пленка для листа размером 1,250 × 2,500 мм.
Пример работы: лист нержавеющей стали шириной 1,250 мм и длиной 2,500 мм. Ширина пленки составляет 1,240 мм, поэтому она заканчивается на 5 мм внутри каждого края. Это предотвращает попадание клея на ролики и сохраняет края чистыми, а обрезка кромок не требуется. При каждом разрезе теряется 20 мм.
| Проверка | Расчет | Результат |
|---|---|---|
| Ширина пленки | 1,250 − 2 × 5 | 1,240 мм |
| Длина пленки на листе | 2,500 + 20 | 2.52 м |
| Площадь пленки на листе | 1.24 × 2.52 | ≈ 3.12 м² |
| Количество листов на рулон пленки длиной R | R ÷ 2.52 | для рулона длиной 1,000 м, ≈ 396 |
| Время обработки одного листа при скорости подачи v | t = (2.5 + разрыв) ÷ v | от скорости вашего станка |
Результат. На каждый лист уходит 2.52 м пленки шириной 1,240 мм, что составляет около 3.12 м². Рулон длиной 1,000 м покрывает примерно 396 листов. Скорость подачи листов определяется скоростью подачи и скоростью загрузки и выгрузки, поэтому производительность линии с ручной подачей часто ограничивается скорее скоростью перемещения, чем возможностями роликов.
После ламинирования
Листы с покрытием укладываются на поддон, при этом сторона с пленкой защищается, а стопка обвязывается или обматывается для транспортировки. Дверные панели могут быть помещены на горизонтальный орбитальный упаковочный станок с пленкой или пузырчатой пленкой для транспортировки.
Контрольный список выбора
- Ширина, длина и толщина листа или панели.
- Поверхность: полированная, шлифованная, с покрытием или под дерево.
- Тип пленки, ширина и уровень адгезии.
- Одна сторона или обе стороны.
- Ручная подача или автоматическая подача и укладка.
- Листов в час.
Безопасность: EN 415-10 и ISO 12100
Мы проектируем упаковочные машины в соответствии со стандартом EN 415-10 и оцениваем риски, связанные с ними, по стандарту ISO 12100. На ламинаторе основная опасность заключается в зоне зазора между роликами, куда могут попасть пальцы или перчатки. Зона зазора защищена от доступа пальцев, а аварийный выключатель расположен в пределах досягаемости от подающего механизма. Края листов острые, поэтому персонал использует перчатки, устойчивые к порезам.
Часто задаваемые вопросы по инженерным вопросам
В: Можно ли ламинировать обе стороны? О: Да, благодаря второму рулону пленки и собственному натяжному механизму под листом, обе стороны покрываются пленкой за один проход.
В: Какую толщину листа можно обработать? О: Маховик поднимает верхний ролик в соответствии с толщиной листа. Мы устанавливаем ход ролика на ваш самый толстый лист или панель.
В: Как происходит обрезка пленки между листами? О: На линии с ручной подачей бригада обрезает пленку в промежутках между листами. Для повышения производительности можно установить автоматический резак.
В: Почему пленка отслаивается по краям? О: Обычно это происходит из-за слишком сильного натяжения пленки или из-за пыльного или влажного листа.
В: Какой стандарт применяется? О: EN 415-10 для упаковочных машин и ISO 12100 для оценки рисков.
Следующий шаг
- Укажите размеры листов, тип поверхности, тип пленки и количество листов в час. на адрес info@fhopepack.com.
- Мы сопоставляем ламинатор и устройство подачи.
- Мы ответим в течении 24 часов с предложением и ценой.
Связанное чтение
- Машина для нанесения защитной пленки на лист
- Линия для упаковки обвязочных лент из стальных листов
- Машина для оклейки панелей (изделия)
- Автоматический орбитальный стретч-пленочный упаковочный аппарат с пузырчатой пленкой для дверных панелей
- Горизонтальный орбитальный кольцевой стретч-пленкообмотчик для листовых металлических строительных материалов
Источники
- Линия ламинирования, показанная выше.
- Страница продукта FHOPE: машина для оклейки панелей
- Пример решения: наглядные рисунки
- Стандарты: EN 415-10; ИСО 12100:2010
Последнее обновление: 21.09.2026