Резюме
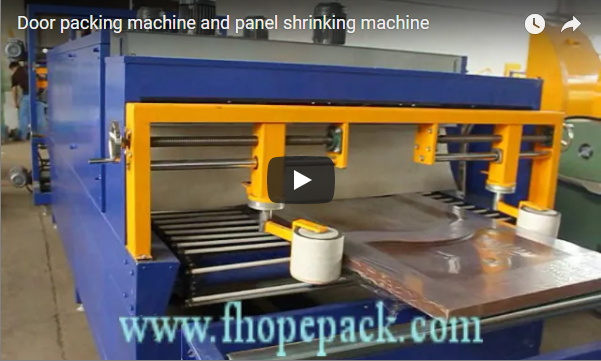
Машина для термоусадочной обработки панелей запечатывает панель или стопку досок в полиэтиленовую пленку и пропускает ее через туннель с горячим воздухом, благодаря чему пленка сжимается, образуя плотное и чистое покрытие. Она подходит для изоляционных и пенопластовых плит, древесно-стружечных плит, дверей и деталей мебели. Наша линия термоусадочной обработки с подвижным механизмом пропускает упаковки шириной до 1,250 мм и длиной до 2,500 мм и весом от 10 до 90 кг, с полиэтиленовой пленкой толщиной 30–45 микрон, через туннель шириной 2,600 мм со скоростью до 12 м/мин. Ниже: принцип работы линии для обработки панелей, укладка и обработка, технические характеристики и пример цикла.
Содержание
- Зачем упаковывать панели в термоусадочную пленку?
- Как работает линия усадки панелей
- Укладка и обработка перед запечатыванием.
- Машинные данные
- Пример решения: стопка пенопластовых досок
- Контрольный список выбора
- Безопасность: EN 415-10 и ISO 12100
- Часто задаваемые вопросы по инженерным вопросам
- Следующий шаг
- Связанное чтение
- Источники
Зачем упаковывать панели в термоусадочную пленку?
Панели и листы плоские, часто легкие и повреждаются в основном по краям и углам. Отдельные листы скользят в стопке, пенопласт крошится по краям, а пыль оседает на поверхностях, которые должны оставаться чистыми для склеивания или отделки. Пленка, покрытая термоусадочной пленкой, надежно фиксирует стопку в единое целое, защищает края и поверхности, предотвращает попадание влаги и позволяет видеть продукт и этикетку сквозь прозрачную пленку.
В отличие от стрейч-пленки, термоусадочная упаковка закрывает все шесть сторон и не оставляет следов пленки.
Как работает линия усадки панелей
- Подача. Панель или стопка перемещается по конвейеру, подаваясь автоматически или вручную.
- Фильм. Пленка накладывается поверх и под упаковку.
- Печать. Длинный запайщик запаивает боковые стороны, а два подвижных запайщика выполняют поперечные швы, пока упаковка продолжает двигаться. Фотоэлектрический датчик синхронизирует каждый шов с длиной упаковки; высота шва регулируется в зависимости от толщины упаковки.
- Сокращать. Упаковка проходит через изолированный туннель с рециркуляцией горячего воздуха при температуре 100–220 °C, затем быстро охлаждается, чтобы пленка плотно затвердела.
- Выгрузка. Упаковки отправляются по роликовому конвейеру для штабелирования.
ПЛК сохраняет время для каждого этапа, обеспечивает обнаружение неисправностей, а линия окружена защитными ограждениями.
Укладка и обработка перед запечатыванием.
Для картонных панелей упаковка обычно представляет собой стопку, а не одну панель. На предыдущем этапе, внутри сетчатого ограждения, портальный погрузочно-разгрузочный механизм поднимает стопки и перемещает их на конвейер для запайки, поэтому никто не переносит панели вручную. Лучшая практика:
- Перед тем как поместить стопку в запаечную машину, выровняйте ее, чтобы швы получились прямыми.
- Высота штабеля должна оставаться в пределах допустимого диапазона высоты уплотнения.
- Пенопластовые листы с рифлеными краями следует укладывать так, чтобы рифленые края плотно прилегали друг к другу; такая стопка будет устойчиво держаться на конвейере.
Машинные данные
| Параметр | Линия термоусадочной пленки для герметизации проводов |
|---|---|
| Максимальная ширина упаковки | 1,250 мм |
| Максимальная длина упаковки | 2,500 мм |
| Вес упаковки | 10-90 кг |
| Максимальная высота упаковки | Определяется диапазоном высоты уплотнения и диаметром туннельного отверстия; подтверждается при составлении сметы. |
| ПЛЕНКА | Полиэтилен, 30–45 микрон |
| Конвейер | 0–12 м/мин |
| Сила запечатывания | ок. 6.5 кВт |
| Тоннель | Д2,600 × Ш1,600 × В1,300 мм; 100–220°C |
| Планирование | 380 В, 50 Гц, 3 фазы |
Для более тонких панелей толщиной 20–60 мм наша экономичная линия термоусадочной печати использует пленку толщиной 30–80 мкм с двумя вертикальными прижимными роликами для сглаживания краев.
Пример решения: стопка пенопластовых досок
Иллюстративный пример: пенопластовые листы размером 1,200 × 600 × 50 мм, по восемь листов в стопке, конвейер со скоростью 6 м/мин с зазором 0.5 м.
| Проверка | Расчет | Результат |
|---|---|---|
| Стек высоту | 8 × 50 | 400 мм |
| Подходит ли герметик? | 1,200 ≤ 2,500; 600 ≤ 1,250 | Да |
| Время в туннеле | 2.6 м ÷ 6 м/мин | 26 с |
| Время подачи | (1.2 + 0.5) ÷ 6 × 60 | 17 с |
| Ограничение конвейера | 3,600 ÷ 17 | ≈ 211 стопок в час |
| Реальная ставка | 3,600 ÷ макс. (17 с, цикл запайки) | Цикл герметизации, измеренный в ходе заводских испытаний. |
Результат. Конвейер обрабатывает около 211 стопок в час. Запаечные машины перемещаются вместе с упаковкой, поэтому они замедляют линию только в том случае, если их цикл, включая обратный ход, длиннее 17 секунд; на практике скорость прибытия стопок определяет производительность. Проверьте вес стопки на соответствие пределу 10–90 кг.
Контрольный список выбора
- Длина, ширина, высота и вес панели или штабеля.
- Отдельные панели или стопки; ручная или автоматическая подача.
- Количество упаковок в час.
- Тип и толщина пленки.
- Обработка грузов до и после: портальный кран, штабелер, паллетизатор.
Безопасность: EN 415-10 и ISO 12100
Линии термоусадочной упаковки построены в соответствии со стандартом EN 415-10, а оценка рисков проведена по стандарту ISO 12100. К опасным элементам относятся запаечные планки, горячий туннель, подвижный портал и конвейеры. Портал работает внутри сетчатого ограждения с запирающимися дверями и аварийной остановкой, вокруг запаечного устройства установлены ограждения, а туннель изолирован.
Часто задаваемые вопросы по инженерным вопросам
В: Можно ли упаковать стопку досок, а не только одну панель? О: Да, в пределах высоты уплотнения и веса от 10 до 90 кг.
В: Панели каких размеров подходят? О: На линии для запайки с подвижным механизмом — панели шириной до 1,250 мм и длиной до 2,500 мм.
В: Какая пленка? О: На этой линии используется полиэтиленовая пленка толщиной 30–45 микрон.
В: Останавливается ли упаковка для запайки? О: Нет, запаечные машины выполняют поперечную запайку во время движения упаковки.
Следующий шаг
- Укажите размеры панелей, высоту стопки, вес и выходные параметры. на адрес info@fhopepack.com.
- Мы проектируем линия для герметизации, термоусадки и обработки.
- Мы ответим в течении 24 часов с предложением и ценой.
Связанное чтение
- Машина для усадки дверей с подвижным запайщиком (изделие)
- Экономичная машина для термоусадочной упаковки дверей (изделие)
- Автоматическая машина для запайки и термоусадочной обработки панелей
- Машина для термоусадочной упаковки дверей и панелей
- Орбитальная обмотка для сверхдлинных панелей
- Горизонтальная упаковочная машина для стеклянных дверей
Источники
- Страницы продукции FHOPE: термоусадочная машина с подвижным запайщиком; экономичная термоусадочная упаковочная машина
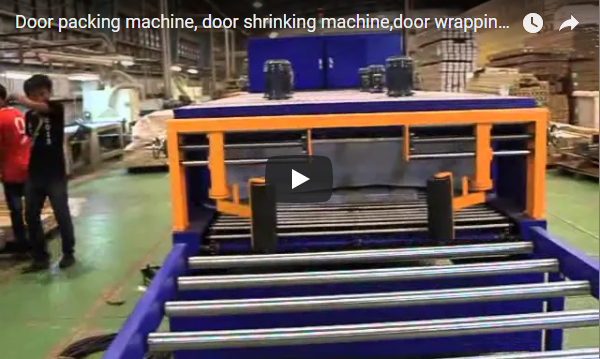
- Наша линия по усадке панелей, показанная выше.
- Пример решения: наглядные рисунки
- Стандарты: EN 415-10; ИСО 12100:2010
Последнее обновление: 21.09.2026