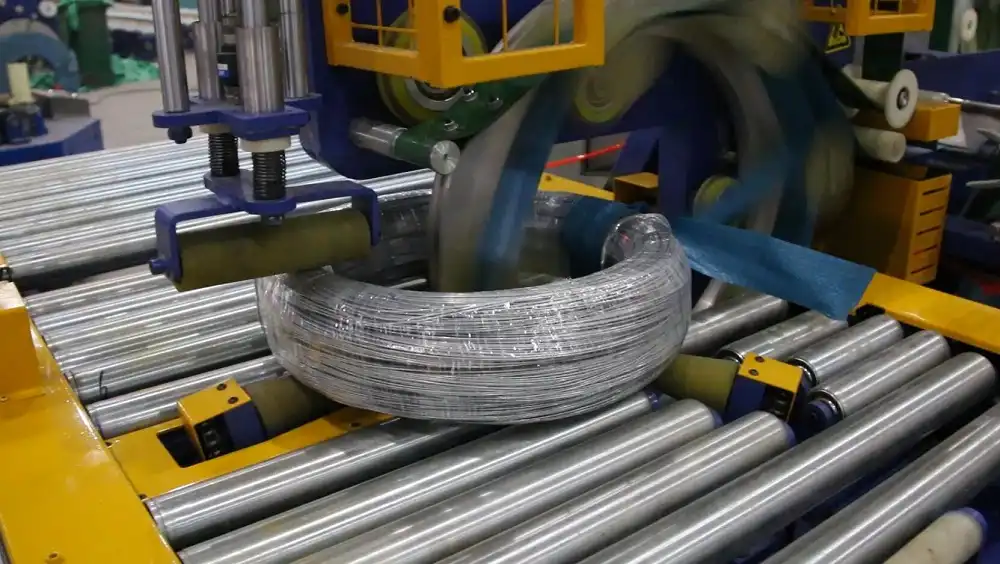
Краткое описание. Мы автоматически упаковываем стальную проволоку на намоточном станке, который измеряет проволоку, наматывает ее в катушку, отрезает на заданной длине и обвязывает лентой через ушко. Намоточный станок работает со скоростью 200–800 м/мин и производит около 20 катушек в час на одной головке или 40 на двух. Обвязочная головка обвязывает полипропиленовую ленту в 2–6 точках, при этом места соединения находятся примерно на 75–80% от разрывной нагрузки ленты. В приведенном примере вес катушки переводится в длину проволоки, и проверяется почасовая производительность.
Содержание
- От тянутой проволоки до пригодной для продажи катушки
- Аккумулятор, счетчик счетчиков, устройство для намотки проводов, резак и обвязочный станок.
- Одна катушка, шаг за шагом
- Данные по намотке и обвязке
- Пример расчета: длина проволоки и количество витков в час.
- Насколько прочно полипропиленовое ременное соединение?
- Контрольный список для отбора: что нам нужно отправить
- Безопасность и EN 415-10
- Часто задаваемые вопросы по инженерным вопросам
- Следующий шаг
- Связанное чтение
- Источники
От тянутой проволоки до пригодной для продажи катушки
Проволока для обвязки, стяжная проволока и небольшие рулоны стальной проволоки продаются по длине или весу. Каждый рулон должен сохранять свою форму, иметь необходимую длину и оставаться связанным до тех пор, пока покупатель его не развяжет. Намотка и обвязка вручную приводят к получению неравномерных рулонов и неправильной длины.
Автоматический намоточный станок принимает проволоку прямо с линии. Он подсчитывает длину, наматывает обычную катушку, обрезает проволоку и обвязывает катушку, прежде чем она покинет станок. Готовые катушки укладываются рядами, готовые для упаковки на поддоны или в коробки.
Аккумулятор, счетчик счетчиков, устройство для намотки проводов, резак и обвязочный станок.
Вертикальный аккумулятор. Он вмещает 5–20 м проволоки и поддерживает постоянное натяжение, предотвращая чрезмерное растягивание или обрыв проволоки намоточным устройством. Концевые выключатели останавливают машину в случае обрыва проволоки.
Счётчик метров. Верхнее и нижнее энкодерные колёса отсчитывают длину с точностью до сантиметра. Нижнее колёсо покрыто полиуретаном, чтобы не деформировать провод, а односторонний подшипник предотвращает обратное движение провода.
Намоточная головка. Сервоуправляемый механизм укладывает проволоку для получения катушки правильной формы. Головка останавливается на заданной длине и открывается, чтобы освободить катушку.
Резак. Портальный резак из вакуумно-закаленной легированной стали отрезает проволоку на заданной длине.
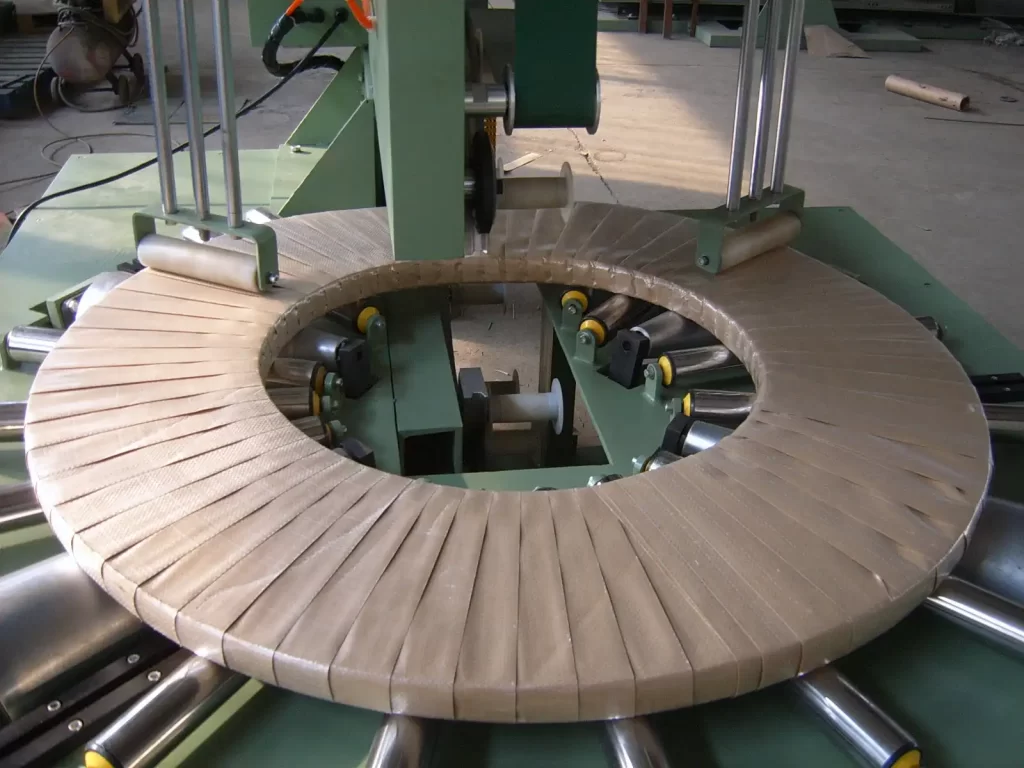
Обвязочный станок. Головка подает полипропиленовую ленту через ушко рулона, натягивает ее и герметизирует методом сварки трением в 2–6 точках по окружности рулона.
Одна катушка, шаг за шагом
- Провод идёт от аккумулятора через счётчик.
- Намоточная головка захватывает проволоку, а поперечная балка равномерно укладывает её.
- При приближении к заданной длине скорость вращения катушки замедляется. При достижении заданной длины катушка останавливается.
- Кусачки перерезают проволоку.
- Держатель зажимает катушку и перемещает ее к станции обвязки.
- Оператор обвязывает катушку в запрограммированных точках, после чего катушка освобождается.
Благодаря наличию двух насадок, одна наматывает проволоку, а другая обрезается и закрепляется, поэтому проволока не останавливается.
Данные по намотке и обвязке
| Параметр | Автоматический намотчик проволоки |
|---|---|
| Скорость намотки | 200–800 м/мин |
| Результат | примерно 20 витков в час на одной головке, 40 на двух. |
| Подсчет длины | в 0.01 м |
| Аккумулятор | 5–20 м проволоки |
| Высота центра | 1,000 мм от пола |
| Планирование | 380 или 440 В, 60 Гц |
| Ремень | Полипропилен (ПП), ширина 8–10 мм, толщина 0.8 мм. |
| точки крепления | 2–4 на компактном намоточном станке, 3–6 на высокоскоростной линии. |
| Совместный | Сварка трением (вибрацией) на передней части катушки. |
| Совместная эффективность | примерно 75–80% разрывной нагрузки ремня |
| Управление | ПЛК и ЧМИ с сохраненными рецептами |
ПЛК хранит рецепты намотки. Для смены продукта оператор загружает сохраненный рецепт, указав длину, ширину намотки и диаметр проволоки.
Пример расчета: длина проволоки и количество витков в час.
Завод продает 25 кг рулонов стальной проволоки диаметром 2.0 мм и нуждается в 18 рулонах в час с одной производственной линии. Это примерные данные для потребителей.
Длина проволоки на катушку. Сечение проволоки составляет π ÷ 4 × 2.0² = 3.14 мм². При плотности 7,850 кг/м³ один метр весит 3.14 × 10⁻⁶ × 7,850 = 0.0247 кг. Таким образом, катушка массой 25 кг имеет длину 25 ÷ 0.0247 = 1,014 м.
Время намотки. При скорости 400 м/мин 1,014 ÷ 400 = 2.5 мин, или около 152 с. При максимальной скорости 800 м/мин это составляет 76 с.
Одна головка. 18 витков в час, 3,600 ÷ 18 = 200 с на виток. Намотка занимает 152 с, поэтому 200 − 152 = 48 с остается на замедление, резку, обвязку и разматывание. Замерьте время своего цикла обвязки t относительно этих 48 с, прежде чем выбирать одну или две головки.
Общее правило. Количество витков в час на одну головку = 3,600 ÷ (L ÷ v + t), где L — длина проволоки, v — скорость намотки, а t — время нарезки и обвязки катушки. Более тонкая проволока означает большую длину L при том же весе, поэтому требуется более высокая скорость v или две головки.
Насколько прочным является полипропиленовое ременное соединение?
Соединение выполнено методом сварки трением: головка вибрирует между двумя слоями ленты до тех пор, пока они не сплавятся. Оно выдерживает примерно 75–80% собственной разрывной нагрузки ленты. Таким образом, прочность соединения составляет от 0.75 до 0.80 × разрывной нагрузки ленты, умноженной на количество лент.
Если при погрузке или разгрузке пружина катушки раскрывается, добавьте точки крепления перед заменой ленты. Для обвязочного станка с 3-6 точками крепления также подходит лента толщиной 10 мм.
Контрольный список для отбора: что нам нужно отправить
- Тип проволоки и диапазон диаметров.
- Вес или длина катушки, а также внутренний и внешний диаметр и ширина катушки.
- Скорость входящего провода.
- Количество катушек в час.
- Ремешок: ширина и количество точек крепления из полипропилена.
- Способ отгрузки рулонов: конвейер, поддон или картонная коробка.
Безопасность и EN 415-10
Для рынков, соответствующих стандартам CE, мы используем стандарт EN 415-10 в качестве эталонного, а оценку рисков проводим в соответствии со стандартом ISO 12100. Основные опасности связаны с вращающейся намоточной головкой, натянутой проволокой, резаком и обвязочной головкой.
При обрыве проволоки машина немедленно останавливается, а концевые выключатели защищают оба конца аккумулятора. Во время работы линии держите руки подальше от зоны намотки и резки и оградите зону, где обрабатываются катушки.
Часто задаваемые вопросы по инженерным вопросам
В: Можно ли изменить длину катушки во время работы станка? О: Да. Длину катушки и скорость подачи проволоки можно установить на HMI во время работы. Для изменения диаметра проволоки загрузите соответствующий сохраненный рецепт.
В: Насколько точна длина? О: Счетчик метров отсчитывает с точностью до сантиметра, и механизм намотки замедляется до достижения заданной длины.
В: Можно ли использовать его с нашей чертежной линией? О: Да. Аккумулятор и синхронный механизм намотки обеспечивают согласование намотчика с входящим проводом.
В: Каким стандартам вы соответствуете при производстве? О: В качестве эталона CE мы используем EN 415-10, а также проводим оценку рисков по стандарту ISO 12100.
Следующий шаг
- Пришлите по электронной почте диаметр проволоки, вес катушки и количество катушек в час. в info@fhopepack.com.
- Мы ответим в течение 24 часов с предложением.с одной или двумя головками и расположением ремешков.
- Мы высылаем чертеж планировки. для конца вашего кабельного канала.
Связанное чтение
- Автоматический намоточный станок для проволоки с обвязкой.
- Автоматическая машина для намотки и обвязки стальной проволоки
- Как выбрать упаковочную линию для катушки стального троса?
- Автоматический намотчик стальной проволоки для намотки и обвязки проволоки.
Источники
- Технические характеристики: страницы с описанием автоматического намоточного станка для проволоки FHOPE и автоматического станка для намотки и обвязки стальной проволоки.
- Видео машины: Намотка и обвязка стальной проволоки на YouTube
- Длина проволоки и количество витков в час: наш пример, иллюстративные данные по длине проволоки.
- Стандарты: EN 415-10 (упаковочные машины, общая безопасность); ISO 12100:2010
Последнее обновление: 21.09.2026