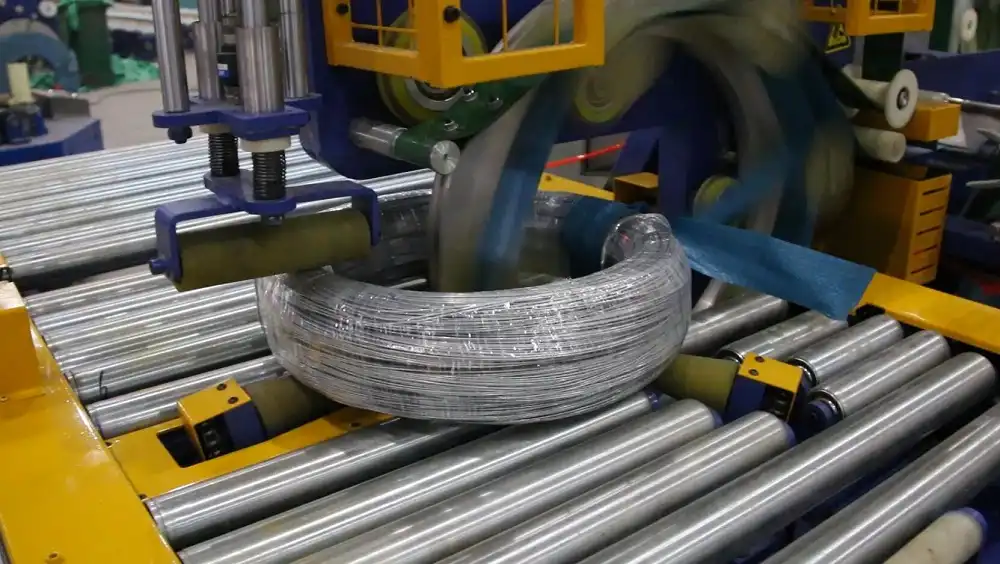
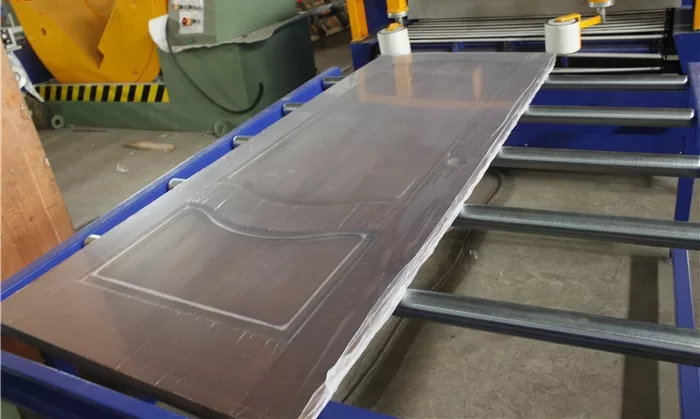
Краткое содержание: В данной статье описывается, как упаковочное оборудование обеспечивает фиксацию рулонов стальной проволоки для морских перевозок, рассматриваются вопросы выбора материалов, методов стабилизации и защиты от атмосферных воздействий. Описывается типичный трехэтапный процесс, включающий фиксацию формы рулона, нанесение влагозащитных барьеров и стабилизацию груза на поддоне. В тексте отмечается, что выбор оборудования зависит от веса рулона, внешнего диаметра и объема производства, при этом современные системы используют пленку с постоянным натяжением и коэффициентами перекрытия.
[ЗАПОЛНИТЕЛЬ ВИДЕО]
🛠️ Стандартный обзор
Упаковочное оборудование для металлических рулонов должно соответствовать стандартам маркировки упаковки ISO 780:2015 и типичным требованиям к устойчивости в морских условиях, при этом автоматизированные системы должны обеспечивать производительность 15-25 рулонов в час при нормальных условиях эксплуатации.
Промышленное упаковочное оборудование выполняет две основные функции: защиту целостности продукции во время транспортировки и обеспечение соответствия правилам перевозки. Для рулонов стальной проволоки процесс упаковки обычно включает три этапа: фиксацию формы рулона, нанесение влагозащитных барьеров и стабилизацию груза на поддоне.
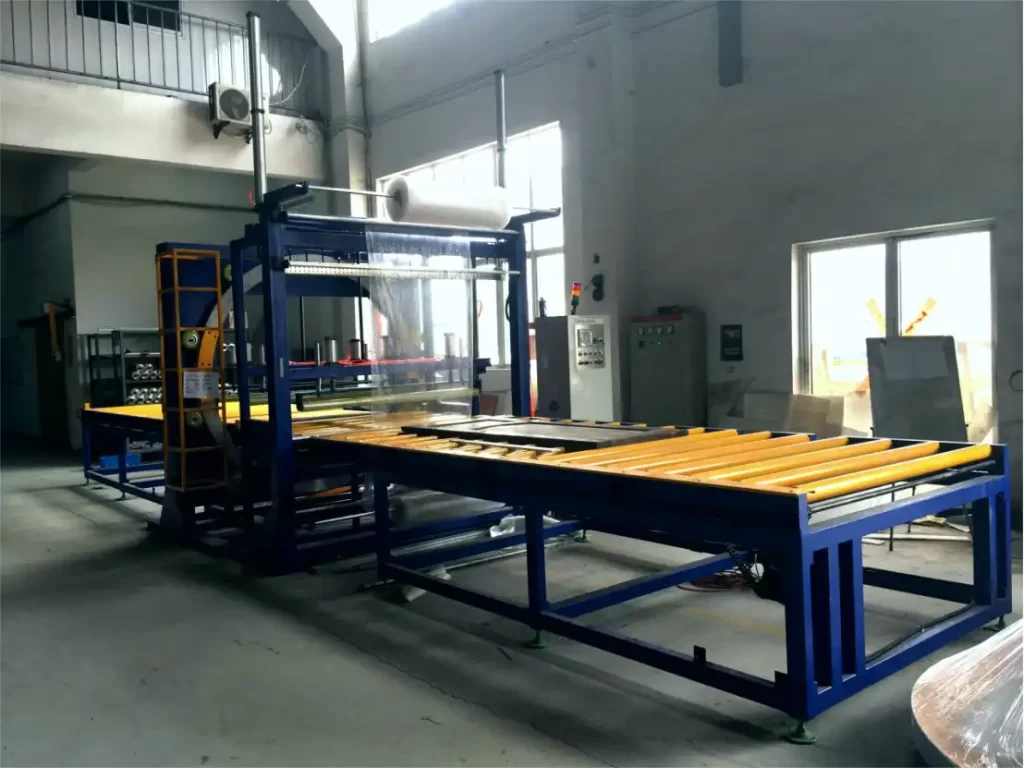
В типичных отраслевых конфигурациях линия упаковки рулонов включает в себя станции обмотки, обвязки и паллетирования. Выбор конкретного оборудования зависит от веса рулона (обычно 500-3,000 кг), внешнего диаметра (600-1,500 мм) и объема производства. Автоматизированные системы снижают трудозатраты примерно на 40-60% по сравнению с ручной упаковкой, согласно типичным производственным оценкам.
Совет: Уточните у поставщика, соответствует ли упаковочная линия вашей конкретной классификации морских перевозок. Для разных маршрутов (например, Северная Атлантика против Тихого океана) могут потребоваться разные уровни защиты от влаги.
🏗️ Ключевые изменения
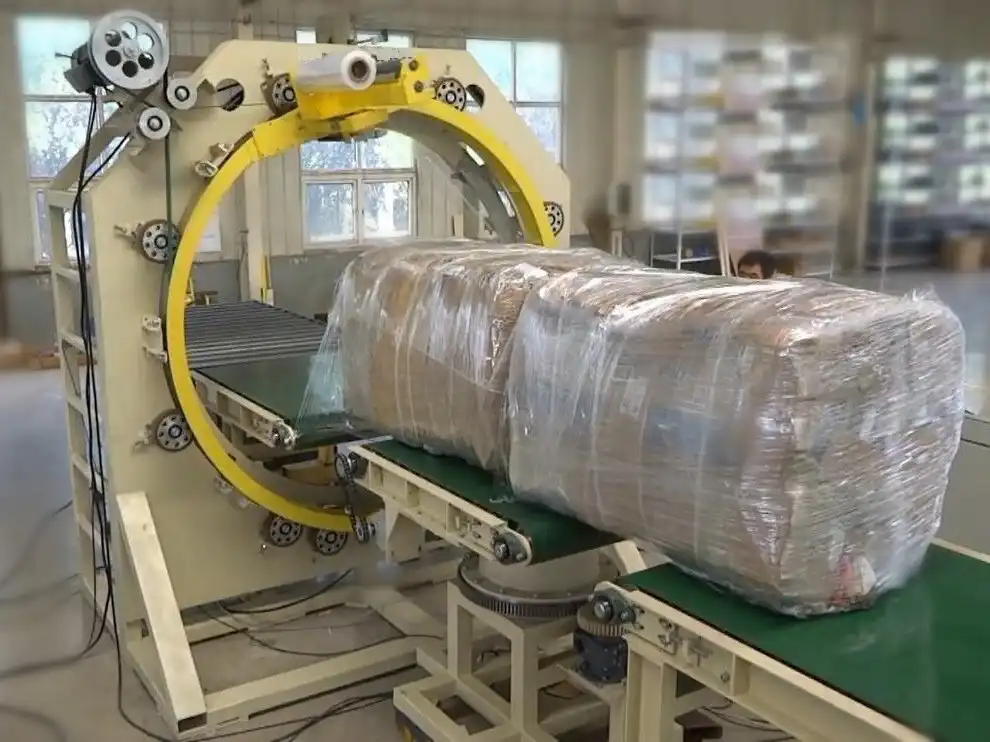
Современное упаковочное оборудование перешло от ручной обвязки к автоматизированным машинам для обмотки рулонов пленкой, которые наносят пленку с постоянным натяжением (обычно 15-30 Н) и коэффициентом перекрытия (50-70%), что позволяет сократить отходы материала на 20-35% по сравнению с ручной обмоткой.
Три существенных изменения в технологии промышленной упаковки напрямую влияют на транспортировку рулонов стальной проволоки:
-
Автоматизированный контроль натяжения : Современные стретч-пленкообмотчики используют системы предварительного растяжения, управляемые ПЛК, которые поддерживают натяжение пленки с точностью ±2 Н, предотвращая как чрезмерное сжатие, так и неплотное обматывание.
-
Встроенные влагозащитные барьеры : В новых упаковочных линиях нанесение пленки с ингибитором парокоррозионного разложения (VCI) является стандартной процедурой, заменяющей отдельную ручную упаковку с VCI-бумагой.
-
Соответствие требованиям стандарта ISO 9001 по регистрации данных : В настоящее время системы регистрируют параметры упаковки (натяжение пленки, количество витков, натяжение ленты) для обеспечения прослеживаемости, что соответствует требованиям к документации ISO 9001.
С 2020 года темпы внедрения автоматизированных линий упаковки рулонов растут примерно на 15% в год, что обусловлено нехваткой рабочей силы и ужесточением стандартов ответственности при транспортировке.
📈 Влияние на бизнес
Автоматизированное оборудование для упаковки рулонов позволяет снизить затраты на упаковку на 2-5 долларов за единицу рулона (типичный диапазон для рулонов весом 1,000 кг) за счет экономии материалов и сокращения трудозатрат, при этом период окупаемости инвестиций составляет 12-24 месяца для предприятий среднего объема, обрабатывающих 50-100 рулонов в день.
Финансовые последствия можно разделить на три измеримые категории:
| Зона воздействия | Ручная упаковка (типичная) | Автоматизированная система (типичная) | экономия |
|---|---|---|---|
| Трудозатраты на одну катушку | до 8 секунд (12%), | до 2 секунд (4%), | Сокращение времени на 60-75%. |
| Отходы фотопленки | 15-25% чрезмерного использования | 3-8% чрезмерного использования | 10-17% экономии материала |
| Претензии о возмещении ущерба | 2-5% от общего количества отгрузок | 0.5-1.5% от общего количества отгрузок | Уменьшение 50-70% |
Для предприятия, отгружающего 10 000 катушек в год, эта экономия, исходя из типичных отраслевых показателей, составляет приблизительно 30 000–80 000 долларов США в год на прямых операционных расходах.
Предупреждение: Часто недооценивают стоимость интеграции линии упаковки рулонов с существующими системами обработки материалов. Заложите в бюджет 15-25% от стоимости оборудования на установку и модификацию конвейера.
🛡️ Меры по обеспечению соответствия
Для соответствия требованиям морских перевозок упаковочные линии должны использовать обвязочную ленту, соответствующую стандартам ASTM D3953-15 (минимальная ширина 32 мм для рулонов весом более 1,000 кг), и пленочную обмотку, состоящую из 3-5 слоев с перекрытием 50-70% на всех открытых поверхностях.
Исходя из общепринятых отраслевых практик, выполните следующие шаги для обеспечения соответствия требованиям:
-
Выберите обвязочный материал : используйте стальную или прочную полиэстерную обвязочную ленту, рассчитанную на нагрузку, в 1.5 раза превышающую вес рулона. Для рулонов весом 2,000 кг обвязочная лента должна выдерживать не менее 3,000 кг на разрыв.
-
Для защиты кромок установите пластиковые или металлические защитные накладки (минимальная ширина 50 мм) во всех точках контакта ленты, чтобы предотвратить повреждение проводов.
-
Проверка влагозащитных свойств : для морских перевозок, срок транспортировки которых превышает 14 дней, используйте пленку толщиной не менее 25 микрон с добавлением летучего ингибитора коррозии (VCI).
-
Выбор поддонов : Для международных перевозок используйте термообработанные поддоны, соответствующие стандартам ISPM-15. Убедитесь, что грузоподъемность поддона превышает вес рулона на 25%.
-
Документация : Зафиксируйте параметры упаковки и прикрепите этикетки для транспортировки в соответствии со стандартом ISO 780.
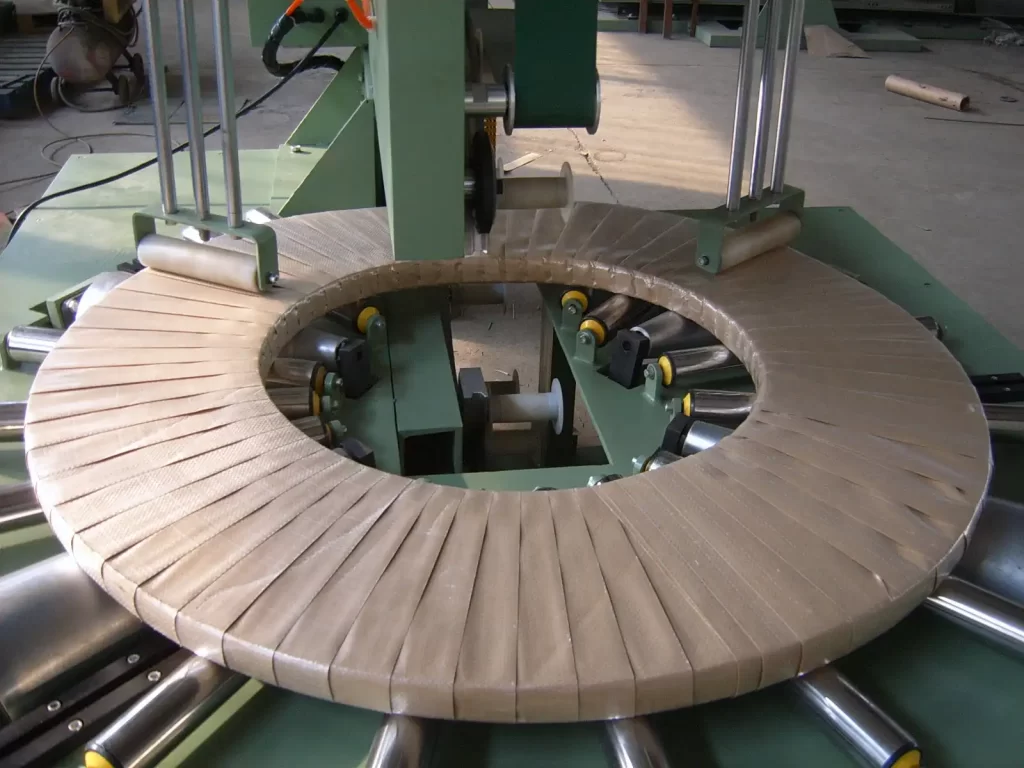
Машина для намотки проволоки обычно выполняет этапы 2-4 автоматически, а программируемые логические контроллеры обеспечивают повторяемость результатов.
⚙️ График и сроки
Внедрение линии по упаковке катушек обычно занимает от 8 до 16 недель с момента заказа до начала производства, монтаж занимает 2-4 недели, а ввод в эксплуатацию – 1-2 недели, включая обучение операторов и оптимизацию параметров.
Исходя из типичных сроков реализации проектов:
| Фаза | Длительность | Основные мероприятия |
|---|---|---|
| Спецификация оборудования | 2-4 недель | Размеры катушки, требуемая производительность, утверждение бюджета. |
| Обработка заказов | 4-8 недель | Индивидуальная настройка, производство, контроль качества. |
| Установка | 2-4 недель | Подготовка площадки, установка конвейера, электромонтаж. |
| Ввод в эксплуатацию | 1-2 недель | Настройка параметров, обучение операторов, тестовые запуски |
| Полное производство | 1-2 недель | Наращивание объемов производства, проверка качества, оптимизация процесса. |
Для предприятий, модернизирующих существующие линии, линия прессования и обвязки проволочных рулонов может быть интегрирована с имеющимися конвейерами, что сокращает время монтажа примерно на 30%.
Примечание: При доставке в регионы со специфическими стандартами упаковки (например, правилами ЕС по упаковке древесины, требованиями карантина в Австралии) следует заложить дополнительно 2-3 недели на получение разрешений от регулирующих органов.
🛠️ Контрольный список для принятия решения о покупке
Перед выбором упаковочного оборудования уточните у поставщика следующие требования:
-
[ ] Диапазон веса катушки: _____ кг (типично 500-3,000 кг)
-
[ ] Наружный диаметр катушки: _____ мм (обычно 600-1,500 мм)
-
[ ] Суточная производительность: _____ катушек (обычно 50-200)
-
[ ] Требуемый тип пленки: _____ (VCI / стандартная PE / изготовленная на заказ)
-
[ ] Материал для обвязки: _____ (сталь / полиэстер)
-
[ ] Тип поддона: _____ (дерево / пластик / металл)
-
[ ] Пункты назначения доставки: _____ (определяет уровень защиты от влаги)
-
[ ] Существующая конвейерная система: _____ (высота, ширина, скорость)
-
[ ] Доступная площадь: мх м
-
[ ] Уровень квалификации оператора: _____ (определяет требования к обучению)
🏗️ Часто задаваемые вопросы
В: Как часто следует проводить техническое обслуживание упаковочного оборудования? О: Согласно типичным рекомендациям производителя, автоматизированные линии упаковки рулонной пленки требуют профилактического обслуживания каждые 500 часов работы или каждые 3 месяца, в зависимости от того, что наступит раньше. Это включает замену лезвий резака пленки, проверку натяжного ролика и проверку параметров ПЛК.
В: Может ли одна упаковочная линия обрабатывать рулоны разных размеров? О: Да, большинство современных упаковочных линий для рулонов позволяют работать с рулонами различного диаметра и ширины благодаря регулируемому инструменту. Типичный диапазон регулировки составляет ±30% от проектного размера рулона. Переналадка между размерами занимает 15-30 минут для автоматизированных систем.
В: Какое обучение необходимо для операторов? О: Стандартное обучение включает в себя работу с интерфейсом ПЛК, замену рулонов пленки, загрузку ленты и базовую диагностику неисправностей. Большинство поставщиков предоставляют 2-3 дня обучения на месте. Расширенное обучение диагностике обычно предоставляется отдельно.