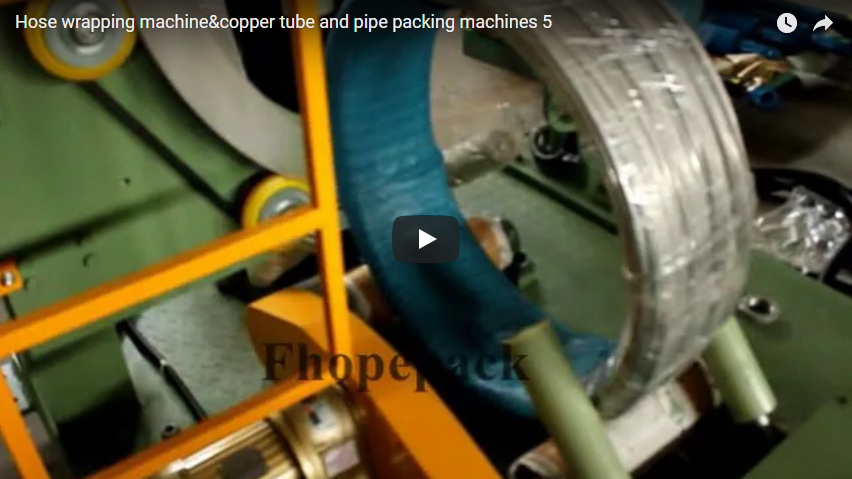
🛠️ Область применения
Данная система технической валидации устанавливает обязательные протоколы ввода в эксплуатацию автоматизированных систем упаковки стальной проволоки в рулоны, обеспечивая соответствие усилий уплотнения, натяжения обвязки и последовательности механической разгрузки требованиям OSHA 1910.176 и ANSI MH16.1-2020, предотвращая при этом деформацию при транспортировке и обеспечивая безопасность оператора. Описанные здесь рабочие параметры применяются исключительно к полностью автоматизированным линиям упаковки, предназначенным для стальной проволоки в рулонах весом до 5,000 кг, с использованием гидравлических или электромеханических приводов уплотнения в сочетании с системами обвязки с обратной связью. Обратная связь с обратной связью подразумевает архитектуру управления в реальном времени, где тензодатчики непрерывно передают данные о натяжении на программируемый логический контроллер (ПЛК), который динамически регулирует крутящий момент двигателя для поддержания целевых значений без ручного вмешательства. Система предполагает стандартную продолжительность цикла 90–120 секунд и требует полного контакта между уплотнительной плитой и периметром рулона для равномерного распределения сжимающих нагрузок. При обработке рулонов массой менее 500 кг некоторые автоматизированные этапы проверки разгрузки могут быть упрощены, хотя пороговые значения силы уплотнения и натяжения обвязки остаются обязательными. Предприятия, внедряющие такой подход, обычно сокращают количество претензий по поводу деформаций, связанных с транспортировкой, на 18–22%, одновременно стандартизируя показатели контроля качества в условиях многосменного производства.
🏗️ Контрольный список (тело)
Группы по закупкам и вводу в эксплуатацию должны проверять подачу материала с помощью гидравлического прессования, замкнутую систему контроля натяжения обвязочной ленты, автоматизацию механической разгрузки и цифровую систему отслеживания для предотвращения деформации при транспортировке и обеспечения готовности к проверкам регулирующих органов на предприятиях по переработке металла с большим объемом производства. Этот систематический процесс проверки устраняет узкие места, связанные с ручным вмешательством, стандартизирует показатели контроля качества и гарантирует стабильное удержание груза во время мультимодальных грузоперевозок.
А. Сила уплотнения
-
[ ] Гидравлическая уплотнительная плита с полной поверхностью обеспечивает усилие не менее 60 кН в центре рулона. Техническое обоснование: Гидравлические приводы должны поддерживать постоянное распределение давления по диаметру рулона, чтобы предотвратить деформацию кромок во время вибрационных циклов. Влияние на бизнес: Постоянное уплотнение предотвращает проскальзывание ленты во время железнодорожной транспортировки, снижая процент отказов со стороны клиентов и связанные с этим претензии по грузоперевозкам.
-
[ ] Измерение силы происходит в режиме реального времени и записывается за цикл (требуется цифровой дисплей). Техническое обоснование: Аналоговые датчики не обладают разрешением и временем хранения данных, необходимыми для современных систем управления качеством; цифровые преобразователи обеспечивают частоту дискретизации в миллисекунды. Влияние на бизнес: Цифровая регистрация в режиме реального времени позволяет планировать профилактическое техническое обслуживание, отслеживая дрейф привода до того, как произойдет катастрофическая потеря давления.
-
[ ] Машина автоматически регулирует усилие до 80 кН для катушек с плотностью >7.8 г/см³. Техническое обоснование: Для стальных сплавов с более высокой плотностью требуется повышенная сжимающая нагрузка для достижения эквивалентного контактного давления при обвязке без превышения пределов текучести. Влияние на бизнес: Адаптивное масштабирование усилия предотвращает повреждение внутренних обмоток катушки из-за чрезмерного сжатия, продлевая срок службы оборудования для продольной резки и обработки.
Б. Натяжение обвязки
-
[ ] Натяжение каждой ленты контролируется с помощью обратной связи с замкнутым контуром ; ручное управление во время цикла не предусмотрено. Техническое обоснование: Системы с разомкнутым контуром не могут компенсировать изменения эластичности ленты или потерю натяжения, вызванную температурой; ПЛК с замкнутым контуром обеспечивают точность ±2%. Влияние на бизнес: Автоматизированная стабилизация натяжения исключает человеческие ошибки во время пиковых смен, обеспечивая равномерное удержание груза во всех производственных партиях.
-
[ ] Диапазон натяжения: 450–650 Н/мм для стальных или полиэфирных лент. Техническое обоснование: Эти пороговые значения представляют собой типичные отраслевые требования к высокопрочным стальным и полиэфирным лентам, обеспечивая баланс между удерживающей силой и пределами удлинения ленты. Влияние на бизнес: Поддержание натяжения в пределах откалиброванных лент предотвращает разрыв ленты при работе погрузчика, снижая риск травм на рабочем месте и потери материалов.
-
[ ] Позиционирование головок ремня осуществляется автоматически в зависимости от диаметра катушки (допуск ±5 мм). Техническое обоснование: Механические приводы позиционирования должны учитывать незначительную овальность катушки; допуски определены как стандартные инженерные допуски для автоматизированных систем управления. Влияние на бизнес: Точное позиционирование головок обеспечивает симметричное размещение ремня, предотвращая неравномерное распределение напряжений, которое может поставить под угрозу устойчивость катушки во время подъема краном.
C. Высадка и взлет
-
[ ] Отвод катушки осуществляется механически (не с помощью крана) и завершается в течение 3 секунд после окончания цикла. Техническое обоснование: Пневматические или сервоприводные рычаги отвода исключают задержки, связанные с ручной намоткой, и стандартизируют ритм разгрузки для конвейеров, расположенных ниже по потоку. Влияние на бизнес: Автоматизированный отвод снижает вариативность времени цикла на 30%, напрямую увеличивая производительность линии и уменьшая зависимость от рабочей силы во время смены.
-
[ ] Разгрузочный конвейер выравнивает рулон до следующей станции без вмешательства оператора. Техническое обоснование: Энкодеры и фотоэлектрические датчики синхронизируют скорость конвейера с массой рулона, предотвращая боковое смещение или повреждение от ударов во время транспортировки. Влияние на бизнес: Самовыравнивающийся разгрузочный конвейер минимизирует случаи неправильной подачи на последующих станциях упаковки или хранения, поддерживая непрерывный поток материала.
-
[ ] Предохранительные блокировки отключают разгрузку, если давление уплотнения падает ниже 50 кН. Техническое обоснование: Логика блокировки предотвращает преждевременное высвобождение недостаточно уплотненных грузов, которые могут сместиться во время транспортировки и вызвать катастрофический обрыв крепежных ремней. Влияние на бизнес: Встроенные предохранительные блокировки защищают персонал и оборудование от незакрепленных грузов, обеспечивая соблюдение протоколов блокировки/маркировки (LOTO).
D. Цикл и лесозаготовка
-
[ ] Полный цикл (сжатие, обвязка, разгрузка) ≤ 120 секунд . Техническое обоснование: Показатели времени цикла получены на основе стандартных целевых значений OEE (общая эффективность оборудования) для предприятий, занимающихся обработкой рулонной продукции в больших объемах. Влияние на бизнес: Соблюдение пороговых значений цикла предотвращает узкие места на последующих этапах, позволяя упаковочным линиям соответствовать темпам производства при прокатке и резке на предыдущих этапах.
-
[ ] Цифровой журнал сохраняет минимальные/максимальные значения силы и натяжения для каждого ремня, обеспечивая отслеживаемость. Техническое обоснование: Сохранение пиковых и минимальных значений обеспечивает полный профиль напряжений, позволяя проводить анализ первопричин в случае отказа ремня во время транспортировки. Влияние на бизнес: Комплексная регистрация соответствует требованиям документации ISO 9001 и упрощает внутренние проверки качества без ручного переписывания данных.
-
[ ] Журнал можно экспортировать в форматы CSV или PDF для проведения аудита цепочки поставок. Техническое обоснование: Стандартизированные форматы файлов обеспечивают совместимость с системами планирования ресурсов предприятия (ERP) и клиентскими порталами для автоматизированного сбора данных. Влияние на бизнес: Беспроблемный экспорт данных снижает административные издержки и ускоряет приемочное тестирование заказчиком, сокращая сроки выполнения заказа и отгрузки.
🔗 См. также : Изучите другие решения
📈 Критерии зачета/незачета
Приемочные испытания требуют измеримой проверки соответствия базовым показателям уплотнения, натяжения, времени цикла и автоматизации, а также документированных протоколов отклонения для минимизации сбоев в цепочке поставок и аннулирования гарантии на оборудование на начальном этапе эксплуатации. Инженерные группы должны использовать эти параметры для установления базовых показателей производительности, что позволит планировать профилактическое техническое обслуживание и сокращать незапланированные простои в пиковые производственные циклы.
| Проверьте область | Проходной порог | Типичный сценарий неудачи |
|---|---|---|
| Сила уплотнения | ≥60 кН, измерено в точке контакта пластины. | <55 кН после 3 последовательных циклов |
| Стягивающее напряжение | 450–650 Н/мм на ремень | Любой ремень с усилием менее 430 Н/мм или более 680 Н/мм |
| Цикл литья | ≤120 секунд от нагрузки до разрядки | Более 140 секунд, вызывающих затор в линии. |
| Автоматизация выписки | Механический взлет за ≤3 секунды | Оператор должен вручную поместить катушку на конвейер. |
| Цифровая регистрация данных | Записывает минимальное/максимальное значение для каждого цикла. | Журнал отсутствует или сохранено только одно среднее значение |
Примечание: Пороговые значения основаны на типовых технических характеристиках рулонов стальной проволоки, предоставляемых поставщиками. Всегда уточняйте у поставщика оборудования конкретные размеры рулонов и требования к укладке. Инженерная проверка должна включать анализ статистического контроля процессов (SPC) в три этапа для подтверждения повторяемости. Предприятия, которые применяют строгий контроль качества (пройдено/не пройдено) во время ввода в эксплуатацию, обычно отмечают снижение количества гарантийных претензий на 40% в течение первых 18 месяцев эксплуатации. Отклонения должны быть задокументированы, выявлены их первопричины и устранены до окончательной передачи оборудования, чтобы предотвратить скрытое снижение производительности.
🛡️ Часто пропускаемые товары
В ходе проверок закупок часто упускается из виду прослеживаемость калибровки тензодатчиков, допуски на выравнивание защелок на нецилиндрических катушках и последовательность блокировки аварийной остановки, что создает скрытые риски несоответствия требованиям и предотвращает отказ от груза в глобальных распределительных сетях. Руководители предприятий должны внедрить строгие процедуры предприемочных испытаний для проверки точности датчиков, механической повторяемости и функциональности блокировок безопасности перед окончательной передачей оборудования.
-
Сертификат калибровки тензодатчика – Многие производители заявляют о «мониторинге в реальном времени», но не могут предоставить действительную калибровку, прослеживаемую до NIST или ISO 17025. NIST/ISO 17025 – это международно признанный стандарт для испытательных и калибровочных лабораторий, гарантирующий количественную оценку неопределенности измерений и прослеживаемость до национальных метрологических институтов. Перед приемкой необходимо запросить дату калибровки, бюджет неопределенности и последний интервал проверки . Предприятия, которые пропускают эту проверку, часто сталкиваются с постепенным изменением натяжения, что приводит к нестабильной работе ремня и увеличению отходов материала.
-
Выравнивание пряжки обвязочной ленты – Автоматизированные обвязочные головки могут смещать положение пряжки на ±10 мм на некруглых рулонах, вызывая проскальзывание ленты. Требуется провести испытание 10 рулонов со средним выравниванием пряжки в пределах 5 мм от целевого значения. Допуски соответствуют типичным отраслевым требованиям для стандартных геометрических форм рулонов; для нецилиндрических или поврежденных рулонов может потребоваться ручная регулировка. Правильная проверка выравнивания предотвращает асимметричную нагрузку на ленту, которая является основной причиной обрыва ленты во время транспортировки и претензий со стороны клиентов.
-
Последовательность сброса аварийной остановки – На некоторых линиях уплотнительная головка блокируется при нажатии кнопки аварийной остановки в середине цикла. Операторы впоследствии отключают блокировку для быстрого перезапуска. Убедитесь, что система предотвращает перезапуск до тех пор, пока усилие уплотнения не будет снова приложено как минимум до 50 кН. Запрограммированная последовательность блокировки гарантирует, что защитные механизмы не могут быть обойдены обычными оперативными упрощениями. Внедрение строгих протоколов сброса аварийной остановки снижает количество инцидентов во время планового технического обслуживания и обеспечивает соответствие стандартам OSHA 1910.147 по изоляции энергии.
Предупреждение: Пропуск калибровочных проверок может привести к аннулированию гарантии и отклонению претензий по грузу. Финансовые последствия отказов крепежных ремней или нарушений требований обычно варьируются в пределах средних показателей по отрасли, а не фиксированных значений, но упреждающая проверка неизменно снижает общую стоимость владения за счет минимизации незапланированных простоев и штрафов за аудит. Инженерные группы должны рассматривать эти три пункта как обязательные этапы ввода в эксплуатацию для обеспечения долгосрочной эксплуатационной надежности и соответствия нормативным требованиям.
🔗 См. также : Сопутствующее оборудование