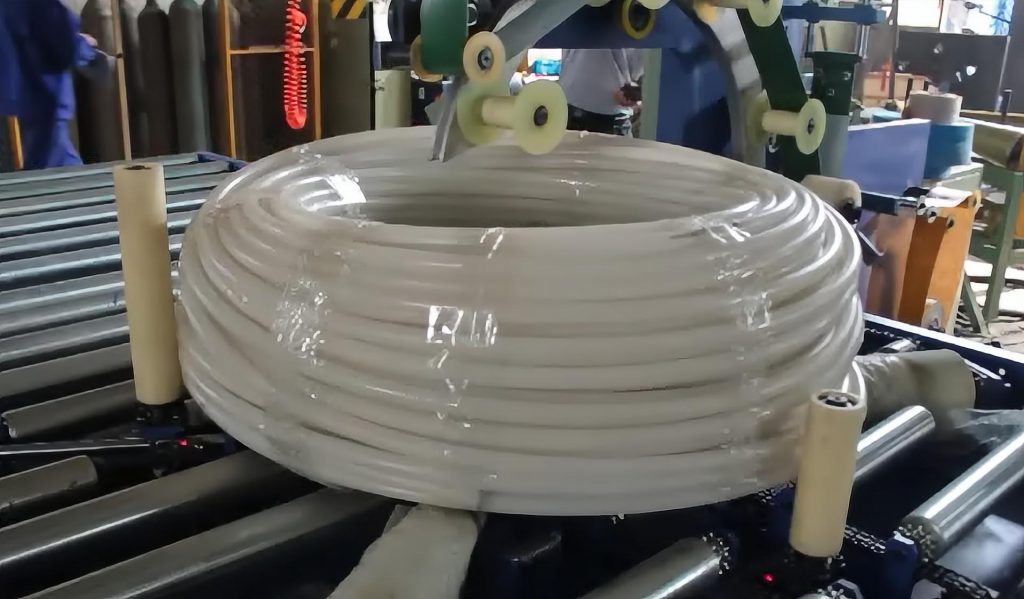
Краткое описание: Повреждения стальных рулонов при транспортировке обычно возникают из-за неравномерного ручного натяжения и неполного покрытия пленкой, что ухудшает стабильность размеров и целостность поверхности. Автоматизированные линии упаковки рулонов стандартизируют обвязку по окружности, ротационную стретч-пленку и герметизацию в линии, что исключает вариативность действий оператора, оптимизирует производительность и обеспечивает соответствие правилам обработки материалов. В этом подробном техническом обзоре изложены инженерные параметры, протоколы интеграции и системы проверки производительности, необходимые для промышленного внедрения.
🛠️ Проблема отрасли
Ручная упаковка рулонов приводит к существенным колебаниям натяжения и неравномерному перекрытию пленки, что напрямую снижает стабильность размеров во время транспортировки, увеличивает риск проникновения влаги и истирания поверхности, а также повышает риски для безопасности труда, связанные с пневматическим погрузочно-разгрузочным оборудованием и ручным перемещением материалов. Задокументированные отраслевые тенденции показывают, что ручная обвязка и пленочная обмотка часто приводят к отклонениям натяжения, превышающим ±20%, создавая неравномерное распределение нагрузки, что ускоряет проскальзывание слоев и их выдвижение во время железнодорожных или морских перевозок. Неравномерное нанесение пленки оставляет края и внутренние диаметры рулонов открытыми для влаги, конденсата и загрязнения частицами, что напрямую коррелирует с окислением поверхности и процентом брака у клиентов. Кроме того, использование ручных пневматических инструментов и неуправляемых дозаторов пленки увеличивает эргономическую нагрузку и нарушает современные протоколы охраны труда, касающиеся повторяющихся движений и опасности защемления. Примечание: Конкретные показатели брака и трудозатраты варьируются в зависимости от производительности предприятия, сорта рулонов и региональных условий транспортировки; для точного сравнения необходимы базовые проверки.
Проблемы в производственной среде выходят за рамки качества продукции. Нескоординированные ручные рабочие процессы создают узкие места, которые не совпадают с тактовыми временами резки или перемотки, что приводит к накоплению буферных запасов или простою линии. Когда упаковка становится ограничивающим фактором, общая эффективность оборудования (OEE) снижается, а затраты на сверхурочную работу растут без пропорционального увеличения производительности. Современные сервисные центры и заводы отказываются от устаревших ручных станций, поскольку непостоянство в упаковке напрямую влияет на надежность цепочки поставок, риск несоответствия гарантийным обязательствам и соблюдение нормативных требований в области обработки материалов.
🏗️ Механизм решения
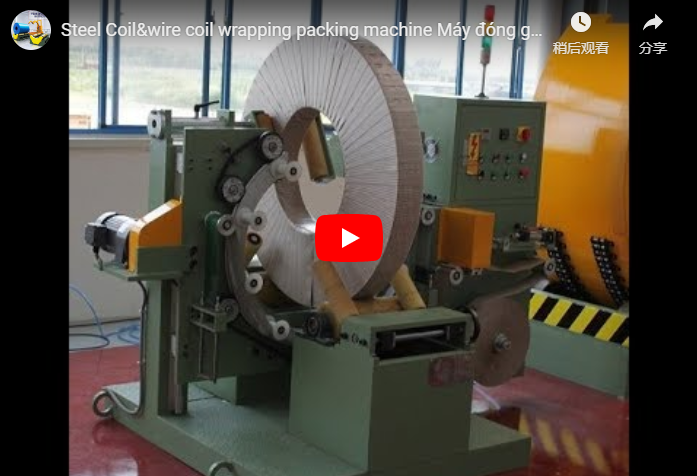
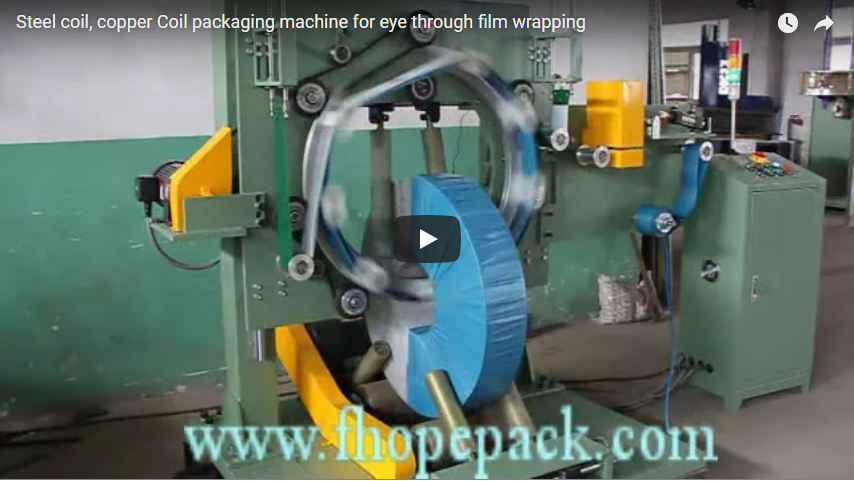
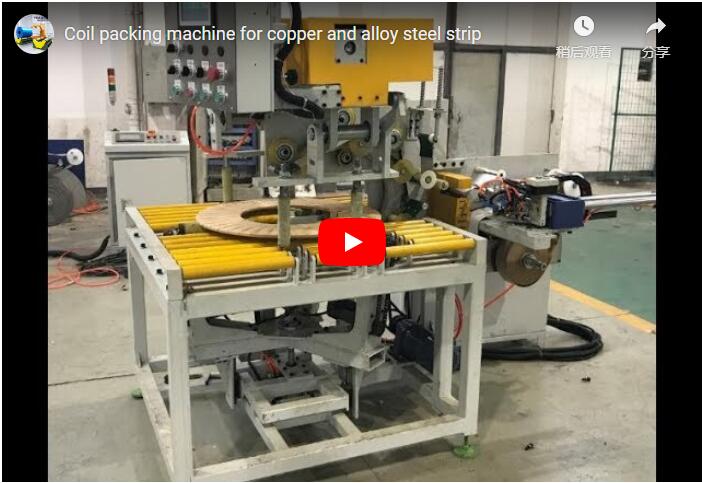
Автоматизированные линии упаковки рулонов синхронизируют центрирование, обвязку по окружности и ротационную стретч-пленку с помощью программируемых логических контроллеров, обеспечивая равномерное распределение натяжения и полную герметизацию краев для минимизации деформации при транспортировке, ухудшения качества из-за воздействия окружающей среды и несоответствий, возникающих при ручной обработке, в условиях крупносерийного производства и сложных цепочек поставок. Основная архитектура объединяет автоматизированное оборудование, которое выполняет задачи загрузки, центрирования, обмотки, герметизации и маркировки рулонов в рамках единой последовательности, синхронизированной с ПЛК. Частотно-регулируемые приводы (ЧРП) обеспечивают плавное ускорение и замедление во время индексации турникета, предотвращая деформацию краев и сохраняя при этом высокую точность позиционирования. После центрирования рулон перемещается на станцию обвязки, где на него накладываются кольцевые ПЭТ- или стальные ленты с предварительно откалиброванными уровнями натяжения, фиксируя выравнивание слоев до воздействия окружающей среды.
После обвязки специальная машина для стретч-пленки надежно обматывает рулон, предотвращая его повреждение, путем нанесения многослойной защитной пленки с программируемыми коэффициентами перекрытия и предварительного растяжения. Этот сплошной пленочный барьер исключает незакрепленные края, создавая влагостойкое уплотнение, блокирующее влажность, солевые брызги и абразивное воздействие частиц во время мультимодальной транспортировки. Система автоматически переходит к встроенным модулям запайки и маркировки, нанося штрихкоды или RFID-метки для отслеживания, поддерживая при этом замкнутый цикл работы. Все механические взаимодействия регулируются блокировками безопасности и световыми завесами, обеспечивая соответствие линии отраслевым стандартам и правилам безопасности труда, включая рекомендации ISO 12100 по оценке рисков и требования OSHA к защите оборудования. Примечание: Результаты работы зависят от характеристик рулона, марок материала пленки/ленты и условий окружающей среды на предприятии; для точного подбора конфигурации требуется консультация поставщика.
🔗 См. также : Изучите другие решения
📈 Детали и параметры реализации
Для оптимальной конфигурации необходимо согласовать время такта конвейера, программируемые диапазоны натяжения ленты и управление перекрытием пленки с помощью энкодера со стандартными размерами рулонов, при этом все характеристики должны быть проверены на соответствие эталонным показателям производителя до ввода в эксплуатацию, интеграции в эксплуатацию и планирования планового технического обслуживания на различных производственных площадках. Успешное развертывание начинается с определения размеров. Стандартные линии упаковки рулонов рассчитаны на внутренние диаметры (ID) от 450 мм до 760 мм и внешние диаметры (OD) от 900 мм до 2,100 мм, хотя для нестандартных геометрических форм могут потребоваться специальные оправки или регулируемые турникеты. Скорость перемещения конвейера калибруется в соответствии со скоростью обработки на предыдущем этапе, обычно работая в диапазоне от 0.2 м/с до 0.5 м/с во время транспортировки, с замедлением до 0.1 м/с во время центрирования для сохранения целостности кромок.
Модуль обвязки накладывает кольцевые ленты с уровнем натяжения, обычно составляющим от 1,500 Н до 3,500 Н, в зависимости от массы рулона и ширины ленты (обычно от 12 мм до 19 мм). Постоянство натяжения поддерживается с помощью сервоприводных натяжителей и контуров обратной связи ПЛК, а прочность соединения проверяется методом сварки трением или механическим уплотнением. Всегда уточняйте точные параметры натяжения и характеристики удлинения ленты у поставщика материала, поскольку тепловое расширение и вибрация при транспортировке могут со временем изменить удержание груза. Вращающаяся обмоточная каретка работает с переменной скоростью (30–60 об/мин) с коэффициентами предварительного растяжения пленки 200%–300%, что снижает расход материала при сохранении натяжения. Система отслеживания высоты на основе энкодера обеспечивает постоянное перекрытие, обычно программируемое в диапазоне от 50% до 70%, гарантируя полную защиту кромок без потерь пленки.
Интеграция на последующих этапах включает в себя встроенные весовые поворотные платформы (точность ±0.5% от показания) и автоматизированные станции маркировки, которые печатают бирки соответствия, маркировку опасности и логистические идентификаторы. Система выгружает готовые рулоны на штабелирующие поворотные платформы или паллетизаторы, синхронизируясь с маршрутами движения погрузчиков или автоматизированных транспортных средств (AGV) на последующих этапах. Примечание: Все результаты испытаний, показатели времени цикла и данные о расходе материала являются иллюстративными диапазонами; фактическая производительность должна быть подтверждена в ходе приемочных испытаний на конкретном объекте и гарантиями производительности, предоставленными поставщиком.
🛡️ Подтвержденные результаты
Как правило, документально подтвержденные улучшения в работе демонстрируют снижение процента брака, оптимизацию распределения рабочей силы и контроль за расходом материалов, хотя для получения точных показателей необходимы базовые проверки производственных площадок, стандартизированные протоколы приемочных испытаний и непрерывный мониторинг производительности для обеспечения долгосрочной надежности и соответствия отраслевым стандартам безопасности. Предприятия, переходящие на автоматизированные линии упаковки рулонов, обычно сообщают о снижении процента брака с исторических средних значений в 3–8% до пороговых значений менее 1%, что обусловлено равномерным распределением натяжения и полным инкапсулированием пленки. Распределение рабочей силы смещается от нескольких ручных операторов к одному оператору, осуществляющему мониторинг, при этом повышение производительности измеряется сокращением времени цикла (обычно 90–180 секунд на рулон) и устранением циклов доработки. Расход материалов стабилизируется, поскольку программируемый контроль перекрытия и предварительного растяжения исключает чрезмерное нанесение, при этом использование пленки обычно снижается на 20–35% по сравнению с базовыми линиями ручной упаковки.
В рамках оценки приоритет следует отдавать проверяемым критериям приемки, а не маркетинговым заявлениям. Группы по закупкам должны запрашивать документированные протоколы испытаний, имитирующие реальные условия транспортировки, включая профилирование вибрации, воздействие влажности и испытания на падение/удар, где это применимо. Проверка натяжения должна проводиться с использованием калиброванных ручных тензиометров во время ввода в эксплуатацию, а контроль перекрытия пленки должен осуществляться с помощью обратной связи энкодера с замкнутым контуром, а не с разомкнутым контуром синхронизации. Условия гарантии и гарантии времени безотказной работы должны быть четко оговорены в договоре, с указанием штрафных санкций за незапланированные простои. Наличие запасных частей, особенно для изнашиваемых компонентов, таких как ролики пленки, направляющие ленты и датчики приближения, должно быть подтверждено через местные дистрибьюторские сети, чтобы предотвратить длительные задержки в техническом обслуживании. Отказ от ответственности: Данные тематических исследований, условия гарантии и показатели производительности являются иллюстративными и могут изменяться в зависимости от характеристик катушки, условий окружающей среды и конфигурации поставщика; все заявления требуют независимой проверки и договорного подтверждения.
🔗 См. также : Сопутствующее оборудование