Краткое содержание: Незащищенные металлические рулоны часто получают повреждения при транспортировке из-за смещения груза, недостаточного натяжения пленки и неточностей при ручной обработке. Хотя точный процент потерь варьируется в зависимости от маршрута перевозчика и региональной логистики, внедрение специально разработанной защитной упаковки значительно снижает количество претензий по грузоперевозкам и стабилизирует стоимость доставки. В данном техническом руководстве изложены базовые системные требования, диапазоны механических рабочих параметров и этапы проверки закупок для руководителей предприятий, контролирующих автоматизированную инфраструктуру упаковки. Все операционные показатели и финансовые прогнозы являются иллюстративными оценками, требующими проверки на конкретном объекте и подтверждения поставщика.
🛠️ Проблема отрасли
Ручная упаковка рулонов приводит к нестабильному натяжению пленки и непредсказуемому смещению груза, что напрямую увеличивает риск повреждений при транспортировке и время простоя оборудования. Автоматизированные системы упаковки исключают человеческие ошибки за счет стандартизации профилей натяжения и использования высокопрочных ремней, что напрямую стабилизирует затраты на урегулирование претензий по грузоперевозкам и ускоряет пропускную способность линии.
Данные, полученные в центрах обработки стали среднего объема и распределительных центрах металла, неизменно указывают на ручную упаковку как на критическое узкое место. Операторы часто испытывают трудности с поддержанием равномерного натяжения пленки при различных диаметрах рулонов, что приводит к разрывам пленки, неравномерной плотности упаковки и повреждению кромок во время транспортировки. Инерция традиционных поворотных систем усугубляет смещение груза, а ручная резка пленки и термосварка вносят изменчивость, которая приводит к необходимости доработки. Эти сбои быстро накапливаются: чрезмерная упаковка увеличивает потери материала, неравномерное натяжение снижает устойчивость груза, а тяжелая ручная работа увеличивает количество несчастных случаев на производстве. Для руководителей производства совокупный эффект заключается в прямом подрыве доверия клиентов, увеличении ответственности по претензиям к транспортным компаниям и незапланированных простоях, которые нарушают графики отгрузки. Повторяемый, управляемый машиной процесс упаковки больше не является необязательным; это структурное требование для поддержания темпов производства и общей операционной эффективности в крупномасштабной логистике металла.
🏗️ Механизм решения
Орбитальные системы упаковки с помощью проволочного захвата (TEW) используют неподвижную катушку и вертикально перемещающуюся каретку для пленки, обеспечивая постоянное натяжение без возникновения вращательного момента. Такой механический подход минимизирует человеческие ошибки, сокращает отходы пленки и ускоряет циклы упаковки, напрямую повышая общую эффективность работы и производительность.
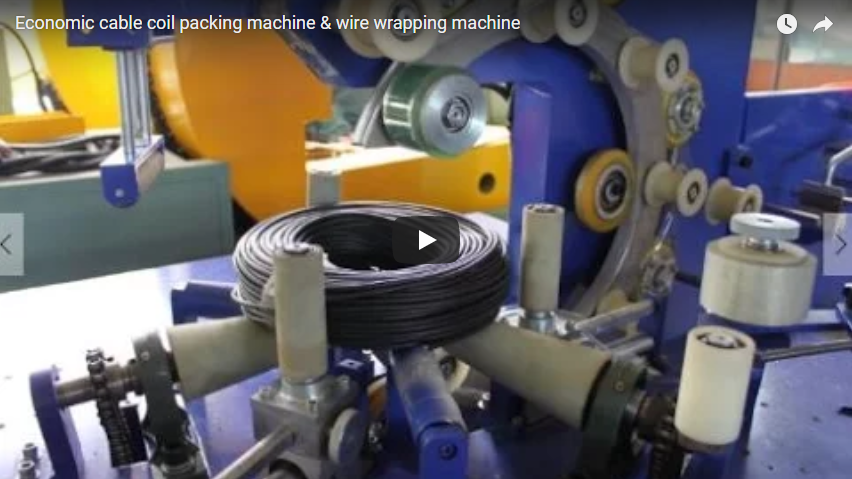
Ключевое новшество в современной упаковке рулонов заключается в орбитальной механике, где груз остается неподвижным, в то время как моторизованное пленочное кольцо вращается вокруг неподвижного рулона. Такая конструкция исключает центробежные силы и инерционное смещение, связанные с вращающимися поворотными платформами. Система начинается с автоматической загрузки рулона и точного центрирования, обеспечивая идеальное выравнивание геометрической оси рулона с упаковочной оболочкой. После позиционирования машина выполняет обмотку через центральное отверстие рулона (Through-Eye Wrapping, TEW), продевая пленку через центральное отверстие рулона для создания бесшовного, воздухонепроницаемого барьера, который фиксирует груз изнутри наружу. Программируемый логический контроллер (ПЛК) — промышленный цифровой компьютер, автоматизирующий электромеханические процессы, — управляет всем циклом, считывая размеры рулона и автоматически регулируя скорость обмотки, количество слоев и параметры натяжения. Каретка для пленки обычно работает в диапазоне 80–140 об/мин, а механизм предварительного растяжения механически удлиняет пленку до типичного рабочего диапазона 200–300% перед нанесением. Этот процесс предварительного растяжения выравнивает полимерные цепи, увеличивая прочность на разрыв и одновременно снижая расход сырья. Система завершается автоматической резкой пленки, термосваркой и интегрированной маркировкой, что позволяет использовать различные упаковочные материалы, такие как стандартная стрейч-пленка, пленка с ингибитором парофазной коррозии (VCI) для защиты от влаги и солевого тумана или прочная крафт-бумага. Стандартизация этих параметров позволяет орбитальному механизму напрямую сократить трудозатраты, минимизировать человеческие ошибки и ускорить процесс упаковки без ущерба для целостности груза.
🔗 См. также : Изучите другие решения
📈 Детали и параметры реализации
Для успешного развертывания требуется точная подготовка площадки, включая ровный бетонный фундамент, трехфазное электропитание 480 В и регулируемый сжатый воздух для пневматической герметизации. Параметры системы должны быть откалиброваны с учетом различных размеров, веса и формы катушек, обеспечивая надежное крепление груза высокопрочными стальными или полиэфирными лентами без снижения производительности.
Внедрение автоматизированной линии обмотки рулонов требует тщательной проработки инфраструктуры. Необходимо подготовить ровный бетонный фундамент, способный выдерживать динамические вибрации, что обычно включает в себя заделку анкерных болтов и допуск ±1.5 мм на конвейерной платформе. Требования к электропитанию и пневматике, как правило, предусматривают трехфазное электропитание 480 В с выделенным автоматическим выключателем на 60 А, а также подачу сжатого воздуха под давлением 80–100 psi для привода пневматических зажимов, резаков для пленки и запаечных губок. Интерфейс ПЛК должен быть запрограммирован с использованием специальных наборов параметров для каждого семейства рулонов, учитывающих вариации внешнего диаметра, ширины, веса и размера сердечника. Внутренний зазор орбитального кольца должен превышать максимальный внешний диаметр рулона как минимум на 4 дюйма, чтобы предотвратить механические помехи во время вращения. Конфигурации с напольным креплением обычно выдерживают нагрузку до 15 тонн; для более тяжелых или негабаритных конструкций требуются установки в приямке для снижения центра тяжести и повышения устойчивости. В станцию запайки интегрированы высокопрочные стальные или полиэстерные ленты для обеспечения дополнительной механической фиксации, особенно для рулонов высокой плотности или неправильной формы. Хотя соответствие стандартам ISO или ASTM не является обязательным для упаковочного оборудования повсеместно, большинство производителей оборудования проектируют панели управления и блокировки безопасности в соответствии с базовыми требованиями CE и UL, хотя окончательная сертификация остается на усмотрение производителя и должна быть проверена на соответствие местным правилам охраны труда.
🛡️ Проверенные результаты и критерии закупок
Внедрение автоматизированных линий упаковки рулонов позволяет существенно сократить объем ручного труда и свести к минимуму человеческие ошибки, что приводит к ощутимому увеличению производительности и общей эффективности работы. Проверка закупок должна подтверждать грузоподъемность, совместимость пленки и время срабатывания блокировок безопасности для обеспечения долгосрочной надежности и соответствия требованиям.
Предприятия, переходящие от ручной к автоматизированной орбитальной упаковке, постоянно сообщают об измеримых улучшениях в производительности упаковки и использовании материалов. Исключение ручной обработки пленки и стандартизация профилей натяжения позволяют операторам перераспределять трудовые ресурсы на задачи, приносящие добавленную стоимость, что напрямую сокращает время простоя и повышает общую эффективность работы. Способность системы работать с рулонами различных размеров, веса и форм без ручной перекалибровки обеспечивает непрерывный поток линии, а интегрированные модули запайки и маркировки устраняют вторичные узкие места. Для подтверждения решения о закупке инженерно-технические и операционные группы должны сопоставить спецификации поставщика с фактическими требованиями предприятия. Ключевые этапы проверки включают подтверждение соответствия зазора орбитального кольца максимальному внешнему диаметру рулона, проверку совместимости со специализированными пленками, такими как VCI для экспортных рынков, и подтверждение наличия инфраструктуры предприятия с напряжением 480 В/60 А и давлением 80–100 psi. Необходимо проверить документацию по блокировкам безопасности, чтобы убедиться, что время срабатывания световой завесы и пороговые значения аварийной остановки соответствуют оценке рисков предприятия. Наконец, для обеспечения длительной бесперебойной работы следует разработать протоколы технического обслуживания подшипников серводвигателей, направляющих каретки пленки и резервных программ ПЛК.
Контрольный список для проверки закупок:
-
[ ] Зазор между катушкой и сердечником: внутренний диаметр орбитального кольца превышает максимальный внешний диаметр катушки на ≥4 дюйма.
-
[ ] Совместимость с пленками: Система поддерживает стретч-пленку, пленку с ингибиторами пропитки (VCI), крафт-бумагу или композитную обертку.
-
[ ] Инфраструктура: трехфазное питание 480 В (автоматический выключатель 60 А) и сжатый воздух 80–100 psi.
-
[ ] Соответствие требованиям безопасности: Время срабатывания световой завесы и пороговые значения аварийной остановки задокументированы в соответствии с местными правилами.
-
[ ] Грузоподъемность: конфигурация пола или приямка соответствует максимальному весу рулона и геометрической форме.
-
[ ] Интеграция ремней: Модуль высокопрочных стальных или полиэстерных ремней входит в комплект для дополнительной фиксации.
-
[ ] Техническое обслуживание: Подтвержденный запас запасных частей и соглашение об уровне обслуживания (SLA) по технической поддержке для серво- и ПЛК-компонентов.
Предупреждение: Все диапазоны рабочих параметров, технические характеристики материалов и показатели производительности, представленные в данном руководстве, основаны на стандартных отраслевых инженерных стандартах и технической документации производителя. Финансовые прогнозы, сроки окупаемости инвестиций и показатели конкретных примеров являются лишь иллюстративными оценками. Все технические характеристики оборудования, сертификаты безопасности и заявления о производительности требуют прямой проверки у производителя оригинального оборудования и должны быть сопоставлены с результатами инженерных обследований на конкретном объекте и местными нормативными требованиями.
🔗 См. также : Сопутствующее оборудование