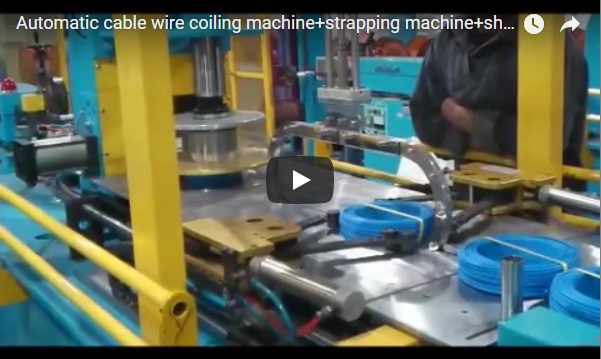
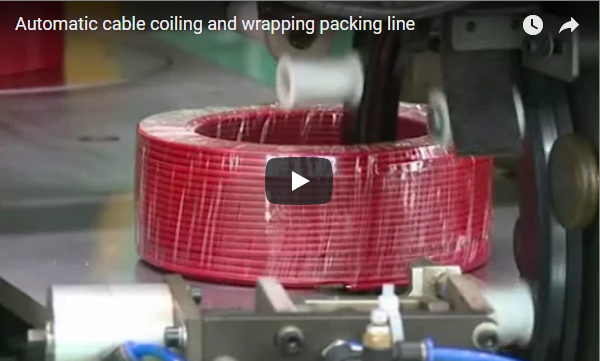
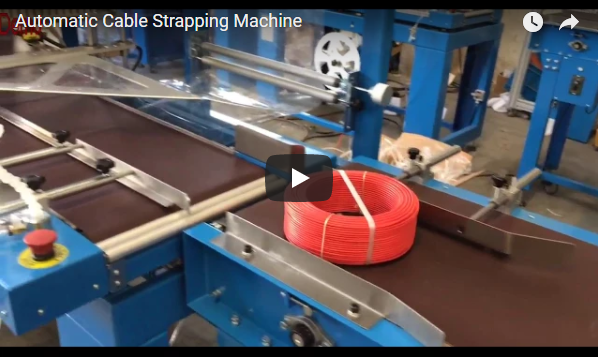
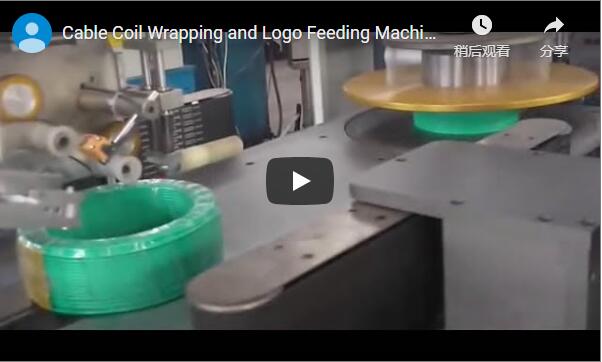
Краткое описание: Автоматизированные линии упаковки кабеля заменяют ручные, непоследовательные процессы интегрированными системами для намотки, обвязки, обмотки и маркировки. Они повышают производительность, снижают трудозатраты и обеспечивают равномерное качество намотки. В данной статье рассматриваются основные компоненты, ключевые параметры, системная интеграция и влияние на бизнес, что помогает широкому кругу читателей понять технологию и требования к ее закупке.
🛠️ Стандартный обзор
Автоматизированные линии упаковки кабеля объединяют намотку, обвязку, обмотку и маркировку в единый непрерывный рабочий процесс, как правило, обрабатывая кабели стандартных диаметров со скоростью, варьирующейся в зависимости от конфигурации оборудования. Эти системы заменяют непоследовательные ручные методы процессами, управляемыми программируемыми логическими контроллерами (ПЛК), обеспечивая равномерное качество намотки и соответствие региональным директивам по безопасности оборудования, таким как требования CE или OSHA. Перед окончательным утверждением технических характеристик группам по закупкам следует проверить точные показатели производительности и документацию по соответствию требованиям у каждого поставщика.
К основным стандартам, влияющим на проектирование, относятся ISO 12100, определяющий принципы оценки рисков безопасности машин, и IEC 60204-1, определяющий безопасность электрооборудования. Для упаковочных материалов ASTM D4673 определяет свойства полиэтиленовой пленки, а ISO 9001 сертифицирует системы управления качеством. Даты вступления в силу нормативных актов различаются в зависимости от юрисдикции; например, для маркировки CE в соответствии с Директивой о машиностроении требуется действующее подтверждение соответствия. Всегда уточняйте применимые стандарты у вашего поставщика, исходя из местных правил и конфигурации производственной линии.
🏗️ Ключевые изменения
Переход от ручной упаковки к автоматизированным линиям принципиально улучшает контроль технологического процесса за счет стандартизации размеров катушек и сокращения времени цикла для типичных размеров промышленных кабелей. Ручные операции в значительной степени зависят от техники оператора, в то время как автоматизированные системы используют программируемые логические контроллеры (ПЛК) и человеко-машинные интерфейсы (ЧМИ) для поддержания постоянных допусков по натяжению и диаметру. Покупателям следует рассматривать опубликованные показатели скорости и точности как иллюстративные эталоны, требующие проверки на соответствие их конкретным типам кабелей и конфигурациям линий.
| Параметр | Ручной процесс (типичный) | Автоматизированная линия (типичная) |
|---|---|---|
| Время цикла на одну катушку | 2 – 5 минут | 15–30 XNUMX секунд |
| Допуск на наружный диаметр катушки | ±5–10 мм | ±2 мм |
| Изменение натяжения ремня | ± 20% | ± 5% |
| Требования к рабочей силе | 2–3 оператора | 1 оператор для мониторинга |
| Время переключения (размер кабеля) | 15 – 30 минут | 5 – 10 минут |
Ключевым изменением является интеграция системы управления натяжением с обратной связью. При ручной намотке усталость оператора приводит к непостоянной плотности намотки, вызывая запутывание при размотке. Автоматизированные системы используют датчики натяжения, которые поддерживают заданное усилие (обычно 5–50 Н, регулируемое через HMI) независимо от скорости линии. Это устраняет основной источник жалоб клиентов на качество обработки кабеля и обеспечивает стабильную поставку продукции.
📈 Влияние на бизнес
Внедрение автоматизированной линии упаковки кабеля обычно снижает прямые затраты на рабочую силу и увеличивает ежедневную производительность, значительно сокращая при этом повреждения продукции и потери материалов. На предприятиях, обрабатывающих большие объемы, капитальные вложения часто окупаются в течение одного-двух лет, хотя точная финансовая отдача зависит от местных ставок заработной платы, конфигурации системы и стоимости упаковочных материалов. При принятии решений о закупках следует учитывать эти показательные преимущества, сопоставляя их с проверенными данными поставщиков и показателями общей стоимости владения.
Влияние на качество также значительно. Некачественная ручная обвязка приводит к разматыванию рулонов во время транспортировки, что влечет за собой повреждения и необходимость доработки. Автоматизированная обвязка с регулируемым натяжением (например, 50–200 Н для полипропиленовой/ПП обвязки) обеспечивает целостность рулонов. Термоусадочная пленка, если она используется, обеспечивает пыле- и влагозащитный барьер с использованием полиэтиленовой (ПЭ) пленки, что снижает количество претензий по коррозии во влажной среде. Типичный расчет рентабельности инвестиций (ROI) должен включать:
-
Экономия на оплате труда (прямая и косвенная)
-
Сокращение отходов упаковочных материалов (автоматизированные системы часто сокращают излишки пленки на 15–25%, хотя точные цифры зависят от калибровки линии).
-
Снижение процента повреждений продукции (обычно на 2–5% при правильной калибровке натяжения).
-
Увеличение производственной мощности без расширения производственных площадей.
Анализ окупаемости инвестиций: В отраслевых исследованиях часто указывается период окупаемости от 12 до 24 месяцев для предприятий с большим объемом производства. Эти цифры носят иллюстративный характер; фактическая окупаемость зависит от местных ставок оплаты труда, конфигурации системы и методов технического обслуживания, а не от фиксированных гарантий производителя.
🛡️ Меры по обеспечению соответствия
Для обеспечения безопасности автоматизированной упаковочной линии необходимо убедиться, что оборудование соответствует региональным директивам по безопасности машин и включает в себя исчерпывающую документацию по оценке рисков и обучению операторов. Перед установкой покупатели должны подтвердить наличие аварийных остановок, соответствие стандартам электробезопасности, таким как IEC 60204-1, и надлежащую защиту. Запрос отчетов о заводских приемочных испытаниях (FAT) и руководств по техническому обслуживанию обеспечивает долгосрочное соответствие требованиям эксплуатации и снижает риски ответственности в промышленных условиях.
В соответствии с типичными передовыми методами закупок необходимы следующие действия:
-
Сертификация безопасности: Запросите декларацию соответствия CE (указывающую на соответствие оборудования требованиям безопасности ЕС) или сертификат NRTL (подтверждающий соответствие стандартам охраны труда США). Убедитесь, что линия включает аварийные выключатели, световые завесы или блокировочные ограждения в точках доступа, а также надлежащую электробезопасность в соответствии со стандартом IEC 60204-1. Типичная линия требует как минимум трех кнопок аварийной остановки: одной на входе, одной на панели оператора и одной на выходе.
-
Совместимость материалов: Убедитесь, что все упаковочные материалы (полипропиленовая/ПП обвязочная лента и полиэтиленовая/ПЭ термоусадочная пленка) совместимы с системами запайки и нагрева машины. Например, температура термоусадочного туннеля должна регулироваться в диапазоне от 120°C до 200°C для работы с пленкой различной толщины (обычно 30–80 микрон). Уточните у поставщика допустимый диапазон ширины пленки (например, 200–500 мм) для вашего конкретного применения.
-
Документация по интеграции: Запросите чертеж компоновки системы с указанием путей конвейеров, размеров модулей и требований к коммуникациям (сжатый воздух под давлением 6 бар, электропитание, вытяжка для термотуннеля). Поставщик должен предоставить резервную копию программы ПЛК и руководство по HMI, чтобы ваша инженерная группа могла самостоятельно устранять неполадки и обслуживать систему.
-
Обучение и запасные части: В контракт должно быть включено обучение операторов (обычно 2–3 дня на месте) и рекомендуемый комплект запасных частей на первый год эксплуатации. К наиболее часто изнашиваемым деталям относятся подающие колеса для обвязочной ленты, лезвия для термосварки и конвейерные ленты. Проактивное управление запасными частями сводит к минимуму незапланированные простои.
⚙️ График и сроки
Закупка и установка автоматизированной линии по упаковке кабеля обычно занимает от трех до четырех месяцев с момента первоначального заказа до окончательных приемочных испытаний на объекте. Этот срок включает в себя проектирование, изготовление, подготовку инженерных коммуникаций на объекте и ввод в эксплуатацию, осуществляемый поставщиком. Руководителям проектов следует предусмотреть резервные периоды для проведения проверок регулирующих органов и заводских приемочных испытаний (FAT), чтобы предотвратить задержки производства при интеграции нового упаковочного оборудования.
Ключевые вехи включают в себя:
-
Неделя 0–1: Размещение заказа и внесение предоплаты (обычно 30–50%, в зависимости от условий поставщика). Поставщик предоставляет окончательные инженерные чертежи и требования к инженерным сетям.
-
Недели 2–4: Поставщик завершает детальное проектирование и заказывает компоненты с длительным сроком поставки (например, серводвигатели, модули ПЛК, нагревательные элементы для термотуннелей).
-
Недели 5–10: Производство и сборка на предприятии поставщика. Покупатель подготавливает площадку: бетонный пол, линии сжатого воздуха, электрические розетки и сетевые кабели.
-
Неделя 11–12: Заводские приемочные испытания (FAT) на площадке поставщика. Покупатель или его представитель наблюдает за работой линии с образцами продукции. Все выявленные проблемы документируются и устраняются до отгрузки.
-
Неделя 13–14: Доставка и установка. Типичная установка занимает 5–10 рабочих дней с участием технических специалистов поставщика.
-
Недели 15–16: Приемочные испытания на объекте (SAT) и обучение операторов. Демонстрация линии на полной производственной скорости с продукцией заказчика. Окончательная оплата производится после успешного завершения работ.
-
С 17-й недели и далее: начинается гарантийный период (обычно 12 месяцев с момента получения заказа). Поставщик предоставляет удаленную поддержку и круглосуточное обслуживание.
Примечание по соответствию: Если требуется маркировка CE, поставщик должен выдать декларацию соответствия до отгрузки. Покупатель должен убедиться, что серийный номер линии соответствует документации. Без этого оборудование не может быть законно эксплуатировано в ЕС. Сроки являются ориентировочными; фактические сроки зависят от производственных мощностей поставщика и готовности площадки.
🛠️ Контрольный список для принятия решения о покупке
-
[ ] Определите диапазон диаметров кабеля (мин/макс) и размеры катушки (наружный диаметр, внутренний диаметр, ширина)
-
[ ] Определите требуемую производительность (катушек в час или метров в минуту)
-
[ ] Выберите необходимые модули: только намотка или включение обвязки, обмотки, маркировки.
-
[ ] Проверьте доступность энергоснабжения: напряжение, фаза, сжатый воздух (минимум 6 бар), выхлоп.
-
[ ] Подтвердите требования к сертификации безопасности (CE, UL, OSHA)
-
[ ] Запросите процедуры FAT и SAT в контракте
-
[ ] Укажите типы и ширину материала ленты и пленки.
-
[ ] Включите обучение и запасные части в заказ на покупку
-
[ ] Установите реалистичные сроки: типичный срок выполнения — 12–16 недель.
-
[ ] Оцените общую стоимость владения: энергопотребление, техническое обслуживание, расходные материалы
🏗️ Часто задаваемые вопросы
В: Каков типичный срок окупаемости автоматизированной линии по упаковке кабеля? О: Согласно общим отраслевым данным, срок окупаемости составляет от 12 до 24 месяцев для предприятий, обрабатывающих более 300 катушек за смену. Основными факторами являются сокращение трудозатрат и снижение отходов материалов. Фактическая окупаемость варьируется в зависимости от региона и конфигурации системы.
В: Может ли автоматизированная линия обрабатывать кабели разных диаметров без ручной перенастройки? О: Да, большинство современных линий оснащены сервоприводной регулировкой диаметра и ширины катушки. Время перенастройки обычно составляет 5–10 минут и включает выбор параметров HMI и незначительные механические регулировки. Уточните точную процедуру перенастройки у поставщика.
В: Какое техническое обслуживание требуется? О: К плановым работам относятся очистка направляющих подачи обвязочной ленты, смазка подшипников конвейера и осмотр элементов термотуннеля. Типичный график — еженедельная очистка и ежемесячные профилактические проверки. Поставщик должен предоставить подробное руководство по техническому обслуживанию, адаптированное под вашу модель линии.
В: Необходима ли термоусадочная пленка для всех типов кабелей? О: Нет. Для хранения в помещении или кратковременной транспортировки может быть достаточно только обвязки. Термоусадочная пленка рекомендуется для кабелей, чувствительных к влаге, пыли или истиранию, или когда предполагается длительное хранение. Уточните у поставщика дополнительные затраты и выгоды для вашего применения.
В: Как линия интегрируется с существующим производством? О: Подающая секция обычно соединяется с разматывающим устройством или экструдером через натяжной рычаг для контроля натяжения. Разгрузка может осуществляться через систему паллетирования или ручную систему выгрузки. Устройство для переворачивания рулонов часто используется для ориентации рулонов при штабелировании на паллеты. Для получения полной информации о проектировании системы см. нашу страницу , посвященную автоматическому упаковочному оборудованию для рулонов .