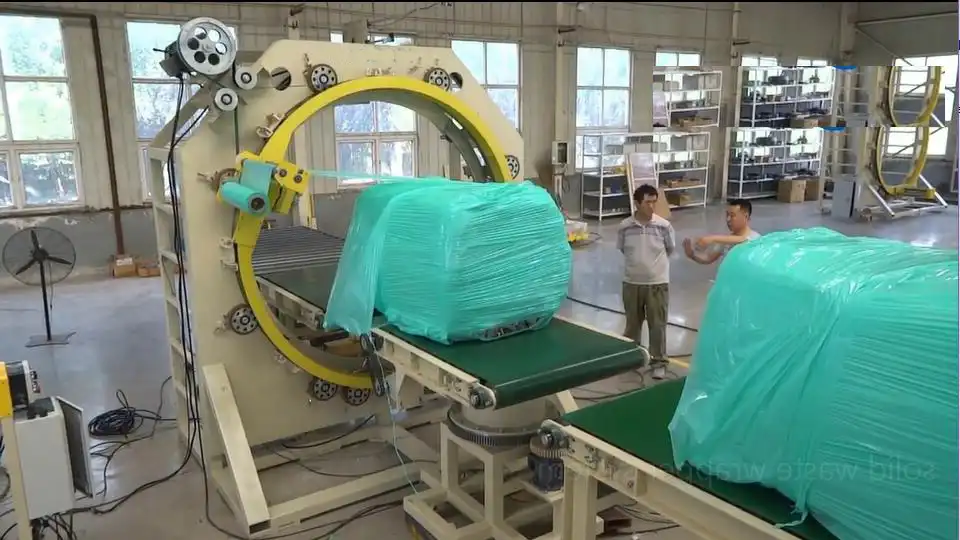
Орбитальные упаковочные машины, часто называемые орбитальными стретч-пленками , являются важными элементами автоматизации упаковки. Они обеспечивают сохранность товаров, особенно длинных или громоздких предметов, путем плотной обмотки их стретч-пленкой. Этот процесс значительно снижает риск повреждения во время погрузки, хранения и транспортировки. Широко используемые в таких отраслях, как логистика, строительные материалы, автомобилестроение и производство, эти машины повышают эффективность и защищают ценную продукцию.
В этом руководстве подробно описывается пошаговый процесс производства современной орбитальной упаковочной машины, при этом особое внимание уделяется инженерной точности, материаловедению и контролю качества, необходимым для создания надежного и эффективного упаковочного оборудования.
1. Проектирование и инжиниринг: закладка фундамента
Путешествие начинается с тщательного проектирования и инжиниринга. На этом этапе эксплуатационные требования преобразуются в функциональный проект, фокусируясь на производительности, безопасности и долговечности.
A. Определение спецификаций и механики
Сначала инженеры устанавливают ключевые показатели эффективности (KPI):
- Грузоподъемность: Максимальный вес и габариты, которые может выдержать машина.
- Пропускная способность: Требуемая скорость обмотки (циклов в минуту/час).
- Конфигурация обертывания: Параметры управления скоростью кольца, перекрытием пленки и натяжением.
- Обращение с продуктом: Типы конвейеров, скорости и потребности в интеграции.
Функции безопасности, такие как аварийная остановка, защитные блокировки и ограждения, интегрированы с самого начала и соответствуют соответствующим отраслевым стандартам (например, стандартам ANSI/PMMI).
B. Использование симуляции и моделирования
Современное программное обеспечение играет решающую роль:
- САПР (компьютерное проектирование): Создает подробные 3D-модели всей машины и ее компонентов, позволяя визуализировать и совершенствовать их перед созданием физического прототипа.
- FEA (анализ конечных элементов): Имитирует эксплуатационные напряжения на структурных деталях (раме, кольце) для выявления потенциально слабых мест и оптимизации использования материала для прочности и долговечности. Это гарантирует, что конструкция выдержит динамические силы при упаковке тяжелых или нерегулярных грузов.
- Кинематическое моделирование: Моделирует движение упаковочного кольца, каретки с пленкой и конвейеров для оптимизации времени цикла и обеспечения плавной работы без столкновений.
2. Выбор материала: приоритет долговечности и производительности
Выбор правильных материалов имеет решающее значение для срока службы, надежности и безопасности орбитальной оболочки в сложных промышленных условиях.
A. Структурная целостность с высококачественной сталью
Рама машины и основные структурные компоненты обычно изготавливаются из:
- Высококачественная конструкционная сталь: Обеспечивает необходимую жесткость и прочность для выдерживания больших нагрузок и рабочих вибраций.
- Поверхностные покрытия: Стальные компоненты подвергаются обработке, такой как пескоструйная обработка и грунтовка, для подготовки к защитным покрытиям, что повышает коррозионную стойкость. Варианты из нержавеющей стали могут использоваться для определенных компонентов или целых машин, работающих в коррозионных или моющихся средах.
Б. Выбор критических компонентов
Помимо рамы, тщательный отбор распространяется и на эксплуатационные компоненты:
- Шестерни и трансмиссия: Прецизионные шестерни (часто из закаленной стали) обеспечивают плавное и надежное вращение обмоточного кольца.
- Подшипники: Для минимизации трения, выдерживания нагрузок и обеспечения длительного срока службы вращающихся элементов выбираются высококачественные промышленные подшипники (например, сферические роликоподшипники, радиальные шарикоподшипники).
- Двигатели и приводы: Частотно-регулируемые приводы (ЧРП) в сочетании с надежными двигателями переменного тока или точными серводвигателями управляют скоростью кольца, конвейеров и системы подачи пленки.
- Пневматические/гидравлические системы: Используется для таких функций, как зажим, резка и прессование пленки, требующих прочных цилиндров, клапанов и фитингов, рассчитанных на промышленное использование.
- Датчики и элементы управления: Надежные датчики (фотоэлектрические, бесконтактные, энкодеры) обеспечивают обратную связь с ПЛК (программируемым логическим контроллером), который управляет автоматизированными последовательностями работы машины.
3. Изготовление компонентов: точное производство в действии
После завершения проектирования и выбора материалов начинается изготовление. На этом этапе используются передовые методы производства для производства компонентов в точном соответствии со спецификациями.
А. Прецизионная обработка на станках с ЧПУ
- Обработка на станках с ЧПУ (числовым программным управлением): Необходим для деталей, требующих жестких допусков, таких как корпуса подшипников, крепления шестерен и кольцевые компоненты. Фрезерные станки с ЧПУ, токарные станки и шлифовальные станки обеспечивают точность, повторяемость и оптимальную посадку, что сводит к минимуму вибрацию и износ во время работы.
- Лазерная/плазменная резка и гибка: Используется для формовки стальных пластин для рам и ограждений, обеспечивая скорость и точность изготовления конструктивных элементов.
- Сварка: Сертифицированные сварщики соединяют элементы конструкций, следуя определенным процедурам, чтобы обеспечить прочные и долговечные соединения, выдерживающие эксплуатационные нагрузки.
Б. Обеспечение совместимости и качества компонентов
Каждая изготовленная деталь проходит первичную проверку качества:
- Проверка размеров: Измерение критических размеров по проектным чертежам.
- Сертификация материала: Обеспечение соответствия сырья установленным стандартам.
- Проверка сварных швов: Проверка качества сварки на целостность конструкции.
Такой акцент на точности гарантирует идеальную интеграцию всех компонентов в процессе сборки.
4. Сборка: Интеграция систем и структур
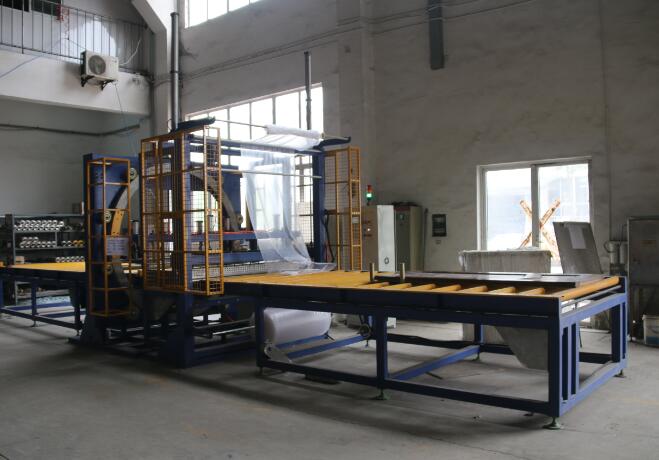
Сборка — это процесс, на котором отдельные компоненты сходятся, образуя полную орбитальную оболочку. Этот этап требует квалифицированных техников и тщательного внимания к деталям.
A. Структурированный рабочий процесс сборки
- Конструкция рамы: Собирают основную конструкцию, гарантируя ее ровность и квадратность.
- Установка кольца и привода: Оберточное кольцо, приводные двигатели, шестерни и опорные подшипники тщательно монтируются и выровнены.
- Интеграция конвейера: Входной, выходной и потенциально центрирующий конвейеры установлены и соединены механически.
- Система доставки пленки: Установлены каретка для пленки, ролики предварительного натяжения, механизмы резки/зажима и системы контроля натяжения.
B. Интеграция электрических и пневматических систем
- Проводка и кабели: Электрики прокладывают провода согласно схемам, соединяя двигатели, датчики, устройства безопасности, ПЛК и панель управления HMI (человеко-машинный интерфейс) в электрических шкафах. Соблюдение электрических норм (например, NFPA 79, IEC 60204) имеет решающее значение.
- Пневматический водопровод: Подсоединяются шланги и клапаны пневматических систем и проверяются на герметичность.
- Реализация системы безопасности: Аварийные остановки, световые завесы и защитные блокировки подключены и интегрированы в логику системы управления.
5. Тестирование и валидация: обеспечение операционного совершенства
Перед отправкой каждая орбитальная упаковка проходит тщательное тестирование для проверки ее производительности, безопасности и надежности.
А. Функциональное и нагрузочное тестирование
- Тесты компонентов: Испытываются отдельные системы (вращение кольца, конвейеры, зажим/отрезание пленки).
- Интегрированные системные тесты: Машина выполняет автоматизированные циклы упаковки с использованием тестовых нагрузок (по возможности имитирующих продукцию заказчика).
- Проверка грузоподъемности: Испытания с нагрузками до максимально допустимой нагрузки для подтверждения структурной и механической целостности.
- Испытания скорости и производительности: Проверка продолжительности цикла и постоянства обмотки при различных рабочих скоростях.
B. Проверка безопасности и выносливости
- Проверка системы безопасности: Проверка всех аварийных остановок, защитных ограждений и блокировок на предмет их правильной работы.
- Тестирование на выносливость: Запустите машину на продолжительное время, чтобы выявить потенциальные проблемы, связанные с накоплением тепла, износом компонентов или стабильностью системы управления.
- Показатели фильма: Оценка применения стретч-пленки, включая уровни предварительного растяжения, постоянство натяжения пленки и силу удержания груза.

6. Отделка и настройка: защита и потребности пользователя
После прохождения всех испытаний машина получает последние штрихи для защиты и соответствия особым требованиям заказчика.
А. Нанесение защитных покрытий
- Промышленная покраска/порошковое покрытие: Рама и внешние компоненты имеют покрытие, обеспечивающее надежную защиту от коррозии, химикатов и истирания. Часто используются стандартные цвета, но доступны и индивидуальные варианты.
B. Панель управления и настройка интерфейса
- Конфигурация ЧМИ: Интерфейс сенсорного экрана программируется с учетом необходимых рабочих параметров, диагностических экранов, языковых опций и любых пользовательских функций, запрашиваемых клиентом.
- Документация и маркировка: Нанесение предупреждающих знаков, инструкций по эксплуатации и брендинга в соответствии со спецификациями.
7. Контроль качества: постоянная приверженность
Контроль качества — это не просто заключительный этап; он интегрирован на протяжении всего производственного процесса.
A. Проверка качества в процессе производства
Инспекторы контролируют качество на каждом этапе: приемка материалов, изготовление, предварительная сборка и окончательная сборка, выявляя и устраняя отклонения на ранних этапах.
B. Окончательная проверка и документация
- Проверка перед отправкой: Окончательная комплексная проверка подтверждает наличие всех компонентов, их правильную установку, а также соответствие машины всем спецификациям заказа и прохождение ею критериев тестирования.
- Отчеты по контролю качества: Все результаты испытаний, отчеты об инспекциях и сертификаты материалов документируются, формируя полную запись о качестве машины. Соответствие стандартам, таким как ISO 9001, часто направляет эти процессы.
8. Доставка, монтаж и ввод в эксплуатацию: последние шаги к эксплуатации
Завершенная и проверенная орбитальная упаковка готовится к отправке и окончательной настройке на объекте заказчика.
А. Безопасная подготовка к отправке
- Частичная разборка (при необходимости): Крупногабаритные машины могут быть частично разобраны и тщательно упакованы для безопасной и эффективной транспортировки.
- Степень защиты: Компоненты надежно закреплены и защищены от вибрации и воздействия окружающей среды во время транспортировки.
B. Установка на месте и обучение
- Повторная сборка и интеграция: Обученные специалисты собирают машину, подключают ее к источникам электропитания и сжатого воздуха и интегрируют в существующие производственные линии.
- Введение в эксплуатацию: Тонкая настройка параметров машины под конкретную продукцию заказчика и проведение финальных эксплуатационных испытаний в производственных условиях.
- Обучение операторов: Проведение комплексного обучения персонала заказчика по вопросам эксплуатации машины, планового обслуживания и техники безопасности.
Заключение: надежность проектирования для успеха упаковки
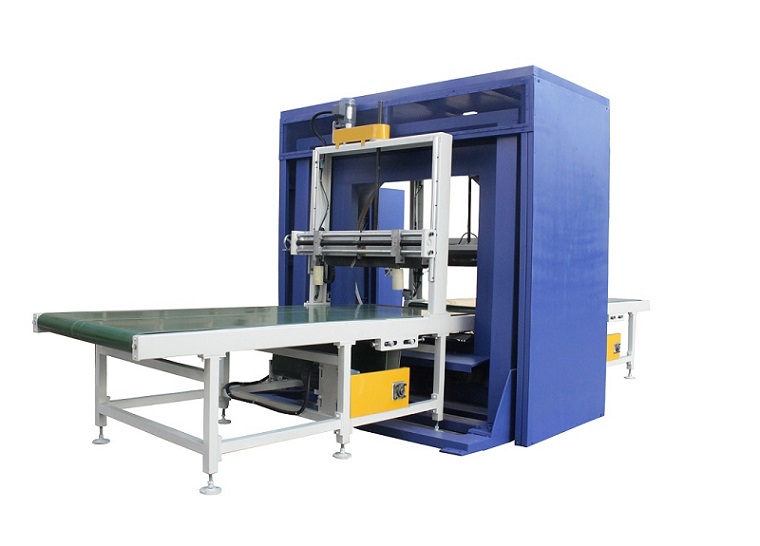
Производство промышленной орбитальной упаковочной машины — это сложный процесс, сочетающий в себе надежную инженерию, тщательный подбор материалов, высокоточное изготовление, кропотливую сборку и всесторонние испытания. Каждый этап имеет решающее значение для создания оборудования, обеспечивающего стабильную работу, повышающего эффективность упаковки, гарантирующего устойчивость груза и безопасного функционирования в течение многих лет. Понимание этого процесса подчеркивает ценность высококачественной автоматизации упаковки, позволяющей предприятиям эффективно защищать свою продукцию и оптимизировать логистические операции.