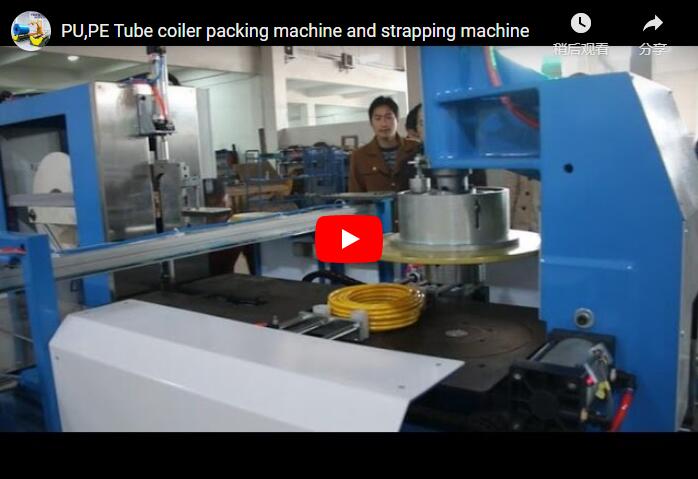
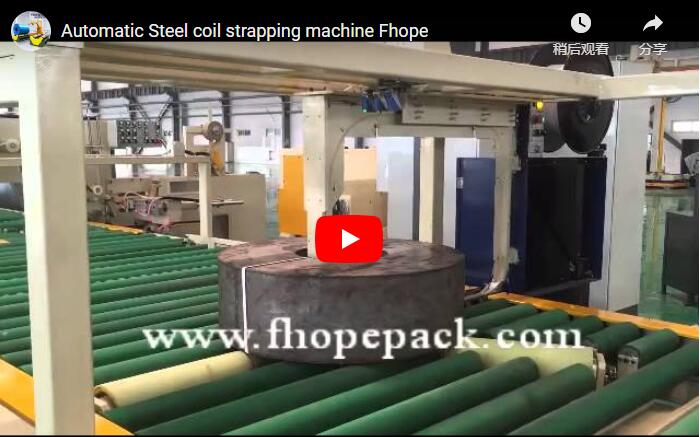
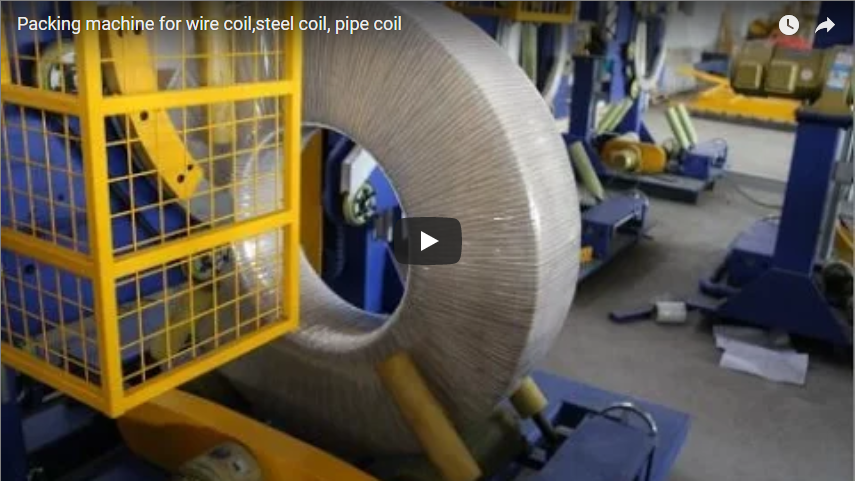
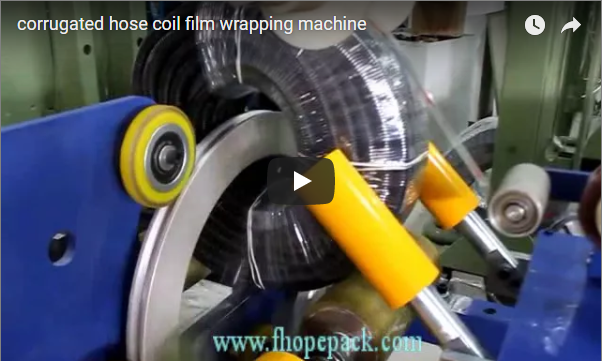
Rezumat executiv Bobinele fantate din cupru și alamă de înaltă puritate sunt extrem de vulnerabile la zgârieturi suprafață, deformarea bavurilor la margini și telescopare în timpul manipulării post-tăiere. Această linie de ambalare automată integrată tranziționează bobinele tip pancake de la orientarea orizontală cu ochi (înfășurare pe ax) la orientarea ochi-către-cer (plat) prin intermediul unui mecanism de răsturnare cu amortizare dublă hidraulică, fixează pachetul de miez prin banda radială PET servo-tensionată, încapsulează profilul cu o folie orbitală de înaltă precizie cu ochi extensibil și completează stivuirea paleților cu un clește mecanic tip gantry, fără urme. Fiecare punct de contact metal-metal este izolat de poliuretan (PU) de 90–95 Shore A și polimeri inginerești pentru a garanta conservarea suprafeței fără defecte.
De ce cuprul necesită o abordare specială
Cuprul și aliajele de cupru rafinate (cum ar fi C11000 ETP, C10200 OFC și bronzul fosforos de precizie) prezintă o densitate mare (aproximativ 8.94 g/cm³) cuplată cu o duritate superficială scăzută (adesea 40–65 HV în stări recoapte). În prelucrarea bobinelor, acest profil metalurgic prezintă vulnerabilități severe la manipularea mecanică:
- Sensibilitatea suprafețeiAlunecările minore prin frecare între metalul gol și oțelul transportorului generează micro-abraziuni ireversibile, oxidare a suprafeței și zgârieturi prin ecruisare care cauzează respingerea imediată în aplicațiile de bare colectoare electrice, cadre de conectare și înfășurări ale transformatoarelor.
- Telescopare a muchiilor și concasare a flanșelorBobinele tip pancake cu fantă îngustă au o stabilitate axială scăzută. Sarcinile axiale excesive sau neuniforme deplasează înfășurările interne ale bobinei din aliniere (telescopare), în timp ce tensiunile radiale necontrolate ale benzii ciupesc și deformează geometriile marginilor exterioare.
- Concentrarea stresului de contactLiniile standard de oțel pentru rulouri se bazează pe role de oțel moletate și cleme hidraulice de înaltă tensiune. Atunci când sunt aplicate pe cupru moale, aceste mecanisme generează solicitări punctuale care depășesc limita de curgere a metalului, provocând adâncituri.
Eliminarea acestor riscuri necesită o cinematică proiectată special: ecranare continuă din poliuretan, curbe de accelerare/decelerare hidraulice amortizate și mecanisme de fixare calibrate, servo-guvernate.
Ce face linia — pas cu pas
Secvența de ambalare transferă rulourile de cupru tăiate prin fantă de la brațele individuale de descărcare a tăietoarelor verticale până la stive de paleți securizate, gata de expediere, prin patru stații complet automatizate.
[Slitter Turnstile / Car]
         │ (Eye-Horizontal)
         ▼
[1. 90° Hydraulic Cushioned Upender]
         │ (Polyurethane contact, proportional decelerated tilt)
         ▼ (Eye-to-Sky)
[2. Radial Eye-Through Strapping Station]
         │ (Cushioned index table, 400–1200 N regulated PET banding)
         ▼
[3. Orbital Eye-Through Wrapping System]
         │ (VCI + Stretch film composite shuttle ring)
         ▼
[4. Overhead Gantry Stacking & Palletizing]
         │ (Internal-bore expanding jaws / cushioned O.D. pads)
         ▼
[Finished Pallet Staging Conveyor]
1. Înclinare: Înclinare dinamică la 90° de la orizontală la plat
Bobinele sosesc pe orizontală de la turnichetul de tăiere. Suportul rabatabil la 90° utilizează un sistem proporțional electrohidraulic cu sincronizare cu doi cilindri.
- Atât brațul orizontal de recepție, cât și placa posterioară înclinabilă sunt căptușite cu poliuretan turnat de înaltă densitate de 15–20 mm (90–95 Shore A) pentru a izola diametrele exterioare ale bobinei și fețele laterale.
- Profilul de mișcare execută o secvență de accelerare și decelerare în formă de S, eliminând șocul de impact la punctul de predare de 85°–90° și transferând bobina lin către masa cu role, într-o orientare ochi-spre-cer (plană), fără înclinarea muchiei.
2. Bandă radială: Tensionare precisă prin ochi
Odată așezată plat pe transportor, bobina se deplasează spre stația de legare cu banda. Spre deosebire de bobinele din oțel carbon vrac care acceptă legare cu banda pe diametrul exterior circumferențial brut, bobinele din cupru tip pancake necesită legare radială prin alezajul central pentru a lega înfășurările individuale împotriva deplasării axiale.
- O placă rotativă de indexare automată rotește bobina sub o șină de bandă transversală care trage banda PET prin ochiul central.
- Capul de tensionare a benzii este controlat de o buclă de feedback servo-pneumatică reglabilă, care funcționează între 400 N și 1200 N. Aceasta asigură etanșeitatea structurală a pachetului, menținându-se în același timp sub pragul de compresie care provoacă ondularea marginii bobinei. Inserțiile de alimentare pentru protecția marginilor pot fi integrate automat pentru aplicații cu folie ultra-subțire.
3. Înfășurare orbitală prin ochi
Bobina se transferă în stația de înfășurare orbitală prin întindere, unde un inel de transfer rotativ de mare viteză se deplasează continuu prin ochiul bobinei și în jurul circumferinței exterioare.
- Naveta aplică o barieră spiralată continuă din folie elastică, folie anticorozivă VCI sau bandă țesută din polipropilenă.
- Deoarece inelul de înfășurare orbitează fără a contacta bobina, contactul mecanic este limitat strict la rolele de susținere acționate cu manșon de poliuretan care rotesc bobina în jurul axei sale verticale centrale.
- Pre-întinderea filmului este menținută mecanic sau electronic între 150% și 250%, generând o retenție elastică ridicată în jurul miezului, protejând în același timp cuprul gol de umiditatea atmosferică și oxidare.
4. Stivuire și paletizare cu portal
Bobina înfășurată se deplasează către stația de ieșire pick-and-place. Un sistem gantry suspendat de mare putere coboară un cap de preluare automat echipat cu segmente interne expansive acoperite cu poliuretan sau cleme de prindere perimetrale externe.
- Gantry-ul se centrează deasupra ochiului bobinei, angrenează sarcina cu alunecare relativă zero și se ridică vertical sub controlul ridicării cu invertor vectorial.
- Rulourile sunt transferate și stivuite ușor pe paleți de transport din lemn, conform unor rețete de straturi preprogramate (de exemplu, 3 până la 6 rulouri per patină), cu rutine de aterizare moi la atingere care evită impactul compresiv.
Protecție împotriva zgârieturilor — Puncte critice de control al calității
Pentru a asigura zero degradare a suprafeței, protocoalele de punere în funcțiune impun verificarea sistematică la fiecare interfață de transfer:
| Stație de echipamente | Focus pe inspecția critică | Mecanismul de apărare inginerească |
|---|---|---|
| Suport și placă frontală Upender | Marcare frontală, încărcare punctuală pe margini | Căptușeală din PU turnată 90–95 Shore A, 15–20 mm; supape hidraulice proporționale pentru aterizare lină |
| Sistem transportor cu role | Zgârieturi, alunecare relativă în timpul transferului | Manșoane cu role din PU vulcanizat de înaltă calitate; role motorizate sincronizate cu VFD |
| Cap de fixare prin ochi | Tăiere crestată a marginii, mușcare curea | Bandă PET 12–16 mm (profil neted); tensionare servo-reglată (400–1200 N) |
| Cărucior de înfășurare orbital | Coliziune cu mașina, pre-întindere neuniformă | Centrare optică dinamică a bobinei; inel rotativ fără contact; cărucior de film cu cuplu constant |
| Gripper pentru macaraua portală | Zgârieturi, impact prin cădere pe palet | Saboți de localizare a alezajului din UHMW-PE; senzori pneumatici de coborâre cu atingere moale; coborâre lină a VFD |
Pentru clasele ultra-sensibile de cupru recopt strălucitor și fără oxigen (OFC > 99.99%), sunt specificate manșoane de role din neopren fără urme și medii de înfășurare compozite VCI compatibile cu camerele sterile pentru a preveni pătarea chimică și abraziunea mecanică.
Modelul de randament al liniei și al timpului de ciclu
Randamentul total este guvernat de stația de lucru cu ritm (cel mai lent ciclu individual de proces) plus timpii de transfer între stații:
| Acțiunea stației | Timpul ciclului unitar | Parametri operaționali inginerești |
|---|---|---|
| Alimentare bobină și răsturnare la 90° | 40 s | Înclinare hidraulică proporțională, inclusiv tasare cu oprire ușoară |
| Transfer și poziționare transportoare | 12 s | Index de rulare sincronizat cu pornire ușoară (0.2 m/s) |
| Bandă radială (3 benzi) | 36 s | 3 × 12 s per ciclu de bandă radială (inclusiv indexarea bobinei la 120°) |
| Înfășurare orbitală (suprapunere 60%) | 45 s | Înveliș cu strat dublu la o viteză a inelului de 60 RPM |
| Gantry Pick, Travel & Storage | 35 s | Ciclu complet de traversare cu aterizare moale a paleților |
| Ciclul stației de lucru Pacing | 45 s | Operațiunea de înfășurare orbitală stabilește o linie de bază pentru o singură stație |
Analiza eficientă a randamentului: Cu zone tampon integrate între mașina de înfășurat, unitatea de legare cu banda și mașina de înfășurat, operațiunile interstaționale se desfășoară simultan. Ținând cont de predările mecanice și verificarea indexării, ritmul continuu al liniei atinge 50 până la 65 de bobine pe oră , menținând o producție constantă, respectând în același timp limitele fizice de viteză necesare pentru protecția suprafeței metalelor moi.
Specificații tehnice
| Parametru | Interval de funcționare / Specificații |
|---|---|
| Greutate utilă a bobinei | 500 - 5,000 kg |
| Diametrul exterior al bobinei (OD) | 600 - 1,800 mm |
| Diametrul interior al bobinei (ID) | 300, 400, 508, 610 mm (Dimensiuni standard ale mandrinei) |
| Lățimea bobinei cu fante (înălțimea când este plată) | 50 – 500 mm (Rulouri tip clătită / bandă) |
| Material de curele | Bandă PET de calitate superioară (lățime: 12 – 16 mm; grosime: 0.6 – 0.8 mm) |
| Ambalaje de film | Folie VCI, folie extensibilă LLDPE, material textil țesut PE (lățime: 100 – 250 mm) |
| Duritatea suprafeței transportorului | Acoperire vulcanizată din poliuretan/cauciuc (90 – 95 Shore A) |
| Arhitectura de control | PLC Siemens S7-1500 / Allen-Bradley GuardLogix; Pro-face / HMI Siemens |
| Alimentare pneumatică / hidraulică | 0.6 – 0.8 MPa (aer curat și uscat); 14 – 18 MPa (pachet hidraulic proporțional) |
| Alimentare electrică | 380V / 415V / 480V, 50/60 Hz, trifazat (personalizat în funcție de țară) |
Listă de verificare a selecției
Înainte de finalizarea machetei mecanice și a ofertei de preț, asigurați-vă că sunt confirmați următorii parametri inginerești:
- Plic dimensional al bobineiDiametru exterior minim/maxim, diametru interior standard, interval de lățimi și greutate individuală a bobinei.
- Stare și finisare metalurgicăDenumirea aliajului, starea de recoacere (moale vs. dură) și cerințele specifice ale suprafeței (de exemplu, finisaj oglindă, cositorit, nefinisat).
- Randament necesarBobine țintă pe oră, bazate pe capacitatea de ieșire a forfecării de tăiere longitudinală.
- Configurația benzii de legareNumărul de legături radiale necesare (de obicei 3 sau 4 benzi la intervale de 120° sau 90°).
- Rețetă de strat de ambalareNumai folie stretch, strat interior de folie VCI sau folie externă țesută armată pentru transportul maritim de containere peste mări.
- Specificații de stivuireDimensiunile paleților, înălțimea maximă a stivei, greutatea țintă a stivei și orientarea benzii transportoare de descărcare a paleților.
- Amenajarea fabricii și constrângerileOrientare liniară în linie versus configurație în formă de L la 90° față de ieșirea din compartimentul de tăiere.
Standarde de siguranță și conformitate
Operațiunile automate de manipulare a rulourilor grele trebuie să acorde prioritate protecției operatorului alături de integritatea produsului:
- ISO 12100: 2010Evaluare cuprinzătoare a riscurilor integrată în cadrul mașinii, în opritoarele hidraulice de rupere și în proiectarea cinematică a spațiului liber.
- RO 415-10: 2014Standard de siguranță dedicat care acoperă mașinile de ambalare, legare cu banda și manipularea integrată a materialelor.
- Izolarea zoneiCortine luminoase de siguranță Cat 4 / PL e și garduri de siguranță perimetrale interblocate care protejează calea de rotație a elevatorului vertical, inelul orbital și anvelopa portalului.
- Izolarea EnergieiÎntrerupătoare electrice de circuit cu sistem de blocare/etichetare complet blocabile (conform OSHA LOTO) și supape de aerisire hidraulică pentru presiune reziduală, pentru întreținerea în siguranță a sistemului.
Întrebări frecvente despre inginerie
De ce nu pot fi utilizate capetele convenționale de legat cu banda de oțel direct pe banda de cupru?
Echipamentele standard de legare a rulourilor de oțel se bazează pe o tensiune mare a benzii (adesea >2,500 N) și pe cleme dințate pentru sudură prin frecare, concepute pentru oțel carbon rigid. La rulourile de cupru moale, aceste capete provoacă indentații adânci la colțuri, sertizează laminările de la margini și provoacă deteriorări prin bavuri care perturbă operațiunile de ștanțare de mare viteză în aval. Linia noastră încorporează capete de tensionare servo-reglate, cu inerție redusă, cu jgheaburi de alimentare radializate și sudură prin frecare cu îmbinări netede, calibrate special pentru rulouri de cupru.
Ce mecanism previne telescoparea bobinei în timpul răsturnării la 90°?
Telescoparea bobinei are loc atunci când inerția axială depășește frecarea dintre înfășurări în timpul înclinării. Designul nostru de răsturnare atenuează acest lucru folosind o mișcare de înclinare hidraulică sincronizată cu decelerare proporțională a fluxului. Bobina se află la același nivel cu o placă de bază căptușită cu poliuretan, iar punctul de pivotare al rotației este proiectat pentru a menține vectorul gravitațional net deplasându-se lin în buzunarul de colț de susținere, oprind mișcarea axială de forfecare.
Poate linia să gestioneze atât bobine individuale de tip clătită, cât și bobine master suprapuse?
Da. Capul de legare cu banda și căruciorul de înfășurare orbital dispun de detectare optică a înălțimii cu laser, care calculează continuu profilurile piesei de prelucrat. Indiferent dacă primește o bobină individuală de tip clătită cu lățimea de 60 mm sau un pachet pre-stivuit cu lățimea de 400 mm, sistemul ajustează automat cursele căruciorului de înfășurare și pozițiile alimentatorului de bandare prin coduri de rețetă predefinite în PLC.
Cum se previne condensul și pătarea suprafeței în timpul transportului maritim?
Pentru exportul maritim pe distanțe lungi, cuprul netratat este predispus la oxidare și pătare din cauza umidității. Naveta de înfășurare orbitală poate fi configurată cu distribuitoare duble de film: o rolă interioară aplică o folie inhibitoare de coroziune volatilă activă (VCI) direct pe metalul netratat, urmată de un strat exterior de folie extensibilă LLDPE de înaltă tensiune. Această etanșare cu barieră dublă creează un micromediu etanș, rezistent la umiditate, care elimină necesitatea uleiurilor de imersare preventive împotriva ruginii.
Pasii urmatori
Pentru a evalua o linie integrată de manipulare, legare cu bandaj și ambalare orbitală a bobinelor de cupru, proiectată pentru configurația compartimentului dumneavoastră:
- Trimiteți datele aplicației dvs.Transmiteți dimensiunile bobinei (exterior, interior, lățime, masă), cerințele orare de volum și amprenta compartimentului către info@fhopepack.com.
- Primiți macheta 3D și specificațiile tehnice în termen de 48 de oreEchipa noastră de proiect mecanic va livra o propunere de linie stație cu stație, cu simularea timpului de ciclu, desene de amplasare și detalii de protecție a suprafeței.
- Alinierea șantierului de inginerieProgramați o revizie inginerească la fața locului sau virtuală pentru a verifica încărcarea fundației, integrarea ciclului cu turnicheții de tăiere și interfețele barelor electrice.
Citire asemănătoare
- Linie de înfășurare și stivuire cu înclinare a bobinelor prin fantă
- Analiza cinematică și structurală a mecanismelor hidraulice de înclinare pentru benzi delicate
- Sisteme automate de ambalare a rulourilor de benzi de cupru — Serie de echipamente
Documentație inginerească și surse de referință
- Proiectare și Aplicare Mașini: Grupul Tehnic de Inginerie a Sistemelor FHOPE
- Demonstrație video: Prezentare automată a liniei de ambalare a bobinelor de cupru
- Calcule ale ciclului funcțional: Standardele FHOPE pentru studiul timpului de punere în funcțiune
- Conformitate cu reglementările privind siguranța: ISO 12100:2010 (Siguranța mașinilor – Principii generale); EN 415-10:2014 (Siguranța mașinilor de ambalat – Partea 10: Cerințe generale)
- Termen de procesare a propunerii de proiect: Protocol standard de revizuire tehnică OEM în 48 de ore