Rezumat
Înfășurarea și legarea rulourilor de țevi funcționează ca o celulă de producție interdependentă. Mașina de înfășurat înfășoară o țeavă extrudată continuă la o lungime dorită și o leagă prin ochi pentru a-i fixa mecanic tensiunea elastică; mașina de înfășurat apoi sigilează orbital ruloul stabil într-o folie extensibilă pentru a preveni contaminarea mediului și abraziunea. Dimensionarea acestor două mașini împreună este o cerință inginerească critică: dimensiunea unei bobine produse în interiorul anvelopei mașinii de înfășurat poate depăși cu ușurință spațiul liber fizic al mașinii de înfășurat din aval. Mașinile noastre de înfășurat din seria FCL procesează diametre exterioare (OD) ale țevilor de la 4 la 63 mm, în timp ce mașina noastră de înfășurat verticală FPH-300N procesează rulouri finite cu un OD de până la 1,000 mm și o lățime a ruloului de până la 300 mm.
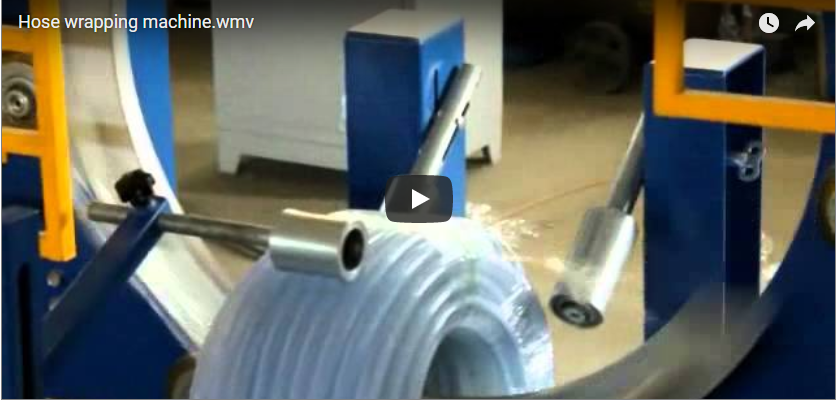
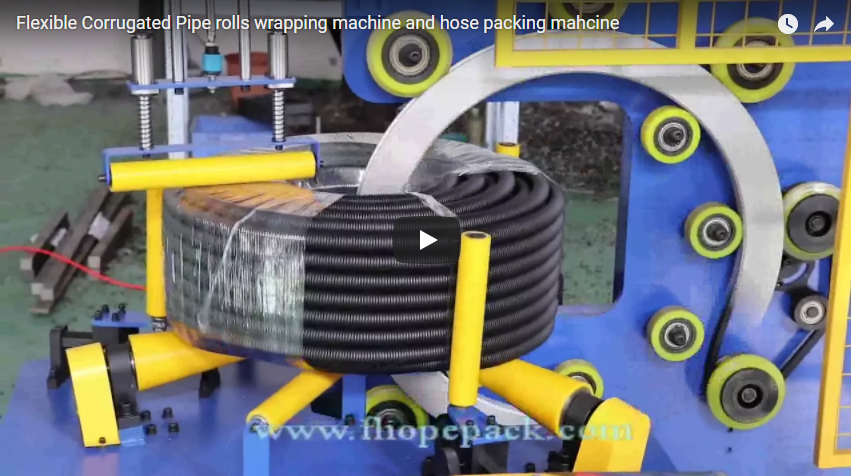
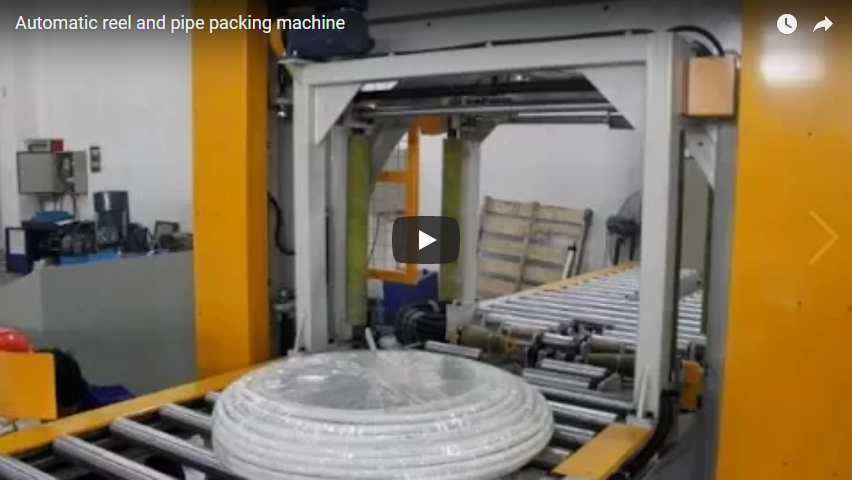
Sistemul inelar-orbital vertical funcționează în spatele unei structuri rigide de siguranță interblocate. Ruloul de țeavă legat cu bandă este încărcat pe role de susținere motorizate din poliuretan, aliniind miezul gol (ochiul) cu planul inelului orbital, astfel încât căruciorul rotativ al foliei distribuie o înfășurare tensionată continuă prin geometria ruloului.
Cuprins
- De ce sunt legate și apoi înfășurate rulourile de țevi
- Secvența bobină-bandă-înfășurare
- Dimensiuni de bobinare: Gama de bobinare automată a țevilor FCL
- Limitele înfășurării: FPH-300N
- Exemplu lucrat: potrivirea bobinei și a mașinii de înfășurat
- Listă de verificare a selecției
- Siguranță: EN 415-10 și ISO 12100
- Întrebări frecvente despre inginerie
- Urmatorul pas
- Citire conexă
- Surse
De ce sunt legate și apoi înfășurate rulourile de țevi
Legarea cu banda și înfășurarea prin întindere îndeplinesc funcții structurale fundamental diferite în ambalarea automată a țevilor:
- Curelele suportă sarcina radială structurală. Țevile din plastic extrudat (cum ar fi HDPE, PEX și PERT) rețin o tensiune reziduală semnificativă la încovoiere. Bandajele din polipropilenă (PP) sau poliester (PET) de înaltă tensiune contracarează mecanic această forță de revenire elastică, prevenind derularea catastrofală a bobinei în timpul ridicării, transferului și stivuirii paleților.
- Folia stretch oferă protecție mediului și integritatea unității. Învelișul orbital protejează ambalajul împotriva umezelii, radiațiilor UV și pătrunderii pietrișului. Un aspect crucial este că stratul de folie previne abraziunea pereților exteriori adiacenți ai țevilor de către benzile de legătură de înaltă tensiune în timpul transportului multimodal.
Executarea acestui proces în sens invers provoacă defectarea imediată a liniei: înfășurarea unei bobine nelegate permite revenirea elastică internă să rupă învelișul foliei din interior spre exterior. Înfășurarea legăturii blochează mai întâi geometria mecanică; înfășurarea ulterioară sigilează unitatea stabilă dimensional.
Secvența bobină-bandă-înfășurare
O stație integrată de ambalare tip bobină-bandă-folie urmează un proces controlat în cinci etape:
- Bobina. Bobinerul automat se sincronizează cu linia de extrudare sau cu acumulatorul de desfacere, măsoară lungimea precisă a țevii prin intermediul unui encoder optic, taie capătul posterior curat și deplasează țeava uniform pe un dorn de expansiune reglabil.
- Curea. După finalizarea înfășurării, un cap de legare integrat se deplasează prin ochiul bobinei pentru a aplica 2, 3 sau 4 benzi radiale în poziții unghiulare preprogramate. Plasarea benzilor și nivelurile de tensiune sunt gestionate prin intermediul unui controler PLC.
- Transfer. Dornul se pliază radial, iar bobina legată cu bandă este descărcată pe o masă tampon intermediară sau pe un transportor acționat. Transferul către mașina de înfășurat poate fi manual pentru liniile cu viteză redusă sau automatizat prin intermediul unui mecanism de înfășurare în linie sau al unui mecanism de demarare.
- Înfășurați. Bobina se centrează pe rolele motorizate ale suportului mașinii de înfășurat. Inelul rotativ acționează un cărucior de distribuire a foliei prin ochiul bobinei, aplicând un strat de folie extensibilă suprapus, pe măsură ce rolele suportului indexează bobina la 360°.
- Etichetați și stivuiți. O unitate integrată de prindere și tăiere a foliei finalizează ciclul, permițând bobinei stabilizate să se deplaseze în aval pentru etichetarea cu cod de bare exterior și încărcarea paleților.
Ca referință structurală, unitățile noastre standard de legare industrială (inclusiv seria FPCL-W500) rulează benzi PP virgine cu lățimea de 8-10 mm (grosime de 0.8 mm) cu o îmbinare prin sudură prin frecare de precizie, oferind o eficiență a îmbinării de 75-80% în raport cu rezistența la rupere a benzii. Valoarea de tracțiune a benzii și parametrii de sudare sunt verificați în timpul ingineriei sistemului pentru fiecare rigiditate specifică a țevii.
Dimensiuni de bobinare: Gama de bobinare automată a țevilor FCL
Gama de bobinări FCL pentru sarcini grele acoperă diametre exterioare de țevi flexibile până la semirigide de la 4 mm la 63 mm, pe șase platforme de mașini:
| Model | Interval diametru exterior țeavă | Diametrul intern al bobinei (ID) | Diametrul exterior maxim al bobinei (OD) | Lățimea maximă a bobinei |
|---|---|---|---|---|
| FCL100 | 4 – 12 mm | 150 mm | 300 mm | 150 mm |
| FCL200 | 8 – 28 mm | 200 – 400 mm | 650 mm | 200 mm |
| FCL400 | 6 – 25 mm | 300 – 500 mm | 680 – 1,200 mm | 250 mm |
| FCL600 | 8 – 28 mm | 380 – 600 mm | 1,050 mm | 300 mm |
| FCL800 | 12 – 32 mm | 490 – 860 mm | 1,200 mm | 350 mm |
| FCL1000 | 20 – 63 mm | 600 – 1,300 mm | 1,600 mm | 400 mm |
Limitele înfășurării: FPH-300N
FPH-300N este o mașină de înfășurat orbitală verticală, concepută special pentru înfășurarea bobinelor cu „ochiul prin inel”:
| Parametru | Specificații (FPH-300N) | Constrângere inginerească |
|---|---|---|
| Coil ID | 300 – 700 mm | Distanță minimă pentru secțiunea transversală a inelului și trecerea căruciorului de film |
| bobina OD | 500 – 1,000 mm | Distanță maximă în interiorul inelului rotativ de aluminiu |
| Lățimea bobinei | 100 – 300 mm | Delimitat de lungimea cilindrului rolei de susținere și limitele ghidajului lateral de siguranță |
| Greutatea bobinei | 10-100 kg | Capacitate maximă de încărcare dinamică a rolelor suport acționate |
| Durata ciclului | 23–35 s pe bobină | Funcția procentului presetat de suprapunere a filmului (30%–70%) și a dimensiunilor bobinei |
| Viteza soneriei | Până la 120 RPM | Reglat prin invertor cu pornire lină și frânare cu decelerare |
| Sarcină conectată | 1.9 kW, 380 V 50/60 Hz 3 faze | Tablou electric integrat cu comenzi de joasă tensiune pentru operator |
Notă privind limitele de potrivire: Bobinele de capacitate mai mare (FCL800 și FCL1000) pot înfășura bobine cu lățimi de până la 350–400 mm și diametru exterior de până la 1,600 mm. Aceste bobine depășesc limitele de procesare ale modelului FPH-300N și necesită cadrele noastre inelare orbitale mai mari (cum ar fi FPH-500 sau modelele personalizate suspendate), care sunt validate dimensional la cotația de preț a proiectului. Modelul FPH-300N acceptă role standard de folie stretch cu lățimea de 90–100 mm pe un miez de 50 mm, echipate cu tensionare mecanică cu frână de frecare reglabilă.
Exemplu lucrat: potrivirea bobinei și a mașinii de înfășurat
Caz de proiectare: Se potrivește o bobină de producție țintă de 100 m de țeavă PE cu diametrul exterior de 32 mm, înfășurată pe un coiler FCL800, cu un diametru interior al miezului de 600 mm, alimentând în aval într-o mașină de înfășurat FPH-300N.
| Pas | Calculul de proiectare | Rezultat fizic și mecanic |
|---|---|---|
| Verificarea lățimii complete a bobinei | Lățime dorn 350 mm ÷ diametru exterior țeavă 32 mm | 10.9 spire → 10 spire pe strat = pachet cu lățimea de 320 mm |
| Verificarea spațiului liber al ambalajului | Comparați lățimea bobinei de 320 mm cu capacitatea FPH-300N | Eșuează: 320 mm depășește lățimea maximă a rolei de înfășurare de 300 mm |
| Reglarea traversei bobinei | Setați pasul de traversare PLC la 9 rotații pe strat | 9 × 32 mm = 288 mm lățime efectivă a bobinei (Abonamente: ≤ 300 mm) |
| Lungimea stratului 1 (ID mediu = 632 mm) | 9 spire × π × 0.632 m | 17.87 m de țeavă acumulată |
| Lungimea cumulată a straturilor 1–4 | 17.87 m + 19.68 m + 21.49 m + 23.30 m | 82.34 m acumulați pe 4 straturi complete |
| Calculul rezidual al stratului 5 | Țintă de 100.0 m - 82.34 m | 17.66 m necesari pe stratul 5 (înfășurare parțială: ~7 ture) |
| Diametrul exterior al bobinei (OD) | 600 mm diametru interior + (2 × 5 straturi × 32 mm) | Diametru exterior teoretic 920 mm (nominal) |
| Factorul de dilatare a materialului | Adăugați o toleranță de 2% pentru ovalitatea țevii și eliberarea miezului | 920 mm × 1.02 ≈ 938 mm diametru exterior real |
| Validarea finală a plicului | Diametru interior 600 mm (în intervalul 300–700 mm); Diametru exterior 938 mm (≤ 1,000 mm); Lățime 288 mm (≤ 300 mm) | Sistem verificat: Respectă complet limitele de funcționare ale FPH-300N |
Analiza ritmului și a randamentului: Atunci când funcționează cu un derulator și un acumulator în linie, FCL800 produce aproximativ 40 până la 45 de bobine pe oră, reprezentând un timp mediu de ciclu complet de 80 până la 90 de secunde per bobină (înfășurare, indexare, legare și ejectare). FPH-300N din aval înfășoară bobina identică în 23 până la 35 de secunde. Acest lucru creează un timp tampon operațional net de 45 până la 60 de secunde pe ciclu, absorbind confortabil întârzierea la înfășurarea bobinei, inspecția operatorului sau transferul automat al benzii transportoare, fără a bloca extrudarea.
Concluzie tehnică: Funcționarea bobinei la lățimea maximă de traversare mecanică produce o bobină cu lățimea de 320 mm care nu poate intra în gâtul inelului FPH-300N. Restricționarea traversării la 9 spire pe strat creează un pachet stabil cu lățimea de 288 mm și diametrul exterior real de 938 mm, care se încadrează în siguranță în toleranțele mașinii. O verificare finală trebuie să confirme că greutatea totală a bobinei (greutate liniară kg/m × 100 m) nu depășește pragul de 100 kg pentru role.
Listă de verificare a selecției
Înainte de a congela specificațiile de construcție ale mașinii, verificați acești șase parametri tehnici:
- Material și dimensiuni ale țevii: Diametru exterior nominal, grosime minimă/maximă a peretelui (evaluare SDR) și greutate liniară (kg/m).
- Geometria bobinei țintă: Diametru interior finit obligatoriu, diametru exterior relaxat nominal și maxim și lățimea maximă permisă a coletului stivuit.
- Ritmul liniei de extrudare: Viteza liniei de extrudare (m/min), fereastra de schimbare a bobinei și volumul țintă de bobine finite pe oră.
- Specificații de legare: Numărul de benzi radiale per bobină (de obicei 3 sau 4), materialul benzii (PP vs. PET), lățimea benzii și tipul de îmbinare.
- Specificații de ambalare: Materialul foliei (PE elastic vs. compozit țesut/hârtie), procentul de suprapunere țintă (de obicei 50%) și cerințele de tăiere/prindere automată.
- Topologia manipulării materialelor: Transfer între descărcarea bobinei și alimentarea mașinii de înfășurat (manipulare manuală de către operator vs. rolă gravitațională automată vs. transportor acționat electric).
Siguranță: EN 415-10 și ISO 12100
Ambele celule de mașini sunt proiectate în conformitate cu directivele europene privind mașinile:
- Conformitate cu normele de siguranță (EN 415-10): Cerințele specifice de siguranță pentru mașinile de ambalat sunt pe deplin abordate. Inelul de înfășurare orbital de mare viteză și mandrenul de înfășurare expansivă sunt izolate în spatele unor bariere perimetrale fixe și al unor uși de acces interblocate, monitorizate de relee de siguranță cu două canale.
- Evaluarea riscurilor (ISO 12100): Evaluările riscurilor de sistem identifică toate punctele de compresie în timpul rulării dintre rolele acționate și masa bobinei, precum și zonele de compresie create de cărucioarele orbitale în rotație. Protecția mecanică, perdelele optice de lumină la stațiile de alimentare/ieșire și circuitele de oprire de urgență cablate asigură stări de energie zero în timpul întreținerii sau curățării bobinei.
Întrebări frecvente despre inginerie
Î: De ce trebuie legate rulourile de țeavă din plastic înainte de înfășurarea prin întindere orbitală? R: Țeava din plastic menține o tensiune circulară ridicată. Legarea prin ochi aplică o constrângere localizată la tracțiune pentru a menține fizic straturile înfășurate pe miezul dornului. Dacă o rulou este înfășurat fără curele, revenirea naturală a țevii se va întinde și va perfora învelișul foliei imediat după transfer, ducând la o desfacere rapidă.
Î: Poate o singură mașină de înfășurat să deservească două linii de înfășurare în amonte? R: Da, cu condiția ca geometria bobinei să corespundă și debitul general să fie echilibrat. Deoarece un FPH-300N finalizează un ciclu complet de înfășurare în 23-35 de secunde, în timp ce o mașină de înfășurat automată necesită de obicei 70-90 de secunde per bobină, o mașină de înfășurat are o capacitate operațională suficientă pentru a gestiona producția combinată a două mașini de înfășurat în amonte prin intermediul unui conveior cu transfer încrucișat.
Î: Ce proprietăți ale benzii sunt recomandate pentru înfășurarea țevilor flexibile? R: Instalațiile standard utilizează benzi din polipropilenă (PP) cu lățimea de 8-10 mm și o grosime nominală de 0.8 mm. Polipropilena oferă un modul optim de elasticitate, absorbind șocurile dinamice atunci când bobinele sunt manipulate de cărucioare cu cleme, menținând în același timp o tensiune reziduală suficientă. Sudarea prin frecare-vibrații garantează stabilitatea îmbinării fără a introduce degradarea termică a suprafeței țevii.
Î: Cum afectează procentul de suprapunere a foliei viteza ciclului de înfășurare? R: Timpul ciclului este direct legat de raportul dintre viteza de rotație a inelului (RPM) și viteza de rotație a bobinei pe rolele suportului. Creșterea suprapunerii foliei de la 30% la 60% (pentru o impermeabilizare îmbunătățită) necesită o rotație mai lentă a rolei în raport cu viteza inelului, schimbând durata totală a ciclului de la ~23 de secunde la pragul superior de ~35 de secunde.
Urmatorul pas
- Trimiteți datele de producție: Trimiteți materialul țevii, intervalul diametrului exterior, grosimea peretelui și lungimea dorită a bobinei la info@fhopepack.com.
- Compatibilitatea sistemului: Echipa noastră de ingineri calculează profilurile de înfășurare, numărul de benzi și distanțele orbitale pentru a configura bobinatorul și înfășurătorul ca o celulă unificată, fără blocaje.
- Primiți pachetul de integrare: Primiți un desen CAD oficial, o simulare a timpului de ciclu și o ofertă comercială completă în termen de 24 de ore.
Citire conexă
- Mașină de înfășurat și legat furtunuri (produs)
- Mașină de înfășurat furtunuri FPH-300 (produs)
- Mașină de bobinat și de curele pentru furtunuri cu perete dublu
- Mașină automată de înfășurare și legare a țevilor
Surse
- Documentație tehnică FHOPE: Sisteme automate de înfășurare și legare a țevilor (Specificațiile platformei FCL); Seria de mașini de înfășurat orbital cu ochi (Manual tehnic FPH-300N).
- EN 415-10: Siguranța mașinilor de ambalat – Partea 10: Cerințe generale.
- ISO 12100: 2010: Siguranța mașinilor. Principii generale pentru proiectare. Evaluarea riscurilor și reducerea riscurilor.
Ultima recenzie: 21.09.2026