Rezumat executiv O linie automată de ambalare a oțelului subțire preia profile C și U vrac de la o mașină de format profile și produce stive master etichetate, gata pentru logistică. Linia numără profilele, le alimentează în pachete mici, înfășoară orbital punctele de contact, aplică etichete și stivuiește pachetele în încărcături master. Linia sincronizată cu PLC funcționează cu valori nominale standard, cum ar fi o sarcină de stivă de 2500 kg și o viteză de înfășurare de 15 până la 25 m/min. Acest ghid acoperă fluxul de lucru și intervalul de specificații.
Cuprins
- Ce face linia
- Cum circulă linia
- Avantaj parțial al înfășurării
- Etichetare și trasabilitate
- Stivuire principală și protecția încărcăturii
- Intervalul tipic de specificații
- Listă de verificare pentru selecția mașinii
- Noțiuni de bază despre funcționare și siguranță
- Elemente esențiale de întreținere
- Întrebări frecvente despre inginerie
- Urmatorul pas
- Citire conexă
- Surse și standarde
Ce face linia
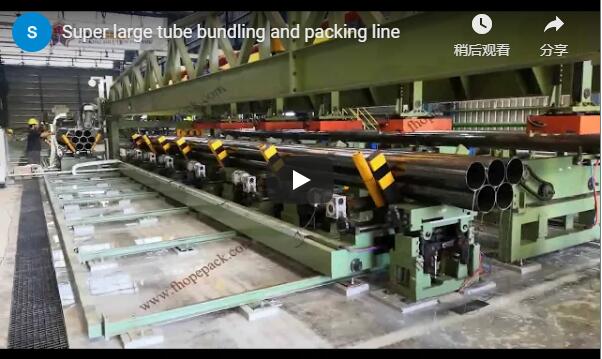
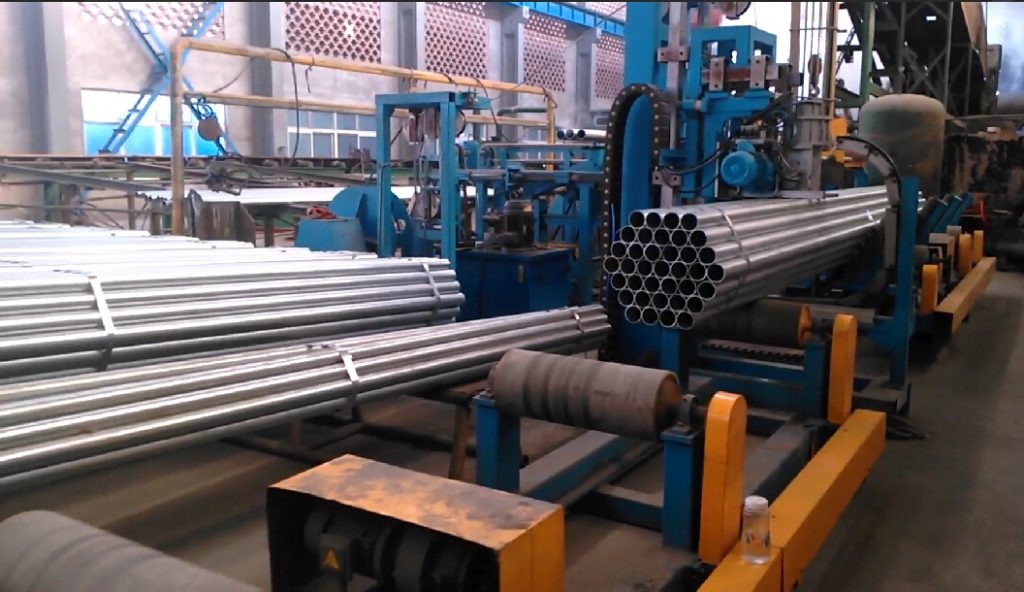
O linie automată de ambalare și legare a oțelului ușor (LGS) preia profile vrac cu profil C, profil U și LGS de pe o linie de laminare la rece. Le transformă în stive principale etichetate, gata pentru logistică globală și livrare pe șantier.
Linia se sincronizează cu mașina de profilat, astfel încât profilul finit trece direct la numărare, fasciculare și înfășurare, în loc să se acumuleze la ieșirea mașinii. Acest lucru elimină blocajul post-formare care decide producția totală în producția de profilare de mare viteză.
Cum circulă linia
Linia urmează șase etape automatizate, de la ieșirea profilului până la descărcare.
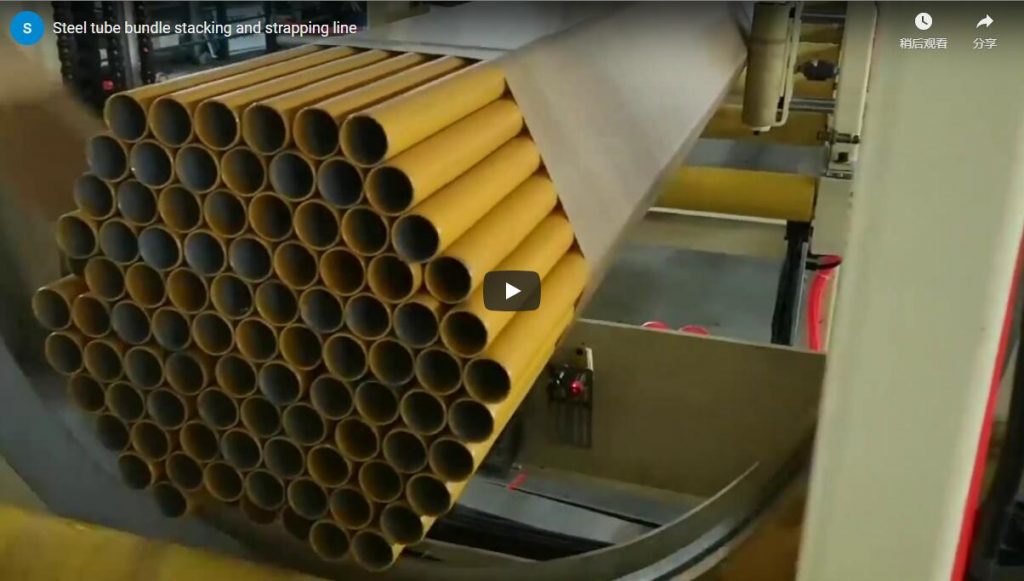
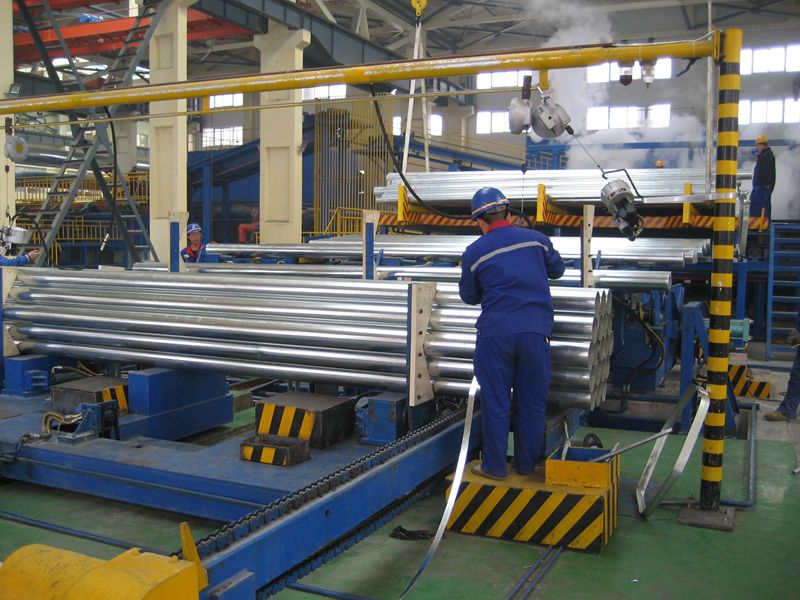
Senzorii de precizie numără profilele și confirmă cantitatea fiecărui fascicul mic în funcție de parametrii presetați. Un mecanism de transfer lateral robust deplasează profilele în afara profilelor de laminat în zona de aliniere. Un sistem de înfășurare orbitală aplică apoi o înfășurare parțială în punctele de contact cheie pentru a menține fasciculul împreună, iar o imprimantă în timp real aplică o etichetă cu cod de bare pe suprafața superioară.
Un dispozitiv de ridicare specializat stivuiește pachetele finalizate în încărcături principale de densitate mare de-a lungul matricei prestabilite, iar un transportor transportă stiva principală în zona de descărcare pentru preluare cu stivuitorul.
Întreaga secvență rulează pe baza sincronizării PLC între stații, coordonată de un PLC Siemens cu un ecran tactil HMI care cronometrează numărarea, transferul, înfășurarea, etichetarea și stivuirea cu mașina de format role. HMI-ul conține, de asemenea, punctele de reglare care decid calitatea fasciculului. Calibrarea tensiunii parțiale de înfășurare atinge rezistența maximă de legare fără a deforma profilele LGS cu pereți subțiri, ceea ce elimină riscul apariției fasciculelor libere în transport, fără a adăuga folie.
Avantaj parțial al înfășurării
Fasciculele sunt întărite acolo unde profilele se ating, în loc să fie acoperite de o margine la alta. Sistemul de înfășurare orbitală vizează punctele cheie de contact, astfel încât fasciculul rămâne stabil în timpul transportului, în timp ce consumul de folie rămâne scăzut.
Înfășurarea țintită este cea care protejează stratul de zinc: folia împiedică frecarea suprafețelor profilului și absoarbe mai puțin praf și umiditate decât este necesar pentru o acoperire completă. Deoarece înfășurarea orbitală cu folie înlocuiește în acest caz legarea cu bandă, profilele cu pereți subțiri se deplasează fără ca o bandă de oțel să apese pe marginile lor.
Stivuire principală și protecția încărcăturii
Legăturile mici finalizate sunt încorporate în încărcături principale de către un sistem automat de elevator principal, care stivuiește fiecare pachet de-a lungul unei matrice prestabilite, astfel încât încărcătura finită să fie densă și stabilă.
Elevatorul plasează fiecare pachet în linie, astfel încât greutatea se distribuie pe toată încărcătura. Profilele inferioare nu sunt deformate de presiunea mare. Rezultatul este o încărcătură dreptunghiulară uniformă care micșorează amprenta din depozit și își păstrează forma în timpul stivuirii și transportului.
Etichetare și trasabilitate
Fiecare pachet are o etichetă cu cod de bare imprimată și aplicată în timp real pe suprafața sa superioară, astfel încât identitatea, gradul și cantitatea fiecărui pachet călătorește cu acesta la șantier.
Aceasta închide bucla dintre datele de profilare și sarcina finită. Cu numărătoare confirmate de senzori la alimentare și etichete aplicate automat, erorile de introducere manuală care apar de obicei în proiectele mari de construcții sunt eliminate din fluxul de materiale.
Intervalul tipic de specificații
Valorile de mai jos reprezintă valorile standard publicate pentru această linie. Confirmați cifrele exacte în raport cu producția mașinii de format laminare pentru fiecare proiect.
| Articol | Specificație |
|---|---|
| Material aplicabil | profile din oțel subțire, profile cu profil C, profile cu șină în U și profile LGS |
| Sarcină maximă de stivuire | 2500 kg |
| Viteza de ambalare | 15 până la 25 m/min |
| Înălțimea maximă de stivuire | 1200 mm |
| Nucleu de control | PLC Siemens cu ecran tactil HMI |
| Putere nominală / alimentare | 12.5 kW / 380 V, 50 Hz, trifazat |
| Presiunea aerului | 0.6 până la 0.8 MPa |
Listă de verificare pentru selecția mașinii
Analizați aceste aspecte înainte de a solicita o ofertă, iar noi confirmăm restul în raport cu producția dumneavoastră de profilare pentru fiecare proiect.
| Articol | Ce trebuie confirmat pentru fiecare proiect |
|---|---|
| Profiluri | Dimensiuni C și U, ecartament și specificații ale fasciculului |
| Alimentare | înălțimea și pasul ieșirii lamelelor de laminare |
| Pachet | numără și înfășoară punctele, acoperind doar punctele de contact |
| etichetarea | conținutul codurilor de bare și stocul de etichete |
| Încărcare principală | matricea stivei și înălțimea maximă |
| Utilitate | putere, presiune a aerului și capacitate podea |
| teren | amplasare, gardă liberă și evacuare |
Noțiuni de bază despre funcționare și siguranță
Zona de procesare din jurul stațiilor de transfer, ambalare și stivuire este împrejmuită de un sistem de protecție, iar un semnal de avertizare pornește în timpul funcționării liniei. Operatorii trebuie să stea departe de stațiile protejate în timpul ciclurilor automate și să confirme că încărcătura principală este departe de ieșire înainte de descărcare.
Înainte de o rulare, confirmați specificațiile presetate ale dimensiunii curente a profilului, ale etichetelor și ale rolei de film. Orice modificare a profilului sau a specificațiilor fasciculului este introdusă pe HMI înainte de următorul set de fascicule, iar întreținerea în interiorul sistemului de protecție urmează procedura de blocare din manual.
Elemente esențiale de întreținere
Efectuați verificările zilnice înainte de primul schimb. Confirmați că senzorii de numărare sunt curați și citesc fiecare profil, că traseul filmului este lipsit de resturi și că imprimanta de etichete nu are defecte de stoc și de bandă.
Mențineți lubrifiate ghidajele mecanismului de transfer, lanțul elevatorului și acționările transportorului conform manualului și verificați presiunea din conducta de aer în raport cu valorile nominale înainte de rulări cu volum mare. Urmăriți ecranul de alarmă PLC pentru erori ale senzorilor și acționării și eliminați-le înainte de a reporni.
Întrebări frecvente despre inginerie
Î: Ce profile prelucrează linia? R: Profile din oțel subțire, inclusiv profile cu montanți în C, șine în U și profile LGS, la valorile nominale de stivă publicate de mașină.
Î: Cât de repede se înfășoară linia? R: Viteza de înfășurare publicată este de 15 până la 25 m/min, iar etapele de numărare, etichetare și stivuire sunt sincronizate de PLC.
Î: Fiecare fascicul este înfășurat complet? R: Nu. Sistemul orbital aplică o înfășurare parțială în punctele cheie de contact, ceea ce stabilizează fasciculul cu un consum redus de folie.
Î: Cum sunt identificate pachetele? R: O etichetă cu cod de bare este imprimată și aplicată în timp real pe suprafața superioară a fiecărui pachet pentru o trasabilitate completă.
Î: Ce se întâmplă cu pachetele finalizate? R: Un elevator principal automat le stivuiește în încărcături principale de densitate mare de-a lungul unei matrice prestabilite, iar un transportor eliberează încărcătura pentru preluarea cu stivuitorul.
Urmatorul pas
- Trimiteți-ne un e-mail la info@fhopepack.com cu datele dumneavoastră de producție, dimensiunile profilelor și specificațiile pachetului.
- Trimitem un desen de amplasare și o propunere de linie de ambalare în termen de 48 de ore.
- Aranjăm o inspecție a șantierului pentru a confirma alimentarea, aerul și energia electrică înainte de instalare.
Citire conexă
- Mașină de ambalat în rolă și bobină
- Înfășurare orbitală orizontală automată pentru acoperire completă într-o singură trecere
- Analiza costurilor sistemului automat de ambalare a rulourilor de oțel
- Mașină de legat tablă de oțel
- Linii de produse pentru mașini de ambalat FHOPE
Surse și standarde
- ISO 12100:2010 — Securitatea mașinilor. Principii generale pentru proiectare, evaluarea riscurilor și reducerea riscurilor
- EN 415-10:2014 — Siguranța mașinilor de ambalat. Cerințe generale
- EN ISO 13849-1:2023 — Securitatea mașinilor. Părți ale sistemelor de control legate de securitate
- Video demonstrativ pentru linia automată de ambalare și înfășurare a oțelului subțire FHOPE, YouTube.
Ultima recenzie: 21.09.2026