Optimizarea standardelor de sudură pentru mașinile de poziționare inversată
1. Introducere: Rolul standardelor de sudură în fabricația automată
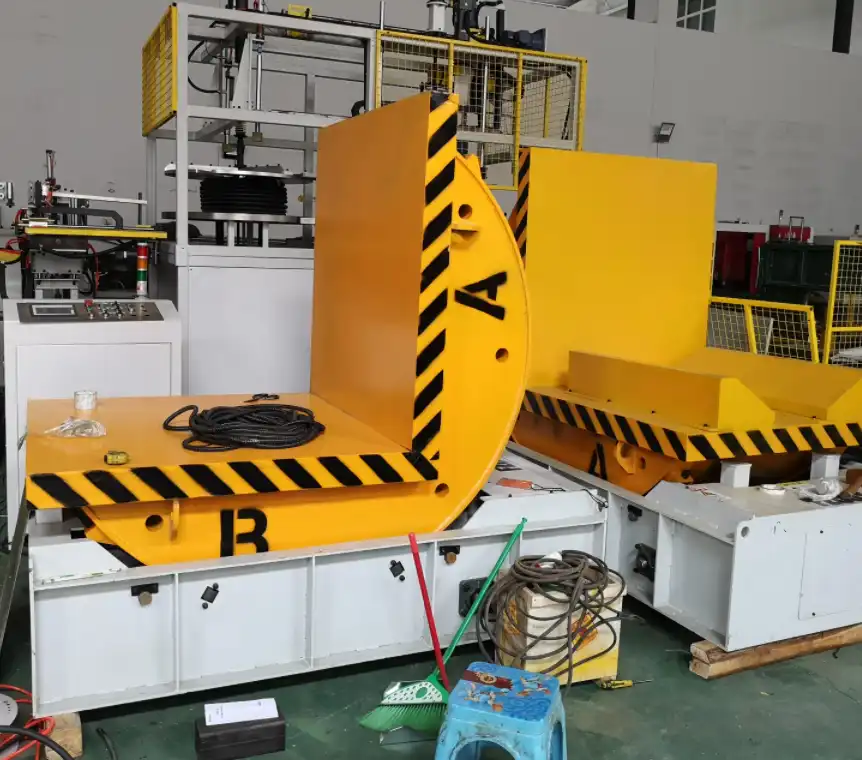
Mașinile de poziționare cu rabatare sunt esențiale în fabricația modernă, permițând sudorilor să manipuleze piese complexe pentru acces optim la îmbinări și o calitate constantă a sudurii. Cu toate acestea, eficacitatea acestor mașini depinde de aplicarea unor standarde precise de sudare. Stabilirea și respectarea parametrilor adecvați este crucială pentru prevenirea defectelor comune de sudare, cum ar fi arderea, penetrarea incompletă și porozitatea, în special atunci când se lucrează cu materiale susceptibile la distorsiuni termice, cum ar fi tablele subțiri. Acest ghid explorează standardele esențiale de sudare pentru mașinile de poziționare cu rabatare , concentrându-se pe controlul parametrilor, stabilitate și prevenirea defectelor pentru a obține suduri robuste și de înaltă calitate.

2. De ce contează standardele precise de sudură pentru mașinile de inversare a poziționerelor
Utilizarea unei mașini de poziționare cu poziționare permite procese de sudare automatizate sau semiautomate, sporind eficiența și ergonomia. Cu toate acestea, automatizarea necesită consecvență. Abaterile minore ale parametrilor de sudare pot avea consecințe semnificative:
- Penetrare insuficientă: Un aport scăzut de căldură (adesea din cauza curentului sau tensiunii scăzute) poate duce la suduri slabe care nu reușesc să fuzioneze corect materialele de bază.
- Ardere prin ardere: Aportul excesiv de căldură poate topi materialul, creând găuri, problematice în special în secțiunile mai subțiri.
- Integritate structurala: Ambele defecte compromit rezistența sudurii și integritatea structurală a produsului finit, putând duce la defecțiuni, refaceri costisitoare sau respingere.
Provocarea se intensifică la sudarea materialelor subțiri. De exemplu, în sudarea automată a materialelor cu grosimea de aproximativ 3 mm, fereastra acceptabilă pentru adâncimea de penetrare a sudurii (n1) este extrem de îngustă. Dacă n1 este sub aproximativ 1.5 mm, este probabilă o penetrare incompletă. În schimb, depășirea a 2.0 mm duce adesea la ardere. Această toleranță strânsă (mai mică de 1 mm) necesită un control strict asupra parametrilor de sudare atunci când se utilizează mașini de inversare a poziționerelor.
3. Înțelegerea parametrilor cheie de sudare și a impactului acestora
Obținerea unei calități optime a sudurii necesită o gestionare atentă a mai multor parametri de sudare interconectați. Deși valorile specifice depind în mare măsură de tipul de material, grosime, designul îmbinării, procesul de sudare (de exemplu, GMAW, FCAW, SAW) și gazul de protecție, înțelegerea rolului fiecăruia este fundamentală:
- Curent de sudură (Amperaj): Controlează în principal viteza de topire a electrodului (sârmei) și influențează adâncimea de penetrare. Un curent mai mare înseamnă, în general, o penetrare mai profundă și o viteză de alimentare mai mare a sârmei.
- Tensiune (tensiune de arc): Afectează lungimea arcului și lățimea/profilul cordonului de sudură. O tensiune mai mare produce de obicei un cordon mai plat și mai lat și poate crește susceptibilitatea la stropire sau tăiere superficială dacă nu este echilibrată cu curentul și viteza de deplasare.
- Viteza de calatorie: Viteza cu care torța de sudură se mișcă de-a lungul îmbinării. Aceasta influențează aportul de căldură pe unitatea de lungime; vitezele mai mici cresc aportul de căldură și penetrarea, în timp ce vitezele mai mari le reduc.
- Viteză de alimentare cu sârmă (WFS): Direct legat de curent în procesele de tensiune constantă (cum ar fi GMAW). Controlează cantitatea de metal de adaos depusă. Trebuie echilibrat cu curentul și viteza de deplasare pentru formarea corectă a cordonului.
- Gaz de protecție: Protejează baia de sudură topită de contaminarea atmosferică. Tipul de gaz (de exemplu, CO2, amestecuri de argon) afectează stabilitatea arcului, profilul de penetrare și aspectul sudurii.
4. Considerații privind parametrii pentru materiale subțiri (exemplu: grosime de 3 mm)
Sudarea materialelor subțiri necesită un echilibru delicat pentru a obține o fuziune suficientă fără un aport excesiv de căldură. Deși setările universale sunt imposibile, principiile din spatele selecției parametrilor sunt esențiale. Folosind sârmă φ1.6 mm ca exemplu ilustrativ (parametrii vor varia semnificativ în funcție de procesul real și de diametrul sârmei):
4.1. Parametrii sudării principale a cusăturii
Pentru sudurile primare ale materialelor de aproximativ 3 mm, se preferă adesea un interval de curent mai mic pentru a minimiza aportul de căldură și a reduce riscul de distorsiune sau ardere.
- Exemplu de interval de curent (I1): 160A - 200A
- Capăt inferior (de exemplu, 160A): Minimizează căldura, potrivit pentru secțiuni foarte subțiri sau materiale sensibile la căldură, dar necesită un control atent pentru a asigura o penetrare adecvată.
- Gamă superioară (de exemplu, 200A): Oferă o penetrare mai robustă, potențial necesară pentru secțiuni puțin mai groase din categoria „subțiri” sau pentru anumite tipuri de îmbinări, dar crește riscul de ardere.
4.2. Parametrii trecerii de rădăcină sau a trecerii de etanșare
Pasele radiculare necesită adesea suficientă energie pentru a asigura fuziunea completă la rădăcina articulației.
- Exemplu de interval de curent (I2): 220A - 280A
- Această gamă superioară vizează penetrarea completă. Cu toate acestea, curentul excesiv aici este o cauză principală a arderii pe materiale subțiri. Reglarea atentă și utilizarea potențială a unor tehnici precum sudarea prin pulsare pot ajuta la gestionarea aportului de căldură.
Notă importantă: Aceste intervale de curent sunt exemple și depind în mare măsură de procesul specific de sudare (GMAW, FCAW etc.), gazul de protecție, tipul/diametrul sârmei și materialul. Dezvoltarea unei specificații specifice pentru procedura de sudare (WPS) prin testare este esențială pentru orice aplicație.

5. Rolul critic al stabilității parametrilor
Pentru rezultate consistente, în special în configurațiile automate care utilizează mașini de inversare a poziționerelor și la sudarea materialelor subțiri, stabilitatea este primordială.
- Cerință ridicată de stabilitate: Chiar și fluctuații minore ale curentului sau tensiunii în timpul sudării pot duce la o penetrare inconsistentă, variații ale profilului cordonului de sudură și o porozitate crescută.
- Toleranțe de control: Urmăriți o variație minimă. În mod ideal:
- Fluctuația curentului: În limita a ±10 A față de valoarea de referință.
- Fluctuația tensiunii: În limita a ±2V față de valoarea de referință.
- Aport constant de căldură: Parametrii stabili asigură un aport uniform de căldură pe toată lungimea sudurii. Acest lucru este vital pentru o penetrare previzibilă și minimizează riscul de reținere a gazelor, care cauzează porozitate. Sursele de alimentare avansate și controlerele din sistemele moderne de poziționare ajută la atingerea acestei stabilități.
6. Prevenirea defectelor comune de sudură cu ajutorul poziționerelor
Controlul meticulos al parametrilor și funcționarea stabilă sunt esențiale pentru evitarea defectelor:
- Ardere prin ardere:
- Cauza: Aport excesiv de căldură (curent/tensiune ridicată, viteză mică de deplasare).
- prevenirea: Reduceți curentul/tensiunea, creșteți viteza de deplasare, utilizați o tehnică adecvată (de exemplu, țesere, moduri pulsatorii), asigurați o ajustare corectă. Utilizați limita inferioară a intervalelor de parametri corespunzătoare pentru secțiunile subțiri.
- Penetrare incompletă (lipsa fuziunii):
- Cauza: Aport termic insuficient (curent/tensiune scăzută, viteză mare de deplasare), unghi incorect al torței, pregătire inadecvată a îmbinării.
- prevenirea: Măriți curentul/tensiunea în mod corespunzător, reduceți viteza de deplasare, asigurați unghiul corect al torței și unghiul de lucru facilitat de poziționer, curățați și pregătiți corespunzător îmbinarea. Asigurați-vă că parametrii de trecere a rădăcinii oferă energie adecvată.
- Porozitate:
- Cauza: Gaz prins în metalul de sudură (contaminare atmosferică, impurități pe metalul de bază/sârma de adaos, acoperire inadecvată cu gaz de protecție, tensiune/lungime excesivă a arcului, aport termic inconsistent).
- prevenirea: Asigurați un debit și o acoperire adecvate ale gazului de protecție, verificați dacă există scurgeri în conductele de gaz, utilizați materiale și consumabile curate/uscate, mențineți parametri stabili și corecți (evitați tensiunea excesivă), asigurați un aport constant de căldură.
- Undercut:
- Cauza: Șanțul s-a topit în metalul de bază lângă vârful sudurii, reducând grosimea secțiunii transversale. Adesea cauzat de curent/tensiune excesivă sau unghi incorect al torței.
- prevenirea: Optimizați setările de tensiune și curent, reglați unghiul torței, utilizați viteza de deplasare corespunzătoare.
- Suprapune:
- Cauza: Metalul sudat iese dincolo de vârful sau rădăcina sudurii fără a se topi cu metalul de bază. Adesea cauzat de un aport de căldură insuficient sau de o viteză mică de deplasare în raport cu rata de depunere.
- prevenirea: Măriți viteza de deplasare, ajustați parametrii pentru o fuziune mai bună (curent/tensiune potențial mai mare, echilibrat cu atenție), asigurați poziționarea corectă a torței.

basculant hidraulic și suspensie pentru rotire4 7. Cele mai bune practici pentru implementarea standardelor de sudură
Pentru a valorifica eficient mașinile de inversare a poziționerelor și a asigura o calitate constantă a sudurii:
- Elaborarea Specificațiilor Procedurii de Sudare (WPS): Efectuați teste amănunțite pentru a determina parametrii optimi (curent, tensiune, viteză de deplasare, debit de gaz etc.) pentru fiecare aplicație specifică (material, grosime, tip de îmbinare). Documentați-le într-un WPS formal.
- Utilizați proceduri și personal calificat: Asigurați-vă că procedurile de sudare sunt calificate conform codurilor relevante (de exemplu, AWS D1.1 pentru oțel structural) și că operatorii sau programatorii de sudură sunt instruiți și calificați corespunzător.
- Calibrarea și întreținerea regulată a echipamentelor: Asigurați-vă că sursa de alimentare pentru sudură, alimentatorul de sârmă și mașina de poziționare sunt calibrate și întreținute periodic. Acest lucru garantează că parametrii setați reflectă cu acuratețe rezultatul real, asigurând stabilitatea și consecvența.
- Valorificați automatizarea și monitorizarea: Utilizați caracteristicile sistemelor moderne de poziționare, care pot include monitorizare în timp real și bucle de feedback care pot ajusta automat parametrii pentru a compensa variațiile minore, asigurând un aport constant de căldură.
- Prioritizați pregătirea și montarea îmbinărilor: Pregătirea și montarea consecventă și precisă a îmbinării sunt cruciale. Montarea deficitară necesită o cantitate excesivă de metal de sudură sau face dificilă obținerea unei penetrări consistente, chiar și cu parametri perfecți.
- Consultați resurse autorizate: Pentru îndrumări detaliate privind parametrii de sudare, analiza defectelor și calificarea procedurii, consultați organismele de standardizare și organizațiile tehnice, cum ar fi Societatea Americană de Sudare (AWS).
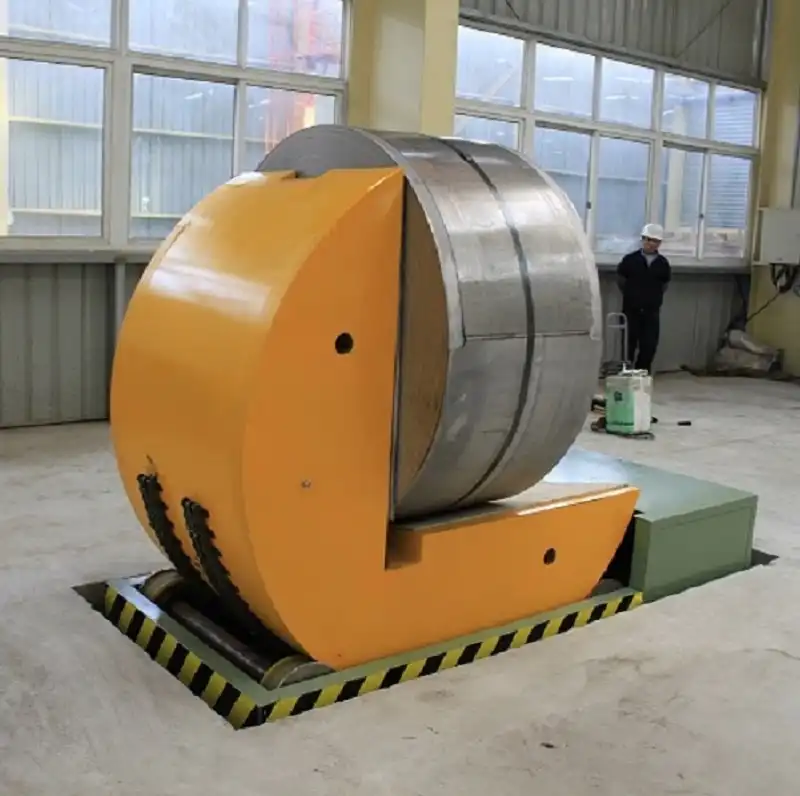
suspensie basculanta bobinei44 8. Concluzie: Parametri de precizie pentru o fabricație fiabilă
Standardele eficiente de sudare nu sunt negociabile atunci când se utilizează mașini de inversare a poziționerelor, în special pentru aplicații solicitante, cum ar fi sudarea materialelor subțiri. Controlul precis al curentului de sudare, tensiunii, vitezei de deplasare și asigurarea stabilității parametrilor sunt fundamentale pentru prevenirea defectelor precum arderea, penetrarea incompletă și porozitatea. Prin stabilirea unor specificații robuste ale procedurilor de sudare bazate pe teste amănunțite, menținerea calibrării echipamentelor și valorificarea capacităților tehnologiei moderne de poziționare și sudare, fabricanții pot obține suduri de înaltă calitate, structural solide, care îndeplinesc cerințele stricte ale industriei. Respectarea acestor standarde se traduce direct într-o productivitate îmbunătățită, o reducere a prelucrărilor și o fiabilitate sporită a produsului.

Obțineți cea mai bună soluție!