1. Introducere și Strategia de selecție a materialelor de bază
Liniile de ambalare a rulourilor sunt esențiale în multe sectoare, în special în centrele de service pentru oțel, instalațiile de prelucrare a metalelor și fabricile de producție care manipulează rulouri grele de oțel. Echipamentele implicate - mașini de ambalat, mașini de legat cu banda și dispozitive de stivuire - se confruntă cu sarcini continue, viteze variabile, condiții de mediu fluctuante și solicitări de oboseală cu cicluri ridicate. În plus, odată cu integrarea motoarelor, sistemelor hidraulice, PLC-urilor, servomotoarelor și invertoarelor, sistemul trebuie să țină cont și de comportamentele dinamice și de controlul precis al mișcării.
1.1 Cadrul logic de selecție a materialelor
Pentru a obține o performanță optimă a sistemului pe parcursul ciclului de viață al produsului, procesul nostru de selecție a materialelor este guvernat de trei dimensiuni principale:
| Dimensiunea de selecție | Indicele cantitativ | Standard de verificare |
|---|---|---|
| Durabilitate structurală | Rezistență la tracțiune ≥ 500 MPa (ASTM E8) | Test de oboseală certificat TÜV (1×10⁶ cicluri) |
| Potrivirea dinamică a răspunsului | Toleranța modulului elastic ≤ ±5% (aliniat cu frecvența naturală a sistemului) | Raport de analiză a răspunsului armonic ANSYS |
| Costul ciclului de viață | MTBR ≥ 3000 h + factor de reciclare ≥ 85% (ISO 14040) | Calcule cuprinzătoare ale modelului de costuri |
-
Durabilitate structurală : Punem accent pe rezistența la tracțiune a fiecărui element structural. Pentru componentele supuse unor sarcini mari și solicitări ciclice, le supunem unor teste standardizate de oboseală 1 (1×10⁶ cicluri sau mai mult) sub certificare TÜV pentru a asigura fiabilitatea pe termen lung.
-
Potrivirea răspunsului dinamic : În cazul servomotoarelor2 , invertoarelor și comenzilor bazate pe PLC , este crucial ca materialele selectate să se alinieze cu frecvențele de rezonanță inerente ale sistemului. Utilizăm simulări de răspuns armonic ANSYS pentru a confirma că elasticitatea oțelului sau a compozitelor interacționează optim cu sistemul de acționare.
-
Costul ciclului de viață : Prin vizarea unor intervale de întreținere (MTBR) peste 3000 de ore și a unui factor de reciclare de cel puțin 85%, minimizăm costurile totale de proprietate. Acest lucru este susținut de metrici standardizate LCA ( Life-Cycle Assessment 3 ) în conformitate cu ISO 14040.

2. Principalele materiale structurale
2.1 Matricea de selecție a structurii de oțel
În proiectarea unei linii de ambalare a bobinelor, oțelul este adesea materialul preferat pentru cadre, brațe de susținere și arbori de tensiune . Cu toate acestea, nu toate clasele de oțel sunt la fel. Mai jos este o matrice care ilustrează oțelurile pe care le folosim, în funcție de scenariile specifice de încărcare:
| Scenariul de operare | Opțiunea materialului | Indicatori tehnici cheie |
|---|---|---|
| Cadru de sarcină pentru sarcini grele | Q690D Oțel de înaltă rezistență (EN 10025) | -20 °C Energie de impact ≥ 55 J Sablare la Sa 2.5 (ISO 8501-1) |
| Mișcare de mare viteză | 42CrMo4 (DIN 17200) | Duritatea miezului: 32–38 HRC Adâncimea de nitrurare a suprafeței: 0.3 mm (DIN 50190) |
| Piese rezistente la coroziune | Oțel inoxidabil 316L (ASTM A240) | Viteza de coroziune prin pulverizare cu sare de NaCl < 1 mm/500 h (ISO 9227) Lustruire electrolitică la Ra ≤ 0.8 μm |
- Cadru de sarcină pentru sarcini grele: Oțelul Q690D suportă cerințele primare de încărcare în sistemul nostru. Rezistența sa ridicată la tracțiune și absorbția excelentă a energiei de impact (în special la temperaturi sub zero) îl fac potrivit pentru zonele supuse sarcinilor grele, cum ar fi coloanele de ridicare a bobinei sau bazele robuste ale mașinii.
- Mișcare de mare viteză: Pentru piesele cu mișcare rapidă - cum ar fi arbori rotativi, pinioane sau alte componente de transmisie - oțelul 42CrMo4 este tratat termic pentru a obține echilibrul corect între rezistența miezului și duritatea suprafeței. Procesele de nitrurare îi sporesc rezistența la uzură.
- Piese rezistente la coroziune: Anumite subansambluri pot funcționa în medii umede sau agresive chimic. De exemplu, șinele de ghidare ale mașinii de curele sau cadrele externe pot fi fabricate din oțel inoxidabil 316L pentru o rezistență sporită la coroziune. Lustruirea electrolitică reduce și mai mult rugozitatea suprafeței, atenuând contaminarea și uzura.
2.2 Materiale nemetalice
În timp ce oțelul formează fundația majorității structurilor portante, materialele nemetalice joacă un rol la fel de important în aplicațiile de etanșare, tamponare și reducerea uzurii.
| Tip de material | Aplicatii | indicatori de performanta |
|---|---|---|
| Poliuretan de inginerie (PU 95A) | Tampoane de amortizare | Setarea compresiei < 5% după 72 ore la 70 °C (ISO 1856) Abaterea durității Shore ±2 A (ISO 7619-1) |
| Polietilenă cu greutate moleculară ultra-înaltă (UHMWPE) | Șine de ghidare | Rata de uzură < 0.01 mm/km (ASTM D732) Coeficient de frecare uscată μ ≤ 0.15 (ISO 8295) |
| FKM (fluoroelastomer) | Sigilii și Garnituri | Temperatura de funcționare: –25 °C până la 230 °C (ASTM D2000) Umflare de volum în ulei ASTM #3 < 5% (ISO 1817) |
- PU 95A: Adesea folosit pentru tampoane, amortizoare și amortizoare din jurul marginilor bobinei. Cu un set de compresie scăzut, aceste elemente din poliuretan susțin încărcările repetate fără deformare permanentă.
- UHMWPE: Ideal pentru șine de ghidare sau suporturi de alunecare datorită rezistenței sale ridicate la uzură și coeficientului scăzut de frecare.
- Sigilii FKM: Critic în sistemele hidraulice și pneumatice, asigurând scurgeri minime la presiuni și temperaturi ridicate.
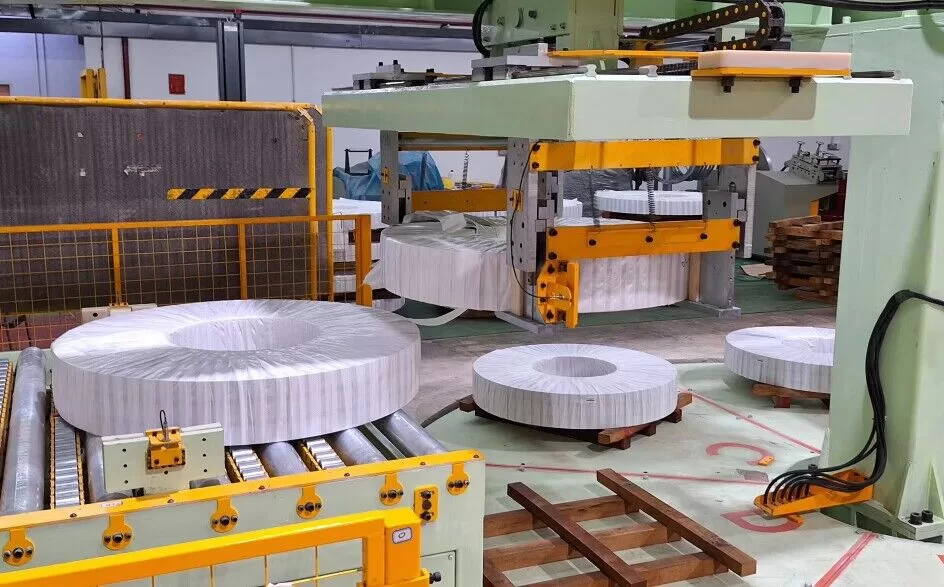
3. Piese mobile cheie: Norme de selecție
Într-o linie de ambalare a bobinelor, mai multe ansambluri mobile supuse unor solicitări mari asigură ambalarea, fixarea și stivuirea sigură a bobinei. Aici, angrenajele, rulmenții, cilindrii și actuatoarele acționate prin servomecanism trebuie fabricate cu precizie și testate riguros.
3.1 Sistemul de transmisie a puterii
Seturi de unelte
- Carburare și călire: În mod obișnuit, alegem 20CrMnTiH (DIN 17210) pentru angrenaje, supunându-l la un interval de întărire a suprafeței de 58–62 HRC. Acest lucru asigură că stratul exterior al angrenajului rezistă la uzură, în timp ce miezul își păstrează duritatea.
- Marimea unui bob: Monitorizăm dimensiunea granulelor la gradul 6–8 (ASTM E112) pentru a menține o microstructură fină și uniformă, esențială pentru rezistența la oboseală.
- Șlefuirea angrenajului: Se efectuează post-tratare termică, șlefuire conform DIN 3962 Clasa 6, îmbunătățind precizia angrenării angrenajului și reducând zgomotul de funcționare.
Rulmenți de sarcină mare
Rulmenții văd sarcinile în mai multe direcții, iar performanța constantă necesită atât materiale robuste, cât și finisare precisă.
| Tip rulment | Material | Proces de consolidare | Verificare |
|---|---|---|---|
| Rulment cu role încrucișate | GCr15SiMn | Stingere izotermă bainitică | Verificat prin SKF ABLT-7 Life Calculation |
| Ghid liniar | SUJ2 Oțel cromat cu conținut ridicat de carbon | Degazarea în vid | Pierdere de preîncărcare ≤ 5% (ISO 14728) |
- Rulmenți cu role încrucișate: Oferă rigiditate și precizie ridicate pentru mesele rotative și brațele manipulatoarelor. Călirea izotermă bainitică prelungește durata de viață la oboseală sub sarcini oscilante.
- Ghiduri liniare: Adesea integrat în modulele de legare sau stivuire, unde mișcarea liniară stabilă este crucială. Oțelul SUJ2 cu degazare în vid previne impuritățile care ar putea provoca sâmburi sau descuamări premature.
3.2 Sistem hidraulic și pneumatic
Upgrade material tija cilindrului
Cilindrii hidraulici și actuatoarele pneumatice joacă un rol central în strângerea, stivuirea sau alinierea finală a bobinei. Tijele cilindrului trebuie să suporte solicitări mecanice, coroziune și frecarea etanșării.
- Opțiune convențională: 40Cr (oțel călit).
- Opțiune actualizată: 17-4PH (oțel inoxidabil întărit prin precipitare).
| Indicator | Convențional (40Cr) | Propus (17-4PH) | Câștig de performanță |
|---|---|---|---|
| Forța de tracțiune | ~980 MPa | ~1310 MPa | ↑ 34% |
| Test de pulverizare de sare | Rugină după 500 de ore | Fără coroziune după 2000h | 4 × |
| Oboseala Viata | 1×10⁷ cicluri | 3.5×10⁷ cicluri | 3.5 × |
Combinații de etanșare
- Compozit PTFE + Fibră Aramidă: Folosim frecvent aceste etanșări avansate pentru rezistența lor ridicată la extrudare sub ≥350 bar presiune.
- Controlul scurgerilor: Se realizează prin menținerea scurgerilor statice sub 0.1 ml/h și a scurgerilor dinamice sub 0.5 ml/h (ISO 6194).

4. Materiale avansate și tehnologii de prelucrare a suprafețelor
Pentru a crește longevitatea pieselor, gestionând în același timp costurile, folosim tehnici selective de prelucrare a suprafețelor . Aceste procese îmbunătățesc semnificativ rezistența la uzură, reduc frecarea și contracarează coroziunea.
4.1 Metode de întărire a suprafeței și de acoperire
| Tipul procesului | Piese potrivite | Parametrii de bază | Câștig de performanță |
|---|---|---|---|
| Oxi-combustibil de mare viteză (HVOF) | Arbori de transmisie | Grosimea acoperirii WC-12Co: 0.2–0.3 mm | 8–10× Rezistență la uzură (ASTM G65) |
| Nitrurarea cu plasmă | Suprafețe de îmbinare a angrenajului | Grosimea stratului alb: ~0.015 mm Duritate suprafață ≥ 1100 HV0.5 |
Creștere de 3 ori a rezistenței la micro-pitting (FZG) |
| Oxidare cu micro-arc (MAO) | Baze din aluminiu | Porozitatea stratului ceramic < 5% Grosime: 50–80 μm |
20× Îmbunătățirea rezistenței la electro-coroziune |
- HVOF: Folosit în mod obișnuit pentru arbori critici expuși la condiții abrazive. Stratul de carbură de tungsten-cobalt (WC-Co) rezistă eficient la uzura abrazivă, menținând în același timp stabilitatea dimensională.
- Nitrurarea cu plasmă: Întărește selectiv suprafețele de contact ale angrenajului. Stratul de nitrură ultra-dură îmbunătățește capacitatea de încărcare în transmisiile cu cuplu mare.
- Oxidare cu micro-arc (MAO): Folosim asta cu siguranță aluminiu componente, cum ar fi consolele de susținere sau carcasele motorului, creând un strat asemănător ceramicii care rezistă la coroziune chiar și în condiții de înaltă tensiune sau diferențe de potențial.
4.2 Materiale compozite
Nailon ranforsat cu fibră de carbon (CF-PA66)
- Aplicatii: Brațe de ridicare de mare viteză sau elemente de ghidare.
- Beneficii : Un raport rezistență-greutate semnificativ mai mare decât aluminiul. CF-PA66 prezintă 450 MPa/(g·cm³) în termeni de rezistență specifică și rigiditate dinamică cu până la 120% mai mare decât aluminiul convențional.
Compozite cu matrice metalică (AlSiC)
- Aplicatii: substraturi de amortizare sau carcase predispuse la vibrații.
- Extindere termică: ~19×10⁻⁶ /°C, aproape de oțel, permițând integrarea coerentă în sistem.
- Atenuarea zgomotului: ~15 dB(A) de reducere a zgomotului la 2000 Hz, oferind un mediu de lucru mai silențios.
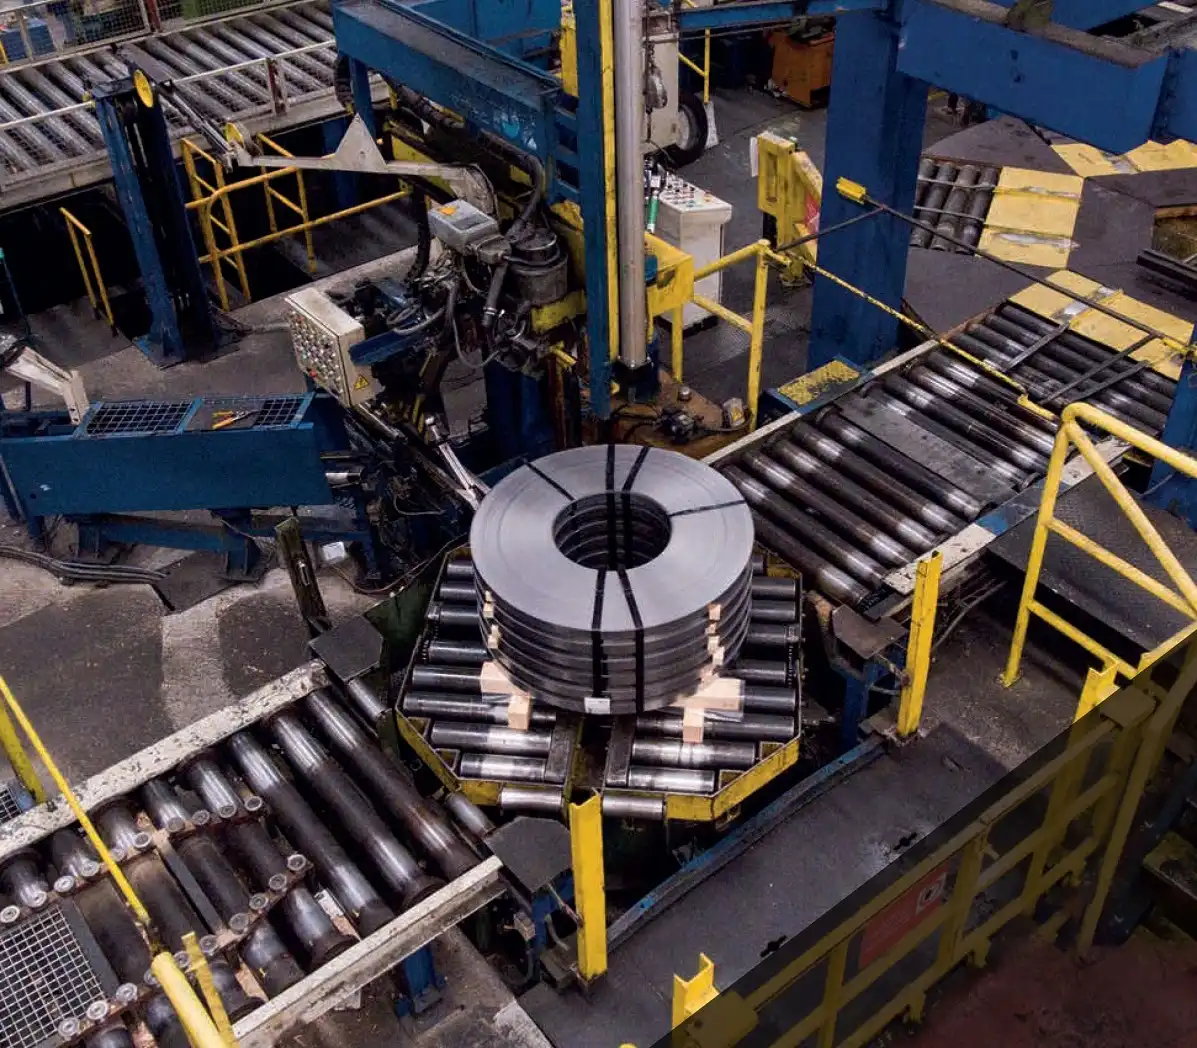
5. Testare de fiabilitate și validare
Selectarea materialelor premium este doar jumătate din poveste; validarea riguroasă este crucială pentru a confirma că designul îndeplinește sau depășește cerințele operaționale din lumea reală.
5.1 Norme de testare în laborator
| Categoria de testare | Articole de testare | Echipament | Pragul de acceptare |
|---|---|---|---|
| Performanță mecanică | Oboseală cu ciclu scăzut | Sistem servo-hidraulic MTS 810 | ≥150% din ciclurile de proiectare |
| Analiza microstructurii | Imagistica SEM | FEI Quanta 250 FEG | Incluziuni nemetalice ≤ B1 (DIN 50602) |
| Compoziție chimică | Spectroscopie de emisie optică | OES Foundry-Master Pro | Abaterea aliajului ≤ ±0.5% |
- Oboseală cu ciclu scăzut: Validăm piesele portante sub încărcare ciclică pentru a ne asigura că pot depăși ciclurile de proiectare cu cel puțin 50%.
- Analiza SEM: Pentru a confirma puritatea, uniformitatea materialului și pentru a detecta orice micro-fisuri sau incluziuni care s-ar putea propaga sub stres.
- Compoziție chimică: Fiecare lot de aliaj este testat înainte de producție. O abatere peste ±0.5% din compoziția țintă declanșează o acțiune corectivă.
5.2 Baza de date cu materiale digitalizate
Menținem un depozit bazat pe cloud care conține peste 15,000 de seturi de proprietăți ale materialelor. Inginerii actualizează continuu această bază de date cu:
- Curbele stres-deformare: Modele digitizate atât pentru condiții de încărcare statică cât și dinamică.
- SN Curbe de oboseală: Formule potrivite pentru fiecare aliaj sau compozit, permițând predicții mai precise de viață.
- Istoricul parametrilor de proces: Trasabilitatea completă a ciclurilor de tratament termic, a ID-urilor loturilor de turnătorie și a rezultatelor testelor.
Efortul de digitalizare asigură că fiecare iterație de proiectare a liniei de ambalare a bobinei este construită pe date din lumea reală, reducând presupunerile și rafinând alegerile materialelor în timp.
6. Comparații tipice de cazuri de aplicație
Pentru a evidenția beneficiile practice ale metodologiei noastre de selecție, iată câteva comparații directe între utilizarea tradițională a materialelor și alegerile noastre optimizate:
| Parametrul proiectului | Material/Abordare tradițională | Material/Abordare optimizat | Beneficiu din lumea reală |
|---|---|---|---|
| Coloana de ridicare a mașinii de ambalat | Oțel carbon Q235 + lubrifiere standard | Aliaj pe bază de Ni placat cu laser + acoperire cu lubrifiant solid | Interval fără întreținere extins la 5 ani |
| Bloc de supape hidraulice | Fontă ductilă (gradul GGG40) | Fier de grafit vermicular de înaltă densitate (GJV400) | Fluctuația presiunii redusă cu 40% |
| Rulment pentru placa turnantă | Oțel 45#, stingere standard | Oțel inoxidabil duplex 2205 (PREN≥35) | 7× Durată de viață în medii cu apă sărată |
| Observație cheie | Uzură mare, întreținere frecventă | Durată de viață extinsă, timp de nefuncționare mai mic | Costuri operaționale mai mici |
- Coloana de ridicare a mașinii de ambalat: Prin trecerea la placarea laser pe bază de Ni, am atenuat uzura abrazivă și am extins semnificativ intervalul de service fără întreținere la aproximativ cinci ani.
- Bloc de supape hidraulice: Utilizarea unui fier vermicular de înaltă densitate sporește capacitatea de amortizare și rezistența mecanică, stabilizând astfel controlul hidraulic.
- Rulment pentru placa turnantă: Oțelul inoxidabil duplex 2205 îmbunătățește drastic rezistența la coroziune, potrivit pentru condiții marine sau de mediu umed.
Pe lângă aceste îmbunătățiri hardware, recomandăm frecvent soluții complementare de vizualizare a datelor și mentenanță predictivă :
- Comparație microstructurală: Imagini una lângă alta care ilustrează modul în care placarea cu laser sau nitrurarea rafinează structura granulelor și duritatea suprafeței.
- Curbe de frecare: Curbe Stribeck pentru diferite acoperiri, permițând o înțelegere mai profundă a regimului de lubrifiere.
- Hărți de căldură cu prognoză de viață: Ilustrați punctele potențiale de defecțiune în zonele cu stres ridicat pe baza datelor de simulare cu elemente finite.
- Harta lanțului global de aprovizionare: Prezintă sursele de materii prime de calitate superioară și subliniază fiabilitatea logistică a fiecărui furnizor.
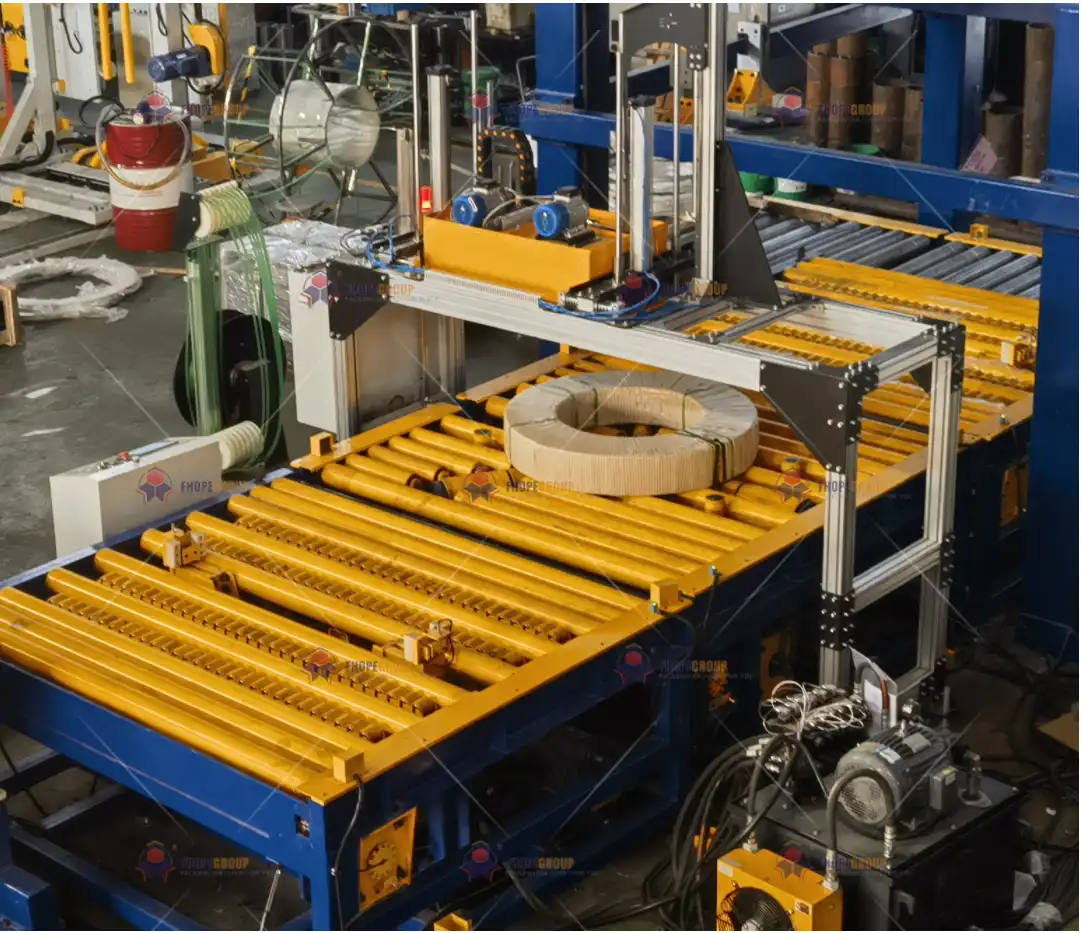
7. Concluzie
Atunci când se proiectează și se fabrică o linie de ambalare a bobinelor (care include echipamente de ambalare, legare cu banda și stivuire), nu se poate supraestima importanța selecției metodice a materialelor . De la oțeluri de înaltă rezistență, cum ar fi Q690D, pentru structurile mașinilor, până la 42CrMo4 pentru componente de mare viteză, fiecare alegere este validată cu teste standardizate și simulări meticuloase. Între timp, componentele nemetalice, cum ar fi șinele de ghidare UHMWPE și etanșările FKM, introduc proprietăți benefice care reduc frecarea, prelungesc durata de viață și minimizează scurgerile.
Cilindrii hidraulici și actuatoarele pneumatice — vitali pentru manipularea în siguranță a bobinelor — sunt construiți din materiale avansate, precum tije 17-4PH și etanșări compozite din fibră de PTFE-aramidă. De asemenea, integrăm modificări de suprafață, cum ar fi pulverizarea HVOF și nitrurarea cu plasmă, pentru a combate eficient uzura, coroziunea și oboseala. Pentru modele specializate, compozitele precum CF-PA66 sau AlSiC oferă avantaje structurale și de amortizare remarcabile, asigurând că echipamentul rămâne ușor, robust și rezistent la vibrații.
În cele din urmă, coloana vertebrală a întregului proces este regimul nostru de testare a fiabilității și baza de date de materiale bazată pe cloud. Prin supunerea componentelor la teste de oboseală cu cicluri înalte, microscopie SEM și verificări ale compoziției chimice în timp real, creăm o buclă de feedback care rafinează continuu designul și selecția materialelor. Această abordare riguroasă a dus la creșteri substanțiale ale duratei de viață a componentelor cheie, intervale de întreținere semnificativ reduse și un cost total de proprietate optimizat.
În concluzie, Procedura de producție: Selectarea materialelor pentru linia de ambalare a bobinelor nu înseamnă doar alegerea celui mai rezistent oțel sau a celei mai bune etanșări; ci și orchestrarea unei abordări integrate care să abordeze durabilitatea structurală, răspunsul dinamic și eficiența costurilor. Scopul nostru final este o soluție de ambalare extrem de fiabilă, sigură și rentabilă, care să îndeplinească sau să depășească standardele globale de calitate și mediu. Cu această metodologie bazată pe dovezi și date, oferim cu încredere echipamente care rezistă celor mai dificile condiții, aliniindu-se în același timp criteriilor moderne de sustenabilitate și ciclu de viață.
-
Învățați despre testarea la oboseală pentru a înțelege rolul acesteia în asigurarea durabilității și fiabilității componentelor structurale supuse solicitărilor. ↩
-
Explorați acest link pentru a înțelege cum servomotoarele îmbunătățesc precizia și eficiența în diverse aplicații, transformându-le într-o componentă vitală în automatizarea modernă. ↩
-
Descoperiți importanța Evaluării Ciclului de Viață în evaluarea impactului asupra mediului și luarea unor decizii informate pentru practici sustenabile. ↩