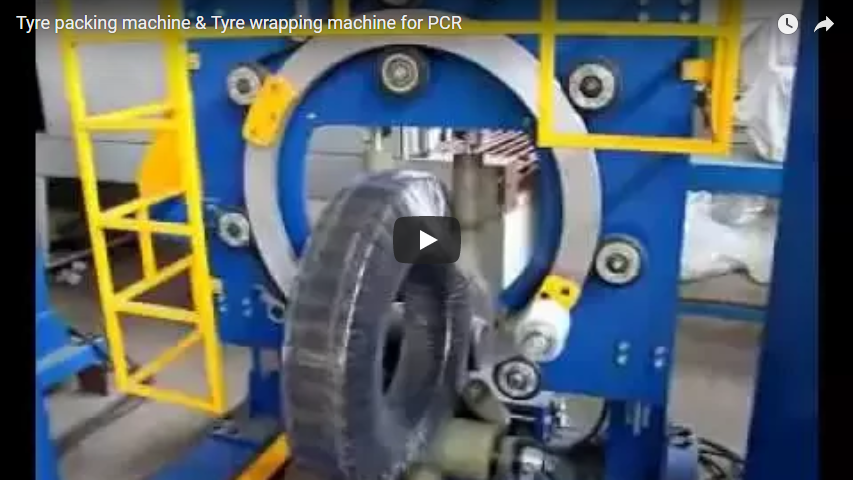
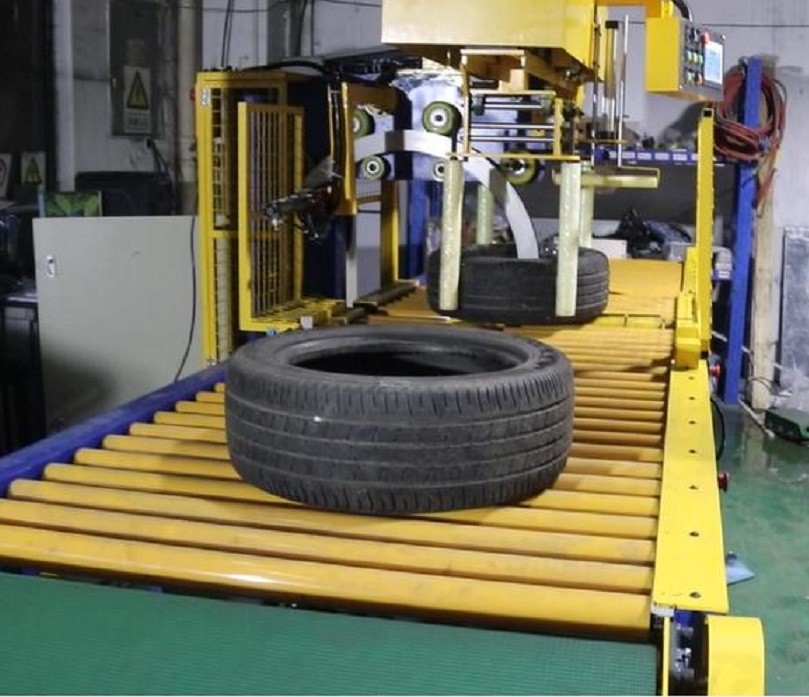
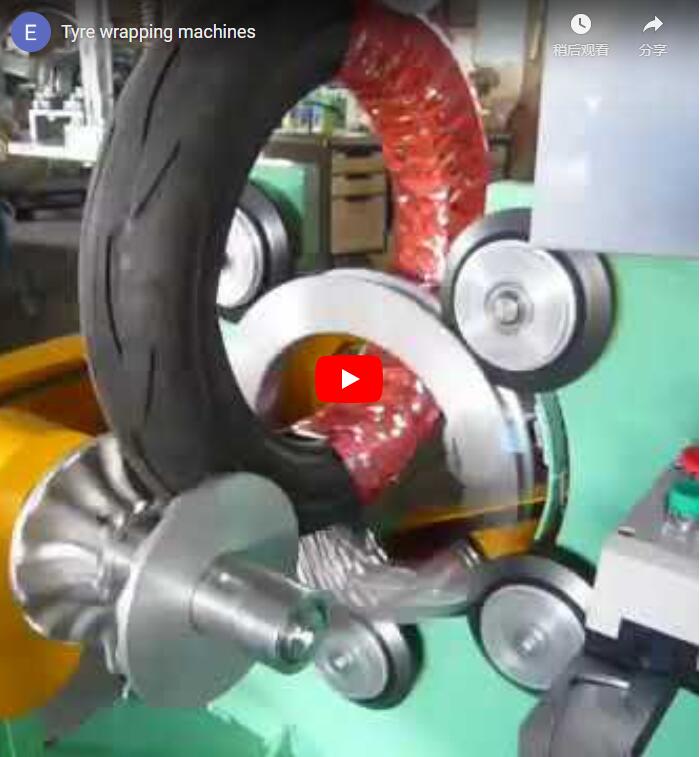
A máquina automática de embalagem de pneus é um sistema de embalagem orbital para fábricas de pneus, instalações de recapagem e centros de distribuição automotiva, onde pneus acabados para carros de passeio, caminhões e OTR (fora de estrada) precisam de proteção contínua da superfície contra umidade, poeira e raios UV durante o armazenamento e transporte. Ao contrário das embaladoras de paletes com filme stretch que fixam cargas em bloco, os sistemas em linha processam pneus não paletizados entregues em esteiras de rolos, aplicando filme de alta tensão através do olhal do pneu (envolvimento radial) ou transversalmente à banda de rodagem.
Sumário Executivo
Uma máquina automática de embalagem de pneus processa pneus entregues planos em linhas de rolos motorizadas, alcançando automação completa sem manuseio manual. O sistema registra, centraliza, levanta e embala pneus individuais ou empilhados em 20 a 35 segundos por unidade. Os principais parâmetros de engenharia são a estabilidade do tempo de ciclo, a sobreposição consistente da película em diferentes diâmetros externos (DE) e larguras de seção dos pneus, e o controle de tensão que protege a geometria do talão do pneu contra distorções.
Como funciona o envelopamento automático de pneus
O ciclo de enrolamento é acionado por dois eixos sincronizados: a rotação circunferencial do pneu e a rotação orbital do anel de enrolamento.
[Infeed Roller Conveyor]
         │
         ▼
[Pneumatic Indexing Stop & Photoelectric Detection]
         │
         ▼
[Bilateral Self-Centering Clamps Align Tire to Ring Axis]
         │
         ▼
[Internal Lifting Cradle Disengages Tire from Conveyor Bed]
         │
         ▼
[Driven Cradle Rollers Rotate Tire (C-Axis)] ◄── synchronized ──► [Orbital Ring Rotates Film Carriage (A-Axis)]
         │
         ▼
[Pneumatic Clamp & Hot-Knife / Mechanical Cut Unit]
         │
         ▼
[Cradle Lowers Wrapped Tire Back to Outfeed Roller Line]- Alimentação e posicionamentoOs pneus deslocam-se ao longo de uma esteira rolante motorizada; um sensor fotoelétrico aciona um batente pneumático que para o pneu na posição de referência para o enrolamento.
- Centralização bilateralGuias pneumáticas duplas opostas com roletes de poliuretano que não deixam marcas prendem as paredes laterais, alinhando o furo do pneu com o eixo do anel orbital.
- Elevação e rotação do berçoUm berço motorizado com roletes de apoio revestidos de poliuretano eleva o pneu de 30 a 50 mm acima da esteira transportadora e o gira em torno de seu eixo.
- Aplicação de filme orbitalO anel gira o carro de filme através do furo do pneu; a relação entre a velocidade do anel e a velocidade de acionamento do berço define a sobreposição radial do filme: Taxa de sobreposição (%) = (1 − Avanço linear por rotação do anel ÷ Largura efetiva do filme) × 100%.
- Cortar, limpar e descarregarUma pinça prende o filme, um fio quente ou uma lâmina serrilhada corta a ponta, uma escova de limpeza sela a extremidade e o suporte abaixa o pneu enrolado até a linha de saída.
Os principais subconjuntos incluem um transportador de rolos reforçado com rolos revestidos de borracha de 3 a 5 mm, uma estação de centralização pneumática com mecanismo de cremalheira e pinhão ou de cilindro duplo, um anel orbital com rodas motrizes de fricção de poliuretano, um carro de pré-estiramento motorizado que proporciona alongamento de 150% a 300% e um PLC/HMI Siemens S7-1200 ou Allen-Bradley Micro800 para gerenciamento de movimento, receitas e diagnósticos.
Especificações técnicas
A máquina suporta pneus radiais para carros de passeio (PCR), pneus radiais para caminhonetes (LTR) e pneus radiais para caminhões/ônibus comerciais (TBR):
| Parâmetro | Especificação (PCR / LTR) | Especificação (TBR / Uso Comercial Pesado) |
|---|---|---|
| Diâmetro externo do pneu (DE) | 450 – 850 mm | 750 – 1,400 mm |
| Largura da seção do pneu | 120 – 350 mm | 200 – 500 mm |
| Peso máximo da peça de trabalho | 45 kg (individual) / 80 kg (pilha) | 150 kg (individual) / 250 kg (pilha) |
| Tempo do ciclo de embalagem | 20 a 30 segundos por pneu | 30 a 45 segundos por pneu |
| Velocidade de rotação do anel | Até 120 RPM (controlado por inversor) | Até 80 RPM (controlado por inversor) |
| Velocidade de rotação do pneu | 5–25 RPM (infinitamente variável) | 3–15 RPM (infinitamente variável) |
| Material de Filme | Filme LLDPE fundido/soprado/VCI | Fita de LLDPE fundida/soprada/tecida de HDPE |
| Espessura do filme | 17–25 µm (calibre 68–100) | 23–35 µm (calibre 92–140) |
| Proporção de pré-alongamento | 150%–300% (pré-alongamento de potência com engrenagem) | 200%–320% (controle eletrônico de motor duplo) |
| Taxa de sobreposição radial | 30%–70% (programável por PLC) | 40%–80% (programável por PLC) |
| Consumo e pressão do ar | 0.5–0.7 MPa; 120 NL/min | 0.6–0.8 MPa; 180 NL/min |
| Poder instalado | 3.5–5.5 kW, 380/480 V 3P 50/60 Hz | 5.5–9.2 kW, 380/480 V 3P 50/60 Hz |
| Capacidade de produção nominal | 100–160 pneus/hora | 70–110 pneus/hora |
Alinhamento e centralização da esteira transportadora
Para um envolvimento consistente, é necessário que o furo do pneu esteja alinhado concentricamente com o eixo central de rotação do anel; pneus descentralizados causam tensão irregular, sobreposição errática e risco de colisão.
- Equalização Mecânica BilateralOs braços de centralização são interligados por equalizadores de cremalheira e pinhão ou válvulas pneumáticas proporcionais de circuito fechado, de modo que os pneus descentralizados se desloquem para a linha central da máquina sem intervenção do operador.
- Proteção da parede lateralAs placas de guia de contato utilizam rolamentos de rolos de rotação livre revestidos com HDPE ou poliuretano macio (70–80 Shore A); a pressão de fixação regulada entre 0.2 e 0.4 MPa evita a deformação do talão e o desgaste em pneus polidos.
- Adaptação dinâmica de receitasEm linhas de produção com lotes mistos, um conjunto óptico mede o diâmetro externo e a largura do pneu a montante, permitindo que o CLP ajuste o curso de centralização, o espaçamento do berço e as velocidades de acionamento em tempo real.
Padrão de filme e embalagem
A escolha correta do filme e da cinemática da embalagem controla diretamente o custo da embalagem e o tempo de armazenamento:
- Tipos de filmesFilme stretch padrão de LLDPE fundido oferece transparência, resistência a perfurações e aderência unilateral; filme VCI (inibidor de corrosão por vapor) protege talões de aço expostos e pregos de inverno durante o transporte marítimo; fita tecida de HDPE/PP é adequada para pneus de caminhões e equipamentos pesados de mineração.
- Dinâmica de pré-alongamentoOs rolos motorizados de pré-estiramento alongam o filme em 200% a 300% antes da aplicação, endurecendo o polímero por trabalho a frio e reduzindo o custo de consumíveis em 45% a 55% em comparação com o envoltório por fricção e freio.
- Controle de TensãoUm braço de mola ou um circuito de célula de carga mantém a tensão entre 15 e 40 N, evitando que pneus finos se estiquem ao conter feixes de múltiplos pneus.
- Camadas configuráveisEm vez de revestimentos fixos na parte superior/inferior, os operadores selecionam camadas radiais totais — camada única com sobreposição de 50% para proteção contra poeira, camada dupla com sobreposição de 67% para proteção contra raios UV em ambientes externos e exportação marítima.
Benefícios da integração em linha
A integração da máquina em linhas de acabamento ou triagem elimina os gargalos relacionados ao manuseio de paletes e à embalagem manual:
- Operação contínua em linhaA integração direta com linhas de rolos motorizados, transportadores de correia modulares ou elevadores aéreos não requer carregamento manual nem intervenção de guindaste.
- Tempo Takt previsívelCiclos padrão de 20 a 35 segundos suportam de 100 a 160 unidades por hora, compatíveis com células de cura de alta velocidade e testes de uniformidade.
- Eliminação de embalagens secundáriasAs embalagens compactas eliminam a necessidade de intercalações de papelão, invólucros termoencolhíveis ou cintas de aço em pequenos pacotes (de 2 a 4 pneus).
- Dados abrangentes do processoA arquitetura PLC suporta conectividade SCADA/MES via Ethernet/IP ou Profinet, rastreando consumo de filme, ciclos por turno, horas de funcionamento e diagnósticos.
Sistemas de segurança
A máquina está em conformidade com as normas EN 415-6 (máquinas de embalagem), ISO 12100 e ISO 13849-1:
- Vigilância PerimetralUma cerca de malha de arame de aço interligada de 2.0 m envolve o anel e o berço.
- Intertravamentos de porta de acessoInterruptores em conformidade com a norma ISO 14119 com trava de proteção por solenóide (Cat 4, PL e) impedem a abertura da porta durante a rotação.
- Detecção Óptica de PresençaAs cortinas de luz de segurança do tipo 4 silenciam durante a passagem dos pneus e interrompem o movimento se um operador colocar a mão dentro da área de proteção ativa.
- Frenagem à prova de falhasOs freios a disco de fricção acionados por mola interrompem a inércia do anel em velocidade máxima em 0.8 s na parada de emergência.
- Válvulas de descarga pneumáticas e bloqueioVálvulas de descarga de canal duplo liberam a pressão retida no botão de parada de emergência; os pontos de isolamento de energia possuem dispositivos de bloqueio e etiquetagem (LOTO) em conformidade com as normas da OSHA.
Requisitos de Manutenção
- Diariamente (Verificação de Turno)Inspecione a lâmina de corte e remova os resíduos da película; verifique as cortinas de luz e os dispositivos de parada de emergência; drene o reservatório do filtro/regulador.
- SemanalLimpe a pista anular e as rodas guia; lubrifique os trilhos de centragem, os rolamentos e as correntes; verifique o estado dos rolos de pré-tensionamento.
- MensalInspecione a tensão da correia/corrente de transmissão do anel, verifique o torque dos fixadores do carro do anel e verifique se há vazamentos nos cilindros e válvulas proporcionais.
- Semestralmente / AnualmenteTestar circuitos de segurança, intertravamentos e distâncias de frenagem; realizar testes de isolamento em motores e inspecionar painéis elétricos; recalibrar células de carga e sensores de tensão.
Guia de Seleção
- Envelope de tamanho da peça de trabalhoDocumente o diâmetro externo, o diâmetro interno, a largura da seção transversal e o peso de todos os SKUs, incluindo os pacotes empilhados.
- Velocidade da linha e geometria de integraçãoConfirme a altura da linha de passagem (padrão de 650 a 850 mm), as distâncias entre os centros dos rolos e o tempo de ciclo disponível.
- Objetivos da EmbalagemEscolha a película radial de camada única para proteção contra poeira em ambientes internos ou a película multicamadas com VCI/inibição de UV para transporte de longa duração.
- Nível de AutomaçãoSelecione unidades de botão independentes ou células totalmente integradas que se comunicam com o PLC/MES da instalação.
- Área ocupada e acesso ao serviçoDeixe uma folga mínima de 1,200 mm ao redor do raio de giro do carro para a troca e manutenção do rolo de filme.
Próximo Passo
Para configurar um sistema otimizado de embalagem de pneus em linha: detalhe a faixa dimensional dos seus pneus (diâmetro externo, largura, peso), a capacidade de produção desejada e as especificações da esteira; envie desenhos de layout e parâmetros para info@fhopepack.com ; receba uma proposta personalizada com layout 3D, desenhos unifilares e simulação de ciclo; em seguida, revise e aprove a lista de materiais, a arquitetura de segurança e a interface do CLP antes da liberação para fabricação.