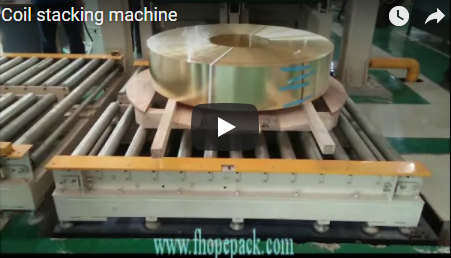
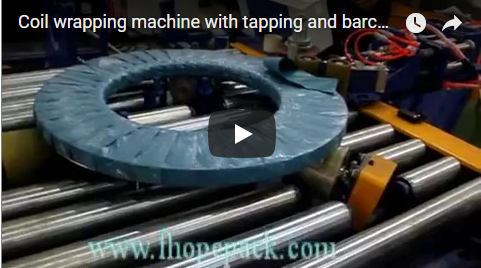
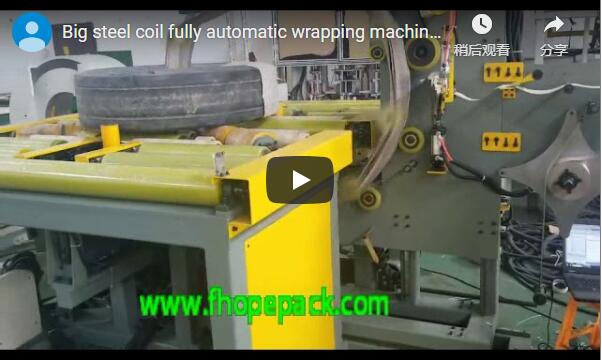
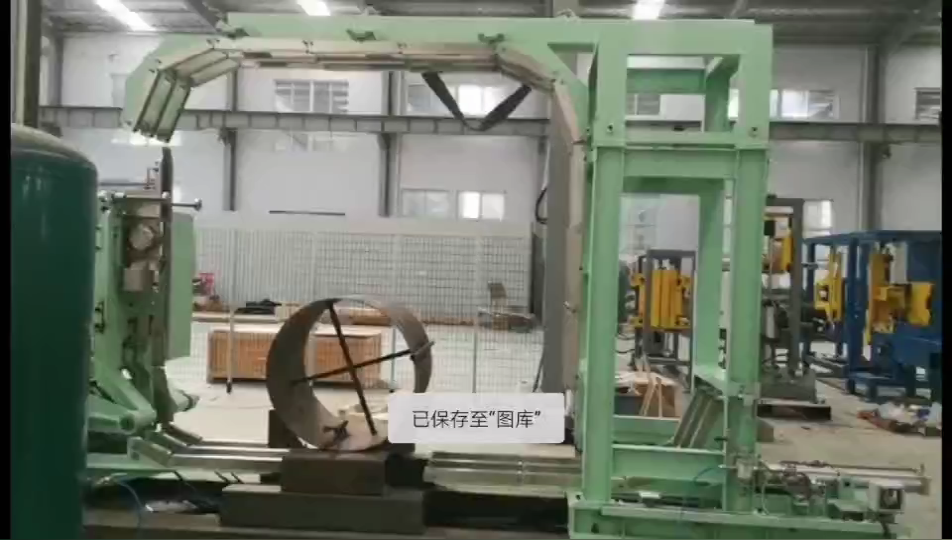
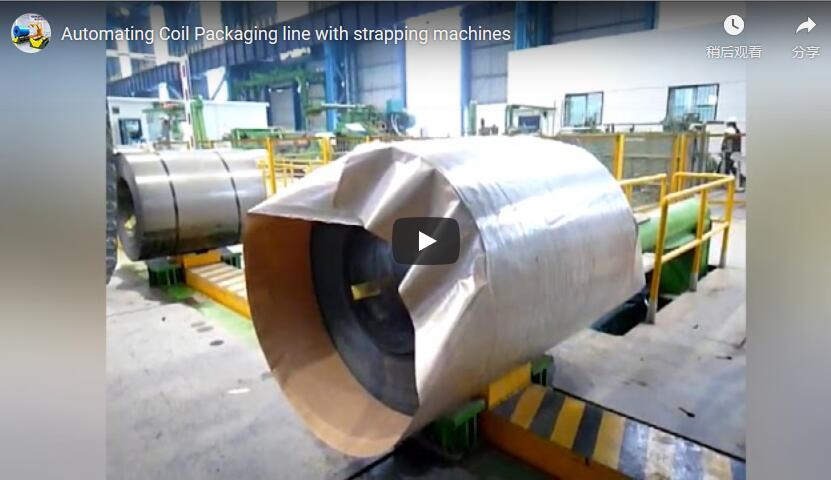
Resumo executivo: Entre a usina e a área de expedição, uma bobina de aço precisa ser colocada, selada e embalada. Fazer isso com um gancho de guindaste e içamento manual é lento, cansativo e o momento em que ocorre a maior parte dos danos à superfície. Uma linha automática de embalagem de bobinas de aço agarra a bobina, trata suas faces extremas e a embala sobre rolos motorizados, sem necessidade de levantamento por operador em nenhuma etapa. O pequeno vídeo abaixo mostra uma linha operando bobina após bobina; o restante desta página explica o que cada estação faz, quando adicioná-la e como a geometria de suporte é dimensionada para a sua gama de bobinas.
Conteúdo
- A linha em resumo
- Como a bobina se move ao longo da linha
- Estações adicionais e quando cada uma se paga.
- Suporte da bobina: a regra do passo do rolo
- Controles e segurança
- Lista de verificação de seleção
- Perguntas frequentes sobre engenharia
- Dados de especificação publicados
- Leitura relacionada
- Fontes
- Próxima etapa
A linha em resumo
Uma linha de embalagem de bobinas de aço não é uma única máquina. Trata-se de uma sequência fixa e interligada de estações pelas quais a bobina passa uma única vez: a bobina é agarrada, suas extremidades são pressionadas e seladas, ela é envolvida e liberada. A bobina sai da linha orientada e protegida para a próxima etapa do processo.
Na prática, isso significa que, para a pessoa que costumava içar correntes em bobinas a cada transferência, elimina a maior parte desses levantamentos manuais. Para o supervisor da linha, a posição da bobina ao sair de cada estação é previsível, então a próxima estação não precisa procurar a bobina novamente.
Como a bobina se move ao longo da linha
No vídeo, a sequência se desenrola da seguinte forma:
- Entrada. A bobina chega deitada sobre uma esteira rolante motorizada antiderrapante.
- Agarrar e centrar. Um carro de fixação hidráulica prende a bobina, eleva-a até a altura de trabalho e a centraliza sobre a estação; a base de rolos trabalha em conjunto com a força de fixação para que a bobina não oscile.
- Tratamento facial final. A estação de descida abaixa sobre a bobina enquanto esta é segurada, pressiona e sela a face da extremidade da bobina e, em seguida, se afasta.
- Embrulho. A bobina é colocada de volta na esteira e segue para uma estação de embalagem específica.
- Lançamento. O mecanismo é reiniciado e a bobina sai da estação, posicionada para a próxima área de processo.
Estações adicionais e quando cada uma se paga.
Nem toda linha precisa de todas as estações. Adicione uma estação somente quando o trajeto da bobina ou o seu processo assim o exigir.
| Estação | O que isso acrescenta | Adicione quando… |
|---|---|---|
| Inclinador de bobina ou descida | Gira ou reorienta a bobina (de olho para o céu para olho para parede ou pressão na face final). | Seu invólucro requer uma orientação específica para os olhos e as bobinas chegam em outra direção. |
| Carro de fixação e centralização | Grampo hidráulico com movimento de elevação e centralização | As bobinas devem ser posicionadas fora da esteira ou centralizadas sem o uso de guindaste. |
| Estação de embrulho | Filme extensível em pó é aplicado ao redor da circunferência e das faces. | O uso de filme elástico ou embalagem protetora está incluído no escopo. |
| Estação de cintagem | Correia radial ou circunferencial antes do envio | As bobinas devem ser fixadas adequadamente para empilhamento ou transporte de longa distância. |
| Pesagem (opcional) | Captura de peso da bobina em linha | Você precisa de peso nos documentos de envio, inventário ou validação de carga. |
| Torre de sinalização | Status de três cores na entrada | Um operador precisa ter o status da linha à vista. |
A etapa de enrolamento aceita padrões programáveis, porcentagem de sobreposição e tensão do filme por tamanho de bobina e tipo de superfície, conforme a documentação do produto FHOPE. Esses valores são definidos no programa de controle durante o comissionamento, e não são fixados na fábrica.
Suporte da bobina: a regra do passo do rolo
A geometria que não pode ser alterada é a forma como a bobina se posiciona na esteira. A regra de projeto mantém pelo menos três roletes sob a bobina de menor diâmetro para a qual a linha foi construída. Menos pontos de contato permitem que uma bobina leve ou estreita oscile entre os roletes, comprometendo o alinhamento da fixação.
Exemplo prático ilustrativo, com legendas e não uma especificação:
| item | Valor |
|---|---|
| Diâmetro externo da bobina menor (ilustrativo) | 800 mm |
| Inclinação do rolo (ilustrativa) | 200 mm |
| Rolos sob a bobina, 800 dividido por 200 | 4 |
Se a sua bobina menor for menor, reduza o espaçamento; se a sua gama for ampla, confirme o pior cenário para cada projeto em vez de calcular a média. Uma linha integrada normalmente abrange a faixa industrial média. As bobinas têm um diâmetro externo de cerca de 600 a 800 mm e passam por rolos de aproximadamente 100 mm, com bobinas maiores próximas de 1.2 a 1.5 m de diâmetro externo e 0.6 a 0.8 m de diâmetro interno. O diâmetro externo, o diâmetro interno, a largura e o peso exatos da sua linha são definidos na fase de engenharia do projeto, e o manuseio do eixo da bobina é fixado à sua gama de bobinas na mesma etapa.
Controles e segurança
A arquitetura de segurança foi projetada de acordo com as normas CE (EN ISO 13849-1 / EN 415-10) e os requisitos da OSHA. O fornecimento padrão inclui cercas perimetrais intertravadas ao redor da área de risco, cortinas de luz de segurança com silenciador na entrada e saída da esteira transportadora e circuitos de parada de emergência de dois canais em cada posição do operador. O pessoal só entra na área de risco quando a linha está parada e isolada.
A linha opera em uma sequência interligada, controlada por CLP: a pinça, o descensor e a esteira não podem operar fora de ordem, de modo que uma bobina solta nunca ultrapassa a cabeça móvel. Uma torre de sinalização tricolor exibe verde durante a operação da linha, e estados vermelho ou âmbar, com comportamento de reinicialização, seguem o programa de controle. A aplicabilidade da cláusula para o seu mercado de destino é confirmada na fase de engenharia do projeto.
Lista de verificação de seleção
- Diâmetro externo (OD), diâmetro interno (ID) e peso da bobina (menor e maior) para definir o passo do rolo e a carga nominal da braçadeira.
- É necessário orientar o olhar no embalador para escolher entre a alimentação inclinada ou a alimentação horizontal direta.
- É necessário envolver o material, sobrepor e amarrar, configurar as estações de envolvimento e amarração e o programa de filmagem.
- Tempo de ciclo e alvo de posicionamento, para acordar a faixa de tolerância com nossa equipe de engenharia.
- Escopo de segurança: cercas, portas intertravadas, botão de parada de emergência e aberturas com cortina de luz, conforme as normas do mercado de destino.
- Interface de controle: plataforma PLC, fieldbus e diagnóstico remoto, conforme acordado na engenharia do projeto.
Perguntas frequentes sobre engenharia
P: A linha precisa de um operador? R: Não — em operação normal, a sequência funciona de forma totalmente automática e requer um operador apenas para supervisão, nunca para içar objetos.
P: Quantos roletes devem ficar sob uma bobina? R: Pelo menos 3 roletes sob a menor bobina da sua linha; a bobina de 800 mm com espaçamento de 200 mm no exemplo apresentado fica sobre 4 roletes.
P: Como sei que a linha está pronta? R: Uma torre de sinalização tricolor na entrada mostra verde enquanto a linha estiver em funcionamento, e estados vermelho ou âmbar com uma etapa de reinicialização automática seguem o programa de controle.
P: O que a linha faz com as faces das extremidades da bobina? R: A estação de descida pressiona e sela a face da extremidade da bobina antes do enrolamento, e a proteção interna do diâmetro interno da bobina pode ser especificada quando necessário.
P: O eixo da bobina é sempre horizontal? R: Ele é horizontal na alimentação em linha padrão; quando sua máquina de enrolar precisa de uma bobina com os olhos na vertical ou o layout exige isso, uma opção de inclinação é adicionada e o posicionamento do eixo é definido na fase de engenharia do projeto.
Dados de especificação publicados — confirme com a sua linha.
Estas são as declarações de produto publicadas pela FHOPE. Confirme cada uma delas comparando-as com a linha citada antes de comprar.
- O basculador de bobinas gira as bobinas 90° (do ponto de vista do céu ao ponto de vista da parede) como a primeira estação da linha, e pode transportar um sistema de pesagem integrado para documentos de expedição e registros de estoque.
- O processo de embalagem com filme stretch é totalmente automatizado e programável — padrão de embalagem, percentual de sobreposição e tensão do filme por tamanho de bobina e tipo de superfície.
- A literatura de produção cita uma capacidade de processamento em linhas de bobinas integradas de cerca de 60 bobinas/h, e a imprensa especializada há muito aponta a selagem e o cintamento das extremidades como o primeiro gargalo nas linhas de corte longitudinal (The Fabricator, 2003), com um tempo de empilhamento da ordem de 40 a 45 segundos por bobina, segundo essa análise. Considere a capacidade de processamento como uma meta a ser confirmada, e não como um valor mínimo.
Leitura relacionada
Fontes
- Operação de linha: nosso vídeo no YouTube.
- Especificações da máquina: Equipe de engenharia da FHOPE, 08/10/2026.
- Figuras de rolos e bobinas: exemplo prático ilustrativo e figuras para projetos.
- Literatura do produto: Publicações sobre a linha de embalagem de bobinas de aço FHOPE.
- Referência do setor: The Fabricator, 2003 (análise de vedação e empilhamento da extremidade da linha de corte).
Próxima etapa
- Envie o desenho da sua gama de bobinas e do layout. para info@fhopepack.com — os menores e maiores diâmetros externos (DE), internos (DI), largura e peso, além da área ocupada pelo seu terreno.
- Receba uma proposta em até 48 horas. com o layout estação a estação, espaçamento entre roletes e lista de estações dimensionados para sua gama.
- Agende uma visita técnica gratuita. Assim, o acesso ao edifício, a profundidade da vala e o fornecimento de energia são confirmados no local antes de você fazer o pedido.
Última revisão: 08/10/2026