Resumo executivo: Uma bobina enrolada manualmente é moldada pelo humor do turno. A embalagem em bobina envolve três decisões interligadas: a quantidade de mão de obra necessária para cada enrolamento, a consistência com que o filme suporta a carga e se a linha consegue acompanhar o ritmo da bobinadeira que a alimenta. Fornecemos estações manuais e linhas automatizadas, e a opção ideal depende dos seus volumes e tamanhos de bobina.
Conteúdo
- As quatro coisas a considerar
- Enrolamento manual de bobinas
- A linha de bobinas automatizada
- Alimentação e posicionamento
- Estação de enrolar anéis
- Amarração e fechamento
- Configuração típica
- O que o vídeo mostra
- Lista de verificação de seleção
- Controles e segurança
- Perguntas frequentes sobre engenharia
- Próxima etapa
- Leitura relacionada
- Fontes e normas
As quatro coisas a considerar
A escolha do equipamento de embalagem em bobina baseia-se em quatro fatores. Mão de obra: custo da equipe na estação de trabalho; integridade da embalagem: capacidade do filme e das cintas de segurar a carga durante o transporte; produtividade: capacidade da embalagem de acompanhar o ritmo da bobinadeira anterior; e complexidade: demandas da linha em relação ao piso, ao suprimento de ar e ao painel elétrico.
A maioria dos erros de aquisição decorre da definição de uma velocidade sem antes resolver a questão do alinhamento da bobina, pois uma bobina descentralizada desloca-se durante o transporte, independentemente da velocidade de fabricação.
Enrolamento manual de bobinas
Uma estação manual consiste em um dispensador de filme, uma ferramenta portátil de cintagem e algumas pessoas. Os operadores posicionam o rolo, aplicam o filme manualmente e tensionam fitas de aço ou PET ao redor dele.
Funciona com baixo volume e pouca variedade. O diferencial é a consistência: a tensão aplicada manualmente varia de volta para volta, e a estação leva mais tempo por bobina no ponto em que a fila está esperando.
A linha de bobinas automatizada
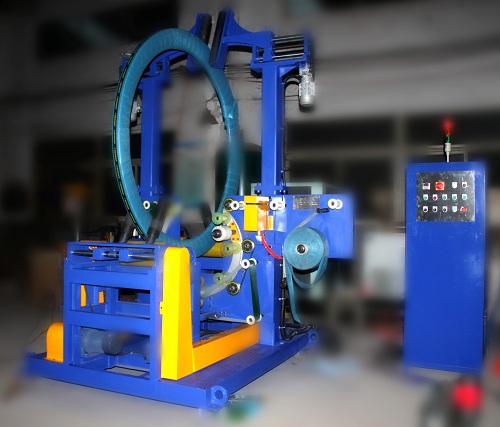
Uma linha automatizada transporta a bobina através de estações de trabalho sincronizadas em uma esteira transportadora. Um anel de envolvimento gira o filme ao redor da bobina estacionária, uma unidade de cintagem aplica as faixas tensionadas e o ciclo é executado de forma controlada. A linha é construída de acordo com os tamanhos de bobina e a taxa de produção necessária.
Alimentação e posicionamento
A bobina entra na esteira e passa por uma estação de sensores. Os sensores captam a posição da bobina, os braços de centralização alinham o eixo do diâmetro interno com o centro do anel de enrolamento e, assim, o revestimento é aplicado em uma bobina centralizada em vez de uma desalinhada.
O posicionamento é a primeira coisa que o processo automatizado de embalagem faz, porque nada depois disso pode corrigir um início descentralizado.
Estação de enrolar anéis
Na estação de embalagem, a bobina permanece imóvel enquanto o anel de filme gira ao seu redor, depositando o filme com uma sobreposição controlada. Rolos de pré-estiramento puxam o filme antes de sua aplicação, e a tensão é mantida pelo acionamento, e não pelo operador.
O resultado é uma cobertura com compressão uniforme e sobreposição consistente de bobina para bobina, o que mantém a carga firme mesmo com a vibração do transporte.
Amarração e fechamento
Após o envolvimento, a unidade de cintagem aplica as cintas em posições tensionadas, com a tensão calibrada de acordo com a carga. O PET é adequado para cargas que se acomodam e precisam de alguma recuperação de tensão; o aço serve para bordas pesadas e rígidas. Onde as bordas precisam de reforço extra, uma seladora automática ou uma fita termoencolhível completa a cobertura, e toda a seleção é definida para cada projeto.
Configuração típica
Os valores abaixo representam os envelopes iniciais comuns para esta classe de máquinas e são confirmados por projeto.
| Parâmetro | Faixa típica, confirmada por projeto. |
|---|---|
| Tamanhos das bobinas | Envoltório personalizado para bobinas com diâmetro interno e externo, largura e peso definidos por projeto. |
| Transportador | transportador de corrente dimensionado para a largura da bobina |
| Embrulho | anel rotativo com pré-estiramento e controle de sobreposição |
| Bandas | aço ou PET, tensão definida por carga |
| saída | Ciclo de linha definido para a taxa de enrolamento a montante, seleção por projeto |
| alimentação eléctrica | 380 V trifásico 50 Hz ou 220 V monofásico para estações de iluminação, selecionado de acordo com o projeto para a alimentação da usina. |
O que o vídeo mostra
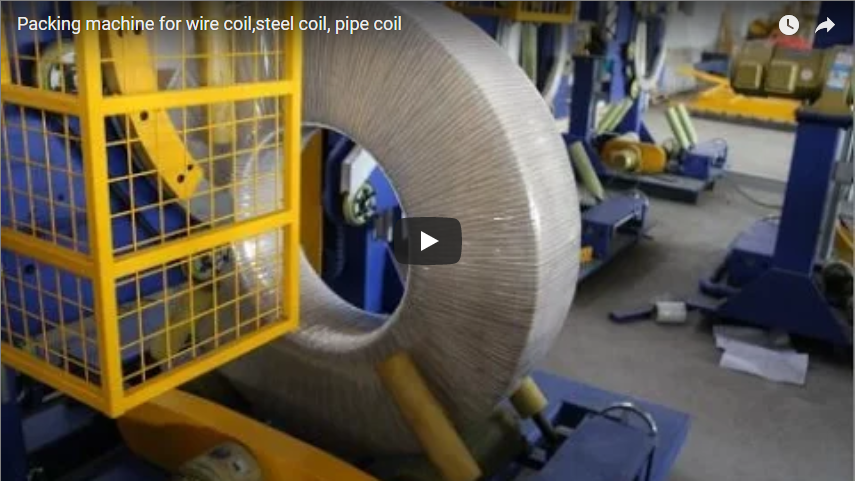
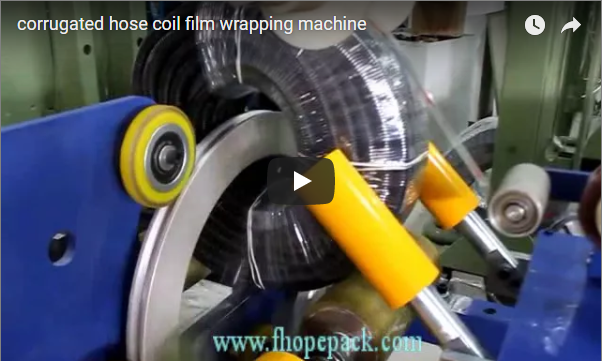
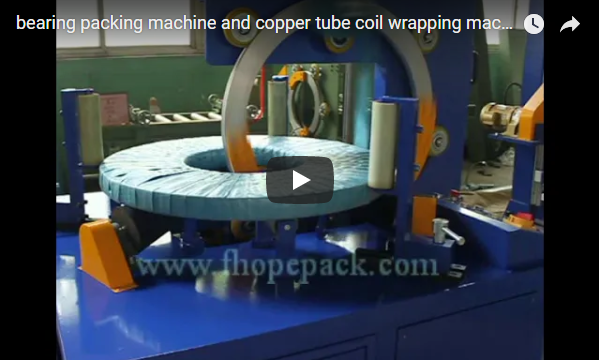
Nossas imagens mostram uma linha automatizada enrolando uma bobina em uma esteira e movendo-a para a etapa de cintagem. Trata-se de uma demonstração geral; portanto, os tamanhos das bobinas, a taxa de produção e o layout para sua planta serão confirmados conosco para cada projeto específico.
Lista de verificação de seleção
| Questão | Confirme por projeto |
|---|---|
| Bobinas por dia | Estação manual versus linha automatizada |
| Tamanhos das bobinas | transportador e envelope de anel |
| Modo de trânsito | Filme plástico e fita de amarração necessários por carga |
| Ritmo contra a corrente | saída de linha correspondente ao enrolador |
| Espaço no chão | Layout e serviços disponíveis |
| alimentação eléctrica | tensão, fase e frequência no local |
Controles e segurança
A linha de produção é controlada por um painel com botão de parada de emergência em cada estação. Dispositivos de intertravamento mantêm o operador afastado das esteiras em movimento e da cabeça de aplicação da cinta, e o anel de embalagem fica protegido onde o ciclo é automático. Mantenha a área livre enquanto a linha estiver em funcionamento e siga o manual da máquina para verificações de rotina.
Perguntas frequentes sobre engenharia
P: Estação manual ou linha automatizada? R: Volumes baixos são adequados para uma estação manual ou semiautomática; à medida que o número de bobinas produzidas por dia aumenta, uma linha automatizada compensa pela consistência e produtividade. Dimensionamos a escolha com base nos volumes de cada projeto.
P: Por que o alinhamento da bobina é o primeiro aspecto a ser considerado? R: Uma bobina descentralizada se desloca durante o transporte e exige tempo de reposicionamento; o alinhamento antes do enrolamento faz toda a diferença entre uma carga estável e uma que precisa ser retrabalhada.
P: Que tipo de filme e fita são usados? R: Filme stretch com controle de pré-estiramento e fita de aço ou PET tensionada de acordo com a carga. Confirmado para cada projeto.
P: A linha consegue acompanhar a bobinadeira? R: A saída é configurada para corresponder à taxa de bobinagem a montante, de modo que o enrolamento não se torne o gargalo.
P: Quais tamanhos de bobina são abrangidos? R: O transportador e o anel são dimensionados de acordo com a faixa de diâmetro interno e externo, largura e peso de cada projeto.
Próxima etapa
- Envie um e-mail para info@fhopepack.com com as dimensões das bobinas, volumes e taxa de enrolamento a montante.
- Enviamos uma comparação entre estação e linha, além de um desenho do layout, em até 48 horas.
- Agendamos uma visita técnica para confirmar as instalações e a área disponível.
Leitura relacionada
- Máquina de embalagem de bobinas de fio com estação de enrolamento móvel
- Máquina de compressão de bobina de fio e máquinas de cintagem PET
- Basculador de bobinas de aço com serviço personalizado
- Linhas de produtos de máquinas de embalagem FHOPE
Fontes e normas
- ISO 12100:2010 — Segurança de máquinas. Princípios gerais para projeto, avaliação de riscos e redução de riscos.
- EN 415-10:2014 — Segurança de máquinas de embalagem. Requisitos gerais
- EN ISO 13849-1:2023 — Segurança de máquinas. Partes de sistemas de controle relacionadas à segurança.
- Vídeo demonstrativo da linha de embalagem automatizada de bobinas da FHOPE. Análise para demonstração geral; dimensões, taxa e layout das bobinas confirmados por projeto.
Última revisão: 10/10/2026