Opanowanie pakowania cewek: kontrola naprężenia małych cewek na dużych maszynach
Obsługa zwojów o zróżnicowanych rozmiarach jest powszechnym wymogiem w wielu zastosowaniach przemysłowych. Chociaż idealnie byłoby używać maszyn idealnie dopasowanych do każdego zwoju, względy praktyczne, takie jak koszty i przestrzeń, często prowadzą do konieczności zastosowania jednej, większej maszyny pakującej zwoje, zaprojektowanej do obsługi największych zwojów, a jednocześnie mniejszych.
Na przykład maszyna może potrzebować obsługiwać cewki o następujących parametrach:
- Średnica zewnętrzna (OD): 600mm - 1800mm
- Szerokość: 200mm - 800mm
- Średnica wewnętrzna (ID): 508mm - 610mm
W tym scenariuszu maszyna jest zazwyczaj projektowana dla maksymalnych wymiarów (OD 1800 mm, szerokość 800 mm), ale musi pozostać zgodna z minimalnymi wymiarami (OD 600 mm, szerokość 200 mm). Jednak użycie dużej maszyny do znacznie mniejszych cewek wprowadza szczególne wyzwanie: utrzymanie stałego i optymalnego naprężenia materiału pakującego.
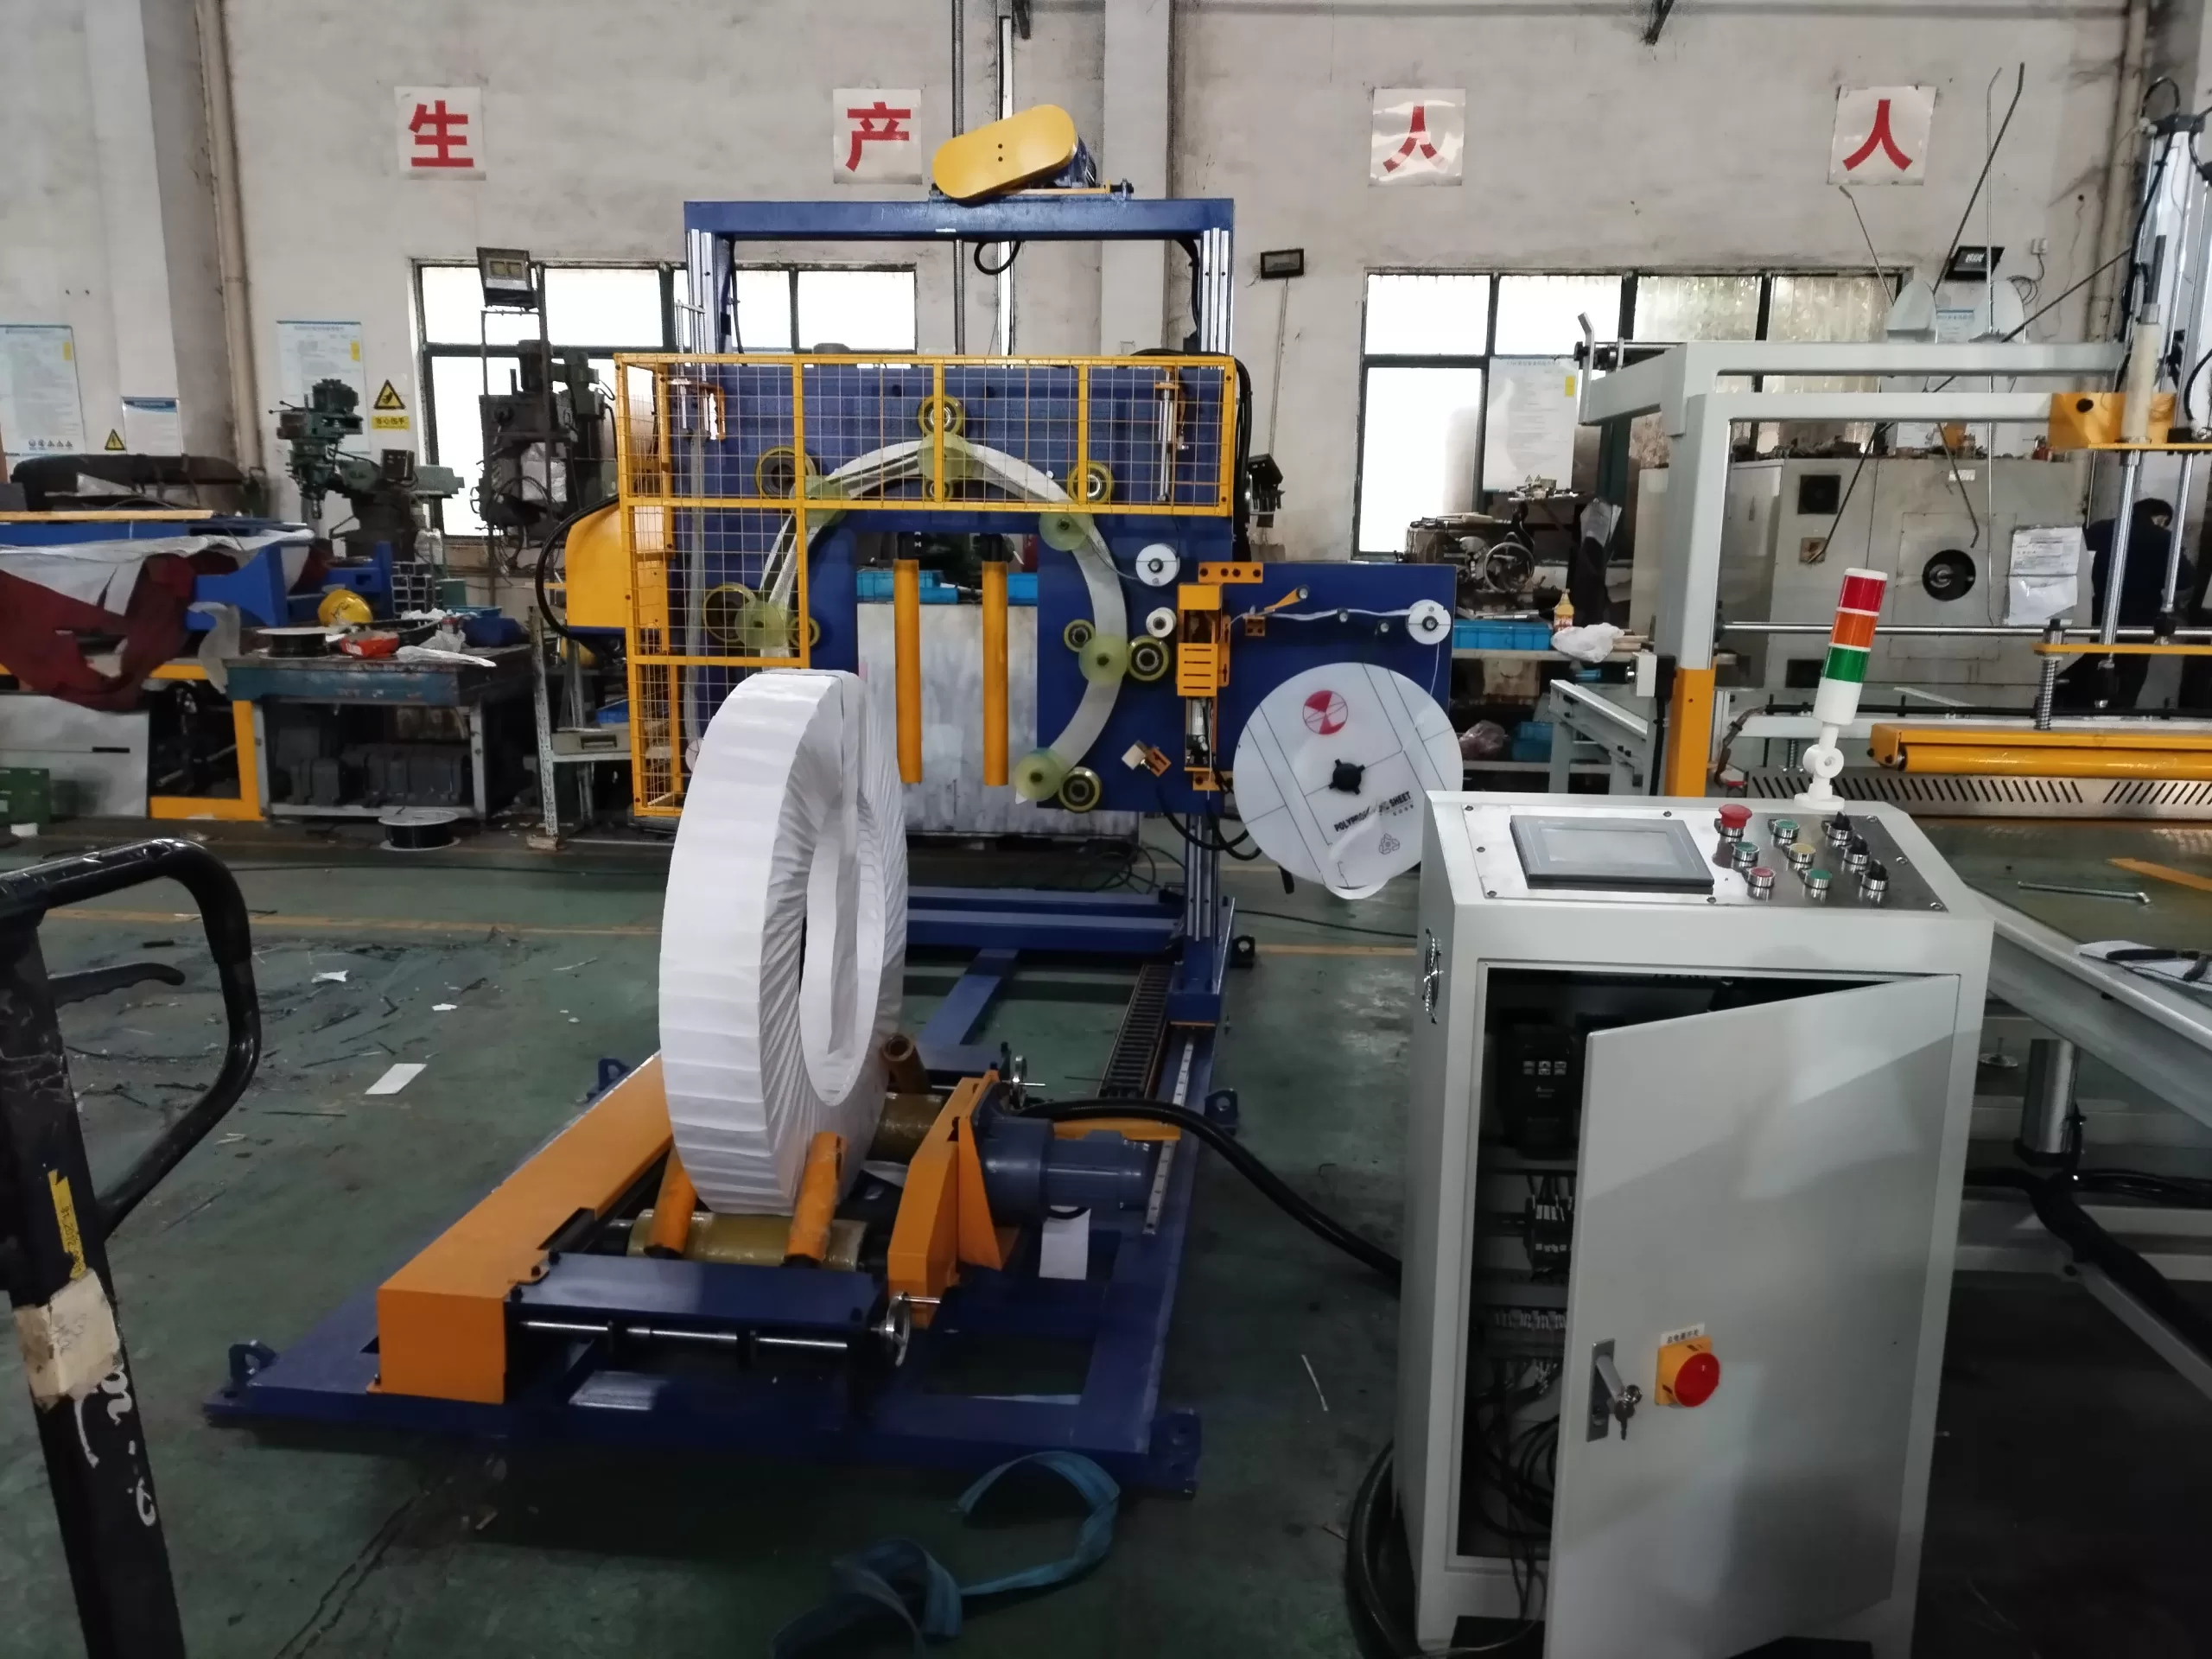
1. Wyzwanie: ekscentryczność i słaba kontrola napięcia
Podczas przetwarzania znacznie mniejszego zwoju przez dużą maszynę owijającą, powstaje znacząca różnica między środkiem obrotu maszyny a środkiem zwoju. Ta mimośrodowość może prowadzić do nierównomiernego nakładania materiału owijającego (np. folii stretch lub papieru).
Co się dzieje? Materiał do owijania może stać się zbyt luźny w niektórych częściach obrotu, a zbyt ciasny w innych. Często skutkuje to:
- Pomarszczony lub zagnieciony materiał opakowaniowy na powierzchni zwoju.
- Niewystarczająco zabezpieczone opakowanie, mogące potencjalnie spowodować uszkodzenia podczas przenoszenia lub transportu.
- Nierównomierna ochrona przed czynnikami środowiskowymi.
Ten film pokazuje problem: duża maszyna (zaprojektowana dla OD:1400mm) owijająca mniejszy zwój (OD:700mm) folią stretch. Zwróć uwagę na marszczenie na powierzchni zwoju z powodu niekontrolowanego naprężenia spowodowanego mimośrodem.

2. Uzasadnienie: Dlaczego warto stosować maszyny o dużych gabarytach?
Pomimo wyzwań związanych z kontrolą napięcia, wybór jednej dużej maszyny oferuje przekonujące korzyści:
- Większa elastyczność: Pojedyncza maszyna może przetwarzać cały wymagany zakres rozmiarów cewek, eliminując potrzebę stosowania wielu dedykowanych maszyn.
- Niższy koszt kapitałowy: Inwestycja w jedną dużą, wszechstronną maszynę często okazuje się bardziej opłacalna niż zakup kilku mniejszych jednostek.
- Mniejsza powierzchnia podłogi: Jedna maszyna zajmuje zazwyczaj mniej miejsca niż kilka maszyn.
- Uproszczona obsługa: Szkolenie operatorów i zarządzanie przezbrojeniami staje się łatwiejsze dzięki jednemu systemowi.
- Usprawniona konserwacja i części zamienne: Zarządzanie harmonogramami konserwacji i zapasami części zamiennych jest mniej skomplikowane.
Kluczem jest ograniczenie inherentnych wad, przede wszystkim potencjalnej słabej kontroli naprężenia przy obsłudze mniejszych cewek.
3. Strategie skutecznej kontroli napięcia
Na szczęście w dużych maszynach pakujących w kręgi można zastosować zaawansowane funkcje, które pozwolą rozwiązać problemy z naprężeniem powstającym w wyniku mimośrodowości podczas pakowania małych kręgów.
3.1. Rozwiązanie: Urządzenie do odciągania
„Drawing Back Device” to mechanizm zaprojektowany w celu kompensacji różnic w ścieżce orbitalnej podczas owijania mniejszych cewek na dużej maszynie. Aktywnie reguluje położenie lub podawanie wahadłowego materiału do owijania względem cewki, zapewniając płynne i równomierne nakładanie materiału pomimo niedopasowania rozmiaru.
Ten film pokazuje testowanie dużej maszyny (zaprojektowanej dla OD:1500mm) podczas pomyślnego owijania małej cewki (OD:650mm). Dzięki mechanizmowi odciągania powierzchnia opakowania jest gładka, co wskazuje na właściwą kontrolę naprężenia.

3.2. Rozwiązanie: Kontroler naciągu paska
Innym skutecznym rozwiązaniem jest dedykowany kontroler naciągu pasa. System ten precyzyjnie zarządza naciągiem materiału owijającego (czy to folii stretch, papieru, czy papieru VCI) podczas podawania go na cewkę. Może on dynamicznie regulować naciąg w całym cyklu owijania, zapewniając spójność od początku do końca procesu, niezależnie od rozmiaru cewki w stosunku do wydajności maszyny.
Ten film ilustruje stalową cewkę o średnicy zewnętrznej OD:700 mm owijaną papierem. Kontroler naciągu pasa skutecznie utrzymuje optymalne naprężenie, co skutkuje gładkim, bezpiecznym opakowaniem.

4. Wnioski: Osiągnięcie wszechstronności bez kompromisów
Podczas gdy zasada „duża maszyna do dużego zwoju, mała maszyna do małego zwoju” ma znaczenie dla idealnej jakości owijania, czynniki praktyczne i ekonomiczne często wymagają stosowania dużych maszyn pakujących zwoje do szerokiego zakresu rozmiarów, w tym mniejszych. Podstawowym wyzwaniem w takich scenariuszach jest utrzymanie stałego naprężenia owijania ze względu na mimośrodowość.
Dzięki włączeniu zaawansowanych funkcji, takich jak urządzenia do odwijania i regulatory naciągu pasa, producenci mogą pokonać te wyzwania. Technologie te zapewniają, że nawet podczas owijania małych cewek na dużych maszynach, integralność opakowania jest zachowana, zapewniając gładkie, ściśle zabezpieczone owinięcie. Pozwala to firmom wykorzystać korzyści w zakresie kosztów, przestrzeni i elastyczności pojedynczej, dużej maszyny bez znaczącego uszczerbku dla jakości pakowania mniejszych produktów. Prawidłowa specyfikacja maszyny i włączenie tych rozwiązań kontroli naciągu są kluczem do osiągnięcia wydajnego i efektywnego pakowania cewek w różnych wymaganiach produkcyjnych.