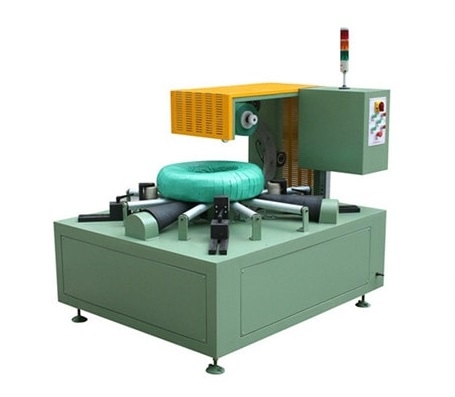
Poradnik dotyczący automatyzacji owijania kręgów stalowych: systemy ręczne czy automatyczne
Wybór między ręcznym a automatycznym owijaniem kręgów stalowych wymaga czegoś więcej niż tylko porównania szybkości i kosztów pracy. Dowiedz się, jak mapowanie procesów, dane dotyczące wydajności, zużycie materiałów, ocena ryzyka i czynniki wspierające pomagają określić odpowiedni poziom automatyzacji dla Twojej operacji pakowania.
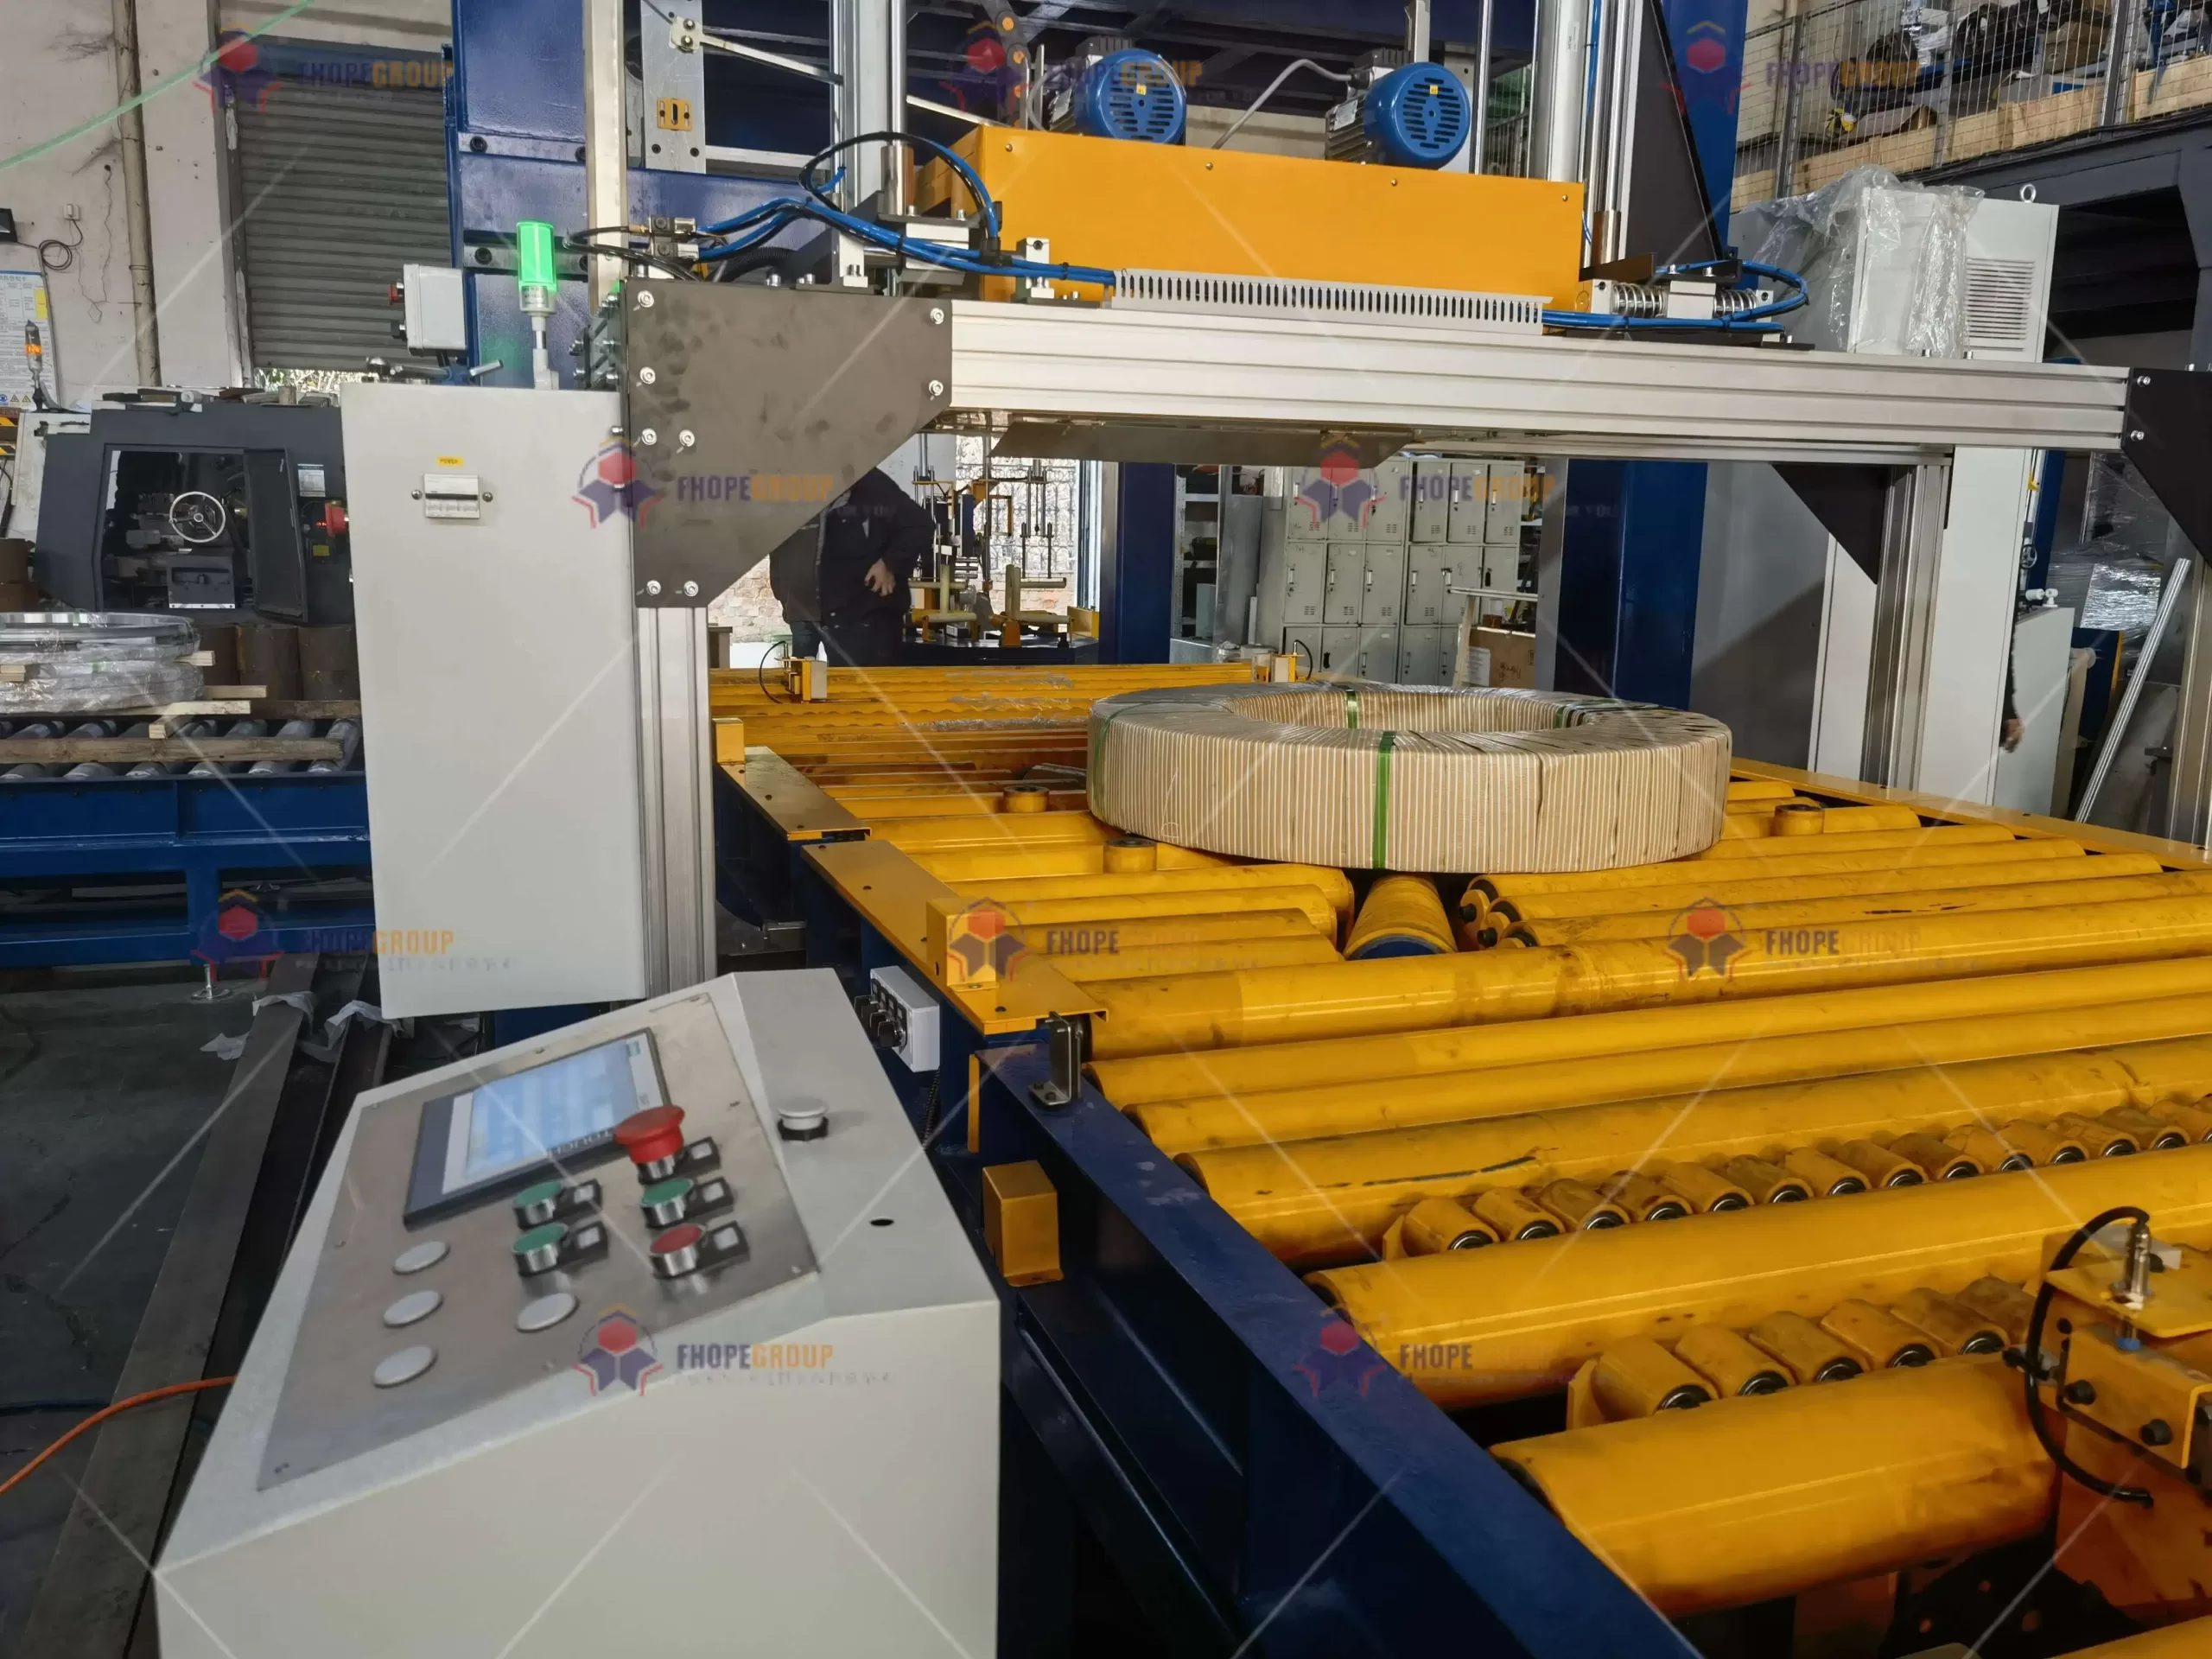
Ręczne a automatyczne owijanie kręgów stalowych: koszty, bezpieczeństwo i wydajność
Ręczne a automatyczne owijanie kręgów stalowych: koszty, bezpieczeństwo i wydajność
Automatyzacja nie jest automatycznie właściwą odpowiedzią, a „ręczna” automatyzacja nie jest jednym z modeli operacyjnych. Trafna decyzja zaczyna się od opisania tego, co ludzie i sprzęt faktycznie robią dzisiaj, a następnie sprawdza, czy proponowany poziom automatyzacji usuwa rzeczywiste ograniczenie, nie tworząc przy tym nieuzasadnionych oczekiwań.
W tym artykule porównano modele operacyjne; nie oblicza on zwrotu z inwestycji (ROI) w projekt, nie certyfikuje wyników bezpieczeństwa ani nie obiecuje oszczędności w zakresie przepustowości, robocizny ani materiałów. Projekt z wykorzystaniem zwojów stali wymaga własnych danych bazowych, przeglądu układu, oceny ryzyka, specyfikacji maszyn i planu akceptacji.
Zdefiniuj opcje przed ich porównaniem
Używaj jasnego języka. Poniżej przedstawiono różne systemy z różnymi zależnościami:
| Model operacyjny | Co może być zautomatyzowane | Co może nadal wymagać od ludzi |
|---|---|---|
| Przeważnie owijanie ręczne | czynności związane z obsługą i pakowaniem materiałów mogą być wykonywane ręcznie | ruch cewek, przygotowanie materiału, kontrola jakości, zakończenie pakowania |
| Owijanie wspomagane lub półautomatyczne | cykl owijania może być napędzany maszynowo | załadunek, rozładunek, uzupełnianie materiałów, potwierdzenie produktu, wyjątki |
| Automatyczne ładowanie i owijanie | transfer i pakowanie mogą być sekwencjonowane | nadzór nad linią, uzupełnianie zapasów, weryfikacja jakości, reakcja konserwacyjna |
| Zintegrowana linia pakująca | owijanie może łączyć się z pasowaniem, ważeniem, przenoszeniem lub układaniem w stosy | obsługa wyjątków, planowanie, uzupełnianie, konserwacja, kontrolowana zmiana |
Dokładny podział pracy zależy od projektu. Nie porównuj ręcznej stacji pakowania z w pełni zintegrowaną linią i nie nazywaj obu po prostu „pakowaniem”.
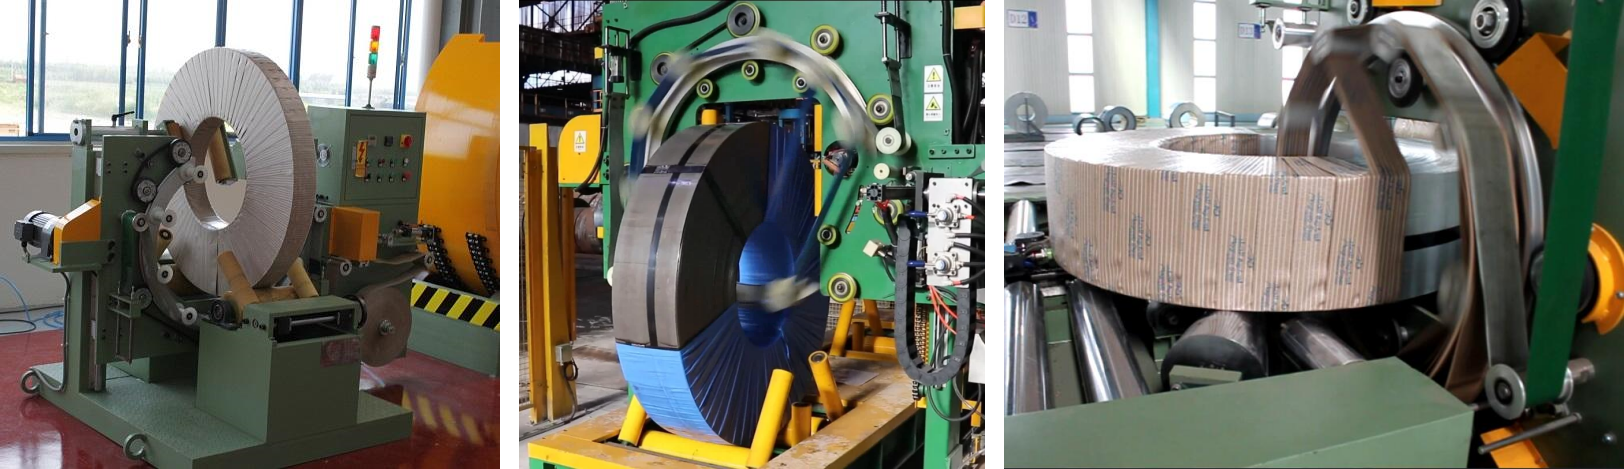
Zmapuj obecny proces przed zaproponowaniem przyszłego
Obserwuj reprezentatywną produkcję w określonym przedziale czasowym. Rejestruj rodzinę cewek, wymiary, wagę, specyfikację opakowania, wzór zamówienia, uruchomienia i zatrzymania, czas oczekiwania, zmiany materiałów, kontrole jakości, poprawki oraz wszystkich zaangażowanych pracowników — nie tylko osoby najbliżej pakującej.
Zadaj sobie następujące pytania praktyczne:
- Kto przesuwa cewkę, przygotowuje materiały, uruchamia cykl, sprawdza pakiet i zajmuje się wyjątkami?
- Gdzie odbywa się czekanie, chodzenie, podnoszenie, przeszukiwanie i przeróbka?
- Które rodziny produktów lub specjalne wymagania zakłócają normalny rytm?
- Co się dzieje w przypadku zmiany zmiany, zmiany materiału, alarmu lub awarii sprzętu?
- Które z obecnych ograniczeń są mierzone, a które są założeniami?
Porównaj pracę jako system, a nie liczbę pracowników na jednym stanowisku
Praca ręczna może wymagać zaangażowania operatorów pakowania, dźwigów lub wózków widłowych, przygotowania materiałów, kontroli jakości, nadzoru i przeróbek. Automatyzacja może zmienić miejsce wykonywania pracy, a nie tylko ją wyeliminować. Może ona stworzyć lub zwiększyć zapotrzebowanie na uzupełnianie zapasów, monitorowanie linii produkcyjnej, konserwację, planowany odzysk, zarządzanie recepturami i wsparcie techniczne.
Stwórz analizę aktywności i czasu dla tych samych rodzin cewek i okna operacyjnego. Raportuj oddzielnie pracę bezpośrednią i pośrednią. Uwzględnij dostępny czas produkcyjny, przerwy, zmiany, oczekiwanie na początku i na końcu linii. Bez tej granicy „jeden zaoszczędzony operator” nie ma wartości decyzyjnej.
Porównaj pojemność i spójność z dopasowanymi dowodami
Nie należy używać maksymalnej częstotliwości cykli dostawcy jako zdolności operacyjnej zakładu. Należy porównać dopasowany model bazowy i próbny, wykorzystując te same lub porównywalne rodziny cewek, specyfikację opakowania, materiał, godziny pracy, model załogi oraz definicję ukończonego, akceptowalnego opakowania.
Śledź co najmniej:
- czas upływający na akceptowaną cewkę, wliczając w to oczekiwania, w których ograniczają one wyjście;
- rozkład czasu cyklu, nie tylko najszybszy cykl;
- czas przezbrojenia i uzupełnienia materiałów;
- odrzucone, przerobione lub uszkodzone opakowanie;
- planowane i nieplanowane przestoje wraz z podaniem przyczyny; oraz
- kolejki upstream/downstream, które przesuwają się po automatyzacji.
Kontrola receptury może poprawić powtarzalność, jeśli maszyna, materiał, asortyment produktów i walidacja to wspierają. Nie eliminuje to jednak konieczności weryfikacji nakładania się, naprężenia, liczby warstw, stanu końcowego ani zabezpieczenia produktu w odniesieniu do rzeczywistego standardu pakowania klienta.

Potraktuj wykorzystanie materiałów jako pytanie mierzalne
Zużycie materiału może zależeć od nakładek, liczby warstw, specyfikacji folii, zmian rolek, pęknięć, praktyki operatora, geometrii produktu i przeróbek. Dla porównania, zważ lub policz wydany materiał, uwzględnij odpady i częściowe rolki oraz odnieś to do tej samej populacji akceptowanych kręgów. Nie należy zgłaszać oszczędności wynikających z automatyzacji bez przeprowadzenia testu kontrolnego.
Porównaj hasła dotyczące narażenia, a nie bezpieczeństwa
Systemy ręczne i automatyczne mogą narażać ludzi na różne zagrożenia. Praca ręczna może wiązać się z obsługą, powtarzalnym wysiłkiem, bliskością ciężkiego zwoju i interakcją z urządzeniami mobilnymi. Maszyny zautomatyzowane mogą wprowadzać ruchome części, strefy transferu, magazynowaną energię, zależności zabezpieczające i zagrożenia związane z konserwacją.
Właściwe pytanie brzmi: jakie zagrożenia pozostają w każdym stanie – normalna praca, załadunek, uzupełnianie zapasów, reagowanie na zacięcia/awarie, konserwacja i odzyskiwanie – i jakie środki kontroli są wymagane? Projekt automatyzacji wymaga oceny ryzyka dla konkretnego obiektu i zweryfikowanych zabezpieczeń. Nie można go przedstawiać jako poprawy bezpieczeństwa tylko dlatego, że ma mniejszą liczbę widocznych operatorów.
Elastyczność i odzyskiwalność mogą przeważyć nad szybkością działania
Metody ręczne lub wspomagane mogą być uzasadnione w przypadku małych wolumenów, niestabilnych asortymentów produktów, tymczasowych wymagań dotyczących opakowań, ograniczonych układów, ograniczonych możliwości konserwacji lub rzadkich prac. Automatyzacja może stać się bardziej atrakcyjna, gdy proces jest wystarczająco powtarzalny, schemat popytu jest stabilny, proces ręczny ma mierzalne ograniczenie, a organizacja może wspierać konserwację, części zamienne, szkolenia i kontrolę zmian.
Zapytaj, co się dzieje, gdy zwój wykracza poza dopuszczalny zakres, zmienia się opakowanie, rolka materiału jest niedostępna, maszyna w górnym biegu linii produkcyjnej zatrzymuje się lub występuje awaria linii. Rozwiązanie bez bezpiecznej, udokumentowanej ścieżki odzyskiwania nie jest kompletne pod względem operacyjnym.

Użyj karty wyników decyzji, a nie twierdzenia sprzedażowego
Oceń każdą opcję na podstawie dowodów zebranych na miejscu:
| Obszar decyzyjny | Potrzebne dowody |
|---|---|
| Popyt i asortyment produktów | historia zamówień, rodziny cewek, stawka w przypadku szczególnym, założenia prognozy |
| Pracy | badanie czasu aktywności, w tym praca pośrednia i przekazania |
| Pojemność | dopasowane badanie czasu akceptowanej cewki i zapis przestoju |
| Jakość opakowania | zdefiniowany standard akceptacji, dowody wad/poprawek, wymagania klienta |
| Materiały | dane dotyczące wydanych, zużytych, zmarnowanych i przetworzonych prac |
| Bezpieczeństwo i ergonomia | ocena ryzyka na miejscu w warunkach normalnych i nierutynowych |
| Elastyczność | zatwierdzona koperta produktu, dowód zmiany, droga wyjątku |
| Wsparcie | możliwości konserwacji, strategia dotycząca części zamiennych, czas realizacji usługi, plan szkoleń |
| Decyzja kapitałowa | zakresowa wycena, potrzeby instalacyjne/układowe, media i oddzielny model zwrotu z inwestycji |
Wynik może być ręczny, wspomagany lub zautomatyzowany. Wiarygodna ocena zakłada, że każdy z nich może być odpowiedni w różnych zweryfikowanych warunkach.
Uczyń następną decyzję możliwą do przetestowania
Przed podjęciem decyzji należy uzgodnić okres bazowy, liczbę cewek, kryteria akceptacji, wymagany układ i przegląd ryzyka, plan prób, właścicieli oraz datę podjęcia decyzji. Należy odnotować, jakie zmiany ma wprowadzić automatyzacja, a jakich nie. Dzięki temu możliwe będzie ponowne rozpatrzenie decyzji w przyszłości — i uchroni to zarówno doświadczenie operatora, jak i inwestycję przed niejasnymi obietnicami.
Szczegóły wizualne
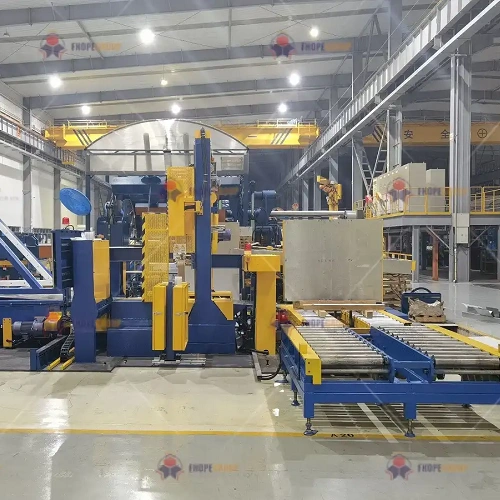
Kliknij, aby powiększyć

Kliknij, aby powiększyć
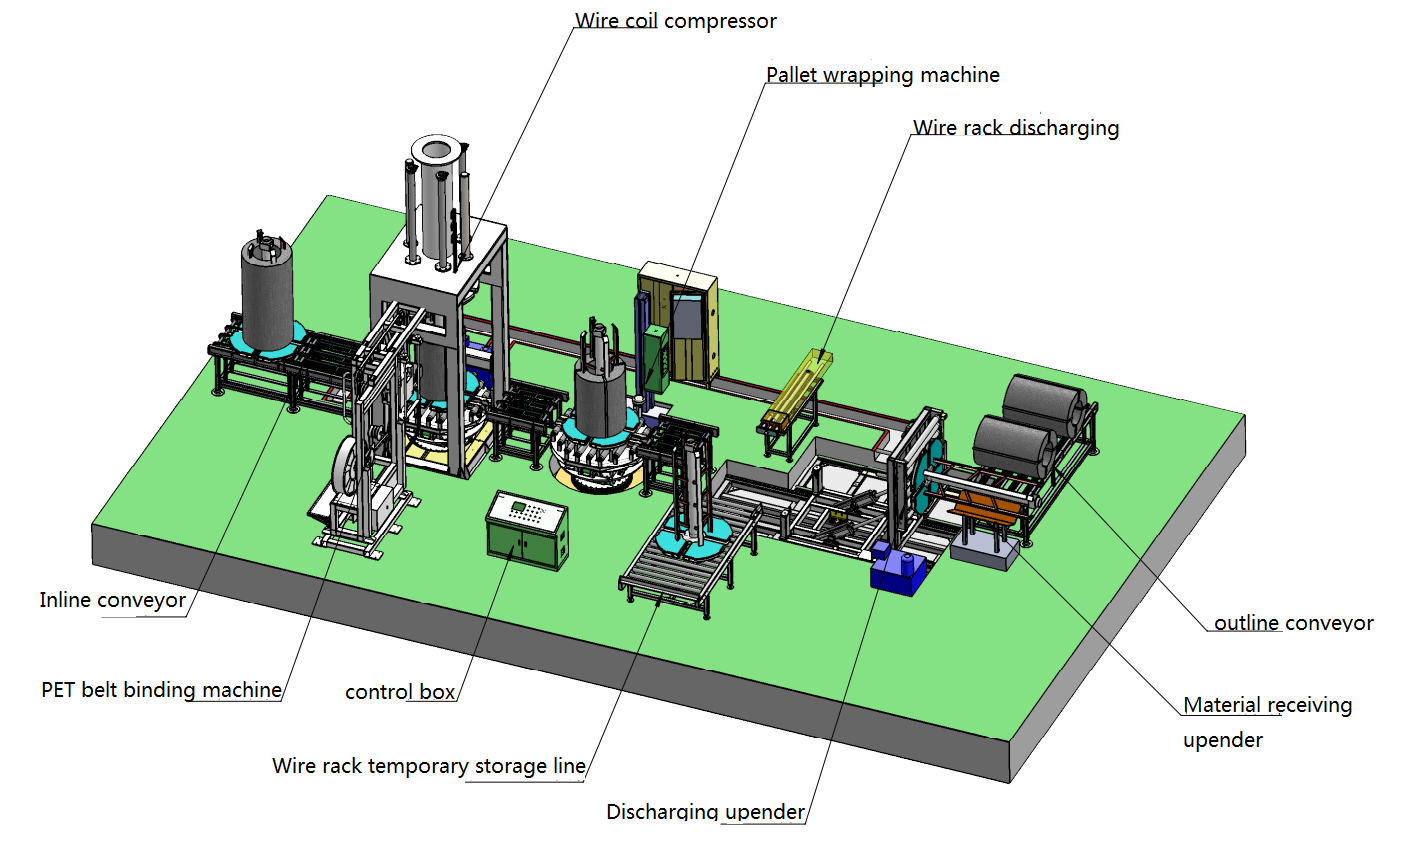
Kliknij, aby powiększyć
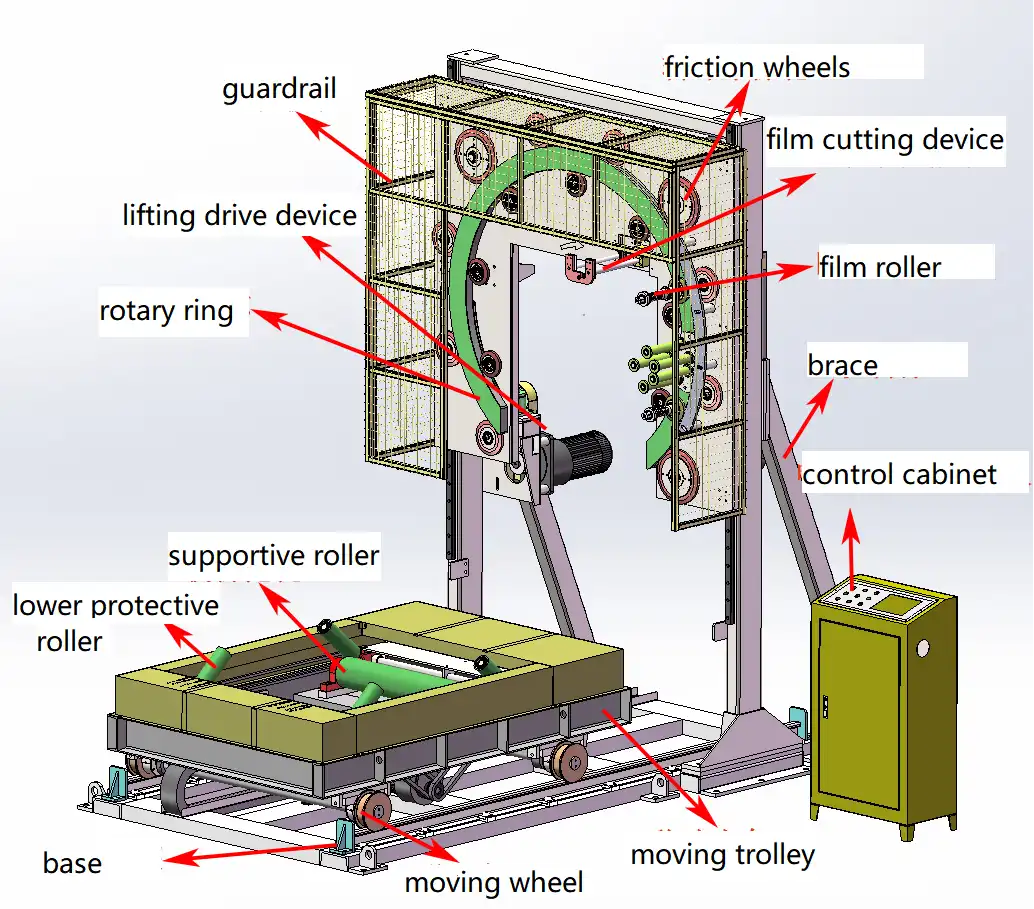
Kliknij, aby powiększyć
Zobacz jak to działa
Odkryj, jak nasze zautomatyzowane rozwiązania do pakowania optymalizują wydajność Twojej linii produkcyjnej. Ten film prezentuje bezproblemową obsługę zaprojektowaną z myślą o maksymalnej ochronie.
Zaufany przez Huty stali i liderzy branży
Globalni producenci polegają na wytrzymałym sprzęcie pakującym FHOPE


Gotowy na optymalizację swojej linii pakującej?
Uzyskaj indywidualną wycenę wraz z analizą zwrotu z inwestycji. Nasi inżynierowie odpowiedzą w ciągu 24 godzin.
- Bezpłatny projekt układu
- Globalne wsparcie instalacji
- 2 rok gwarancji w zestawie
Twoje dane są bezpieczne i nigdy nie zostaną udostępnione innym osobom.
Powiązane maszyny
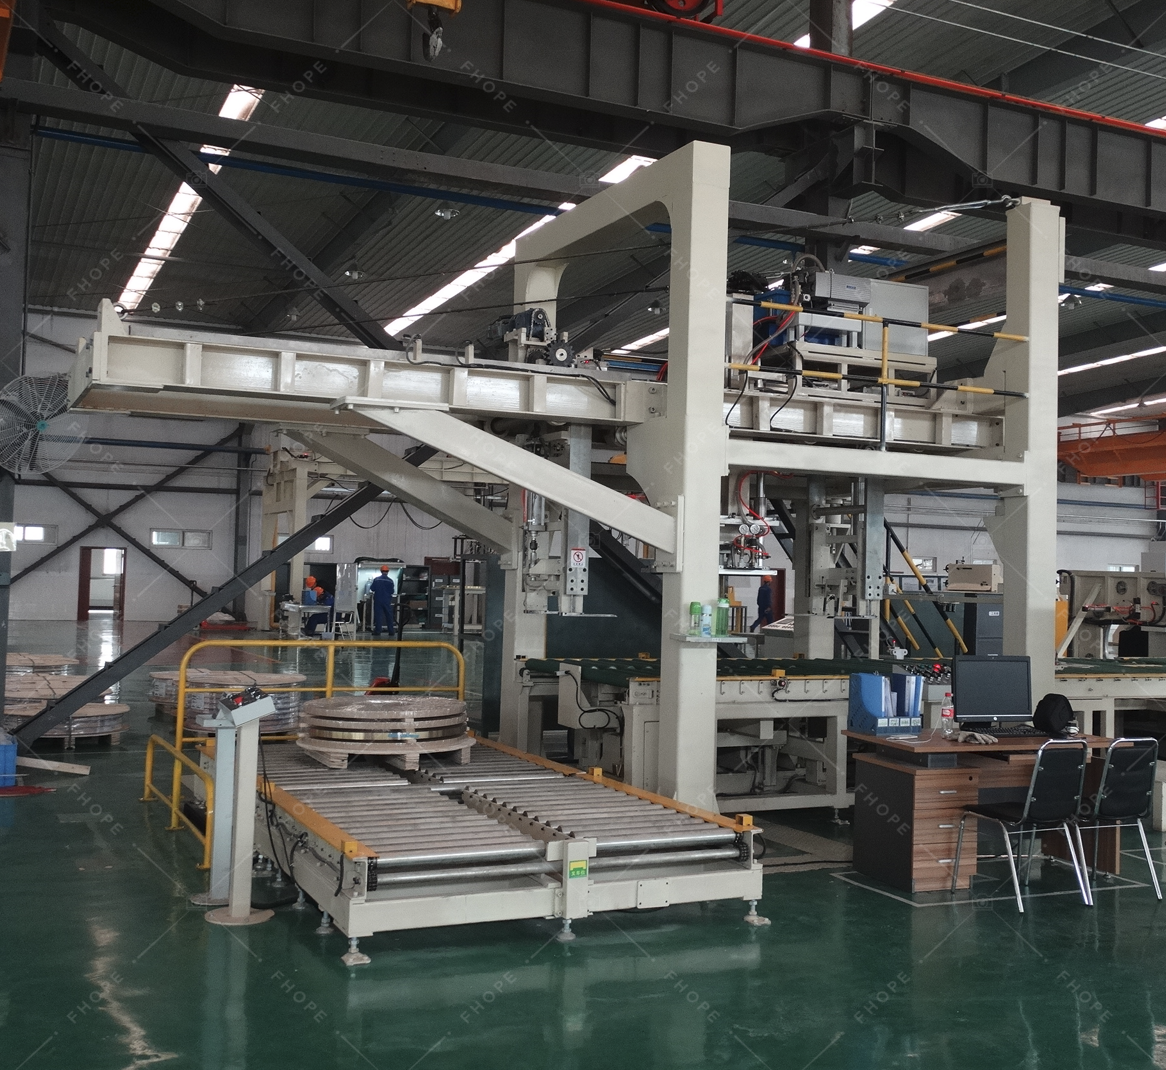
Linia do pakowania w cewki stalowe
Zobacz szczegóły →
Pionowa linia do pakowania zwojów
Zobacz szczegóły →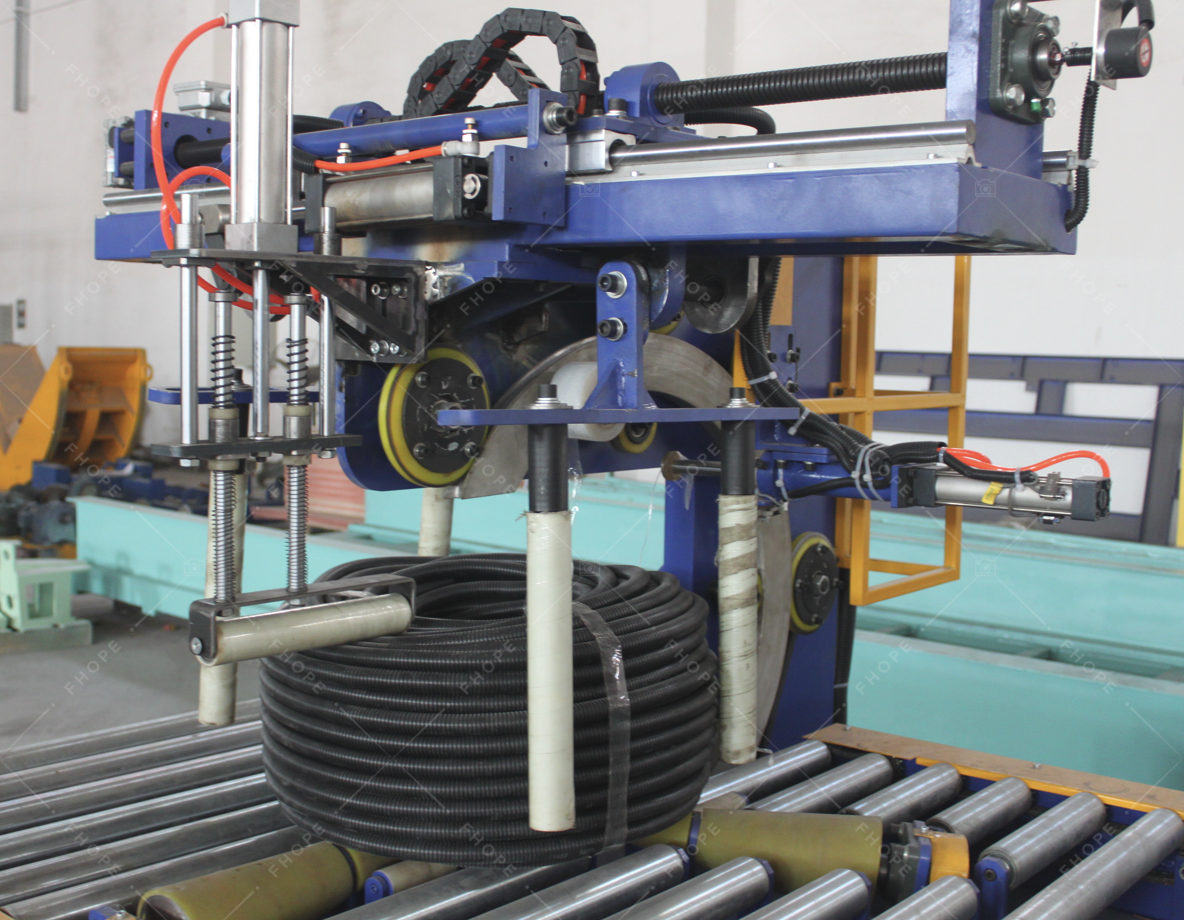
Linia do pakowania zwojów węży
Zobacz szczegóły →
Linia do pakowania cewek miedzianych
Zobacz szczegóły →
Linia do pakowania zwojów drutu
Zobacz szczegóły →
Linia do pakowania paneli
Zobacz szczegóły →
Maszyna do pakowania rur
Zobacz szczegóły →
Linia do pakowania profili aluminiowych
Zobacz szczegóły →
FHOPE Automatyczna linia do wiązania i spinania rur
Zobacz szczegóły →
Automatyczna linia do pakowania rur i taśmowania
Zobacz szczegóły →
Automatyczna taśmownica do rur stalowych
Zobacz szczegóły →
FHOPE Automatyczna maszyna do pakowania rur stalowych
Zobacz szczegóły →
Automatyczna linia do pakowania plastikowych rur
Zobacz szczegóły →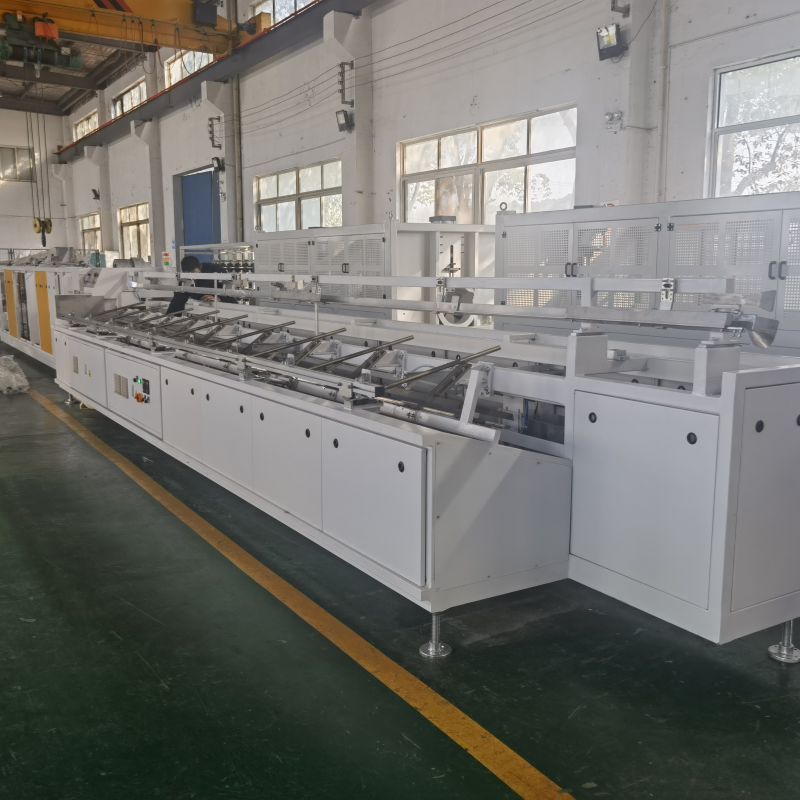
Automatyczna linia do pakowania rur PPR/PVC
Zobacz szczegóły →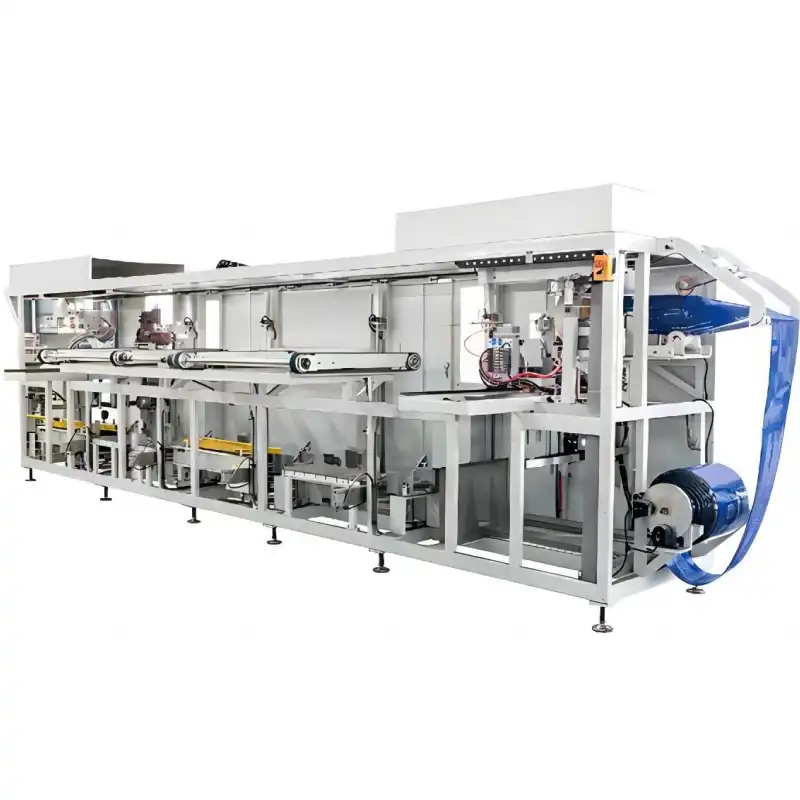
Maszyna do pakowania w plastikowe worki rurowe
Zobacz szczegóły →
Maszyna do pakowania opon FPT-200
Zobacz szczegóły →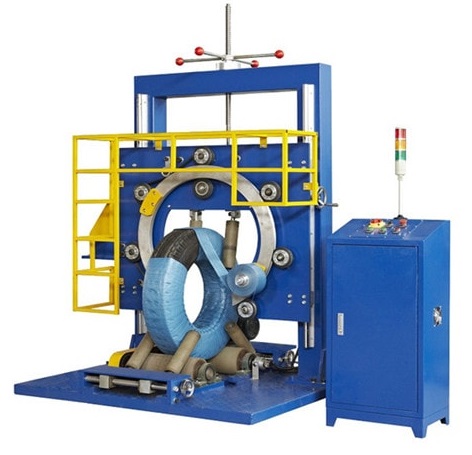
Maszyna do pakowania opon FPT-300
Zobacz szczegóły →
Maszyna do pakowania opon FPT-400
Zobacz szczegóły →
Maszyna do pakowania cewek kablowych-FPCA100
Zobacz szczegóły →