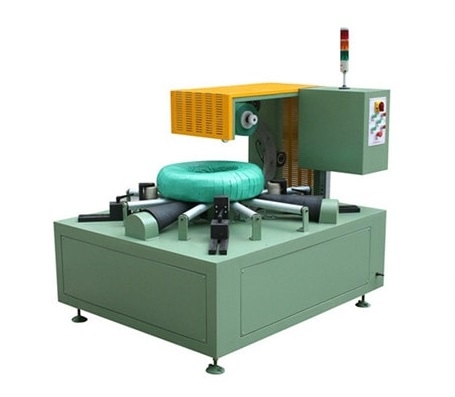
Kompletny przewodnik po procesie pakowania zwojów stalowych
Dowiedz się, jak działa kompletna linia pakująca zwoje stali, wykraczająca poza samo pakowanie. Ten przewodnik wyjaśnia każdy etap, od odbioru i transportu zwojów, aż po finalne wydanie, oferując praktyczne wskazówki dotyczące automatyzacji, kontroli, bezpieczeństwa i integracji w celu optymalizacji procesów pakowania przemysłowego.

Kompletny proces pakowania zwojów stali: od obsługi, przez owijanie, po układanie w stosy
Kompletny proces pakowania zwojów stali to kontrolowany łańcuch przekazań, a nie tylko operacja owijania. Proces zazwyczaj wymaga odebrania zwoju, ustalenia jego położenia, nałożenia określonego opakowania, weryfikacji wyniku, zidentyfikowania zwoju i przekazania go do kolejnego zatwierdzonego etapu obsługi lub składowania. Każde przekazanie wymaga właściciela, warunku kontynuacji oraz odpowiedzi, gdy następna stacja jest niedostępna.

Zacznij od zaakceptowanego pakietu, a nie od pierwszej maszyny
Przed wyborem układu linii należy określić, jak ma wyglądać gotowy zwój i jak będzie sprawdzany. „Zabezpieczenie do transportu” nie jest jeszcze kryterium akceptacji. Zespół musi zdefiniować powierzchnie i krawędzie wymagające zabezpieczenia, zatwierdzony materiał lub kombinację materiałów, wymaganą identyfikację, metodę kontroli oraz warunki przy kolejnym przekazaniu.
Ma to znaczenie, ponieważ maszyna pakująca może zakończyć zaprogramowany ruch, podczas gdy całe opakowanie jest nadal nieakceptowalne: może być niezabezpieczony koniec opakowania, może brakować etykiety identyfikacyjnej, kontrola może być niekompletna lub wyjście może być zablokowane. Proces wymaga zatem zarówno warunku ukończenia maszyny, jak i warunku zwolnienia opakowania.
Podążaj za cewką przez siedem połączonych etapów
1. Odbierz i zidentyfikuj cewkę przychodzącą
Proces rozpoczyna się od dostępnych danych dotyczących zwoju i jego stanu fizycznego. Należy potwierdzić tożsamość zamówienia lub partii, orientację zwoju, widoczny stan powierzchni, ograniczenia dotyczące transportu oraz drogę, którą zwój dociera. Zwoju niezgodnego z wymaganiami nie należy po cichu wpychać do normalnej kolejności; jego utylizacja wymaga właściciela i zatwierdzonej decyzji.
2. Ustaw i ustabilizuj do następnej operacji
Zwój może być przenoszony za pomocą dźwigu, wózka, przenośnika lub innego zatwierdzonego interfejsu. Kluczowe pytanie nie brzmi, które urządzenie ma najwięcej funkcji, ale czy zwój jest podparty, zorientowany i umieszczony w zatwierdzonej obudowie do następnej operacji. Aktualny rysunek i ocena ryzyka – a nie ogólna strona procesu – określają dopuszczalny układ.
3. Zastosuj określony wzór zawijania
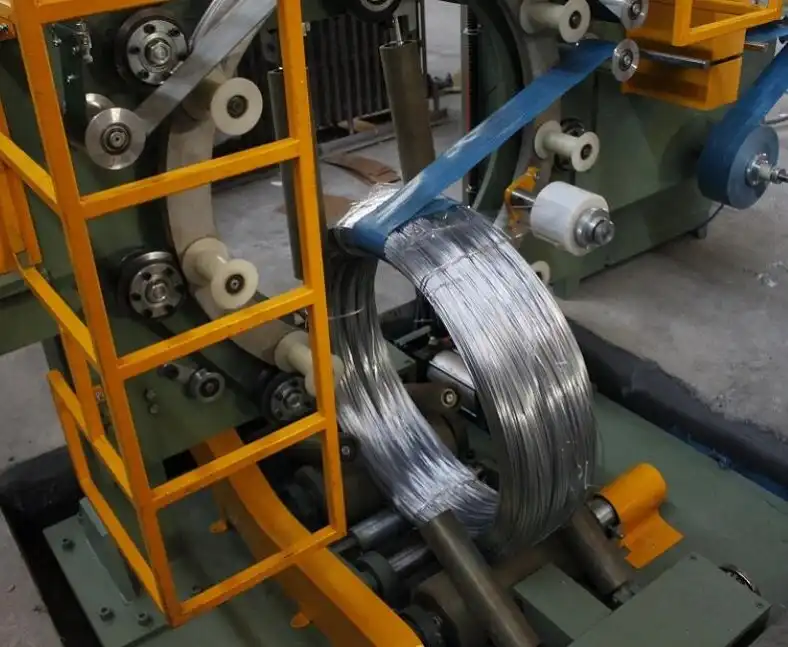
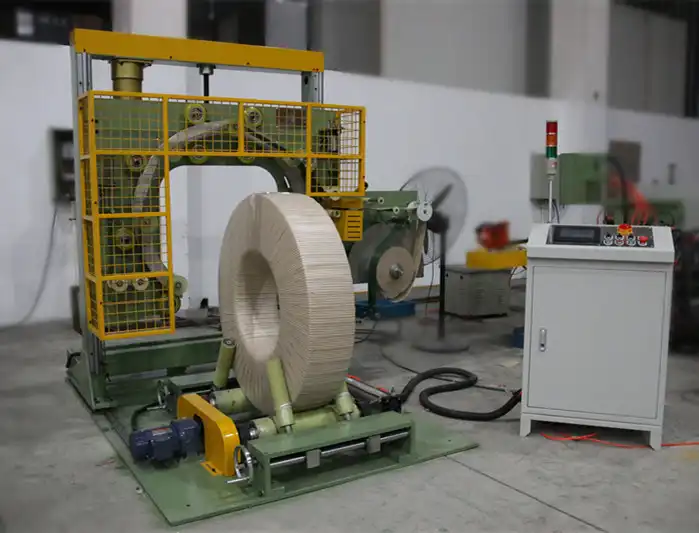
W przypadku cewki pierścieniowej materiał można wprowadzić przez oczko cewki i przesuwać wzdłuż przekroju poprzecznego, aby uzyskać wybraną ścieżkę pokrycia. Proces wymaga zatwierdzonego materiału, metody rozpoczęcia i zakończenia oraz sposobu sprawdzenia, czy osiągnięto wymagane pokrycie. Sama kategoria materiału nie stanowi dowodu na ochronę antykorozyjną, ochronę powierzchni ani przydatność do danej trasy logistycznej.
4. Dodaj tylko te moduły downstream, których wymaga proces
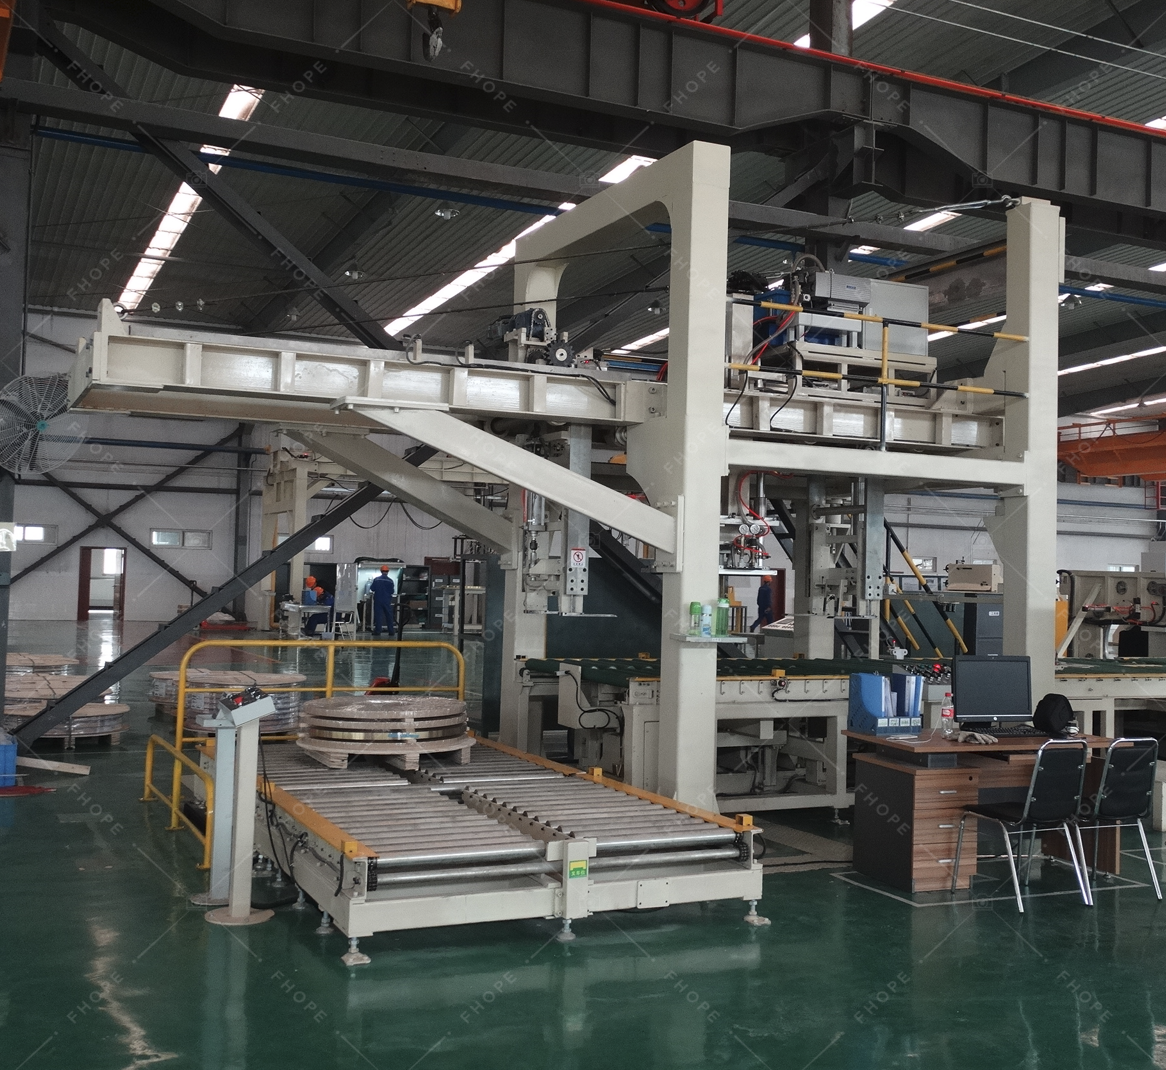
Paskowanie, ochrona krawędzi, ważenie, etykietowanie, układanie w stosy i wymiana danych to odrębne moduły lub interfejsy, chyba że są wyraźnie uwzględnione w zatwierdzonym zakresie. To rozróżnienie pomaga kupującemu uniknąć traktowania atrakcyjnej animacji jako dowodu na istnienie zintegrowanej linii. Należy określić, kto jest właścicielem przekazania, jaki sygnał lub rekord jest wymagany i co się stanie, jeśli moduł downstream nie będzie gotowy.
5. Sprawdź przed wydaniem
Kontrola powinna być zdefiniowana w oparciu o specyfikację opakowania, a nie o ogólne wrażenie wizualne. Należy zarejestrować dane identyfikacyjne, odpowiedni stan, punkt kontroli, zaakceptowany wynik oraz wszelkie decyzje dotyczące odchylenia. W przypadku, gdy do poparcia roszczenia wykorzystuje się próbę, należy zachować dane dotyczące zwoju, materiału, ustawień, metody, daty i wyniku.
6. Zwolnienie do składowania lub wysyłki
Wyjście jest częścią procesu pakowania. Sprawdź, w jaki sposób gotowy zwój będzie podnoszony, układany, przechowywany lub ładowany po zwolnieniu. Opakowanie zaprojektowane bez uwzględnienia tego kolejnego kroku może ulec uszkodzeniu przed wysyłką lub spowodować konieczność ręcznego przekazania, którego pierwotny układ nie uwzględniał.
7. Zachowaj widoczność wyjątków
Linia wymaga zdefiniowanej reakcji, gdy cewka jest niewłaściwie ustawiona, materiał jest niedostępny, inspekcja kończy się niepowodzeniem, interfejs jest zablokowany lub zdarzenie zabezpieczające/blokady zmienia stan roboczy. Prawidłowa procedura odzyskiwania jest specyficzna dla danego modelu i lokalizacji. Nie należy improwizować ponownego uruchomienia ani pomijać systemów zabezpieczających; należy postępować zgodnie z zatwierdzoną dokumentacją i ścieżką eskalacji.

Kolejność czynności odzyskiwania musi być zgodna z zatwierdzoną procedurą dotyczącą danego urządzenia i placówki; niniejszy sprzęt nie zastępuje tej procedury.
Zdecyduj, gdzie automatyzacja pomaga, a gdzie nie
Automatyzacja powinna redukować zdefiniowane ryzyko, powtarzać stabilne przekazanie lub zwiększać wiarygodność wymaganego rekordu. Nie jest to jednak powód sam w sobie, aby eliminować każdą decyzję człowieka. Praktyczne porównanie pyta, które kroki różnią się najbardziej, gdzie bezpieczna praca ręczna pozostaje odpowiednia, które interfejsy są wystarczająco dojrzałe, aby je zautomatyzować, oraz w jaki sposób operator przejmuje kontrolę podczas planowanego wyjątku.
| Punkt decyzji | Stacja samodzielna lub wspomagana | Zintegrowana linia |
|---|---|---|
| Mieszanka produktów | Może tolerować więcej potwierdzeń i zmian operatora | Wymaga dobrze zdefiniowanych wariantów i przekazań |
| Przeniesienie własności | Często widoczne i lokalne | Musi zostać odwzorowane na stacjach i punktach kontrolnych |
| Potrzebne dowody | Reprezentatywne badanie pakowania i obsługi | Mapa interfejsu, logika wyjątków, zakres FAT/SAT i próba wielostanowiskowa |
| Główne ryzyko | Ukryta praca ręczna poza cytowanym stanowiskiem | Niejasny zakres lub nieprzetestowane zależności downstream |
Użyj FAT i SAT, aby zweryfikować kompletny wynik
Testy odbioru fabrycznego (FAT) i testy odbioru na miejscu (SAT) powinny odpowiadać na różne pytania. Testy FAT sprawdzają uzgodniony sprzęt i elementy sterujące w określonych warunkach fabrycznych. SAT weryfikuje, czy zainstalowany system, media, interfejsy, obowiązki związane z bezpieczeństwem i proces operacyjny działają w miejscu instalacji. Żadne z nich nie ma znaczenia, jeśli próbka, warunki, kryteria odbioru, odchylenia i dowody zamknięcia nie zostaną zarejestrowane.

Twój praktyczny następny krok
Przed złożeniem wniosku o ofertę sprzętu stwórz jednostronicową mapę procesu. Dla każdego etapu wypisz stan wejścia cewki, osobę odpowiedzialną lub system, sygnał zakończenia lub inspekcję, następne przekazanie oraz ścieżkę wyjątku. Następnie poproś każdego dostawcę o zaznaczenie, co jest uwzględnione, co nie jest uwzględnione i co należy zweryfikować testowo. To przekształca koncepcję linii produkcyjnej w decyzję, którą można przetestować.
Szczegóły wizualne
Kliknij, aby powiększyć
Kliknij, aby powiększyć
Kliknij, aby powiększyć
Kliknij, aby powiększyć
Zobacz jak to działa
Odkryj, jak nasze zautomatyzowane rozwiązania do pakowania optymalizują wydajność Twojej linii produkcyjnej. Ten film prezentuje bezproblemową obsługę zaprojektowaną z myślą o maksymalnej ochronie.
Zaufany przez Huty stali i liderzy branży
Globalni producenci polegają na wytrzymałym sprzęcie pakującym FHOPE


Gotowy na optymalizację swojej linii pakującej?
Uzyskaj indywidualną wycenę wraz z analizą zwrotu z inwestycji. Nasi inżynierowie odpowiedzą w ciągu 24 godzin.
- Bezpłatny projekt układu
- Globalne wsparcie instalacji
- 2 rok gwarancji w zestawie
Twoje dane są bezpieczne i nigdy nie zostaną udostępnione innym osobom.
Powiązane maszyny
Linia do pakowania w cewki stalowe
Zobacz szczegóły →
Pionowa linia do pakowania zwojów
Zobacz szczegóły →
Linia do pakowania zwojów węży
Zobacz szczegóły →
Linia do pakowania cewek miedzianych
Zobacz szczegóły →
Linia do pakowania zwojów drutu
Zobacz szczegóły →
Linia do pakowania paneli
Zobacz szczegóły →
Maszyna do pakowania rur
Zobacz szczegóły →
Linia do pakowania profili aluminiowych
Zobacz szczegóły →
FHOPE Automatyczna linia do wiązania i spinania rur
Zobacz szczegóły →
Automatyczna linia do pakowania rur i taśmowania
Zobacz szczegóły →
Automatyczna taśmownica do rur stalowych
Zobacz szczegóły →
FHOPE Automatyczna maszyna do pakowania rur stalowych
Zobacz szczegóły →
Automatyczna linia do pakowania plastikowych rur
Zobacz szczegóły →
Automatyczna linia do pakowania rur PPR/PVC
Zobacz szczegóły →
Maszyna do pakowania w plastikowe worki rurowe
Zobacz szczegóły →
Maszyna do pakowania opon FPT-200
Zobacz szczegóły →
Maszyna do pakowania opon FPT-300
Zobacz szczegóły →
Maszyna do pakowania opon FPT-400
Zobacz szczegóły →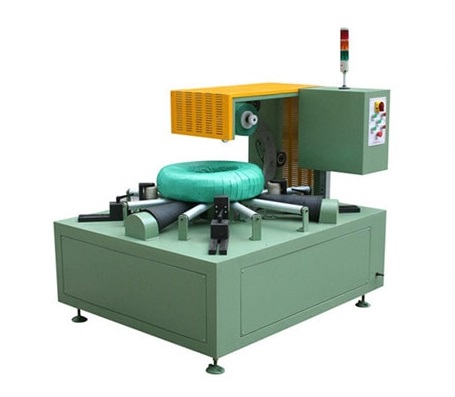
Maszyna do pakowania cewek kablowych-FPCA100
Zobacz szczegóły →