Optimalisatie van lasnormen voor positioneer-kantelmachines
1. Inleiding: De rol van lasnormen in geautomatiseerde fabricage
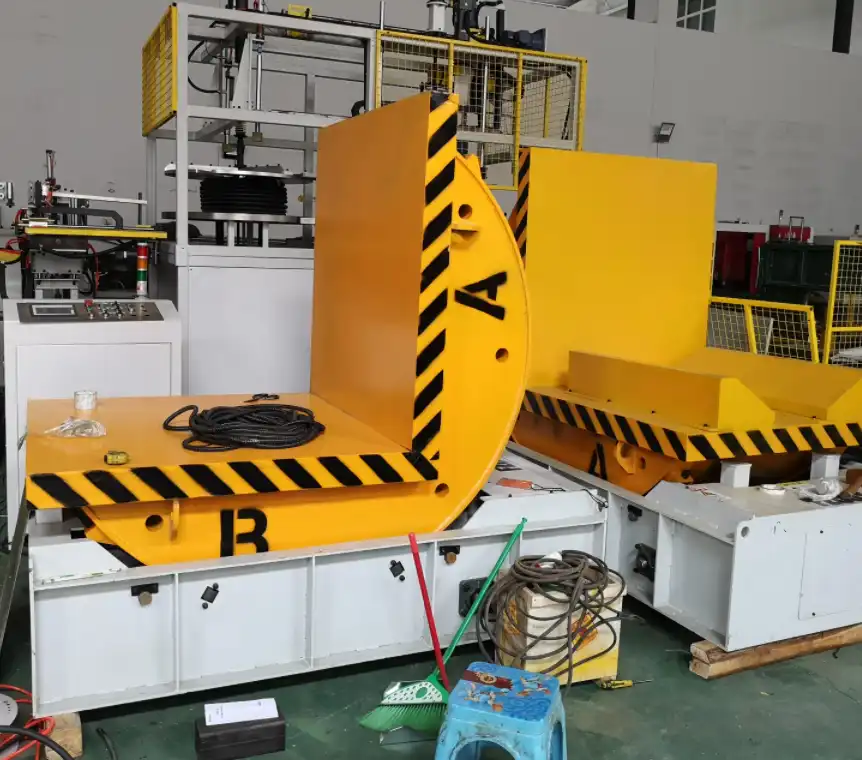
Positioneermachines met kantelmechanisme zijn essentieel in de moderne fabricage, omdat ze lassers in staat stellen complexe werkstukken te manipuleren voor optimale toegang tot de lasnaad en een consistente laskwaliteit. De effectiviteit van deze machines hangt echter af van de toepassing van nauwkeurige lasnormen. Het vaststellen en naleven van de juiste parameters is cruciaal om veelvoorkomende lasfouten zoals doorbranden, onvolledige penetratie en porositeit te voorkomen, met name bij het werken met materialen die gevoelig zijn voor thermische vervorming, zoals dunne platen. Deze handleiding behandelt essentiële lasnormen voor positioneermachines met kantelmechanisme , met de nadruk op parametercontrole, stabiliteit en foutpreventie om robuuste, hoogwaardige lassen te realiseren.

2. Waarom nauwkeurige lasnormen belangrijk zijn voor positioneer-kantelmachines
Het gebruik van een positioneer-kantelmachine maakt geautomatiseerde of semi-geautomatiseerde lasprocessen mogelijk, wat de efficiëntie en ergonomie verbetert. Automatisering vereist echter consistentie. Kleine afwijkingen in de lasparameters kunnen aanzienlijke gevolgen hebben.
- Onvoldoende penetratie: Een lage warmte-inbreng (vaak door een lage stroomsterkte of spanning) kan leiden tot zwakke lassen die de basismaterialen niet goed met elkaar verbinden.
- Doorbranden: Overmatige hitte kan het materiaal doen smelten en gaten veroorzaken, wat vooral problematisch is in dunnere secties.
- Structurele integriteit: Beide defecten tasten de sterkte van de las en de structurele integriteit van het eindproduct aan, wat kan leiden tot defecten, kostbare herstelwerkzaamheden of afkeuring.
De uitdaging wordt nog groter bij het lassen van dunne materialen. Bijvoorbeeld bij automatisch lassen van materialen met een dikte van ongeveer 3 mm is de acceptabele marge voor de laspenetratiediepte (n1) extreem klein. Als n1 kleiner is dan ongeveer 1.5 mm, is onvolledige penetratie waarschijnlijk. Omgekeerd leidt een penetratiediepte van meer dan 2.0 mm vaak tot doorbranden. Deze nauwe tolerantie (minder dan 1 mm) vereist strikte controle van de lasparameters bij het gebruik van positioneringsmachines.
3. Inzicht in belangrijke lasparameters en hun impact
Het bereiken van een optimale laskwaliteit vereist een zorgvuldige beheersing van verschillende onderling verbonden lasparameters. Hoewel specifieke waarden sterk afhangen van het materiaalsoort, de dikte, het ontwerp van de verbinding, het lasproces (bijv. GMAW, FCAW, SAW) en het beschermgas, is het van fundamenteel belang de rol van elk van deze parameters te begrijpen:
- Lasstroom (ampère): De stroomsterkte regelt voornamelijk de smeltsnelheid van de elektrode (draad) en beïnvloedt de indringdiepte. Een hogere stroomsterkte betekent over het algemeen een diepere indringing en een hogere draadaanvoersnelheid.
- Spanning (boogspanning): Dit beïnvloedt de booglengte en de breedte/het profiel van de lasrups. Een hogere spanning produceert doorgaans een vlakkere, bredere lasrups en kan de gevoeligheid voor spatten of ondersnijding vergroten als deze niet in balans is met de stroomsterkte en de lassnelheid.
- Reis snelheid: De snelheid waarmee de lastoorts langs de lasnaad beweegt. Deze beïnvloedt de warmte-inbreng per lengte-eenheid; lagere snelheden verhogen de warmte-inbreng en de penetratie, terwijl hogere snelheden deze verlagen.
- Draadaanvoersnelheid (WFS): Direct gerelateerd aan de stroomsterkte bij processen met constante spanning (zoals GMAW). Regelt de hoeveelheid afgezet vulmetaal. Moet in balans zijn met de stroomsterkte en de lassnelheid voor een goede lasrupsvorming.
- Beschermgas: Beschermt het smeltbad tegen atmosferische verontreiniging. Het type gas (bijv. CO2, argonmengsels) beïnvloedt de boogstabiliteit, het penetratieprofiel en het uiterlijk van de las.
4. Parameteroverwegingen voor dunne materialen (voorbeeld: 3 mm dikte)
Het lassen van dunne materialen vereist een delicate balans om voldoende fusie te bereiken zonder overmatige warmte-inbreng. Hoewel universele instellingen onmogelijk zijn, zijn de principes achter de parameterselectie cruciaal. Aan de hand van een draad met een diameter van 1.6 mm als illustratief voorbeeld (de parameters kunnen aanzienlijk variëren afhankelijk van het daadwerkelijke proces en de draaddiameter):
4.1. Parameters voor het lassen van de hoofdnaad
Voor de primaire lasnaden op materialen met een dikte van circa 3 mm wordt vaak een lagere stroomsterkte aanbevolen om de warmte-inbreng te minimaliseren en het risico op vervorming of doorbranden te verminderen.
- Voorbeeld stroombereik (I1): 160A - 200A
- Ondergrens (bijv. 160A): Minimaliseert warmteontwikkeling, geschikt voor zeer dunne secties of warmtegevoelige materialen, maar vereist nauwkeurige controle om voldoende penetratie te garanderen.
- Hogere prijsklasse (bijv. 200A): Biedt een robuustere penetratie, wat mogelijk nodig is voor iets dikkere secties binnen de categorie "dun" of specifieke voegtypen, maar verhoogt het risico op doorbranden.
4.2. Parameters voor wortelpassage of afdichtingspassage
Bij wortelpassages is vaak voldoende energie nodig om een volledige fusie van de wortel te garanderen.
- Voorbeeld stroombereik (I2): 220A - 280A
- Dit hogere bereik is gericht op volledige doorlassing. Een te hoge stroomsterkte is hier echter een belangrijke oorzaak van doorbranden bij dunne materialen. Zorgvuldige afstelling en eventueel het gebruik van technieken zoals pulslassen kunnen helpen de warmte-inbreng te beheersen.
Belangrijke opmerking: Deze actuele waarden zijn voorbeelden en sterk afhankelijk van het specifieke lasproces (GMAW, FCAW, enz.), het beschermgas, het draadtype/de draaddiameter en het materiaal. Het ontwikkelen van een specifieke lasprocedure (WPS) door middel van testen is essentieel voor elke toepassing.

5. De cruciale rol van parameterstabiliteit
Voor consistente resultaten, met name in geautomatiseerde opstellingen met positioneer-kantelmachines en bij het lassen van dunne materialen, is stabiliteit van het grootste belang.
- Hoge stabiliteitseis: Zelfs kleine schommelingen in stroom of spanning tijdens het lassen kunnen leiden tot ongelijkmatige penetratie, variaties in het lasrupsprofiel en verhoogde porositeit.
- Controletoleranties: Streef naar minimale variatie. Idealiter:
- Huidige schommeling: Binnen ±10A van het ingestelde punt.
- Spanningsschommelingen: Binnen ±2V van het instelpunt.
- Constante warmtetoevoer: Stabiele parameters zorgen voor een gelijkmatige warmte-inbreng over de gehele laslengte. Dit is essentieel voor een voorspelbare penetratie en minimaliseert het risico op ingesloten gassen, wat porositeit veroorzaakt. Geavanceerde stroombronnen en controllers op moderne positioneringssystemen dragen bij aan deze stabiliteit.
6. Het voorkomen van veelvoorkomende lasfouten met positioneerders
Nauwkeurige parametercontrole en stabiele werking zijn essentieel om defecten te voorkomen:
- Doorbranden:
- Oorzaak: Overmatige warmtetoevoer (hoge stroom/spanning, lage bewegingssnelheid).
- preventie: Verlaag de stroom/spanning, verhoog de bewegingssnelheid, gebruik de juiste techniek (bijv. weven, pulsmodi) en zorg voor een goede passing. Gebruik de ondergrens van de geschikte parameterbereiken voor dunne secties.
- Onvolledige penetratie (gebrek aan fusie):
- Oorzaak: Onvoldoende warmtetoevoer (lage stroom/spanning, hoge bewegingssnelheid), onjuiste toortshoek, onvoldoende voorbereiding van de lasnaad.
- preventie: Verhoog de stroomsterkte/spanning op de juiste manier, verlaag de bewegingssnelheid, zorg voor de juiste toortshoek en werkhoek (gefaciliteerd door de positioneerder), reinig en prepareer de lasnaad op de juiste wijze. Zorg ervoor dat de parameters voor de grondlaag voldoende energie leveren.
- Porositeit:
- Oorzaak: Gas ingesloten in het lasmetaal (atmosferische verontreiniging, onzuiverheden op het basismetaal/vulmateriaal, onvoldoende beschermgasdekking, te hoge spanning/booglengte, inconsistente warmte-inbreng).
- preventie: Zorg voor een adequate gasstroom en dekking van het beschermgas, controleer op lekken in de gasleidingen, gebruik schone/droge materialen en verbruiksartikelen, handhaaf stabiele en correcte parameters (vermijd overmatige spanning) en zorg voor een constante warmtetoevoer.
- Ondersnijding:
- Oorzaak: Er is een groef in het basismetaal naast de lasnaad gesmolten, waardoor de dwarsdoorsnede is verminderd. Dit wordt vaak veroorzaakt door een te hoge stroomsterkte/spanning of een onjuiste lastoortshoek.
- preventie: Optimaliseer de spanning- en stroominstellingen, pas de hoek van de toorts aan en gebruik de juiste bewegingssnelheid.
- Overlappen:
- Oorzaak: Lasmetaal steekt buiten de lasnaad of laswortel uit zonder met het basismetaal te versmelten. Dit wordt vaak veroorzaakt door onvoldoende warmte-inbreng of een te lage lassnelheid ten opzichte van de afzettingssnelheid.
- preventie: Verhoog de lassnelheid, pas de parameters aan voor een betere fusie (eventueel hogere stroom/spanning, zorgvuldig gebalanceerd), zorg voor de juiste positionering van de lastoorts.

hydraulische kantel- en kantelinrichting voor het draaien4 7. Beste praktijken voor de implementatie van lasnormen
Om positioneer-kantelmachines effectief te gebruiken en een consistente laskwaliteit te garanderen:
- Lasprocedurespecificaties (WPS) ontwikkelen: Voer grondige tests uit om de optimale parameters (stroomsterkte, spanning, rijsnelheid, gasdebiet, enz.) voor elke specifieke toepassing (materiaal, dikte, voegtype) te bepalen. Leg deze vast in een formeel WPS-document.
- Maak gebruik van gekwalificeerde procedures en personeel: Zorg ervoor dat de lasprocedures gekwalificeerd zijn volgens de relevante normen (bijv. AWS D1.1 voor constructiestaal) en dat de operators of lasprogrammeurs naar behoren zijn opgeleid en gekwalificeerd.
- Regelmatige kalibratie en onderhoud van apparatuur: Zorg ervoor dat de lasstroombron, de draadaanvoer en de positioneer-kantelmachine zelf regelmatig worden gekalibreerd en onderhouden. Dit garandeert dat de ingestelde parameters nauwkeurig overeenkomen met het werkelijke resultaat, wat zorgt voor stabiliteit en consistentie.
- Maak gebruik van automatisering en monitoring: Maak gebruik van de functies van moderne positioneringssystemen, waaronder realtime monitoring en feedbackloops die parameters automatisch kunnen aanpassen om kleine variaties te compenseren en zo een constante warmtetoevoer te garanderen.
- Geef prioriteit aan gezamenlijke voorbereiding en montage: Een consistente en nauwkeurige voorbereiding en passing van de lasnaad zijn cruciaal. Een slechte passing vereist te veel lasmetaal of maakt het moeilijk om een gelijkmatige doorlassing te bereiken, zelfs met perfecte parameters.
- Raadpleeg gezaghebbende bronnen: Voor gedetailleerde richtlijnen over lasparameters, defectanalyse en procedurekwalificatie kunt u terecht bij normalisatie-instanties en technische organisaties zoals de Amerikaanse Welding Society (AWS).
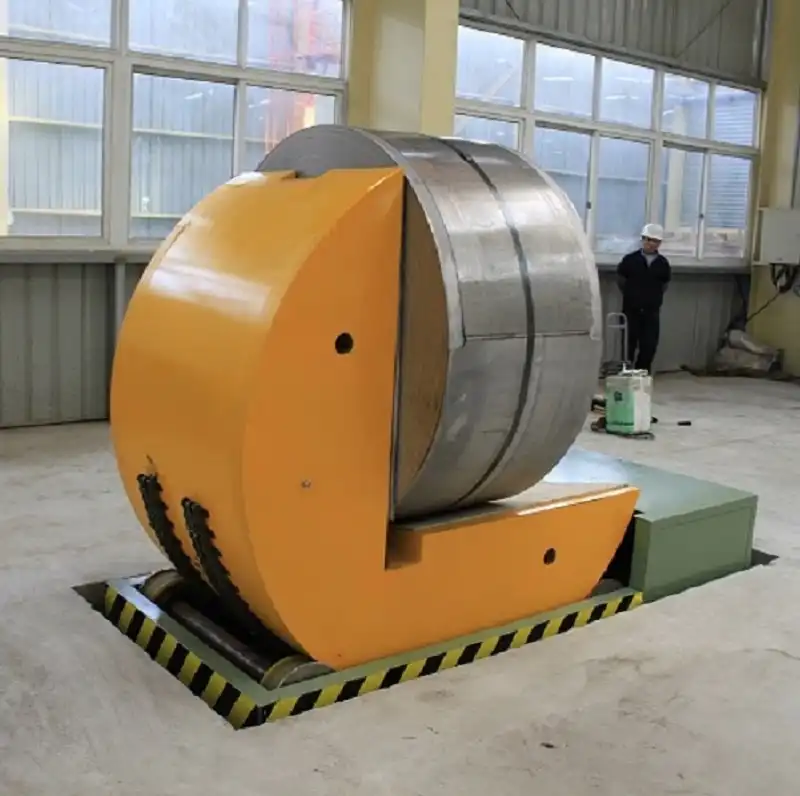
spoel kantelaar upender44 8. Conclusie: Precisieparameters voor betrouwbare fabricage
Effectieve lasnormen zijn essentieel bij het gebruik van positioneermachines, met name voor veeleisende toepassingen zoals het lassen van dunne materialen. Nauwkeurige controle over de lasstroom, spanning, lassnelheid en parameterstabiliteit zijn van fundamenteel belang om defecten zoals doorbranden, onvolledige penetratie en porositeit te voorkomen. Door robuuste lasprocedures vast te stellen op basis van grondige tests, de apparatuur te kalibreren en de mogelijkheden van moderne positioneer- en lastechnologie te benutten, kunnen fabrikanten consistent hoogwaardige, structureel solide lassen realiseren die voldoen aan strenge industriële eisen. Het naleven van deze normen vertaalt zich direct in een hogere productiviteit, minder herstelwerk en een verbeterde productbetrouwbaarheid.

Vind de beste oplossing!