- Uitgebreide risicobeoordelingen: Voer regelmatig grondige risicoanalyses uit van de gehele verpakkingslijn en de bijbehorende taken om gevaren te identificeren en de bestaande beheersmaatregelen te evalueren.
- Technische beheersmaatregelen (eliminatie/vervanging):
- Geef prioriteit aan automatisering om gevaarlijke handmatige handelingen te elimineren.
- Gebruik de juiste machinebeveiliging (vaste afschermingen, vergrendelde afschermingen, lichtschermen, veiligheidsmatten) om toegang tot gevaarlijke bewegende onderdelen te voorkomen. Zorg ervoor dat de beveiliging voldoet aan de relevante normen (bijv. ISO 13857).
- Integreer veiligheidscomponenten en besturingssystemen (bijv. veiligheids-PLC's, noodstops) die zijn ontworpen volgens normen zoals ISO 13849-1.
- Ontwerp werkplekken ergonomisch om de belasting te minimaliseren.
- Vervang gevaarlijke materialen waar mogelijk (bijvoorbeeld door PET-band te gebruiken in plaats van staalband, wat het risico op snijwonden kan verminderen).
- Administratieve controles:
- Ontwikkel en handhaaf strikte veilige werkprocedures (SWP's) voor alle taken, inclusief bediening, onderhoud en probleemoplossing.
- Implementeer robuuste Lockout/Tagout (LOTO)-procedures voor onderhouds- en serviceactiviteiten om onverwachte machinestarts te voorkomen. Zorg ervoor dat bevoegd personeel naar behoren is opgeleid.
- Zorg voor uitgebreide, taakspecifieke veiligheidstraining voor alle medewerkers, inclusief het herkennen van gevaren, correct gebruik van apparatuur, noodprocedures en LOTO (Lockout/Tagout). Geef regelmatig herhalingstrainingen.
- Duidelijke signalering die gevaren, vereiste persoonlijke beschermingsmiddelen en veiligheidsprocedures aangeeft.
- Goede huishoudpraktijken (5S) om uitglijden, struikelen en vallen te voorkomen.
- Persoonlijke beschermingsmiddelen (PBM): Het verplichten en verstrekken van passende persoonlijke beschermingsmiddelen op basis van een risicoanalyse, die doorgaans het volgende omvat:
- Harde hoeden
- Veiligheidsbril of gezichtsscherm
- Snijbestendige handschoenen
- Veiligheidslaarzen met stalen neuzen
- Kleding met hoge zichtbaarheid (indien werkzaam in de buurt van mobiele apparatuur)
- Regelmatige inspecties en onderhoud: Zorg ervoor dat veiligheidsvoorzieningen (noodstops, vergrendelingen, afschermingen) regelmatig worden geïnspecteerd, getest en in goede werkende staat worden gehouden als onderdeel van het preventieve onderhoudsprogramma.
6.3. Naleving van normen en voorschriften
Het naleven van wettelijke en branchestandaarden is cruciaal. Belangrijke regelgevende instanties en standaarden zijn onder andere:
- Arbeidsveiligheids- en gezondheidsadministratie (OSHA) (VS): Stelt normen voor veiligheid op de werkplek vast en handhaaft deze, inclusief specifieke voorschriften voor machinebeveiliging (29 CFR 1910.212), beheersing van gevaarlijke energie (LOTO - 29 CFR 1910.147), materiaalbehandeling en persoonlijke beschermingsmiddelen.
- Europese machinerichtlijn (EU): Stelt essentiële gezondheids- en veiligheidseisen (EHSR's) vast voor machines die op de EU-markt worden gebracht. Naleving hiervan houdt vaak in dat geharmoniseerde normen moeten worden gevolgd (bijvoorbeeld EN ISO 12100 voor risicobeoordeling, EN ISO 13849 voor veiligheidsgerelateerde controlesystemen). CE-markering is vereist.
- Internationale organisatie voor normalisatie (ISO): Ontwikkelt wereldwijd erkende normen met betrekking tot machineveiligheid, waaronder:
- ISO 12100: Veiligheid van machines — Algemene ontwerpprincipes — Risicobeoordeling en risicobeperking.
- ISO 13849: Veiligheid van machines — Veiligheidsgerelateerde onderdelen van besturingssystemen.
- ISO 13857: Veiligheid van machines — Veiligheidsafstanden om te voorkomen dat boven- en onderarmen in gevaarlijke zones terechtkomen.
- Nationale en lokale regelgeving: Specifieke landen of regio's kunnen aanvullende veiligheidsvoorschriften hebben waaraan moet worden voldaan.
6.4. Het bevorderen van een veiligheidscultuur
Naast regels en procedures is het essentieel om een sterke veiligheidscultuur te creëren waarin veiligheid prioriteit heeft voor iedereen, van management tot medewerkers op de werkvloer.
- Managementbetrokkenheid: Leiderschap moet zichtbaar blijk geven van betrokkenheid bij veiligheid door middel van toewijzing van middelen, handhaving van beleid en actieve deelname.
- Betrokkenheid van de werknemers: Stimuleer werknemers om gevaren te melden, suggesties te doen voor veiligheidsverbeteringen en deel te nemen aan veiligheidscommissies of -audits.
- Incidentrapportage en onderzoek: Implementeer een niet-bestraffend systeem voor het melden van alle incidenten en bijna-incidenten. Voer grondige onderzoeken uit om de onderliggende oorzaken te achterhalen en implementeer corrigerende maatregelen om herhaling te voorkomen.
- Continue verbetering: Beschouw veiligheid als een continu proces. Evalueer regelmatig de veiligheidsprestaties, actualiseer risicobeoordelingen en pas procedures aan op basis van nieuwe informatie of veranderingen in de bedrijfsvoering.
6.5. Conclusie
Veiligheid en naleving van regelgeving zijn essentiële onderdelen van succesvolle productieprocessen voor het verpakken van staalrollen. Door proactief risico's te identificeren, robuuste technische en administratieve controles te implementeren, naleving van regelgeving te waarborgen, grondige training te bieden en een sterke veiligheidscultuur te creëren, kunnen fabrikanten hun personeel beschermen, kostbare verstoringen voorkomen en verantwoord en duurzaam opereren. De financiële implicaties en het rendement op investeringen voor deze systemen zullen hierna worden besproken.

7. Analyse van kostenefficiëntie en ROI in verpakkingslijnen voor staalrollen
Het implementeren of upgraden van een verpakkingslijn voor staalrollen is een aanzienlijke financiële investering. Een grondige analyse van de kostenefficiëntie en een duidelijk inzicht in het potentiële rendement op investering (ROI) zijn daarom essentieel om de uitgaven te rechtvaardigen en ervoor te zorgen dat het systeem een positieve bijdrage levert aan de financiële gezondheid van het bedrijf. In dit hoofdstuk worden de verschillende kostencomponenten, strategieën voor het verbeteren van de kostenefficiëntie en methoden voor het evalueren van de ROI van investeringen in de verpakking van staalrollen besproken.
7.1. Belangrijkste kostencomponenten
Een uitgebreide kostenanalyse moet zowel de initiële investering als de lopende operationele kosten in overweging nemen.
- Kapitaaluitgaven (CapEx):
- Aankoop van apparatuur: De primaire kosten omvatten onder andere wikkelmachines, omsnoeringssystemen, transportbanden, draaitafels, kantelsystemen, veiligheidsafschermingen, besturingssystemen (PLC's, HMI's) en mogelijk robotica of AGV's. Geautomatiseerde productielijnen hebben aanzienlijk hogere investeringskosten (CapEx) dan handmatige opstellingen.
- Installatie en inbedrijfstelling: Kosten verbonden aan terreinvoorbereiding, mechanische en elektrische installatie, systeemintegratie, programmering en opstarttesten.
- Opleiding: Initiële opleidingskosten voor operators en onderhoudspersoneel voor de nieuwe apparatuur.
- Operationele uitgaven (OpEx):
- Arbeid: Loon, secundaire arbeidsvoorwaarden en overheadkosten voor operators, onderhoudspersoneel en supervisors. Automatisering verlaagt de directe arbeidskosten van operators aanzienlijk in vergelijking met handmatige productielijnen.
- Verbruiksmaterialen: Doorlopende kosten voor rekfolie, VCI-materialen, omsnoeringsbanden (staal of PET), sluitingen/clips, etiketten, inkt, randbeschermers, enz.
- Energie: Elektriciteitsverbruik van motoren, verwarmingselementen (voor afdichting), bedieningselementen, verlichting, enz.
- Onderhoud en reserveonderdelen: Kosten voor routinematig preventief onderhoud, reparaties, vervangende onderdelen en eventuele servicecontracten.
- Kosten voor stilstand: Gemiste productie-inkomsten en bijbehorende kosten wanneer de productielijn onverwacht stilvalt.
- Indirecte kosten:
- Vloer ruimte: De alternatieve kosten of huurkosten van de fabrieksruimte die door de productielijn wordt ingenomen.
- Afvalverwijdering: Kosten verbonden aan het afvoeren van verpakkingsafval of -schroot.
- Verzekering: Premies kunnen mogelijk beïnvloed worden door veiligheidsgegevens en de waarde van de apparatuur.
- Kwaliteitskosten: Kosten gerelateerd aan beschadigde producten als gevolg van ontoereikende verpakking (herstelwerkzaamheden, afval, klachten van klanten).
7.2. Strategieën voor het verbeteren van de kostenefficiëntie
Kostenoptimalisatie vereist aandacht voor meerdere factoren gedurende de gehele levenscyclus van het systeem.
- Automatisering op de juiste schaal: Kies een automatiseringsniveau dat past bij het productievolume en de complexiteit. Overautomatisering van een productielijn met een laag volume levert mogelijk geen goed rendement op, terwijl onderautomatisering van een productielijn met een hoog volume leidt tot hoge arbeidskosten en knelpunten.
- Optimaliseren van materiaalgebruik:
- Gebruik geautomatiseerde systemen met nauwkeurige controle over de voorspanning en spanning van de folie om het folieverbruik per rol te minimaliseren.
- Kies het meest kosteneffectieve omsnoeringsmateriaal (bijv. PET versus staal) dat aan de prestatie-eisen voldoet.
- Evalueer en test regelmatig nieuwe, mogelijk efficiëntere of kosteneffectievere verpakkingsmaterialen.
- Minimaliseer verspilling tijdens het laden en wisselen van materialen.
- Energie-efficiëntie maximaliseren:
- Specificeer energiezuinige componenten (motoren, aandrijvingen) bij de aanschaf van apparatuur.
- Schakel energiebesparende modi in tijdens perioden van inactiviteit.
- Zorg voor goed onderhoud (bijv. schone motoren, gesmeerde onderdelen) om een verhoogd energieverbruik te voorkomen.
- Effectieve onderhoudsstrategieën implementeren:
- Een degelijk preventief onderhoudsprogramma is cruciaal om kostbare ongeplande stilstand te minimaliseren en de levensduur van apparatuur te verlengen.
- Overweeg voorspellende onderhoudstechnologieën (PdM) zoals trillingsanalyse, thermische beeldvorming en olieanalyse om storingen te anticiperen en reparaties efficiënt in te plannen.
- Zorg voor een adequate voorraad essentiële reserveonderdelen om reparaties te kunnen versnellen.
- Downtime verminderen: Registreer de oorzaken van stilstand nauwgezet en implementeer corrigerende maatregelen. Optimaliseer de omstelprocedures (SMED). Zorg voor een betrouwbare aanvoer van coils en materialen naar de productielijn.
- Het verbeteren van de arbeidsefficiëntie: Zorg voor effectieve training, duidelijke standaardwerkprocedures en ergonomische hulpmiddelen/werkplekken. Gebruik automatisering om arbeidskrachten in te zetten voor taken met een hogere toegevoegde waarde.
7.3. Het rendement op investering (ROI) evalueren
Een ROI-analyse helpt bij het bepalen van de financiële haalbaarheid van een investering in een nieuwe of verbeterde verpakkingslijn. Hierbij worden de netto financiële voordelen van de investering vergeleken met de totale kosten.
a. Berekeningsmethoden
- Eenvoudige ROI:
ROI (%) = [(Gain from Investment - Cost of Investment) / Cost of Investment] x 100(De winst omvat doorgaans jaarlijkse besparingen op arbeid en materialen, minder schade, plus mogelijk hogere inkomsten door een hogere productiecapaciteit). - Terugbetalingsperiode:
Payback Period (Years) = Initial Investment / Annual Savings (or Cash Flow)Geeft aan hoe snel de initiële investering is terugverdiend. - Netto contante waarde (NCW): Houdt rekening met de tijdswaarde van geld door toekomstige kasstromen terug te disconteren naar hun huidige waarde. Een positieve netto contante waarde (NCW) duidt over het algemeen op een rendabele investering.
- Intern rendement (IRR): De disconteringsvoet waarbij de netto contante waarde (NCW) van de investering gelijk is aan nul. Als het interne rendement (IRR) hoger is dan het vereiste rendement van het bedrijf, wordt het project doorgaans als acceptabel beschouwd.
b. Belangrijke factoren die het rendement op investering (ROI) beïnvloeden
- Besparing op arbeidskosten: Een belangrijke drijfveer voor het rendement op investeringen in automatisering.
- Doorvoerverhoging: Een hogere productiecapaciteit kan leiden tot een hogere omzet.
- Materiaalkostenreductie: Besparingen door geoptimaliseerd gebruik van film/band.
- Verbeterde kwaliteit / Minder schade: Lagere kosten in verband met schadeclaims, herstelwerkzaamheden of afval van producten.
- Verbeterde veiligheid: Lagere kosten in verband met ongevallen (verkeersongelukken, verzekeringspremies, mogelijke boetes).
- Levensduur en betrouwbaarheid van de apparatuur: Duurzame, betrouwbare apparatuur levert over een langere periode rendement op.
c. Immateriële voordelen
Hoewel lastiger te kwantificeren, denk bijvoorbeeld aan immateriële voordelen zoals een hoger werknemersmoraal (door betere veiligheid en ergonomie), een verbeterd imago van het bedrijf (moderne, efficiënte bedrijfsvoering) en grotere operationele flexibiliteit.
7.4. Conclusie
Het bereiken van optimale kostenefficiëntie en een sterk rendement op investering (ROI) met een verpakkingslijn voor staalrollen vereist een holistische aanpak. Dit omvat zorgvuldige initiële planning en apparatuurselectie, nauwgezet operationeel beheer gericht op het minimaliseren van verspilling en stilstand, effectief onderhoud en continue monitoring van de prestaties ten opzichte van de financiële doelstellingen. Door de kosten grondig te analyseren, efficiëntiestrategieën te implementeren en de ROI rigoureus te evalueren met behulp van de juiste financiële maatstaven, kunnen fabrikanten ervoor zorgen dat hun verpakkingsactiviteiten niet alleen functioneel, maar ook financieel gezond zijn en significant bijdragen aan het algehele bedrijfssucces. In het laatste deel wordt vooruitgeblikt op toekomstige trends die dit cruciale industriële proces vormgeven.
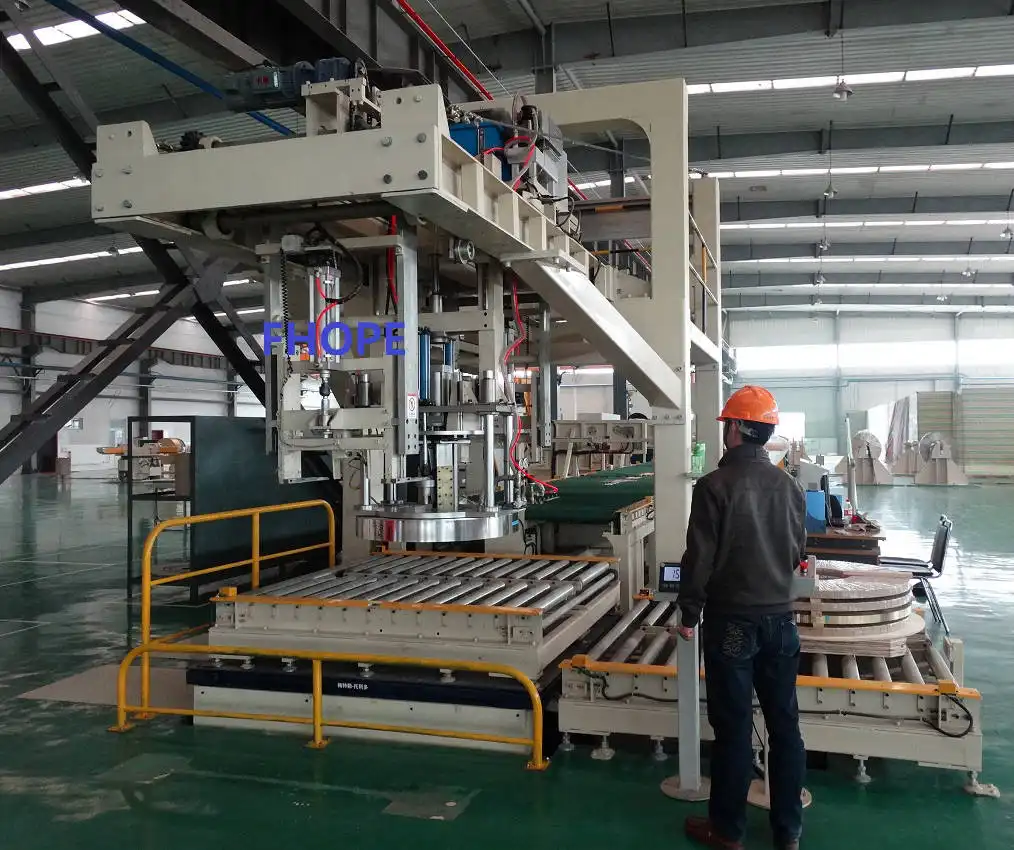
8. De toekomst van de verpakking van staalrollen: trends en opkomende technologieën
De industrie voor het verpakken van staalrollen bevindt zich op een keerpunt, gedreven door een samenloop van technologische innovatie, toenemende eisen aan efficiëntie en duurzaamheid, en het transformatieve potentieel van data. Vooruitkijkend zullen verschillende belangrijke trends en opkomende technologieën de manier waarop staalrollen worden verpakt, verwerkt en getraceerd, herdefiniëren. Dit laatste deel verkent het toekomstige landschap en belicht de innovaties die de volgende generatie verpakkingssystemen voor staalrollen zullen vormgeven.
8.1. Hyperautomatisering en intelligente systemen
Automatisering zal nog geavanceerder, geïntegreerder en intelligenter worden.
- AI-aangedreven optimalisatie: Naast voorspellend onderhoud zal AI steeds vaker verpakkingsparameters (wikkelpatronen, plaatsing/spanning van de banden) in realtime optimaliseren op basis van specifieke kenmerken van de rol (afmetingen, kwaliteit, oppervlaktegevoeligheid gedetecteerd door sensoren) en bestemmingseisen, waardoor optimale bescherming met minimaal materiaalgebruik wordt gegarandeerd.
- Autonome operaties: Verwacht meer volledig autonome productielijnen die minimale menselijke tussenkomst vereisen. Dit omvat zelfaanpassende machines, geautomatiseerde probleemoplossingsprocedures en integratie met AGV's/AMR's voor een complete materiaalstroom van productie tot opslag/verzending zonder handmatige tussenkomst.
- Verbeterde robotica- en visiesystemen: Robots zullen steeds behendiger en aanpasbaarder worden en een grotere verscheidenheid aan taken aankunnen. Door AI aangestuurde vision-systemen zullen geavanceerdere inspectiemogelijkheden bieden, waardoor subtiele defecten kunnen worden opgespoord en een bijna perfecte verpakkingskwaliteit wordt gegarandeerd.
8.2. Datacentrische ecosystemen (IIoT en digitale tweelingen)
Data zal de levensader vormen van toekomstige verpakkingsprocessen, mogelijk gemaakt door alomtegenwoordige connectiviteit.
- Alomtegenwoordige IIoT-integratie: Vrijwel elk onderdeel van de verpakkingslijn zal voorzien zijn van sensoren en met elkaar verbonden zijn, waardoor enorme hoeveelheden data gegenereerd worden over prestaties, conditie en materiaalstroom.
- Geavanceerde analyses en cloudplatformen: Cloudgebaseerde platforms verzamelen en analyseren gegevens van meerdere productielijnen of zelfs meerdere fabrieken, waardoor dieper inzicht wordt verkregen in prestatieknelpunten, benchmarking mogelijk wordt en optimalisatiestrategieën op bedrijfsniveau worden gefaciliteerd.
- Digitale tweelingen: Door virtuele replica's (digitale tweelingen) van de fysieke verpakkingslijn te creëren, kunnen fabrikanten wijzigingen simuleren, nieuwe configuraties testen, parameters optimaliseren en operators trainen in een risicovrije virtuele omgeving voordat de wijzigingen op de daadwerkelijke lijn worden doorgevoerd.
- Blockchain voor traceerbaarheid in de toeleveringsketen: Voor hoogwaardige coils of gereguleerde industrieën kan blockchaintechnologie een onveranderlijk overzicht bieden van het traject dat de coil heeft afgelegd, inclusief verpakkingsdetails en sensorgegevens (bijv. temperatuur, schokken), waardoor de veiligheid en transparantie worden verbeterd.
8.3. Duurzaamheid als kerndrijfveer
Milieuverantwoordelijkheid zal een steeds grotere invloed hebben op technologie- en materiaalkeuzes.
- Materialen voor de circulaire economie: Er komt meer aandacht voor het gebruik van verpakkingsmaterialen (folies, banden) met een hoog percentage gerecycled materiaal en voor het ontwerpen van verpakkingen die gemakkelijk te demonteren en te recyclen zijn op de bestemming. De ontwikkeling van gesloten-kringloopsystemen voor verpakkingsmaterialen zou kunnen ontstaan.
- Biologisch afbreekbare en biobased materialen: Voortdurende innovatie in biologisch afbreekbare VCI- en verpakkingsmaterialen die vergelijkbare prestaties bieden als traditionele kunststoffen, maar met een aanzienlijk lagere milieubelasting.
- Materiaalreductietechnologieën: De voortdurende ontwikkeling van ultradunne, zeer sterke folies en geoptimaliseerde wikkel-/bandtechnieken, aangestuurd door AI, heeft als doel de absolute hoeveelheid materiaal per verpakking te minimaliseren.
- Energieopwekking en uiterst efficiënte machines: Integratie van energieterugwinningssystemen en ontwerpen die de energievoetafdruk van verpakkingsprocessen drastisch verkleinen, waardoor in sommige gevallen mogelijk zelfs energieneutrale systemen ontstaan.
8.4. Modulaire, flexibele en schaalbare systemen
Verpakkingslijnen zullen zich snel moeten aanpassen aan de veranderende marktvraag.
- Modulair ontwerp: Apparatuur ontworpen als verwisselbare modules (bijvoorbeeld verschillende soorten wikkelaars, omsnoeringsmachines, etiketteermachines) die eenvoudig kunnen worden toegevoegd, verwijderd of opnieuw geconfigureerd om de mogelijkheden van de lijn aan te passen aan nieuwe producten of capaciteitsvereisten.
- Verhoogde flexibiliteit: Systemen die een breed scala aan spoelformaten, gewichten en verpakkingsspecificaties aankunnen met minimale handmatige instelling of aanpassing, dankzij robotica en AI-gestuurde parameterinstellingen.
- schaalbaarheid: Ontwerpen die stapsgewijze capaciteitsvergrotingen mogelijk maken door het toevoegen van parallelle modules of het upgraden van bestaande modules, zonder dat een volledige vervanging van de productielijn nodig is.
8.5. Verbeterde samenwerking tussen mens en machine
Naarmate de automatisering toeneemt, zal de rol van de mens evolueren naar toezicht, optimalisatie en het afhandelen van uitzonderingen.
- Geavanceerde HMI's en augmented reality (AR): Intuïtievere interfaces, mogelijk met augmented reality-overlays die operators realtime instructies, diagnostische informatie of onderhoudsrichtlijnen rechtstreeks op hun scherm van de apparatuur tonen.
- Cobot-integratie: Een bredere toepassing van cobots voor taken die een combinatie van automatisering en menselijke handigheid of beoordelingsvermogen vereisen, leidt tot veiligere en ergonomischere hybride werkplekken.
8.6. Conclusie: De transformatie omarmen
De toekomst van de verpakking van staalrollen belooft systemen die aanzienlijk intelligenter, efficiënter, flexibeler, duurzamer en datagestuurder zijn dan de huidige systemen. Technologieën zoals AI, IIoT, geavanceerde robotica en innovatieve materialen zijn niet slechts incrementele verbeteringen, maar katalysatoren voor een fundamentele transformatie. Fabrikanten die deze veranderingen proactief omarmen, strategisch investeren in nieuwe technologieën en een cultuur van continue aanpassing stimuleren, zullen het best gepositioneerd zijn om te floreren. Door deze ontwikkelingen te benutten, kunnen ze hun activiteiten optimaliseren, de milieubelasting verminderen, de productbescherming verbeteren en voldoen aan de steeds complexere eisen van de wereldwijde staalmarkt, waardoor ze hun concurrentievoordeel voor de komende jaren veiligstellen.

Vind de beste oplossing!
- Cyclustijd: De totale tijd die nodig is om één stalen rol te verpakken, vanaf het moment dat deze op de lijn wordt geladen tot het moment dat het afgewerkte pakket wordt gelost. Het verkorten van de cyclustijd verhoogt direct de potentiële doorvoer.
- Doorvoer: Het aantal succesvol verpakte coils per tijdseenheid (bijv. coils per uur, coils per shift). Dit is een belangrijke maatstaf voor de productiviteit van de productielijn.
- Algemene apparatuureffectiviteit (OEE): Een uitgebreide meeteenheid voor geautomatiseerde productielijnen, berekend als Beschikbaarheid x Prestatie x Kwaliteit. OEE (Overall Equipment Effectiveness) biedt een holistisch beeld van de efficiëntie, waarbij rekening wordt gehouden met stilstandtijd, snelheidsverlies en defectpercentages.
- Analyse van uitvaltijd: Het bijhouden van de frequentie, duur en oorzaken van productiestops (bijv. apparatuurstoringen, materiaalwisselingen, tekort aan rollen, pauzes van operators) is cruciaal. Het minimaliseren van ongeplande stilstand is essentieel.
- Materiaalverbruikssnelheid: Het meten van de hoeveelheid wikkelfolie, omsnoeringsband, etiketten en andere verbruiksmaterialen die per rol of per ton staal worden gebruikt. Optimalisatie hiervan verlaagt de kosten en vermindert afval.
- Arbeidsefficiëntie: Voor handmatige of semi-automatische productielijnen: het aantal verpakte coils per arbeidsuur.
4.2. Beste praktijken van toepassing op zowel handmatige als geautomatiseerde productielijnen
Bepaalde principes verhogen de efficiëntie, ongeacht de mate van automatisering:
- Standaardiseer werkprocedures (SOP's): Ontwikkel duidelijke, gedocumenteerde procedures voor alle verpakkingstaken, inclusief installatie, bediening, materiaalbehandeling, kwaliteitscontroles en omstellingen. Consistentie vermindert fouten en verhoogt de snelheid.
- Effectieve trainingsprogramma's: Zorg ervoor dat al het personeel (operators, onderhoudspersoneel) grondig getraind is in de bediening van de apparatuur, standaardwerkprocedures, veiligheidsprotocollen en basisprobleemoplossing. Training in meerdere functies kan de flexibiliteit vergroten.
- Optimaliseer de lijnindeling en workflow: Ontwerp de fysieke lay-out zodanig dat de transportafstand van de rollen minimaal is, knelpunten worden geëlimineerd en een vlotte doorstroming tussen de stations wordt gegarandeerd. Zorg voor voldoende ruimte voor een veilige bediening en materiaalopslag.
- Implementeer de 5S-principes: Pas de methoden Sorteren, Ordenen, Schoonmaken, Standaardiseren en Volhouden toe om een schone, georganiseerde en efficiënte werkplek te behouden. Dit verkort de zoektijd, verbetert de veiligheid en brengt potentiële problemen aan het licht.
- Efficiënt materiaalbeheer: Zorg voor een tijdige beschikbaarheid van de juiste verpakkingsmaterialen. Implementeer strategieën zoals Just-in-Time (JIT) voorraadbeheer of Kanban-systemen voor verbruiksartikelen om productiestops als gevolg van materiaalschaarste te voorkomen. Onderhoud sterke relaties met leveranciers.
4.3. Beste praktijken specifiek voor de efficiëntie van handmatige verpakking
- Ergonomisch werkplekdesign: Richt werkplekken zo in dat de fysieke belasting tot een minimum wordt beperkt. Gebruik in hoogte verstelbare platforms, antivermoeidheidsmatten en plaats gereedschap en materialen binnen handbereik om bukken, strekken en vermoeidheid te verminderen.
- Gebruik hulpmiddelen: Gebruik waar mogelijk hulpmiddelen zoals elektrische handwikkelaars, ergonomische bandspanners en tilhulpmiddelen om de fysieke inspanning te verminderen en de snelheid te verhogen.
- Taakrotatie: Wissel werknemers af tussen verschillende taken om eentonigheid en het risico op RSI te verminderen, waardoor de alertheid en productiviteit behouden blijven.
- Duidelijke richtlijnen voor materiaalgebruik: Train werknemers in de optimale hoeveelheid verpakkingsmateriaal/band die per spoeltype gebruikt moet worden om verspilling te minimaliseren en tegelijkertijd adequate bescherming te garanderen.
4.4. Beste praktijken specifiek voor de efficiëntie van geautomatiseerde verpakking
- Optimaliseer machine-instellingen: Controleer en verfijn regelmatig de machineparameters (bijv. rotatiesnelheid van de wikkelaar, voorrekpercentage van de folie, bandspanning, transportsnelheid) voor elk type rol om de snelheid te maximaliseren en het materiaalverbruik te minimaliseren zonder de kwaliteit in gevaar te brengen.
- Voer robuust preventief onderhoud (PM) uit: Houd u strikt aan een gepland preventief onderhoudsprogramma (PM-programma) dat inspecties, smering, reiniging en vervanging van slijtageonderdelen omvat. Dit minimaliseert onverwachte storingen, verlengt de levensduur van de apparatuur en zorgt voor optimale prestaties. Overweeg voorspellend onderhoud (PdM) met behulp van sensoren, indien beschikbaar.
- Minimaliseer omsteltijden (SMED): Bij het verwerken van verschillende spoelformaten/typen, pas de principes van Single-Minute Exchange of Die (SMED) toe om omschakelingen te stroomlijnen. Gebruik snelwisselmechanismen, vooraf ingestelde instellingen en efficiënte procedures om niet-productieve tijd te verminderen. Plan productieruns zo dat de frequentie van omschakelingen tot een minimum wordt beperkt.
- Maak gebruik van automatiseringsfuncties: Gebruik functies zoals automatische foutdetectie, HMI-diagnostiek en het vastleggen van prestatiegegevens om problemen snel te identificeren en op te lossen. Train operators in het interpreteren van systeemfeedback.
- Zorg voor een goede werking van de sensor: Reinig en controleer regelmatig de uitlijning van fotocellen en andere sensoren, aangezien vuile of verkeerd uitgelijnde sensoren veelvoorkomende oorzaken zijn van productiestops.
4.5. Cultuur voor continue verbetering
- Regelmatige prestatiebeoordelingen: Houd regelmatig overleg met operators, onderhoudspersoneel en management om KPI's te evalueren, uitdagingen te bespreken en ideeën voor verbetering te bedenken.
- Analyse van de hoofdoorzaak (RCA): Voer bij inefficiënties of storingen een grondige oorzaakanalyse (RCA) uit (bijvoorbeeld met behulp van visgraatdiagrammen of de 5 Waarom-methode) om de onderliggende problemen te identificeren in plaats van alleen de symptomen aan te pakken.
- Stimuleer feedback van medewerkers: Creëer een omgeving waarin operators zich gemachtigd voelen om verbeteringen voor te stellen, aangezien zij vaak het beste inzicht hebben in de dagelijkse operationele uitdagingen.
- Vergelijk en implementeer best practices: Blijf op de hoogte van trends en technologieën in de branche. Vergelijk de prestaties waar mogelijk met vergelijkbare activiteiten.
4.6. Conclusie
Het optimaliseren van de efficiëntie van een verpakkingslijn voor staalrollen is een continu proces dat nauwgezette planning, consistente toepassing van best practices, effectief gebruik van technologie en een streven naar continue verbetering vereist. Door te focussen op belangrijke prestatie-indicatoren, processen te standaardiseren, apparatuur zorgvuldig te onderhouden, materialen verstandig te beheren en een betrokken personeelsbestand te stimuleren, kunnen fabrikanten de productiviteit aanzienlijk verhogen, de operationele kosten verlagen en ervoor zorgen dat hun verpakkingsactiviteiten een positieve bijdrage leveren aan het bedrijfsresultaat. Vervolgens verkennen we de veelbelovende technologische innovaties die de efficiëntie en mogelijkheden op dit gebied verder stimuleren.
5. Technologische innovaties die de verpakking van staalrollen vormgeven
De verpakkingsmarkt voor staalrollen is voortdurend in ontwikkeling, gedreven door snelle technologische vooruitgang gericht op het verhogen van de efficiëntie, het verbeteren van de veiligheid, het optimaliseren van de productbescherming, het integreren van data en het bevorderen van duurzaamheid. Het is cruciaal voor fabrikanten om op de hoogte te blijven van deze innovaties om een concurrentievoordeel te behouden. In dit hoofdstuk worden de nieuwste technologieën en trends onderzocht die de verpakkingssystemen voor staalrollen momenteel hervormen.
5.1. Geavanceerde automatisering, robotica en AI
Automatisering gaat verder dan eenvoudige mechanisatie en ontwikkelt zich tot intelligente systemen die in staat zijn tot adaptieve en complexe taken.
- Robotica-integratie: Industriële robots (bijvoorbeeld robots met een gelede arm) worden steeds vaker gebruikt voor taken die een hoge precisie, snelheid of flexibiliteit vereisen, zoals het hanteren van coils (laden/lossen), het nauwkeurig plaatsen van randbeschermers, complexe omsnoeringspatronen en het palletiseren van verpakte coils.
- Collaboratieve robots (cobots): Cobots zijn ontworpen om veilig naast mensen te werken zonder uitgebreide afscherming en kunnen operators ondersteunen bij fysiek zware of repetitieve taken zoals materiaalhantering of gereedschapspositionering. Zo combineren ze de voordelen van automatisering met menselijk toezicht en flexibiliteit.
- Kunstmatige intelligentie (AI) en machine learning (ML):
- Predictief onderhoud (PdM): AI-algoritmen analyseren sensorgegevens (trillingen, temperatuur, stroomverbruik) om potentiële storingen aan apparatuur te voorspellen voordat ze zich voordoen. Dit maakt proactief onderhoud mogelijk, minimaliseert ongeplande stilstand en verlengt de levensduur van machines.
- Proces optimalisatie: ML-modellen kunnen historische prestatiegegevens analyseren om optimale machine-instellingen (bijv. wikkelspanning, plaatsing van de band) te identificeren voor verschillende spoeltypen en omgevingsomstandigheden, waarbij parameters automatisch worden aangepast voor maximale efficiëntie en minimale materiaalverspilling.
- Visiesystemen: Door AI aangedreven machinevisiesystemen kunnen rollen controleren op defecten vóór het verpakken, de juiste toepassing van folie en banden verifiëren en codes lezen voor tracering, waardoor de kwaliteitscontrole wordt verbeterd.
- Volledig geïntegreerde en autonome lijnen: De trend gaat richting naadloze integratie van alle verpakkingsfasen (wikkelen, omsnoeren, etiketteren, wegen, transporteren, palletiseren) die worden aangestuurd door een centraal systeem. Dit minimaliseert handmatige handelingen en maximaliseert de doorvoer. Autonoom geleide voertuigen (AGV's) of autonome mobiele robots (AMR's) kunnen het transport van de rollen van en naar de productielijn verzorgen.
5.2. Innovaties in verpakkingsmaterialen
Vooruitgang in de materiaalkunde leidt tot effectievere, efficiëntere en duurzamere verpakkingsoplossingen.
- Hoogwaardige rekfolies: Nanotechnologie en meerlaagse extrusie zorgen voor dunnere, maar sterkere folies met verbeterde perforatieweerstand, ladingbeheersing en transparantie. Voorgerekte folies verminderen het materiaalverbruik en garanderen tegelijkertijd een veilige verpakking.
- Geavanceerde VCI-technologie (Volatile Corrosion Inhibitor): Nieuwe VCI-formules bieden langdurigere bescherming tegen meerdere metalen. Innovaties omvatten VCI-emitters die direct in rekfolie of papier zijn geïntegreerd, wat zorgt voor een consistentere en effectievere corrosiepreventie, vooral cruciaal voor exportzendingen. Sommige varianten worden biologisch afbreekbaar.
- Versterkte en duurzame omsnoeringsbanden: Sterk PET-bandmateriaal wint steeds meer terrein ten opzichte van staal vanwege de veiligheid, recyclebaarheid en weerstand tegen omgevingsinvloeden. Ontwikkelingen richten zich op het verhogen van de treksterkte en het gebruik van gerecycled materiaal. Composietbanden bieden unieke eigenschappen die sterkte en flexibiliteit combineren.
- Milieuvriendelijke alternatieven: Onderzoek naar biologisch afbreekbare en composteerbare folies (bijvoorbeeld op basis van PLA) en papier is in volle gang, gedreven door milieuregelgeving en duurzaamheidsdoelstellingen van bedrijven. Ook worden papieren verpakkingsoplossingen als alternatief voor plastic onderzocht.
5.3. Slimme verpakkingssystemen en het industriële internet der dingen (IIoT)
Connectiviteit en data transformeren verpakkingslijnen in intelligente, datagestuurde systemen.
- IIoT-compatibele sensoren: Machines die zijn uitgerust met sensoren verzamelen continu gegevens over operationele parameters (snelheid, spanning, temperatuur, trillingen), materiaalverbruik en de conditie van de machine.
- Realtime monitoring en dashboards: Gegevens worden draadloos verzonden naar HMI's, SCADA-systemen of cloudplatformen, waardoor operators en managers via intuïtieve dashboards realtime inzicht krijgen in de lijnprestaties, OEE en potentiële problemen.
- Diagnose en ondersteuning op afstand: Dankzij IIoT-connectiviteit kunnen leveranciers van apparatuur op afstand problemen diagnosticeren, software bijwerken en snellere technische ondersteuning bieden, waardoor de uitvaltijd wordt verkort.
- Integratie met MES/ERP-systemen: Naadloze gegevensuitwisseling tussen de verpakkingslijn en bedrijfssystemen op een hoger niveau maakt geautomatiseerde orderverwerking, nauwkeurige voorraadregistratie, kwaliteitsregistratie en gestroomlijnd supply chain management mogelijk.
- Slimme etikettering en tracering: RFID-tags of geavanceerde barcodes, geïntegreerd met het IIoT-platform, bieden verbeterde traceerbaarheid van individuele coils in de gehele toeleveringsketen en leveren waardevolle gegevens op over transportomstandigheden en handling.
5.4. Focus op energie-efficiëntie en duurzaamheid
- Energiezuinig machineontwerp: Fabrikanten integreren energiebesparende componenten zoals hoogrendementsmotoren, frequentieomvormers (VFD's), regeneratieve remsystemen en intelligente uitschakelmodi tijdens stilstand om het totale energieverbruik en de CO2-uitstoot van de productielijn te verminderen.
- Geoptimaliseerde materiaalgebruiksystemen: Technologieën die de folierek en de bandspanning nauwkeurig regelen, besparen niet alleen materiaalkosten, maar dragen ook bij aan duurzaamheid door het grondstoffenverbruik en de afvalproductie te verminderen.
- Integratie van afvalvermindering en recycling: Systemen die ontworpen zijn om afval tijdens het laden en wisselen van materialen te minimaliseren, samen met geïntegreerde oplossingen voor het verzamelen en verwerken van recyclebare materialen (zoals restanten van PET-banden), ondersteunen de principes van de circulaire economie.
5.5. Conclusie
Het tempo van technologische innovatie in de verpakking van staalrollen neemt toe. Het omarmen van geavanceerde automatisering, AI, slimmere materialen, IIoT-connectiviteit en duurzame werkwijzen is niet langer optioneel, maar essentieel voor fabrikanten die streven naar hogere efficiëntie, betere kwaliteit, meer veiligheid en die willen voldoen aan de veranderende markteisen. Deze technologieën beloven samen een toekomst van sterk geoptimaliseerde, data-rijke, flexibele en milieubewuste processen voor de verpakking van staalrollen. In het volgende hoofdstuk worden de cruciale aspecten van veiligheid en naleving van regelgeving binnen deze technologische context behandeld.
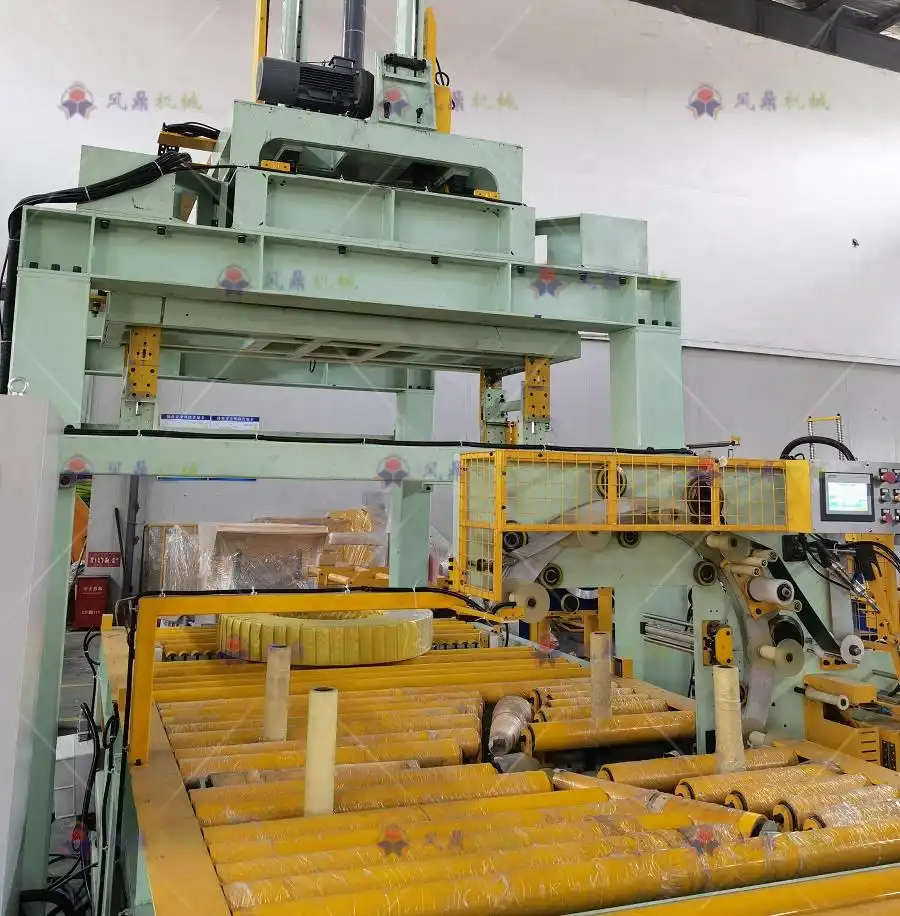
6. Veiligheidsaspecten en naleving van de voorschriften bij het verpakken van staalrollen
Veiligheid is van essentieel belang in elke industriële omgeving, en de productie van stalen coils brengt unieke risico's met zich mee vanwege het enorme gewicht van de coils, de aanwezigheid van zware machines en de aard van de verwerkte materialen. Het waarborgen van een veilige werkomgeving is niet alleen een morele en wettelijke verplichting, maar ook cruciaal voor het behoud van operationele continuïteit, de bescherming van waardevolle activa en het beheersen van de kosten die gepaard gaan met ongevallen en stilstand. Bovendien is strikte naleving van relevante industrienormen en overheidsvoorschriften verplicht. In dit gedeelte worden de belangrijkste veiligheidsaspecten en nalevingsvereisten voor productielijnen voor stalen coils beschreven.
6.1. Het identificeren van de belangrijkste veiligheidsrisico's
Inzicht in de potentiële gevaren is de eerste stap naar het beperken ervan. Veelvoorkomende risico's zijn onder andere:
- Verpletterings- en impactletsels: Door hun enorme gewicht vormen vallende of verschuivende rollen een ernstig risico op beknelling. Ook kunnen personen geraakt worden door bewegende rollen op transportbanden of door transportapparatuur.
- Verstrengeling en knelpunten: Bewegende onderdelen van wikkelmachines, omsnoeringskoppen, transportbanden en robotarmen brengen risico's met zich mee op beknelling of verstrikking als er geen adequate afscherming aanwezig is.
- Aandoeningen van het bewegingsapparaat (MSD's): Handmatige handelingen, zelfs incidentele taken zoals het laden van materialen, het verhelpen van storingen of het assisteren bij de positionering, kunnen leiden tot verrekkingen en verstuikingen als ergonomische principes niet worden toegepast.
- Snijwonden en steekwonden: Scherpe randen aan stalen rollen, omsnoeringsmaterialen (vooral stalen banden) en snijgereedschap vormen een risico op snijwonden.
- Uitglijden, struikelen en vallen: Olie- of vetvlekken, resten van verpakkingsmateriaal, oneffen oppervlakken of slecht aangelegde kabels kunnen tot valpartijen leiden.
- Elektrische gevaren: Onjuist onderhoud of beschadigde bedrading van geautomatiseerde apparatuur brengt risico's op elektrische schokken met zich mee.
6.2. Beste praktijken voor het waarborgen van de veiligheid
Een veelzijdige aanpak is nodig om een veilige verpakkingsomgeving te creëren en te behouden.
- Uitgebreide risicobeoordelingen: Voer regelmatig grondige risicoanalyses uit van de gehele verpakkingslijn en de bijbehorende taken om gevaren te identificeren en de bestaande beheersmaatregelen te evalueren.
- Technische beheersmaatregelen (eliminatie/vervanging):
- Geef prioriteit aan automatisering om gevaarlijke handmatige handelingen te elimineren.
- Gebruik de juiste machinebeveiliging (vaste afschermingen, vergrendelde afschermingen, lichtschermen, veiligheidsmatten) om toegang tot gevaarlijke bewegende onderdelen te voorkomen. Zorg ervoor dat de beveiliging voldoet aan de relevante normen (bijv. ISO 13857).
- Integreer veiligheidscomponenten en besturingssystemen (bijv. veiligheids-PLC's, noodstops) die zijn ontworpen volgens normen zoals ISO 13849-1.
- Ontwerp werkplekken ergonomisch om de belasting te minimaliseren.
- Vervang gevaarlijke materialen waar mogelijk (bijvoorbeeld door PET-band te gebruiken in plaats van staalband, wat het risico op snijwonden kan verminderen).
- Administratieve controles:
- Ontwikkel en handhaaf strikte veilige werkprocedures (SWP's) voor alle taken, inclusief bediening, onderhoud en probleemoplossing.
- Implementeer robuuste Lockout/Tagout (LOTO)-procedures voor onderhouds- en serviceactiviteiten om onverwachte machinestarts te voorkomen. Zorg ervoor dat bevoegd personeel naar behoren is opgeleid.
- Zorg voor uitgebreide, taakspecifieke veiligheidstraining voor alle medewerkers, inclusief het herkennen van gevaren, correct gebruik van apparatuur, noodprocedures en LOTO (Lockout/Tagout). Geef regelmatig herhalingstrainingen.
- Duidelijke signalering die gevaren, vereiste persoonlijke beschermingsmiddelen en veiligheidsprocedures aangeeft.
- Goede huishoudpraktijken (5S) om uitglijden, struikelen en vallen te voorkomen.
- Persoonlijke beschermingsmiddelen (PBM): Het verplichten en verstrekken van passende persoonlijke beschermingsmiddelen op basis van een risicoanalyse, die doorgaans het volgende omvat:
- Harde hoeden
- Veiligheidsbril of gezichtsscherm
- Snijbestendige handschoenen
- Veiligheidslaarzen met stalen neuzen
- Kleding met hoge zichtbaarheid (indien werkzaam in de buurt van mobiele apparatuur)
- Regelmatige inspecties en onderhoud: Zorg ervoor dat veiligheidsvoorzieningen (noodstops, vergrendelingen, afschermingen) regelmatig worden geïnspecteerd, getest en in goede werkende staat worden gehouden als onderdeel van het preventieve onderhoudsprogramma.
6.3. Naleving van normen en voorschriften
Het naleven van wettelijke en branchestandaarden is cruciaal. Belangrijke regelgevende instanties en standaarden zijn onder andere:
- Arbeidsveiligheids- en gezondheidsadministratie (OSHA) (VS): Stelt normen voor veiligheid op de werkplek vast en handhaaft deze, inclusief specifieke voorschriften voor machinebeveiliging (29 CFR 1910.212), beheersing van gevaarlijke energie (LOTO - 29 CFR 1910.147), materiaalbehandeling en persoonlijke beschermingsmiddelen.
- Europese machinerichtlijn (EU): Stelt essentiële gezondheids- en veiligheidseisen (EHSR's) vast voor machines die op de EU-markt worden gebracht. Naleving hiervan houdt vaak in dat geharmoniseerde normen moeten worden gevolgd (bijvoorbeeld EN ISO 12100 voor risicobeoordeling, EN ISO 13849 voor veiligheidsgerelateerde controlesystemen). CE-markering is vereist.
- Internationale organisatie voor normalisatie (ISO): Ontwikkelt wereldwijd erkende normen met betrekking tot machineveiligheid, waaronder:
- ISO 12100: Veiligheid van machines — Algemene ontwerpprincipes — Risicobeoordeling en risicobeperking.
- ISO 13849: Veiligheid van machines — Veiligheidsgerelateerde onderdelen van besturingssystemen.
- ISO 13857: Veiligheid van machines — Veiligheidsafstanden om te voorkomen dat boven- en onderarmen in gevaarlijke zones terechtkomen.
- Nationale en lokale regelgeving: Specifieke landen of regio's kunnen aanvullende veiligheidsvoorschriften hebben waaraan moet worden voldaan.
6.4. Het bevorderen van een veiligheidscultuur
Naast regels en procedures is het essentieel om een sterke veiligheidscultuur te creëren waarin veiligheid prioriteit heeft voor iedereen, van management tot medewerkers op de werkvloer.
- Managementbetrokkenheid: Leiderschap moet zichtbaar blijk geven van betrokkenheid bij veiligheid door middel van toewijzing van middelen, handhaving van beleid en actieve deelname.
- Betrokkenheid van de werknemers: Stimuleer werknemers om gevaren te melden, suggesties te doen voor veiligheidsverbeteringen en deel te nemen aan veiligheidscommissies of -audits.
- Incidentrapportage en onderzoek: Implementeer een niet-bestraffend systeem voor het melden van alle incidenten en bijna-incidenten. Voer grondige onderzoeken uit om de onderliggende oorzaken te achterhalen en implementeer corrigerende maatregelen om herhaling te voorkomen.
- Continue verbetering: Beschouw veiligheid als een continu proces. Evalueer regelmatig de veiligheidsprestaties, actualiseer risicobeoordelingen en pas procedures aan op basis van nieuwe informatie of veranderingen in de bedrijfsvoering.
6.5. Conclusie
Veiligheid en naleving van regelgeving zijn essentiële onderdelen van succesvolle productieprocessen voor het verpakken van staalrollen. Door proactief risico's te identificeren, robuuste technische en administratieve controles te implementeren, naleving van regelgeving te waarborgen, grondige training te bieden en een sterke veiligheidscultuur te creëren, kunnen fabrikanten hun personeel beschermen, kostbare verstoringen voorkomen en verantwoord en duurzaam opereren. De financiële implicaties en het rendement op investeringen voor deze systemen zullen hierna worden besproken.
7. Analyse van kostenefficiëntie en ROI in verpakkingslijnen voor staalrollen
Het implementeren of upgraden van een verpakkingslijn voor staalrollen is een aanzienlijke financiële investering. Een grondige analyse van de kostenefficiëntie en een duidelijk inzicht in het potentiële rendement op investering (ROI) zijn daarom essentieel om de uitgaven te rechtvaardigen en ervoor te zorgen dat het systeem een positieve bijdrage levert aan de financiële gezondheid van het bedrijf. In dit hoofdstuk worden de verschillende kostencomponenten, strategieën voor het verbeteren van de kostenefficiëntie en methoden voor het evalueren van de ROI van investeringen in de verpakking van staalrollen besproken.
7.1. Belangrijkste kostencomponenten
Een uitgebreide kostenanalyse moet zowel de initiële investering als de lopende operationele kosten in overweging nemen.
- Kapitaaluitgaven (CapEx):
- Aankoop van apparatuur: De primaire kosten omvatten onder andere wikkelmachines, omsnoeringssystemen, transportbanden, draaitafels, kantelsystemen, veiligheidsafschermingen, besturingssystemen (PLC's, HMI's) en mogelijk robotica of AGV's. Geautomatiseerde productielijnen hebben aanzienlijk hogere investeringskosten (CapEx) dan handmatige opstellingen.
- Installatie en inbedrijfstelling: Kosten verbonden aan terreinvoorbereiding, mechanische en elektrische installatie, systeemintegratie, programmering en opstarttesten.
- Opleiding: Initiële opleidingskosten voor operators en onderhoudspersoneel voor de nieuwe apparatuur.
- Operationele uitgaven (OpEx):
- Arbeid: Loon, secundaire arbeidsvoorwaarden en overheadkosten voor operators, onderhoudspersoneel en supervisors. Automatisering verlaagt de directe arbeidskosten van operators aanzienlijk in vergelijking met handmatige productielijnen.
- Verbruiksmaterialen: Doorlopende kosten voor rekfolie, VCI-materialen, omsnoeringsbanden (staal of PET), sluitingen/clips, etiketten, inkt, randbeschermers, enz.
- Energie: Elektriciteitsverbruik van motoren, verwarmingselementen (voor afdichting), bedieningselementen, verlichting, enz.
- Onderhoud en reserveonderdelen: Kosten voor routinematig preventief onderhoud, reparaties, vervangende onderdelen en eventuele servicecontracten.
- Kosten voor stilstand: Gemiste productie-inkomsten en bijbehorende kosten wanneer de productielijn onverwacht stilvalt.
- Indirecte kosten:
- Vloer ruimte: De alternatieve kosten of huurkosten van de fabrieksruimte die door de productielijn wordt ingenomen.
- Afvalverwijdering: Kosten verbonden aan het afvoeren van verpakkingsafval of -schroot.
- Verzekering: Premies kunnen mogelijk beïnvloed worden door veiligheidsgegevens en de waarde van de apparatuur.
- Kwaliteitskosten: Kosten gerelateerd aan beschadigde producten als gevolg van ontoereikende verpakking (herstelwerkzaamheden, afval, klachten van klanten).
7.2. Strategieën voor het verbeteren van de kostenefficiëntie
Kostenoptimalisatie vereist aandacht voor meerdere factoren gedurende de gehele levenscyclus van het systeem.
- Automatisering op de juiste schaal: Kies een automatiseringsniveau dat past bij het productievolume en de complexiteit. Overautomatisering van een productielijn met een laag volume levert mogelijk geen goed rendement op, terwijl onderautomatisering van een productielijn met een hoog volume leidt tot hoge arbeidskosten en knelpunten.
- Optimaliseren van materiaalgebruik:
- Gebruik geautomatiseerde systemen met nauwkeurige controle over de voorspanning en spanning van de folie om het folieverbruik per rol te minimaliseren.
- Kies het meest kosteneffectieve omsnoeringsmateriaal (bijv. PET versus staal) dat aan de prestatie-eisen voldoet.
- Evalueer en test regelmatig nieuwe, mogelijk efficiëntere of kosteneffectievere verpakkingsmaterialen.
- Minimaliseer verspilling tijdens het laden en wisselen van materialen.
- Energie-efficiëntie maximaliseren:
- Specificeer energiezuinige componenten (motoren, aandrijvingen) bij de aanschaf van apparatuur.
- Schakel energiebesparende modi in tijdens perioden van inactiviteit.
- Zorg voor goed onderhoud (bijv. schone motoren, gesmeerde onderdelen) om een verhoogd energieverbruik te voorkomen.
- Effectieve onderhoudsstrategieën implementeren:
- Een degelijk preventief onderhoudsprogramma is cruciaal om kostbare ongeplande stilstand te minimaliseren en de levensduur van apparatuur te verlengen.
- Overweeg voorspellende onderhoudstechnologieën (PdM) zoals trillingsanalyse, thermische beeldvorming en olieanalyse om storingen te anticiperen en reparaties efficiënt in te plannen.
- Zorg voor een adequate voorraad essentiële reserveonderdelen om reparaties te kunnen versnellen.
- Downtime verminderen: Registreer de oorzaken van stilstand nauwgezet en implementeer corrigerende maatregelen. Optimaliseer de omstelprocedures (SMED). Zorg voor een betrouwbare aanvoer van coils en materialen naar de productielijn.
- Het verbeteren van de arbeidsefficiëntie: Zorg voor effectieve training, duidelijke standaardwerkprocedures en ergonomische hulpmiddelen/werkplekken. Gebruik automatisering om arbeidskrachten in te zetten voor taken met een hogere toegevoegde waarde.
7.3. Het rendement op investering (ROI) evalueren
Een ROI-analyse helpt bij het bepalen van de financiële haalbaarheid van een investering in een nieuwe of verbeterde verpakkingslijn. Hierbij worden de netto financiële voordelen van de investering vergeleken met de totale kosten.
a. Berekeningsmethoden
- Eenvoudige ROI:
ROI (%) = [(Gain from Investment - Cost of Investment) / Cost of Investment] x 100(De winst omvat doorgaans jaarlijkse besparingen op arbeid en materialen, minder schade, plus mogelijk hogere inkomsten door een hogere productiecapaciteit). - Terugbetalingsperiode:
Payback Period (Years) = Initial Investment / Annual Savings (or Cash Flow)Geeft aan hoe snel de initiële investering is terugverdiend. - Netto contante waarde (NCW): Houdt rekening met de tijdswaarde van geld door toekomstige kasstromen terug te disconteren naar hun huidige waarde. Een positieve netto contante waarde (NCW) duidt over het algemeen op een rendabele investering.
- Intern rendement (IRR): De disconteringsvoet waarbij de netto contante waarde (NCW) van de investering gelijk is aan nul. Als het interne rendement (IRR) hoger is dan het vereiste rendement van het bedrijf, wordt het project doorgaans als acceptabel beschouwd.
b. Belangrijke factoren die het rendement op investering (ROI) beïnvloeden
- Besparing op arbeidskosten: Een belangrijke drijfveer voor het rendement op investeringen in automatisering.
- Doorvoerverhoging: Een hogere productiecapaciteit kan leiden tot een hogere omzet.
- Materiaalkostenreductie: Besparingen door geoptimaliseerd gebruik van film/band.
- Verbeterde kwaliteit / Minder schade: Lagere kosten in verband met schadeclaims, herstelwerkzaamheden of afval van producten.
- Verbeterde veiligheid: Lagere kosten in verband met ongevallen (verkeersongelukken, verzekeringspremies, mogelijke boetes).
- Levensduur en betrouwbaarheid van de apparatuur: Duurzame, betrouwbare apparatuur levert over een langere periode rendement op.
c. Immateriële voordelen
Hoewel lastiger te kwantificeren, denk bijvoorbeeld aan immateriële voordelen zoals een hoger werknemersmoraal (door betere veiligheid en ergonomie), een verbeterd imago van het bedrijf (moderne, efficiënte bedrijfsvoering) en grotere operationele flexibiliteit.
7.4. Conclusie
Het bereiken van optimale kostenefficiëntie en een sterk rendement op investering (ROI) met een verpakkingslijn voor staalrollen vereist een holistische aanpak. Dit omvat zorgvuldige initiële planning en apparatuurselectie, nauwgezet operationeel beheer gericht op het minimaliseren van verspilling en stilstand, effectief onderhoud en continue monitoring van de prestaties ten opzichte van de financiële doelstellingen. Door de kosten grondig te analyseren, efficiëntiestrategieën te implementeren en de ROI rigoureus te evalueren met behulp van de juiste financiële maatstaven, kunnen fabrikanten ervoor zorgen dat hun verpakkingsactiviteiten niet alleen functioneel, maar ook financieel gezond zijn en significant bijdragen aan het algehele bedrijfssucces. In het laatste deel wordt vooruitgeblikt op toekomstige trends die dit cruciale industriële proces vormgeven.
8. De toekomst van de verpakking van staalrollen: trends en opkomende technologieën
De industrie voor het verpakken van staalrollen bevindt zich op een keerpunt, gedreven door een samenloop van technologische innovatie, toenemende eisen aan efficiëntie en duurzaamheid, en het transformatieve potentieel van data. Vooruitkijkend zullen verschillende belangrijke trends en opkomende technologieën de manier waarop staalrollen worden verpakt, verwerkt en getraceerd, herdefiniëren. Dit laatste deel verkent het toekomstige landschap en belicht de innovaties die de volgende generatie verpakkingssystemen voor staalrollen zullen vormgeven.
8.1. Hyperautomatisering en intelligente systemen
Automatisering zal nog geavanceerder, geïntegreerder en intelligenter worden.
- AI-aangedreven optimalisatie: Naast voorspellend onderhoud zal AI steeds vaker verpakkingsparameters (wikkelpatronen, plaatsing/spanning van de banden) in realtime optimaliseren op basis van specifieke kenmerken van de rol (afmetingen, kwaliteit, oppervlaktegevoeligheid gedetecteerd door sensoren) en bestemmingseisen, waardoor optimale bescherming met minimaal materiaalgebruik wordt gegarandeerd.
- Autonome operaties: Verwacht meer volledig autonome productielijnen die minimale menselijke tussenkomst vereisen. Dit omvat zelfaanpassende machines, geautomatiseerde probleemoplossingsprocedures en integratie met AGV's/AMR's voor een complete materiaalstroom van productie tot opslag/verzending zonder handmatige tussenkomst.
- Verbeterde robotica- en visiesystemen: Robots zullen steeds behendiger en aanpasbaarder worden en een grotere verscheidenheid aan taken aankunnen. Door AI aangestuurde vision-systemen zullen geavanceerdere inspectiemogelijkheden bieden, waardoor subtiele defecten kunnen worden opgespoord en een bijna perfecte verpakkingskwaliteit wordt gegarandeerd.
8.2. Datacentrische ecosystemen (IIoT en digitale tweelingen)
Data zal de levensader vormen van toekomstige verpakkingsprocessen, mogelijk gemaakt door alomtegenwoordige connectiviteit.
- Alomtegenwoordige IIoT-integratie: Vrijwel elk onderdeel van de verpakkingslijn zal voorzien zijn van sensoren en met elkaar verbonden zijn, waardoor enorme hoeveelheden data gegenereerd worden over prestaties, conditie en materiaalstroom.
- Geavanceerde analyses en cloudplatformen: Cloudgebaseerde platforms verzamelen en analyseren gegevens van meerdere productielijnen of zelfs meerdere fabrieken, waardoor dieper inzicht wordt verkregen in prestatieknelpunten, benchmarking mogelijk wordt en optimalisatiestrategieën op bedrijfsniveau worden gefaciliteerd.
- Digitale tweelingen: Door virtuele replica's (digitale tweelingen) van de fysieke verpakkingslijn te creëren, kunnen fabrikanten wijzigingen simuleren, nieuwe configuraties testen, parameters optimaliseren en operators trainen in een risicovrije virtuele omgeving voordat de wijzigingen op de daadwerkelijke lijn worden doorgevoerd.
- Blockchain voor traceerbaarheid in de toeleveringsketen: Voor hoogwaardige coils of gereguleerde industrieën kan blockchaintechnologie een onveranderlijk overzicht bieden van het traject dat de coil heeft afgelegd, inclusief verpakkingsdetails en sensorgegevens (bijv. temperatuur, schokken), waardoor de veiligheid en transparantie worden verbeterd.
8.3. Duurzaamheid als kerndrijfveer
Milieuverantwoordelijkheid zal een steeds grotere invloed hebben op technologie- en materiaalkeuzes.
- Materialen voor de circulaire economie: Er komt meer aandacht voor het gebruik van verpakkingsmaterialen (folies, banden) met een hoog percentage gerecycled materiaal en voor het ontwerpen van verpakkingen die gemakkelijk te demonteren en te recyclen zijn op de bestemming. De ontwikkeling van gesloten-kringloopsystemen voor verpakkingsmaterialen zou kunnen ontstaan.
- Biologisch afbreekbare en biobased materialen: Voortdurende innovatie in biologisch afbreekbare VCI- en verpakkingsmaterialen die vergelijkbare prestaties bieden als traditionele kunststoffen, maar met een aanzienlijk lagere milieubelasting.
- Materiaalreductietechnologieën: De voortdurende ontwikkeling van ultradunne, zeer sterke folies en geoptimaliseerde wikkel-/bandtechnieken, aangestuurd door AI, heeft als doel de absolute hoeveelheid materiaal per verpakking te minimaliseren.
- Energieopwekking en uiterst efficiënte machines: Integratie van energieterugwinningssystemen en ontwerpen die de energievoetafdruk van verpakkingsprocessen drastisch verkleinen, waardoor in sommige gevallen mogelijk zelfs energieneutrale systemen ontstaan.
8.4. Modulaire, flexibele en schaalbare systemen
Verpakkingslijnen zullen zich snel moeten aanpassen aan de veranderende marktvraag.
- Modulair ontwerp: Apparatuur ontworpen als verwisselbare modules (bijvoorbeeld verschillende soorten wikkelaars, omsnoeringsmachines, etiketteermachines) die eenvoudig kunnen worden toegevoegd, verwijderd of opnieuw geconfigureerd om de mogelijkheden van de lijn aan te passen aan nieuwe producten of capaciteitsvereisten.
- Verhoogde flexibiliteit: Systemen die een breed scala aan spoelformaten, gewichten en verpakkingsspecificaties aankunnen met minimale handmatige instelling of aanpassing, dankzij robotica en AI-gestuurde parameterinstellingen.
- schaalbaarheid: Ontwerpen die stapsgewijze capaciteitsvergrotingen mogelijk maken door het toevoegen van parallelle modules of het upgraden van bestaande modules, zonder dat een volledige vervanging van de productielijn nodig is.
8.5. Verbeterde samenwerking tussen mens en machine
Naarmate de automatisering toeneemt, zal de rol van de mens evolueren naar toezicht, optimalisatie en het afhandelen van uitzonderingen.
- Geavanceerde HMI's en augmented reality (AR): Intuïtievere interfaces, mogelijk met augmented reality-overlays die operators realtime instructies, diagnostische informatie of onderhoudsrichtlijnen rechtstreeks op hun scherm van de apparatuur tonen.
- Cobot-integratie: Een bredere toepassing van cobots voor taken die een combinatie van automatisering en menselijke handigheid of beoordelingsvermogen vereisen, leidt tot veiligere en ergonomischere hybride werkplekken.
8.6. Conclusie: De transformatie omarmen
De toekomst van de verpakking van staalrollen belooft systemen die aanzienlijk intelligenter, efficiënter, flexibeler, duurzamer en datagestuurder zijn dan de huidige systemen. Technologieën zoals AI, IIoT, geavanceerde robotica en innovatieve materialen zijn niet slechts incrementele verbeteringen, maar katalysatoren voor een fundamentele transformatie. Fabrikanten die deze veranderingen proactief omarmen, strategisch investeren in nieuwe technologieën en een cultuur van continue aanpassing stimuleren, zullen het best gepositioneerd zijn om te floreren. Door deze ontwikkelingen te benutten, kunnen ze hun activiteiten optimaliseren, de milieubelasting verminderen, de productbescherming verbeteren en voldoen aan de steeds complexere eisen van de wereldwijde staalmarkt, waardoor ze hun concurrentievoordeel voor de komende jaren veiligstellen.
Verpakkingslijnen voor staalrollen: van de basisprincipes tot toekomstige innovaties (uitgebreide handleiding)
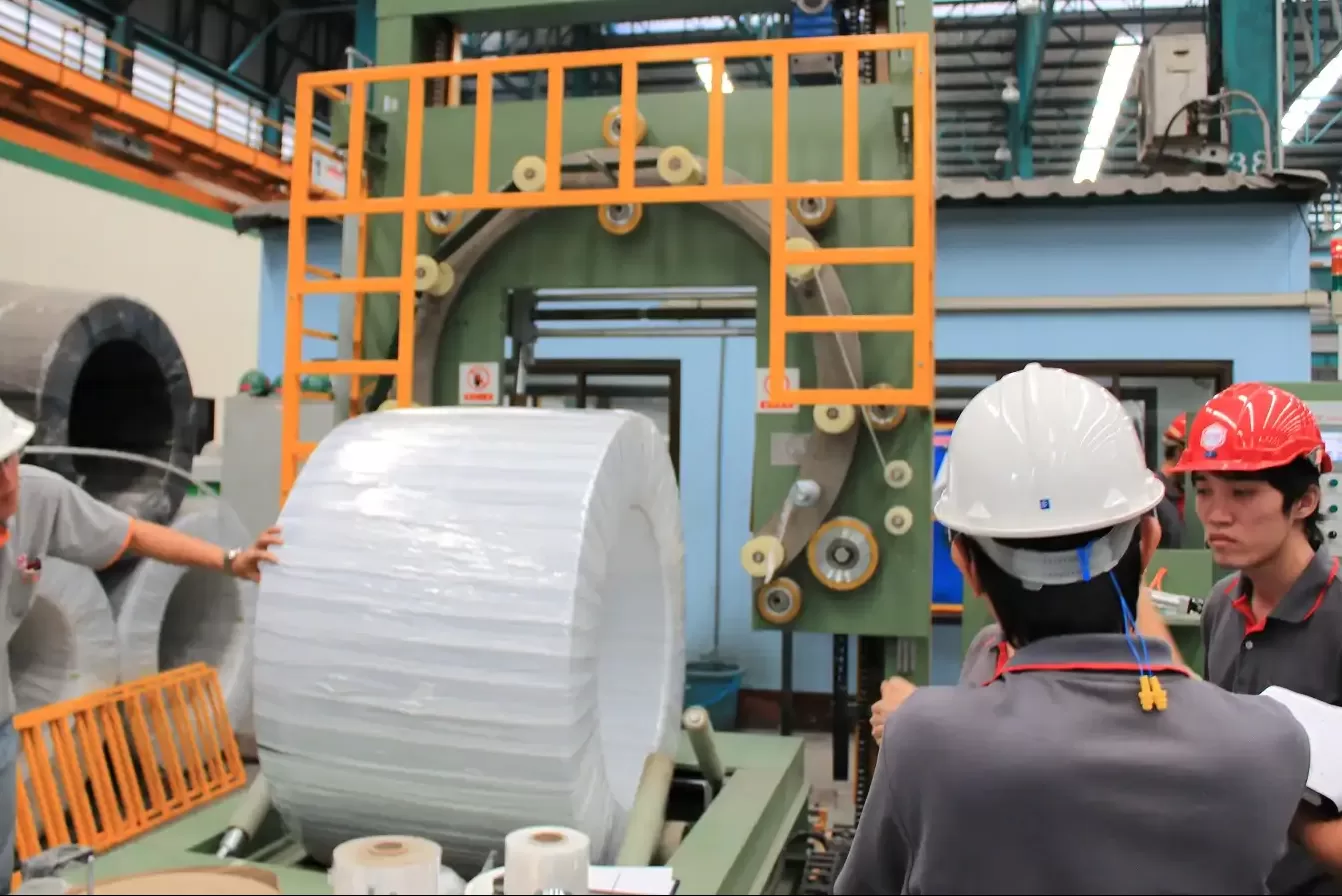
Inzicht in de verpakking van staalrollen
De wereldwijde staalindustrie vormt de ruggengraat van talloze sectoren, waaronder de bouw, de automobielindustrie en de energieproductie. Centraal in deze industrie staat de staalrol, een essentieel onderdeel van de toeleveringsketen. Staalrollen zijn echter van nature groot, zwaar en gevoelig voor omgevingsfactoren zoals vocht en fysieke beschadiging. Effectieve verpakking is daarom niet alleen een logistieke noodzaak, maar ook een cruciale factor voor het behoud van de kwaliteit van de rollen tijdens opslag en transport. Dit is de essentiële rol die staalrolverpakkingslijnen vervullen.
Een verpakkingslijn voor staalrollen is een gespecialiseerd, vaak geautomatiseerd systeem dat is ontworpen om de unieke uitdagingen van het verpakken van deze omvangrijke producten aan te pakken. Deze lijnen zorgen ervoor dat de rollen stevig worden gewikkeld, vastgebonden en beschermd tegen corrosie, verontreinigingen en schokken tijdens het hanteren. Historisch gezien was het verpakken van staalrollen een handmatige, arbeidsintensieve taak, maar dankzij de technologie is het aanzienlijk geëvolueerd. Moderne systemen maken gebruik van automatisering om consistente, hoogwaardige verpakkingen te leveren met minimale menselijke tussenkomst, wat zowel de efficiëntie als de veiligheid verbetert.
Deze gids, "Het beheersen van staalrolverpakkingslijnen: van de basisprincipes tot toekomstige innovaties", biedt een uitgebreide verkenning van de processen, technologieën en beste praktijken die de hedendaagse staalrolverpakking bepalen. Of u nu staalproducent, logistiek medewerker, ingenieur of manager in de industrie bent, inzicht in de complexiteit van deze systemen is essentieel voor het optimaliseren van de operationele efficiëntie, het verlagen van de kosten en het waarborgen van de productintegriteit.
In deze handleiding ontleden we de essentiële onderdelen van een typische verpakkingslijn voor staalrollen, vergelijken we handmatige en geautomatiseerde systemen en beschrijven we de beste werkwijzen voor optimale prestaties. U krijgt inzicht in de nieuwste technologische innovaties die de efficiëntie en betrouwbaarheid revolutioneren.
We zullen de veiligheidsaspecten, die van cruciaal belang zijn bij het hanteren van zware staalrollen, grondig onderzoeken en het belang van het naleven van industrienormen en -voorschriften bespreken. Daarnaast analyseren we de kostenefficiëntie en het rendement op investering (ROI), essentiële factoren voor bedrijven die streven naar hoge verpakkingsnormen en tegelijkertijd de kosten willen beheersen.
Tot slot kijken we naar de toekomst en identificeren we opkomende trends zoals AI-integratie, slimme systemen en duurzame praktijken die de toekomst van de verpakking van staalrollen vormgeven. Deze gids dient als instructiemateriaal voor zowel nieuwkomers in de branche als ervaren professionals die op de hoogte willen blijven van de ontwikkelingen in dit dynamische vakgebied. Laten we de kunst en wetenschap van de verpakking van staalrollen eens nader bekijken.
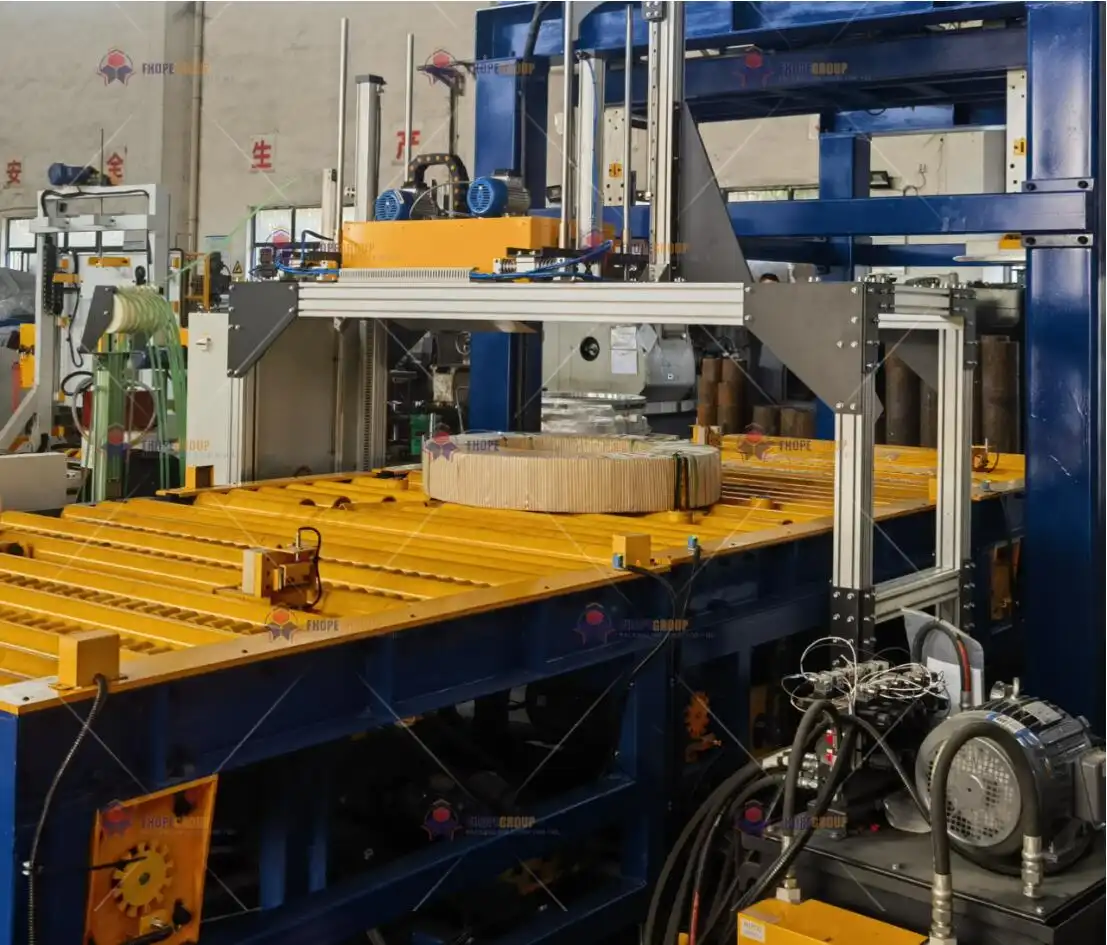
1. Inleiding tot staalrolverpakkingslijnen: een uitgebreid overzicht
Het verpakken van staalrollen is meer dan alleen logistiek; het is een essentieel proces dat waardevolle materialen beschermt, de operationele veiligheid waarborgt en de efficiëntie van de toeleveringsketen optimaliseert. Dit eerste deel legt de basis voor het begrijpen van staalrolverpakkingslijnen en biedt een diepgaande blik op hun doel, kernprocessen en onmisbare rol in de moderne staalindustrie.
In essentie is een verpakkingslijn voor staalrollen ontworpen om staalrollen van diverse afmetingen, gewichten en specificaties te verwerken, zodat ze veilig verpakt zijn voor zowel opslag als transport. Het typische verpakkingsproces omvat meerdere stappen – inpakken, omsnoeren en vaak etiketteren – die elk bijdragen aan een stabiele en beschermde verpakking. Deze stappen beschermen de rol tegen omgevingsinvloeden zoals vocht (wat tot roest leidt), corrosie en fysieke schade tijdens handling en transport.
Historisch gezien was het verpakken van staalrollen een zware, handmatige klus. Werknemers brachten moeizaam beschermende materialen aan, zoals VCI-papier of -folie (Volatile Corrosion Inhibitor), rekfolie en metalen banden. Deze handmatige methoden waren niet alleen traag en inconsistent, maar brachten ook aanzienlijke veiligheidsrisico's met zich mee, omdat het personeel zware rollen moest hanteren onder potentieel gevaarlijke omstandigheden.
De komst van automatisering heeft een revolutie teweeggebracht in het verpakken van staalrollen. Moderne verpakkingslijnen integreren geavanceerde technologieën die menselijke tussenkomst minimaliseren en tegelijkertijd de snelheid, nauwkeurigheid, consistentie en veiligheid van het gehele proces aanzienlijk verbeteren. Geautomatiseerde systemen maken gebruik van geavanceerde sensoren, robuuste transportbanden, draaitafels en robotelementen om rollen gelijkmatig te wikkelen en vast te zetten, waardoor telkens een optimale verpakkingsintegriteit wordt gegarandeerd.
Een belangrijk voordeel van geautomatiseerde verpakkingslijnen voor staalrollen is de mogelijkheid tot maatwerk. Verpakkingsprocessen kunnen worden afgestemd op specifieke klant- of eindgebruikseisen. Factoren zoals het type staal, de oppervlaktegevoeligheid en het klimaat van de bestemming beïnvloeden de materiaalkeuze en -methoden. Hogesnelheidsbandsystemen (met PET- of stalen banden), geavanceerde rolwikkelmachines met rekfolie of VCI-materialen en efficiënte transportbandlogistiek zorgen samen voor een naadloze, geautomatiseerde workflow.
De verpakkingsmaterialen zelf zijn cruciaal. Veelgebruikte opties zijn duurzame polyethyleen (PE) stretchfolie, zeer sterke stalen of polyester (PET) banden en speciale VCI-folies of -papieren die actief corrosie tegengaan tijdens langdurige opslag of zeetransport. De materiaalkeuze hangt af van de afmetingen, het gewicht, de waarde van de rol en de verwachte blootstelling aan de omgeving tijdens het transport.
Bovendien reikt het belang van een goede verpakking van staalrollen verder dan alleen fysieke bescherming. Veilig verpakte staalrollen zijn inherent gemakkelijker en veiliger te hanteren, te stapelen en te transporteren, waardoor het risico op ongelukken en productverlies afneemt. Voor bedrijven vertaalt dit zich direct in lagere verzekeringskosten, minder schadeclaims, lagere kosten voor herstelwerkzaamheden en uiteindelijk een hogere klanttevredenheid – een cruciaal onderscheidend kenmerk in de concurrerende staalmarkt.
Deze sectie dient als inleiding tot de gedetailleerde werking van staalrolverpakkingslijnen. We bespreken de verschillende soorten machines, veelvoorkomende operationele uitdagingen en de industrienormen die van toepassing zijn op het verpakken van staalrollen. Of u nu een nieuw systeem wilt implementeren of uw huidige activiteiten wilt verbeteren, het is essentieel om deze basisprincipes te begrijpen.
Door de hier gepresenteerde basisprincipes te begrijpen, bent u goed voorbereid op de meer geavanceerde onderwerpen in de volgende secties. U zult inzien waarom efficiënte, betrouwbare en veilige verpakkingen niet alleen een logistieke functie zijn, maar ook een strategisch concurrentievoordeel in de veeleisende staalindustrie.
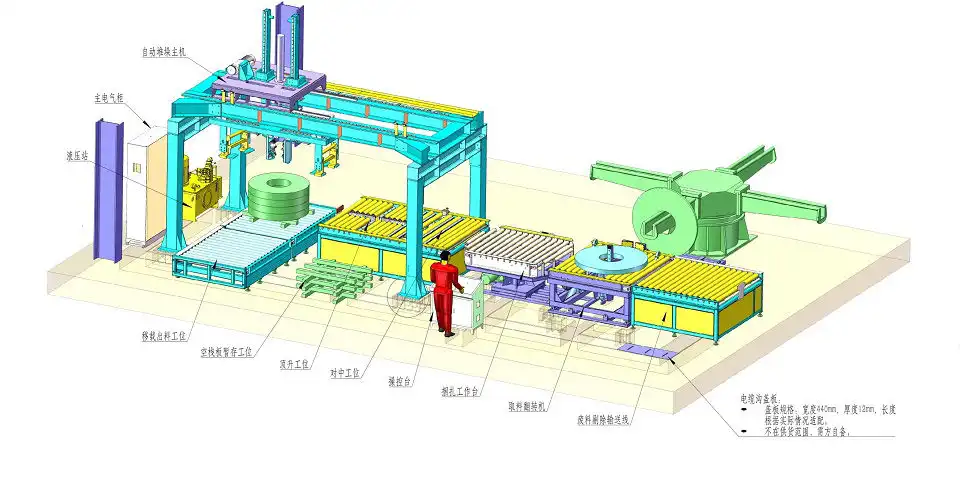
2. Essentiële onderdelen van een verpakkingslijn voor staalrollen
Een verpakkingslijn voor staalrollen is een geavanceerde samenstelling van onderling verbonden componenten, die elk zijn ontworpen om specifieke taken uit te voeren die zorgen voor een efficiënte en veilige verpakking van de staalrollen. Inzicht in de functie en de wisselwerking van deze essentiële componenten is cruciaal voor het optimaliseren van de lijnprestaties, het garanderen van productveiligheid en het naleven van de industriële verpakkingsnormen. In dit gedeelte worden de belangrijkste elementen van een typische verpakkingslijn voor staalrollen beschreven.
2.1. Stations voor het laden en lossen van coils
Het verpakkingsproces begint met het veilig en efficiënt aanvoeren van de rollen staal op de productielijn. Laadstations voor rollen zijn ontworpen om het aanzienlijke gewicht en de uiteenlopende afmetingen van de stalen rollen te verwerken en ze correct te positioneren voor de volgende verpakkingsstappen.
- Hefinrichtingen voor spoelen: Mechanismen zoals hydraulische schaarhefbruggen, spoelwagens of bovenloopkranen uitgerust met C-haken of spoelgrijpers plaatsen spoelen veilig op de eerste transportband of draaischijf, waardoor handmatige handelingen en de bijbehorende risico's tot een minimum worden beperkt.
- Geautomatiseerde laadmechanismen: Geavanceerde systemen maken gebruik van sensoren voor nauwkeurige detectie en uitlijning van spoelen, in combinatie met robotarmen of duwmechanismen, om spoelen precies te plaatsen, waardoor de snelheid wordt verhoogd en plaatsingsfouten worden verminderd.
Omgekeerd zorgen losstations voor de efficiënte en veilige verwijdering van volledig verpakte coils van de productielijn, vaak met behulp van geautomatiseerde systemen om ze naar opslagruimtes of transportvoertuigen te transporteren.
2.2. Spoelwikkelmachines
Spoelwikkelmachines vormen de kern van de verpakkingslijn. Ze brengen de primaire beschermlaag – meestal rekfolie, VCI-folie of papier – aan rond de stalen spoel. Deze wikkeling beschermt de spoel tegen vocht, stof en oppervlakteschade en draagt tevens bij aan de stabilisatie van de spoelstructuur.
- Soorten verpakkingen: Horizontale orbitale wikkelmachines worden veel gebruikt voor stalen coils. Hierbij wordt het wikkelmateriaal rond de coil geroteerd terwijl deze door de ring van de machine beweegt of terwijl de coil op een draaitafel ligt. Verticale wikkelsystemen kunnen ook worden gebruikt, met name voor verpakkingen waarbij de coils van boven naar beneden gericht zijn. De keuze hangt af van de oriëntatie van de coil en de verpakkingseisen.
- Inpakmaterialen: Veelgebruikte materialen zijn onder andere standaard PE-rekfolie, hoogwaardige versterkte folies, met VCI geïmpregneerde folies of papier voor corrosiepreventie, en soms beschermend papier of karton.
- Automatische spanningsregeling: Garandeert een constante filmrek en aanbrengkracht, waardoor losse wikkelingen die onvoldoende bescherming bieden of te strakke wikkelingen die gevoelige randen van de spoel kunnen beschadigen of materiaalverspilling kunnen veroorzaken, worden voorkomen.
- Randbeschermingsapplicators: Geïntegreerde systemen kunnen automatisch beschermende materialen (zoals karton of plastic profielen) aanbrengen op de randen van de spoel vóór of tijdens het wikkelen om schade door omsnoering of hantering te voorkomen.
2.3. Bandsystemen
Na het inpakken zorgen omsnoeringssystemen ervoor dat de spoel en de beschermende verpakking stevig vastzitten, waardoor de integriteit van de verpakking tijdens hantering, opslag en transport behouden blijft. De omsnoeringsbanden voorkomen dat de spoel afrolt en houden het verpakkingsmateriaal stevig op zijn plaats.
- Automatische omsnoeringsmachines: Deze machines, essentieel in moderne productielijnen, brengen snel banden aan, hetzij radiaal (rond de omtrek) hetzij axiaal (door het oog), spannen ze aan, verzegelen ze (meestal door middel van hitte of wrijvingslassen voor PET, of krimpen voor staal) en snijden ze de band automatisch af.
- Omsnoeringsmaterialen: Hoogwaardige stalen omsnoeringsbanden worden gebruikt voor zeer zware of veeleisende toepassingen. Polyester (PET) omsnoeringsbanden bieden een vergelijkbare sterkte voor veel toepassingen, zijn lichter, veiliger in gebruik, roestbestendig en vaak kosteneffectiever en recyclebaar. Polypropyleen (PP) omsnoeringsbanden zijn geschikt voor lichtere rollen.
- Spanningsregeling en plaatsing van de band: Dankzij nauwkeurige controle worden de spanbanden strak genoeg aangetrokken om de lading te beveiligen zonder de rol of de wikkeling te beschadigen. Geautomatiseerde systemen maken het mogelijk om het aantal en de positie van de spanbanden te programmeren op basis van de rolgrootte en de vereisten.
2.4. Spoeldraaitafels en kanteltafels
Deze onderdelen vergemakkelijken de hantering en oriëntatie tijdens het verpakkingsproces.
- Draaitafels: Dankzij de draaiplatformen kunnen rollen 90, 180 of 360 graden worden gedraaid, waardoor wikkel- of omsnoeringswerkzaamheden aan verschillende zijden mogelijk zijn of de overdracht tussen transportbandsecties wordt vergemakkelijkt.
- Kantelers (Omhoog/Omlaag): Wordt gebruikt om de oriëntatie van de spoel te veranderen tussen verticaal (oog naar boven) en horizontaal (oog naar de horizon), afhankelijk van de verpakkings-, opslag- of transportvereisten.
2.5. Transportsystemen
Transportbandsystemen vormen de slagaders van de verpakkingslijn en transporteren de rollen soepel tussen de stations. Ze zijn cruciaal voor het handhaven van een goede workflow en het minimaliseren van handmatige handelingen.
- Soorten transportbanden: Voor stalen rollenbanen en kettingtransporteurs worden doorgaans zware rollenbanen gebruikt vanwege hun robuustheid en het vermogen om aanzienlijke gewichten te verwerken. Bandtransporteurs kunnen in specifieke secties worden ingezet, zoals bij het etiketteren.
- Geïntegreerde sensoren en bedieningselementen: Fotocellen en naderingssensoren detecteren de aanwezigheid en positie van de spoel, coördineren de beweging tussen stations, voorkomen botsingen en zorgen ervoor dat de spoelen correct zijn uitgelijnd voor elk proces. Variabele snelheidsaandrijvingen maken een optimale stroomregeling mogelijk.
2.6. Etiketterings- en markeringssystemen
Eenmaal verpakt, vereisen coils een duidelijke identificatie voor voorraadbeheer, tracering en kwaliteitscontrole. Etiketteringssystemen brengen duurzame, informatieve etiketten aan.
- Automatische etiketteermachines: Print-and-apply-systemen genereren en plakken automatisch labels met essentiële gegevens (bijv. spoel-ID, gewicht, afmetingen, kwaliteit, klantgegevens, barcodes, QR-codes) op het omwikkelde spoeloppervlak of label.
- Markeringssystemen: Met inkjet- of lasermarkeringssystemen kan informatie rechtstreeks op het oppervlak van de rol worden aangebracht (indien toegestaan vóór het inpakken) of op banden of labels.
- Gegevens integratie: Systemen zijn vaak gekoppeld aan het Manufacturing Execution System (MES) of het Enterprise Resource Planning (ERP)-systeem van de fabriek om de nauwkeurigheid van de etiketten te garanderen en realtime tracking mogelijk te maken.
2.7. Besturings- en bewakingssystemen (HMI/SCADA)
De besturingssystemen vormen het brein van de geautomatiseerde verpakkingslijn, coördineren alle componenten en bieden operators mogelijkheden voor monitoring en controle.
- Programmeerbare logische controllers (PLC's): Coördineer de volgorde, timing en acties van alle machines en transportbanden op de lijn.
- Mens-machine-interface (HMI): Touchscreenpanelen bieden operators een grafische interface om de status van de productielijn te bewaken, instellingen aan te passen (bijv. wikkelprogramma's, bandspanning), problemen op te lossen en alarmen te ontvangen.
- Toezichthoudende controle en gegevensverzameling (SCADA): Geavanceerdere systemen bieden gecentraliseerde bewaking, besturing, gegevensregistratie en rapportage voor de gehele productielijn, vaak in combinatie met systemen op een hoger niveau binnen de fabriek.
- Veiligheidsintegratie: Besturingssystemen omvatten veiligheidscircuits, noodstops, lichtschermen en veiligheidsvergrendelingen om de bescherming van werknemers te garanderen.
2.8. Conclusie
Het beheersen van de functie van elk essentieel onderdeel – van het laden van de rollen tot het wikkelen, omsnoeren, transporteren, etiketteren en controleren – is van fundamenteel belang voor het ontwerpen, bedienen en optimaliseren van een effectieve verpakkingslijn voor stalen rollen. Wanneer deze componenten naadloos geïntegreerd zijn in een goed ontworpen geautomatiseerd systeem, kunnen fabrikanten aanzienlijke winst behalen op het gebied van verpakkingskwaliteit, doorvoer, veiligheid en kostenefficiëntie. In het volgende gedeelte worden de voor- en nadelen van handmatige versus geautomatiseerde methoden vergeleken.
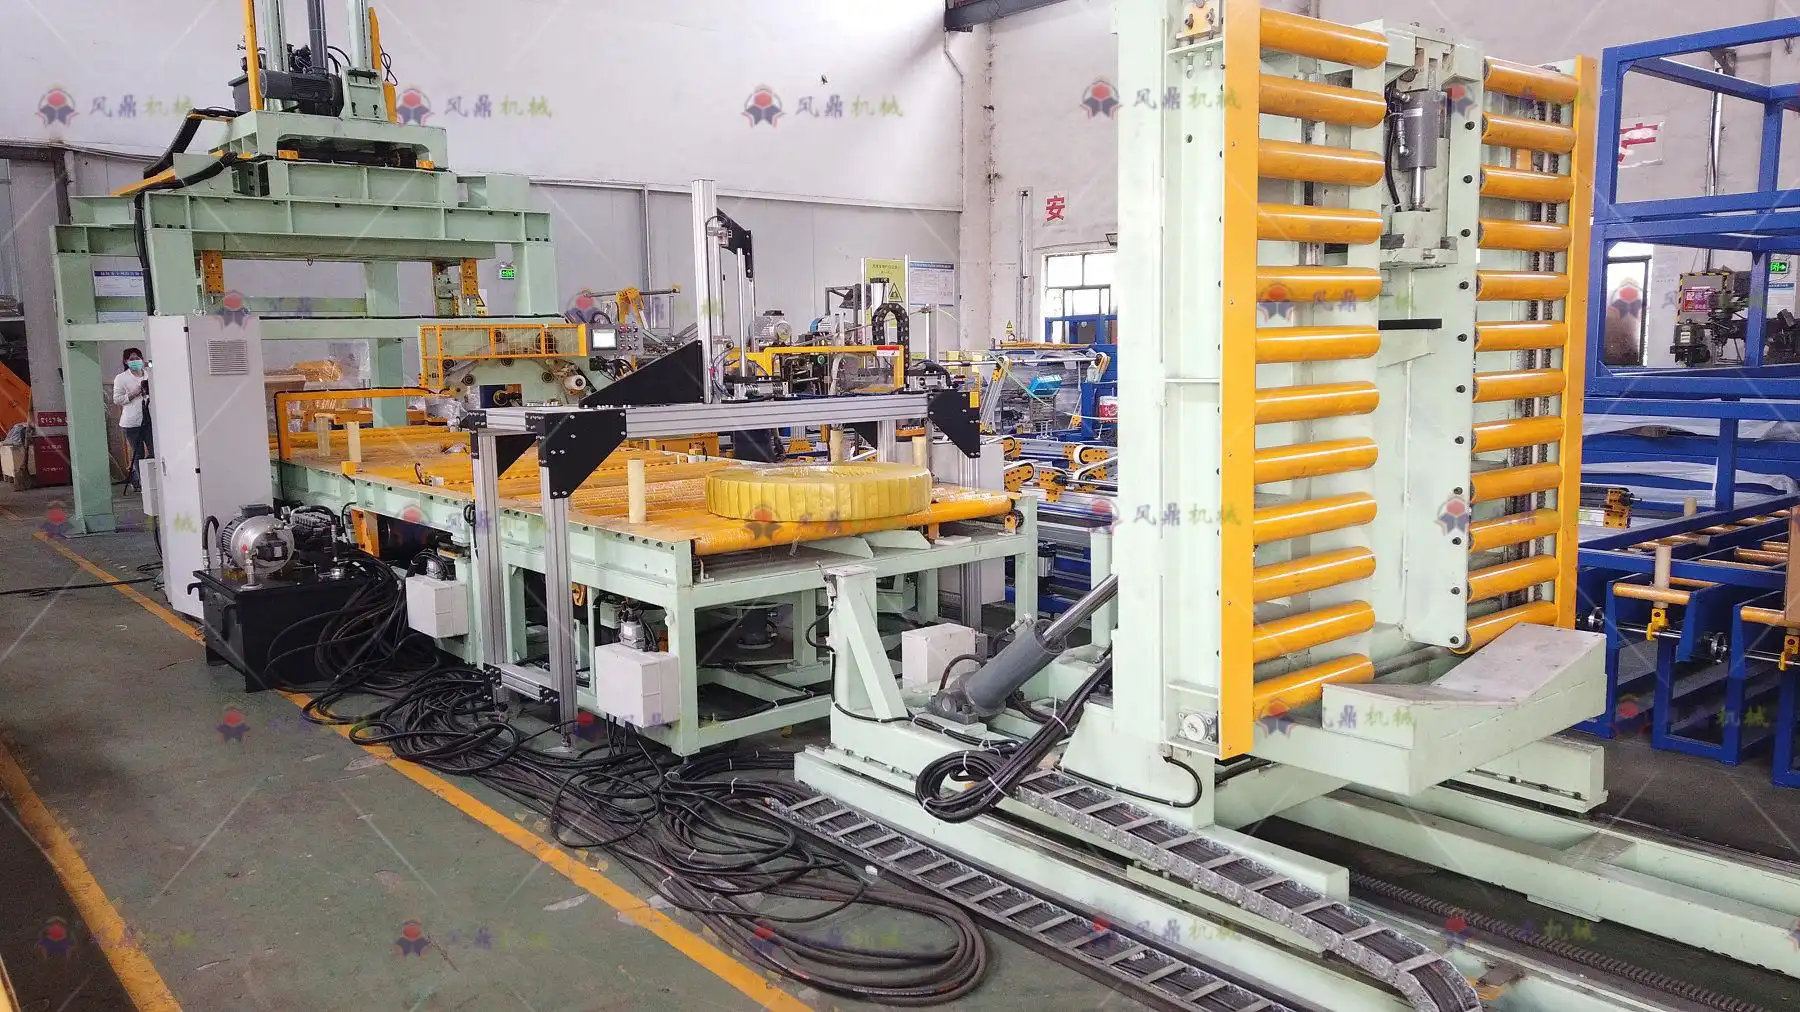
3. Handmatig versus geautomatiseerd verpakken van staalrollen: belangrijkste verschillen en aandachtspunten
De evolutie van het verpakken van staalrollen weerspiegelt bredere industriële trends, waarbij de nadruk verschuift van overwegend handmatige, arbeidsintensieve methoden naar zeer efficiënte, geautomatiseerde systemen. Beide benaderingen hebben distincte kenmerken, voordelen en nadelen. Inzicht in deze belangrijke verschillen is cruciaal voor fabrikanten bij het selecteren of upgraden van hun verpakkingssystemen, zodat deze aansluiten bij de operationele schaal, het budget, de veiligheidseisen en de strategische doelstellingen op lange termijn. Deze sectie biedt een vergelijkende analyse van handmatig en geautomatiseerd verpakken van staalrollen.
3.1. Handmatige verpakking van stalen coils
Handmatig verpakken houdt in dat werknemers de meeste of alle verpakkingstaken met de hand of met eenvoudig handgereedschap uitvoeren. Hoewel dit minder gebruikelijk is in grootschalige, moderne faciliteiten, blijft het in bepaalde contexten relevant.
a. Procesoverzicht
- Werknemers brengen handmatig beschermende folie (zoals VCI-papier of rekfolie) aan rond de spoel, vaak met behulp van handdispensers of eenvoudige hulpmiddelen.
- Banden (van staal of PET) worden aangebracht met behulp van handmatige spanners, sealers en snijders. Dit vergt doorgaans aanzienlijke fysieke inspanning.
- De labels of tags worden handmatig aangebracht.
- Het hanteren van rollen (tillen, positioneren) kan met behulp van eenvoudige hulpmiddelen zoals kranen of heftrucks gebeuren, maar de precieze positionering voor het wikkelen/omsnoeren vereist vaak handmatige aanpassing.
b. Voordelen van handmatige verpakking
- Lagere initiële investering: Het belangrijkste voordeel is de aanzienlijk lagere investeringskosten in vergelijking met geautomatiseerde productielijnen. Dit maakt het haalbaar voor kleinere bedrijven, producenten met een lage productiehoeveelheid of bedrijven met een beperkt budget.
- Flexibiliteit: Handmatige processen kunnen zich eenvoudig aanpassen aan niet-standaard spoelformaten, -vormen of unieke verpakkingseisen zonder complexe herprogrammering. Ideaal voor zeer variabele productmixen of maatwerkbestellingen.
- Eenvoudiger onderhoud: Handgereedschap vereist minder gespecialiseerd onderhoud dan complexe geautomatiseerde machines.
c. Uitdagingen van handmatige verpakking
- Hoge arbeidskosten: Het bedrijf is sterk afhankelijk van mankracht, wat leidt tot aanzienlijke, doorlopende arbeidskosten (lonen, secundaire arbeidsvoorwaarden, training). De efficiëntie is direct gekoppeld aan de beschikbaarheid en vaardigheden van het personeel.
- Langzame doorvoer: Handmatige processen zijn inherent trager dan geautomatiseerde processen, waardoor de totale productiecapaciteit beperkt wordt en er mogelijk knelpunten ontstaan.
- Inconsistente kwaliteit: Het handmatig bereiken van een uniforme wikkelspanning, bandplaatsing en algehele verpakkingskwaliteit is lastig. Variabiliteit kan de bescherming van de spoel en het uiterlijk ervan in gevaar brengen.
- Aanzienlijke veiligheidsrisico's: Het handmatig hanteren van zware rollen en het gebruik van omsnoeringsgereedschap verhoogt het risico op letsel aan het bewegingsapparaat, snijwonden en ongelukken. Ergonomische uitdagingen zijn duidelijk aanwezig.
- Materieel afval: Minder nauwkeurige toepassing leidt vaak tot een hoger verbruik van wikkel- en omsnoeringsmateriaal in vergelijking met geoptimaliseerde geautomatiseerde systemen.
3.2. Geautomatiseerde verpakking van staalrollen
Geautomatiseerde systemen maken gebruik van machines om de meeste of alle verpakkingstaken met minimale menselijke tussenkomst uit te voeren, en bieden zo oplossingen voor veel uitdagingen bij handmatige verpakking.
a. Procesoverzicht
- De rollen worden automatisch geladen en via transportbanden vervoerd.
- Geautomatiseerde wikkelmachines brengen folie of papier aan met een vooraf ingestelde, gecontroleerde spanning en overlapping.
- Geautomatiseerde omsnoeringsmachines brengen de banden aan, spannen ze aan, sealen ze en snijden ze op geprogrammeerde locaties.
- Geïntegreerde etiketteersystemen printen en plakken etiketten automatisch.
- Het hele proces wordt doorgaans via een HMI beheerd, waardoor alleen toezicht nodig is.
b. Voordelen van geautomatiseerde verpakking
- Verhoogde snelheid en doorvoer: Automatisering verhoogt het aantal per uur verpakte coils aanzienlijk, waardoor de totale capaciteit en efficiëntie van de fabriek toenemen.
- Consistente kwaliteit: De machines brengen de folie en banden met hoge precisie en herhaalbaarheid aan, waardoor een uniforme verpakkingskwaliteit en optimale bescherming van de spoelen worden gegarandeerd.
- Lagere arbeidskosten: Vermindert de afhankelijkheid van handarbeid aanzienlijk, wat ondanks een hogere initiële investering leidt tot kostenbesparingen op de lange termijn.
- Verbeterde veiligheid: Minimaliseert het handmatig hanteren van zware rollen en de interactie met potentieel gevaarlijke machineonderdelen, waardoor het risico op arbeidsongevallen drastisch wordt verlaagd. Geautomatiseerde systemen bevatten veiligheidsvoorzieningen zoals afschermingen, vergrendelingen en noodstops.
- Geoptimaliseerd materiaalgebruik: Door nauwkeurige controle over het uitrekken van de folie en het aanbrengen van de banden wordt materiaalverspilling geminimaliseerd, wat bijdraagt aan kostenbesparingen en duurzaamheid.
- Gegevensintegratie en -registratie: Geautomatiseerde productielijnen kunnen eenvoudig worden geïntegreerd met fabrieksbesturingssystemen (MES/ERP) voor betere procesbewaking, gegevensverzameling (efficiëntie, stilstandtijd, materiaalverbruik) en producttraceerbaarheid.
c. Uitdagingen van geautomatiseerde verpakking
- Hoge initiële investering: De belangrijkste belemmering zijn de aanzienlijke initiële kosten voor de aanschaf, installatie en inbedrijfstelling van geautomatiseerde apparatuur.
- Onderhoudsvereisten: Geautomatiseerde systemen vereisen bekwaam onderhoudspersoneel en regelmatige preventieve onderhoudsbeurten om de betrouwbaarheid te garanderen en uitvaltijd te minimaliseren. Reparaties kunnen complex en kostbaar zijn.
- Minder flexibiliteit (mogelijk): Hoewel moderne systemen steeds flexibeler worden, kunnen sterk gepersonaliseerde of vaak veranderende verpakkingsbehoeften aanzienlijke herprogrammering of aanpassingen vereisen, wat mogelijk vertragingen veroorzaakt in vergelijking met handmatige flexibiliteit.
- Ruimtevereisten: Geautomatiseerde productielijnen vereisen doorgaans meer vloeroppervlak dan handmatige werkstations.
3.3. Samenvatting van de kostenvergelijking
- Handmatig: Lage investeringskosten (CapEx), hoge operationele kosten (OpEx - voornamelijk arbeidskosten). Geschikt voor kleine volumes, hoge variabiliteit en krappe budgetten.
- Geautomatiseerd: Hoge investeringskosten (CapEx), lagere operationele kosten (OpEx) (minder arbeid, geoptimaliseerd materiaalgebruik). Gunstig rendement op investering (ROI) voor middelgrote tot grote productievolumes, gericht op consistentie, snelheid en veiligheid.
3.4. Het juiste systeem kiezen
De optimale keuze tussen handmatig en geautomatiseerd verpakken van staalrollen hangt sterk af van specifieke operationele factoren:
- Productie volume: Bij hogere volumes is de investering in automatisering over het algemeen gerechtvaardigd vanwege de aanzienlijke productiviteitswinst en de besparing op arbeidskosten.
- Budget: De beschikbaarheid van startkapitaal is vaak de doorslaggevende factor voor kleinere bedrijven.
- Product mix: Sterk gestandaardiseerde producten profiteren het meest van automatisering, terwijl bij zeer variabele of op maat gemaakte producten handmatige flexibiliteit wellicht de voorkeur verdient of meer geavanceerde (en duurdere) geautomatiseerde oplossingen nodig zijn.
- Veiligheidsprioriteiten: Bedrijfsonderdelen die prioriteit geven aan het verminderen van risico's bij handmatige handelingen, zullen sterk de voorkeur geven aan automatisering.
- Kwaliteitseisen: Als consistente, hoogwaardige verpakking van het grootste belang is (bijvoorbeeld voor gevoelige oppervlakken of veeleisende klanten), is automatisering superieur.
- Strategie op lange termijn: Bedrijven die groei en efficiëntieverbeteringen nastreven, zullen doorgaans de voorkeur geven aan automatisering.
3.5. Conclusie
Hoewel handmatige verpakking van staalrollen lagere instapkosten en meer flexibiliteit biedt, leveren geautomatiseerde systemen overtuigende voordelen op het gebied van snelheid, consistentie, veiligheid en kostenefficiëntie op de lange termijn, met name voor middelgrote tot grote producenten. De trend is duidelijk in het voordeel van automatisering naarmate de technologie zich verder ontwikkelt en de concurrentiedruk toeneemt. Door de bovengenoemde factoren te evalueren, kunnen fabrikanten een weloverwogen beslissing nemen die het beste aansluit bij hun operationele behoeften en strategische doelstellingen. In het volgende gedeelte worden de beste praktijken besproken voor het optimaliseren van de efficiëntie van het gekozen systeem.
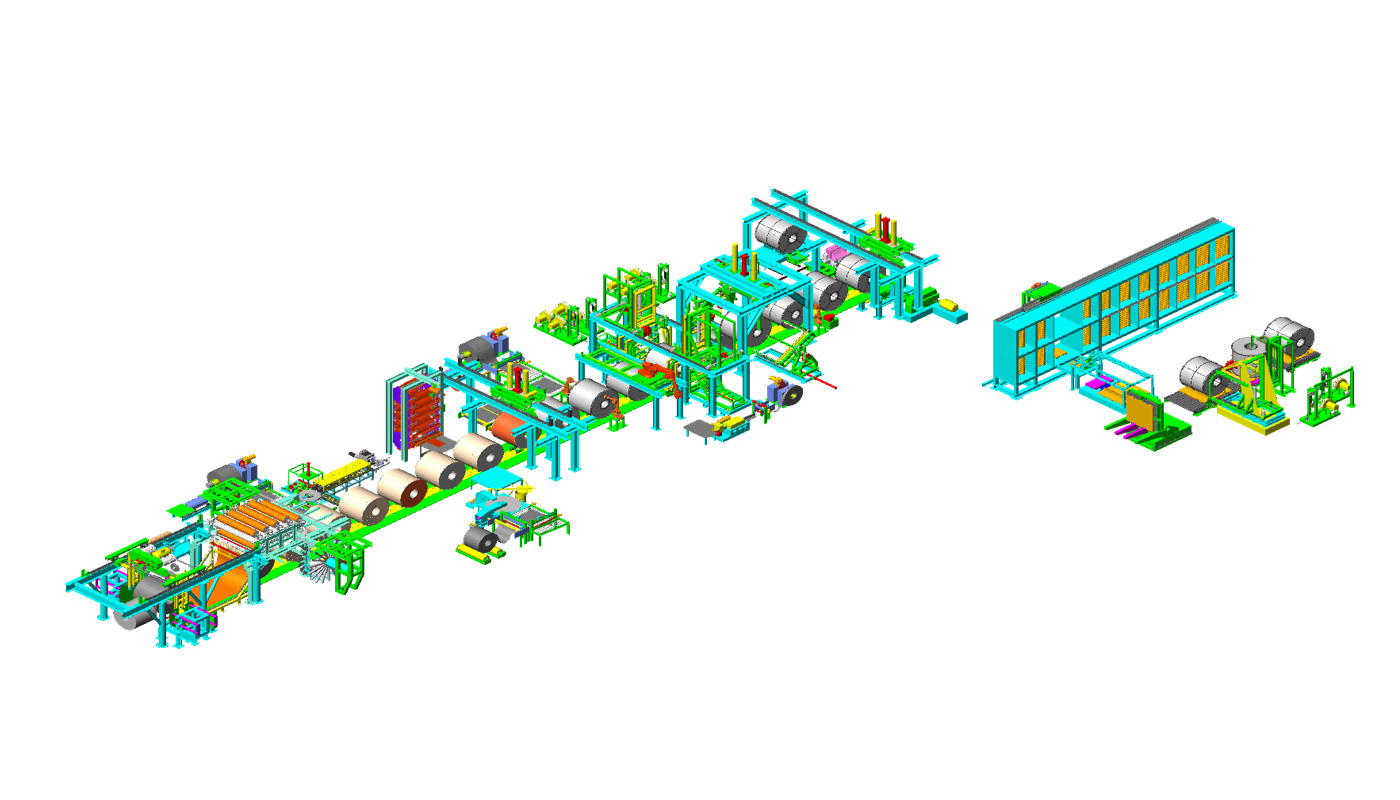
4. Efficiëntie optimaliseren: beste praktijken voor het verpakken van staalrollen
Het maximaliseren van de efficiëntie van de productieprocessen voor het verpakken van staalrollen is van cruciaal belang voor het beheersen van kosten, het behalen van productiedoelstellingen, het garanderen van tijdige leveringen en het behouden van een concurrentievoordeel. Of er nu gebruik wordt gemaakt van handmatige methoden, semi-automatische systemen of volledig geautomatiseerde lijnen, de implementatie van best practices kan leiden tot aanzienlijke verbeteringen in productiviteit, resourcegebruik en algehele prestaties. In dit hoofdstuk worden belangrijke strategieën en werkwijzen beschreven om de efficiëntie van de productieprocessen voor het verpakken van staalrollen te verbeteren.
4.1. Inzicht in en monitoring van belangrijke efficiëntiemetingen (KPI's)
Effectieve optimalisatie begint met meten. Het identificeren en consequent bijhouden van Key Performance Indicators (KPI's) biedt cruciaal inzicht in de huidige prestaties en brengt verbeterpunten aan het licht.
- Cyclustijd: De totale tijd die nodig is om één stalen rol te verpakken, vanaf het moment dat deze op de lijn wordt geladen tot het moment dat het afgewerkte pakket wordt gelost. Het verkorten van de cyclustijd verhoogt direct de potentiële doorvoer.
- Doorvoer: Het aantal succesvol verpakte coils per tijdseenheid (bijv. coils per uur, coils per shift). Dit is een belangrijke maatstaf voor de productiviteit van de productielijn.
- Algemene apparatuureffectiviteit (OEE): Een uitgebreide meeteenheid voor geautomatiseerde productielijnen, berekend als Beschikbaarheid x Prestatie x Kwaliteit. OEE (Overall Equipment Effectiveness) biedt een holistisch beeld van de efficiëntie, waarbij rekening wordt gehouden met stilstandtijd, snelheidsverlies en defectpercentages.
- Analyse van uitvaltijd: Het bijhouden van de frequentie, duur en oorzaken van productiestops (bijv. apparatuurstoringen, materiaalwisselingen, tekort aan rollen, pauzes van operators) is cruciaal. Het minimaliseren van ongeplande stilstand is essentieel.
- Materiaalverbruikssnelheid: Het meten van de hoeveelheid wikkelfolie, omsnoeringsband, etiketten en andere verbruiksmaterialen die per rol of per ton staal worden gebruikt. Optimalisatie hiervan verlaagt de kosten en vermindert afval.
- Arbeidsefficiëntie: Voor handmatige of semi-automatische productielijnen: het aantal verpakte coils per arbeidsuur.
4.2. Beste praktijken van toepassing op zowel handmatige als geautomatiseerde productielijnen
Bepaalde principes verhogen de efficiëntie, ongeacht de mate van automatisering:
- Standaardiseer werkprocedures (SOP's): Ontwikkel duidelijke, gedocumenteerde procedures voor alle verpakkingstaken, inclusief installatie, bediening, materiaalbehandeling, kwaliteitscontroles en omstellingen. Consistentie vermindert fouten en verhoogt de snelheid.
- Effectieve trainingsprogramma's: Zorg ervoor dat al het personeel (operators, onderhoudspersoneel) grondig getraind is in de bediening van de apparatuur, standaardwerkprocedures, veiligheidsprotocollen en basisprobleemoplossing. Training in meerdere functies kan de flexibiliteit vergroten.
- Optimaliseer de lijnindeling en workflow: Ontwerp de fysieke lay-out zodanig dat de transportafstand van de rollen minimaal is, knelpunten worden geëlimineerd en een vlotte doorstroming tussen de stations wordt gegarandeerd. Zorg voor voldoende ruimte voor een veilige bediening en materiaalopslag.
- Implementeer de 5S-principes: Pas de methoden Sorteren, Ordenen, Schoonmaken, Standaardiseren en Volhouden toe om een schone, georganiseerde en efficiënte werkplek te behouden. Dit verkort de zoektijd, verbetert de veiligheid en brengt potentiële problemen aan het licht.
- Efficiënt materiaalbeheer: Zorg voor een tijdige beschikbaarheid van de juiste verpakkingsmaterialen. Implementeer strategieën zoals Just-in-Time (JIT) voorraadbeheer of Kanban-systemen voor verbruiksartikelen om productiestops als gevolg van materiaalschaarste te voorkomen. Onderhoud sterke relaties met leveranciers.
4.3. Beste praktijken specifiek voor de efficiëntie van handmatige verpakking
- Ergonomisch werkplekdesign: Richt werkplekken zo in dat de fysieke belasting tot een minimum wordt beperkt. Gebruik in hoogte verstelbare platforms, antivermoeidheidsmatten en plaats gereedschap en materialen binnen handbereik om bukken, strekken en vermoeidheid te verminderen.
- Gebruik hulpmiddelen: Gebruik waar mogelijk hulpmiddelen zoals elektrische handwikkelaars, ergonomische bandspanners en tilhulpmiddelen om de fysieke inspanning te verminderen en de snelheid te verhogen.
- Taakrotatie: Wissel werknemers af tussen verschillende taken om eentonigheid en het risico op RSI te verminderen, waardoor de alertheid en productiviteit behouden blijven.
- Duidelijke richtlijnen voor materiaalgebruik: Train werknemers in de optimale hoeveelheid verpakkingsmateriaal/band die per spoeltype gebruikt moet worden om verspilling te minimaliseren en tegelijkertijd adequate bescherming te garanderen.
4.4. Beste praktijken specifiek voor de efficiëntie van geautomatiseerde verpakking
- Optimaliseer machine-instellingen: Controleer en verfijn regelmatig de machineparameters (bijv. rotatiesnelheid van de wikkelaar, voorrekpercentage van de folie, bandspanning, transportsnelheid) voor elk type rol om de snelheid te maximaliseren en het materiaalverbruik te minimaliseren zonder de kwaliteit in gevaar te brengen.
- Voer robuust preventief onderhoud (PM) uit: Houd u strikt aan een gepland preventief onderhoudsprogramma (PM-programma) dat inspecties, smering, reiniging en vervanging van slijtageonderdelen omvat. Dit minimaliseert onverwachte storingen, verlengt de levensduur van de apparatuur en zorgt voor optimale prestaties. Overweeg voorspellend onderhoud (PdM) met behulp van sensoren, indien beschikbaar.
- Minimaliseer omsteltijden (SMED): Bij het verwerken van verschillende spoelformaten/typen, pas de principes van Single-Minute Exchange of Die (SMED) toe om omschakelingen te stroomlijnen. Gebruik snelwisselmechanismen, vooraf ingestelde instellingen en efficiënte procedures om niet-productieve tijd te verminderen. Plan productieruns zo dat de frequentie van omschakelingen tot een minimum wordt beperkt.
- Maak gebruik van automatiseringsfuncties: Gebruik functies zoals automatische foutdetectie, HMI-diagnostiek en het vastleggen van prestatiegegevens om problemen snel te identificeren en op te lossen. Train operators in het interpreteren van systeemfeedback.
- Zorg voor een goede werking van de sensor: Reinig en controleer regelmatig de uitlijning van fotocellen en andere sensoren, aangezien vuile of verkeerd uitgelijnde sensoren veelvoorkomende oorzaken zijn van productiestops.
4.5. Cultuur voor continue verbetering
- Regelmatige prestatiebeoordelingen: Houd regelmatig overleg met operators, onderhoudspersoneel en management om KPI's te evalueren, uitdagingen te bespreken en ideeën voor verbetering te bedenken.
- Analyse van de hoofdoorzaak (RCA): Voer bij inefficiënties of storingen een grondige oorzaakanalyse (RCA) uit (bijvoorbeeld met behulp van visgraatdiagrammen of de 5 Waarom-methode) om de onderliggende problemen te identificeren in plaats van alleen de symptomen aan te pakken.
- Stimuleer feedback van medewerkers: Creëer een omgeving waarin operators zich gemachtigd voelen om verbeteringen voor te stellen, aangezien zij vaak het beste inzicht hebben in de dagelijkse operationele uitdagingen.
- Vergelijk en implementeer best practices: Blijf op de hoogte van trends en technologieën in de branche. Vergelijk de prestaties waar mogelijk met vergelijkbare activiteiten.
4.6. Conclusie
Het optimaliseren van de efficiëntie van een verpakkingslijn voor staalrollen is een continu proces dat nauwgezette planning, consistente toepassing van best practices, effectief gebruik van technologie en een streven naar continue verbetering vereist. Door te focussen op belangrijke prestatie-indicatoren, processen te standaardiseren, apparatuur zorgvuldig te onderhouden, materialen verstandig te beheren en een betrokken personeelsbestand te stimuleren, kunnen fabrikanten de productiviteit aanzienlijk verhogen, de operationele kosten verlagen en ervoor zorgen dat hun verpakkingsactiviteiten een positieve bijdrage leveren aan het bedrijfsresultaat. Vervolgens verkennen we de veelbelovende technologische innovaties die de efficiëntie en mogelijkheden op dit gebied verder stimuleren.
5. Technologische innovaties die de verpakking van staalrollen vormgeven
De verpakkingsmarkt voor staalrollen is voortdurend in ontwikkeling, gedreven door snelle technologische vooruitgang gericht op het verhogen van de efficiëntie, het verbeteren van de veiligheid, het optimaliseren van de productbescherming, het integreren van data en het bevorderen van duurzaamheid. Het is cruciaal voor fabrikanten om op de hoogte te blijven van deze innovaties om een concurrentievoordeel te behouden. In dit hoofdstuk worden de nieuwste technologieën en trends onderzocht die de verpakkingssystemen voor staalrollen momenteel hervormen.
5.1. Geavanceerde automatisering, robotica en AI
Automatisering gaat verder dan eenvoudige mechanisatie en ontwikkelt zich tot intelligente systemen die in staat zijn tot adaptieve en complexe taken.
- Robotica-integratie: Industriële robots (bijvoorbeeld robots met een gelede arm) worden steeds vaker gebruikt voor taken die een hoge precisie, snelheid of flexibiliteit vereisen, zoals het hanteren van coils (laden/lossen), het nauwkeurig plaatsen van randbeschermers, complexe omsnoeringspatronen en het palletiseren van verpakte coils.
- Collaboratieve robots (cobots): Cobots zijn ontworpen om veilig naast mensen te werken zonder uitgebreide afscherming en kunnen operators ondersteunen bij fysiek zware of repetitieve taken zoals materiaalhantering of gereedschapspositionering. Zo combineren ze de voordelen van automatisering met menselijk toezicht en flexibiliteit.
- Kunstmatige intelligentie (AI) en machine learning (ML):
- Predictief onderhoud (PdM): AI-algoritmen analyseren sensorgegevens (trillingen, temperatuur, stroomverbruik) om potentiële storingen aan apparatuur te voorspellen voordat ze zich voordoen. Dit maakt proactief onderhoud mogelijk, minimaliseert ongeplande stilstand en verlengt de levensduur van machines.
- Proces optimalisatie: ML-modellen kunnen historische prestatiegegevens analyseren om optimale machine-instellingen (bijv. wikkelspanning, plaatsing van de band) te identificeren voor verschillende spoeltypen en omgevingsomstandigheden, waarbij parameters automatisch worden aangepast voor maximale efficiëntie en minimale materiaalverspilling.
- Visiesystemen: Door AI aangedreven machinevisiesystemen kunnen rollen controleren op defecten vóór het verpakken, de juiste toepassing van folie en banden verifiëren en codes lezen voor tracering, waardoor de kwaliteitscontrole wordt verbeterd.
- Volledig geïntegreerde en autonome lijnen: De trend gaat richting naadloze integratie van alle verpakkingsfasen (wikkelen, omsnoeren, etiketteren, wegen, transporteren, palletiseren) die worden aangestuurd door een centraal systeem. Dit minimaliseert handmatige handelingen en maximaliseert de doorvoer. Autonoom geleide voertuigen (AGV's) of autonome mobiele robots (AMR's) kunnen het transport van de rollen van en naar de productielijn verzorgen.
5.2. Innovaties in verpakkingsmaterialen
Vooruitgang in de materiaalkunde leidt tot effectievere, efficiëntere en duurzamere verpakkingsoplossingen.
- Hoogwaardige rekfolies: Nanotechnologie en meerlaagse extrusie zorgen voor dunnere, maar sterkere folies met verbeterde perforatieweerstand, ladingbeheersing en transparantie. Voorgerekte folies verminderen het materiaalverbruik en garanderen tegelijkertijd een veilige verpakking.
- Geavanceerde VCI-technologie (Volatile Corrosion Inhibitor): Nieuwe VCI-formules bieden langdurigere bescherming tegen meerdere metalen. Innovaties omvatten VCI-emitters die direct in rekfolie of papier zijn geïntegreerd, wat zorgt voor een consistentere en effectievere corrosiepreventie, vooral cruciaal voor exportzendingen. Sommige varianten worden biologisch afbreekbaar.
- Versterkte en duurzame omsnoeringsbanden: Sterk PET-bandmateriaal wint steeds meer terrein ten opzichte van staal vanwege de veiligheid, recyclebaarheid en weerstand tegen omgevingsinvloeden. Ontwikkelingen richten zich op het verhogen van de treksterkte en het gebruik van gerecycled materiaal. Composietbanden bieden unieke eigenschappen die sterkte en flexibiliteit combineren.
- Milieuvriendelijke alternatieven: Onderzoek naar biologisch afbreekbare en composteerbare folies (bijvoorbeeld op basis van PLA) en papier is in volle gang, gedreven door milieuregelgeving en duurzaamheidsdoelstellingen van bedrijven. Ook worden papieren verpakkingsoplossingen als alternatief voor plastic onderzocht.
5.3. Slimme verpakkingssystemen en het industriële internet der dingen (IIoT)
Connectiviteit en data transformeren verpakkingslijnen in intelligente, datagestuurde systemen.
- IIoT-compatibele sensoren: Machines die zijn uitgerust met sensoren verzamelen continu gegevens over operationele parameters (snelheid, spanning, temperatuur, trillingen), materiaalverbruik en de conditie van de machine.
- Realtime monitoring en dashboards: Gegevens worden draadloos verzonden naar HMI's, SCADA-systemen of cloudplatformen, waardoor operators en managers via intuïtieve dashboards realtime inzicht krijgen in de lijnprestaties, OEE en potentiële problemen.
- Diagnose en ondersteuning op afstand: Dankzij IIoT-connectiviteit kunnen leveranciers van apparatuur op afstand problemen diagnosticeren, software bijwerken en snellere technische ondersteuning bieden, waardoor de uitvaltijd wordt verkort.
- Integratie met MES/ERP-systemen: Naadloze gegevensuitwisseling tussen de verpakkingslijn en bedrijfssystemen op een hoger niveau maakt geautomatiseerde orderverwerking, nauwkeurige voorraadregistratie, kwaliteitsregistratie en gestroomlijnd supply chain management mogelijk.
- Slimme etikettering en tracering: RFID-tags of geavanceerde barcodes, geïntegreerd met het IIoT-platform, bieden verbeterde traceerbaarheid van individuele coils in de gehele toeleveringsketen en leveren waardevolle gegevens op over transportomstandigheden en handling.
5.4. Focus op energie-efficiëntie en duurzaamheid
- Energiezuinig machineontwerp: Fabrikanten integreren energiebesparende componenten zoals hoogrendementsmotoren, frequentieomvormers (VFD's), regeneratieve remsystemen en intelligente uitschakelmodi tijdens stilstand om het totale energieverbruik en de CO2-uitstoot van de productielijn te verminderen.
- Geoptimaliseerde materiaalgebruiksystemen: Technologieën die de folierek en de bandspanning nauwkeurig regelen, besparen niet alleen materiaalkosten, maar dragen ook bij aan duurzaamheid door het grondstoffenverbruik en de afvalproductie te verminderen.
- Integratie van afvalvermindering en recycling: Systemen die ontworpen zijn om afval tijdens het laden en wisselen van materialen te minimaliseren, samen met geïntegreerde oplossingen voor het verzamelen en verwerken van recyclebare materialen (zoals restanten van PET-banden), ondersteunen de principes van de circulaire economie.
5.5. Conclusie
Het tempo van technologische innovatie in de verpakking van staalrollen neemt toe. Het omarmen van geavanceerde automatisering, AI, slimmere materialen, IIoT-connectiviteit en duurzame werkwijzen is niet langer optioneel, maar essentieel voor fabrikanten die streven naar hogere efficiëntie, betere kwaliteit, meer veiligheid en die willen voldoen aan de veranderende markteisen. Deze technologieën beloven samen een toekomst van sterk geoptimaliseerde, data-rijke, flexibele en milieubewuste processen voor de verpakking van staalrollen. In het volgende hoofdstuk worden de cruciale aspecten van veiligheid en naleving van regelgeving binnen deze technologische context behandeld.
6. Veiligheidsaspecten en naleving van de voorschriften bij het verpakken van staalrollen
Veiligheid is van essentieel belang in elke industriële omgeving, en de productie van stalen coils brengt unieke risico's met zich mee vanwege het enorme gewicht van de coils, de aanwezigheid van zware machines en de aard van de verwerkte materialen. Het waarborgen van een veilige werkomgeving is niet alleen een morele en wettelijke verplichting, maar ook cruciaal voor het behoud van operationele continuïteit, de bescherming van waardevolle activa en het beheersen van de kosten die gepaard gaan met ongevallen en stilstand. Bovendien is strikte naleving van relevante industrienormen en overheidsvoorschriften verplicht. In dit gedeelte worden de belangrijkste veiligheidsaspecten en nalevingsvereisten voor productielijnen voor stalen coils beschreven.
6.1. Het identificeren van de belangrijkste veiligheidsrisico's
Inzicht in de potentiële gevaren is de eerste stap naar het beperken ervan. Veelvoorkomende risico's zijn onder andere:
- Verpletterings- en impactletsels: Door hun enorme gewicht vormen vallende of verschuivende rollen een ernstig risico op beknelling. Ook kunnen personen geraakt worden door bewegende rollen op transportbanden of door transportapparatuur.
- Verstrengeling en knelpunten: Bewegende onderdelen van wikkelmachines, omsnoeringskoppen, transportbanden en robotarmen brengen risico's met zich mee op beknelling of verstrikking als er geen adequate afscherming aanwezig is.
- Aandoeningen van het bewegingsapparaat (MSD's): Handmatige handelingen, zelfs incidentele taken zoals het laden van materialen, het verhelpen van storingen of het assisteren bij de positionering, kunnen leiden tot verrekkingen en verstuikingen als ergonomische principes niet worden toegepast.
- Snijwonden en steekwonden: Scherpe randen aan stalen rollen, omsnoeringsmaterialen (vooral stalen banden) en snijgereedschap vormen een risico op snijwonden.
- Uitglijden, struikelen en vallen: Olie- of vetvlekken, resten van verpakkingsmateriaal, oneffen oppervlakken of slecht aangelegde kabels kunnen tot valpartijen leiden.
- Elektrische gevaren: Onjuist onderhoud of beschadigde bedrading van geautomatiseerde apparatuur brengt risico's op elektrische schokken met zich mee.
6.2. Beste praktijken voor het waarborgen van de veiligheid
Een veelzijdige aanpak is nodig om een veilige verpakkingsomgeving te creëren en te behouden.
- Uitgebreide risicobeoordelingen: Voer regelmatig grondige risicoanalyses uit van de gehele verpakkingslijn en de bijbehorende taken om gevaren te identificeren en de bestaande beheersmaatregelen te evalueren.
- Technische beheersmaatregelen (eliminatie/vervanging):
- Geef prioriteit aan automatisering om gevaarlijke handmatige handelingen te elimineren.
- Gebruik de juiste machinebeveiliging (vaste afschermingen, vergrendelde afschermingen, lichtschermen, veiligheidsmatten) om toegang tot gevaarlijke bewegende onderdelen te voorkomen. Zorg ervoor dat de beveiliging voldoet aan de relevante normen (bijv. ISO 13857).
- Integreer veiligheidscomponenten en besturingssystemen (bijv. veiligheids-PLC's, noodstops) die zijn ontworpen volgens normen zoals ISO 13849-1.
- Ontwerp werkplekken ergonomisch om de belasting te minimaliseren.
- Vervang gevaarlijke materialen waar mogelijk (bijvoorbeeld door PET-band te gebruiken in plaats van staalband, wat het risico op snijwonden kan verminderen).
- Administratieve controles:
- Ontwikkel en handhaaf strikte veilige werkprocedures (SWP's) voor alle taken, inclusief bediening, onderhoud en probleemoplossing.
- Implementeer robuuste Lockout/Tagout (LOTO)-procedures voor onderhouds- en serviceactiviteiten om onverwachte machinestarts te voorkomen. Zorg ervoor dat bevoegd personeel naar behoren is opgeleid.
- Zorg voor uitgebreide, taakspecifieke veiligheidstraining voor alle medewerkers, inclusief het herkennen van gevaren, correct gebruik van apparatuur, noodprocedures en LOTO (Lockout/Tagout). Geef regelmatig herhalingstrainingen.
- Duidelijke signalering die gevaren, vereiste persoonlijke beschermingsmiddelen en veiligheidsprocedures aangeeft.
- Goede huishoudpraktijken (5S) om uitglijden, struikelen en vallen te voorkomen.
- Persoonlijke beschermingsmiddelen (PBM): Het verplichten en verstrekken van passende persoonlijke beschermingsmiddelen op basis van een risicoanalyse, die doorgaans het volgende omvat:
- Harde hoeden
- Veiligheidsbril of gezichtsscherm
- Snijbestendige handschoenen
- Veiligheidslaarzen met stalen neuzen
- Kleding met hoge zichtbaarheid (indien werkzaam in de buurt van mobiele apparatuur)
- Regelmatige inspecties en onderhoud: Zorg ervoor dat veiligheidsvoorzieningen (noodstops, vergrendelingen, afschermingen) regelmatig worden geïnspecteerd, getest en in goede werkende staat worden gehouden als onderdeel van het preventieve onderhoudsprogramma.
6.3. Naleving van normen en voorschriften
Het naleven van wettelijke en branchestandaarden is cruciaal. Belangrijke regelgevende instanties en standaarden zijn onder andere:
- Arbeidsveiligheids- en gezondheidsadministratie (OSHA) (VS): Stelt normen voor veiligheid op de werkplek vast en handhaaft deze, inclusief specifieke voorschriften voor machinebeveiliging (29 CFR 1910.212), beheersing van gevaarlijke energie (LOTO - 29 CFR 1910.147), materiaalbehandeling en persoonlijke beschermingsmiddelen.
- Europese machinerichtlijn (EU): Stelt essentiële gezondheids- en veiligheidseisen (EHSR's) vast voor machines die op de EU-markt worden gebracht. Naleving hiervan houdt vaak in dat geharmoniseerde normen moeten worden gevolgd (bijvoorbeeld EN ISO 12100 voor risicobeoordeling, EN ISO 13849 voor veiligheidsgerelateerde controlesystemen). CE-markering is vereist.
- Internationale organisatie voor normalisatie (ISO): Ontwikkelt wereldwijd erkende normen met betrekking tot machineveiligheid, waaronder:
- ISO 12100: Veiligheid van machines — Algemene ontwerpprincipes — Risicobeoordeling en risicobeperking.
- ISO 13849: Veiligheid van machines — Veiligheidsgerelateerde onderdelen van besturingssystemen.
- ISO 13857: Veiligheid van machines — Veiligheidsafstanden om te voorkomen dat boven- en onderarmen in gevaarlijke zones terechtkomen.
- Nationale en lokale regelgeving: Specifieke landen of regio's kunnen aanvullende veiligheidsvoorschriften hebben waaraan moet worden voldaan.
6.4. Het bevorderen van een veiligheidscultuur
Naast regels en procedures is het essentieel om een sterke veiligheidscultuur te creëren waarin veiligheid prioriteit heeft voor iedereen, van management tot medewerkers op de werkvloer.
- Managementbetrokkenheid: Leiderschap moet zichtbaar blijk geven van betrokkenheid bij veiligheid door middel van toewijzing van middelen, handhaving van beleid en actieve deelname.
- Betrokkenheid van de werknemers: Stimuleer werknemers om gevaren te melden, suggesties te doen voor veiligheidsverbeteringen en deel te nemen aan veiligheidscommissies of -audits.
- Incidentrapportage en onderzoek: Implementeer een niet-bestraffend systeem voor het melden van alle incidenten en bijna-incidenten. Voer grondige onderzoeken uit om de onderliggende oorzaken te achterhalen en implementeer corrigerende maatregelen om herhaling te voorkomen.
- Continue verbetering: Beschouw veiligheid als een continu proces. Evalueer regelmatig de veiligheidsprestaties, actualiseer risicobeoordelingen en pas procedures aan op basis van nieuwe informatie of veranderingen in de bedrijfsvoering.
6.5. Conclusie
Veiligheid en naleving van regelgeving zijn essentiële onderdelen van succesvolle productieprocessen voor het verpakken van staalrollen. Door proactief risico's te identificeren, robuuste technische en administratieve controles te implementeren, naleving van regelgeving te waarborgen, grondige training te bieden en een sterke veiligheidscultuur te creëren, kunnen fabrikanten hun personeel beschermen, kostbare verstoringen voorkomen en verantwoord en duurzaam opereren. De financiële implicaties en het rendement op investeringen voor deze systemen zullen hierna worden besproken.
7. Analyse van kostenefficiëntie en ROI in verpakkingslijnen voor staalrollen
Het implementeren of upgraden van een verpakkingslijn voor staalrollen is een aanzienlijke financiële investering. Een grondige analyse van de kostenefficiëntie en een duidelijk inzicht in het potentiële rendement op investering (ROI) zijn daarom essentieel om de uitgaven te rechtvaardigen en ervoor te zorgen dat het systeem een positieve bijdrage levert aan de financiële gezondheid van het bedrijf. In dit hoofdstuk worden de verschillende kostencomponenten, strategieën voor het verbeteren van de kostenefficiëntie en methoden voor het evalueren van de ROI van investeringen in de verpakking van staalrollen besproken.
7.1. Belangrijkste kostencomponenten
Een uitgebreide kostenanalyse moet zowel de initiële investering als de lopende operationele kosten in overweging nemen.
- Kapitaaluitgaven (CapEx):
- Aankoop van apparatuur: De primaire kosten omvatten onder andere wikkelmachines, omsnoeringssystemen, transportbanden, draaitafels, kantelsystemen, veiligheidsafschermingen, besturingssystemen (PLC's, HMI's) en mogelijk robotica of AGV's. Geautomatiseerde productielijnen hebben aanzienlijk hogere investeringskosten (CapEx) dan handmatige opstellingen.
- Installatie en inbedrijfstelling: Kosten verbonden aan terreinvoorbereiding, mechanische en elektrische installatie, systeemintegratie, programmering en opstarttesten.
- Opleiding: Initiële opleidingskosten voor operators en onderhoudspersoneel voor de nieuwe apparatuur.
- Operationele uitgaven (OpEx):
- Arbeid: Loon, secundaire arbeidsvoorwaarden en overheadkosten voor operators, onderhoudspersoneel en supervisors. Automatisering verlaagt de directe arbeidskosten van operators aanzienlijk in vergelijking met handmatige productielijnen.
- Verbruiksmaterialen: Doorlopende kosten voor rekfolie, VCI-materialen, omsnoeringsbanden (staal of PET), sluitingen/clips, etiketten, inkt, randbeschermers, enz.
- Energie: Elektriciteitsverbruik van motoren, verwarmingselementen (voor afdichting), bedieningselementen, verlichting, enz.
- Onderhoud en reserveonderdelen: Kosten voor routinematig preventief onderhoud, reparaties, vervangende onderdelen en eventuele servicecontracten.
- Kosten voor stilstand: Gemiste productie-inkomsten en bijbehorende kosten wanneer de productielijn onverwacht stilvalt.
- Indirecte kosten:
- Vloer ruimte: De alternatieve kosten of huurkosten van de fabrieksruimte die door de productielijn wordt ingenomen.
- Afvalverwijdering: Kosten verbonden aan het afvoeren van verpakkingsafval of -schroot.
- Verzekering: Premies kunnen mogelijk beïnvloed worden door veiligheidsgegevens en de waarde van de apparatuur.
- Kwaliteitskosten: Kosten gerelateerd aan beschadigde producten als gevolg van ontoereikende verpakking (herstelwerkzaamheden, afval, klachten van klanten).
7.2. Strategieën voor het verbeteren van de kostenefficiëntie
Kostenoptimalisatie vereist aandacht voor meerdere factoren gedurende de gehele levenscyclus van het systeem.
- Automatisering op de juiste schaal: Kies een automatiseringsniveau dat past bij het productievolume en de complexiteit. Overautomatisering van een productielijn met een laag volume levert mogelijk geen goed rendement op, terwijl onderautomatisering van een productielijn met een hoog volume leidt tot hoge arbeidskosten en knelpunten.
- Optimaliseren van materiaalgebruik:
- Gebruik geautomatiseerde systemen met nauwkeurige controle over de voorspanning en spanning van de folie om het folieverbruik per rol te minimaliseren.
- Kies het meest kosteneffectieve omsnoeringsmateriaal (bijv. PET versus staal) dat aan de prestatie-eisen voldoet.
- Evalueer en test regelmatig nieuwe, mogelijk efficiëntere of kosteneffectievere verpakkingsmaterialen.
- Minimaliseer verspilling tijdens het laden en wisselen van materialen.
- Energie-efficiëntie maximaliseren:
- Specificeer energiezuinige componenten (motoren, aandrijvingen) bij de aanschaf van apparatuur.
- Schakel energiebesparende modi in tijdens perioden van inactiviteit.
- Zorg voor goed onderhoud (bijv. schone motoren, gesmeerde onderdelen) om een verhoogd energieverbruik te voorkomen.
- Effectieve onderhoudsstrategieën implementeren:
- Een degelijk preventief onderhoudsprogramma is cruciaal om kostbare ongeplande stilstand te minimaliseren en de levensduur van apparatuur te verlengen.
- Overweeg voorspellende onderhoudstechnologieën (PdM) zoals trillingsanalyse, thermische beeldvorming en olieanalyse om storingen te anticiperen en reparaties efficiënt in te plannen.
- Zorg voor een adequate voorraad essentiële reserveonderdelen om reparaties te kunnen versnellen.
- Downtime verminderen: Registreer de oorzaken van stilstand nauwgezet en implementeer corrigerende maatregelen. Optimaliseer de omstelprocedures (SMED). Zorg voor een betrouwbare aanvoer van coils en materialen naar de productielijn.
- Het verbeteren van de arbeidsefficiëntie: Zorg voor effectieve training, duidelijke standaardwerkprocedures en ergonomische hulpmiddelen/werkplekken. Gebruik automatisering om arbeidskrachten in te zetten voor taken met een hogere toegevoegde waarde.
7.3. Het rendement op investering (ROI) evalueren
Een ROI-analyse helpt bij het bepalen van de financiële haalbaarheid van een investering in een nieuwe of verbeterde verpakkingslijn. Hierbij worden de netto financiële voordelen van de investering vergeleken met de totale kosten.
a. Berekeningsmethoden
- Eenvoudige ROI:
ROI (%) = [(Gain from Investment - Cost of Investment) / Cost of Investment] x 100(De winst omvat doorgaans jaarlijkse besparingen op arbeid en materialen, minder schade, plus mogelijk hogere inkomsten door een hogere productiecapaciteit). - Terugbetalingsperiode:
Payback Period (Years) = Initial Investment / Annual Savings (or Cash Flow)Geeft aan hoe snel de initiële investering is terugverdiend. - Netto contante waarde (NCW): Houdt rekening met de tijdswaarde van geld door toekomstige kasstromen terug te disconteren naar hun huidige waarde. Een positieve netto contante waarde (NCW) duidt over het algemeen op een rendabele investering.
- Intern rendement (IRR): De disconteringsvoet waarbij de netto contante waarde (NCW) van de investering gelijk is aan nul. Als het interne rendement (IRR) hoger is dan het vereiste rendement van het bedrijf, wordt het project doorgaans als acceptabel beschouwd.
b. Belangrijke factoren die het rendement op investering (ROI) beïnvloeden
- Besparing op arbeidskosten: Een belangrijke drijfveer voor het rendement op investeringen in automatisering.
- Doorvoerverhoging: Een hogere productiecapaciteit kan leiden tot een hogere omzet.
- Materiaalkostenreductie: Besparingen door geoptimaliseerd gebruik van film/band.
- Verbeterde kwaliteit / Minder schade: Lagere kosten in verband met schadeclaims, herstelwerkzaamheden of afval van producten.
- Verbeterde veiligheid: Lagere kosten in verband met ongevallen (verkeersongelukken, verzekeringspremies, mogelijke boetes).
- Levensduur en betrouwbaarheid van de apparatuur: Duurzame, betrouwbare apparatuur levert over een langere periode rendement op.
c. Immateriële voordelen
Hoewel lastiger te kwantificeren, denk bijvoorbeeld aan immateriële voordelen zoals een hoger werknemersmoraal (door betere veiligheid en ergonomie), een verbeterd imago van het bedrijf (moderne, efficiënte bedrijfsvoering) en grotere operationele flexibiliteit.
7.4. Conclusie
Het bereiken van optimale kostenefficiëntie en een sterk rendement op investering (ROI) met een verpakkingslijn voor staalrollen vereist een holistische aanpak. Dit omvat zorgvuldige initiële planning en apparatuurselectie, nauwgezet operationeel beheer gericht op het minimaliseren van verspilling en stilstand, effectief onderhoud en continue monitoring van de prestaties ten opzichte van de financiële doelstellingen. Door de kosten grondig te analyseren, efficiëntiestrategieën te implementeren en de ROI rigoureus te evalueren met behulp van de juiste financiële maatstaven, kunnen fabrikanten ervoor zorgen dat hun verpakkingsactiviteiten niet alleen functioneel, maar ook financieel gezond zijn en significant bijdragen aan het algehele bedrijfssucces. In het laatste deel wordt vooruitgeblikt op toekomstige trends die dit cruciale industriële proces vormgeven.
8. De toekomst van de verpakking van staalrollen: trends en opkomende technologieën
De industrie voor het verpakken van staalrollen bevindt zich op een keerpunt, gedreven door een samenloop van technologische innovatie, toenemende eisen aan efficiëntie en duurzaamheid, en het transformatieve potentieel van data. Vooruitkijkend zullen verschillende belangrijke trends en opkomende technologieën de manier waarop staalrollen worden verpakt, verwerkt en getraceerd, herdefiniëren. Dit laatste deel verkent het toekomstige landschap en belicht de innovaties die de volgende generatie verpakkingssystemen voor staalrollen zullen vormgeven.
8.1. Hyperautomatisering en intelligente systemen
Automatisering zal nog geavanceerder, geïntegreerder en intelligenter worden.
- AI-aangedreven optimalisatie: Naast voorspellend onderhoud zal AI steeds vaker verpakkingsparameters (wikkelpatronen, plaatsing/spanning van de banden) in realtime optimaliseren op basis van specifieke kenmerken van de rol (afmetingen, kwaliteit, oppervlaktegevoeligheid gedetecteerd door sensoren) en bestemmingseisen, waardoor optimale bescherming met minimaal materiaalgebruik wordt gegarandeerd.
- Autonome operaties: Verwacht meer volledig autonome productielijnen die minimale menselijke tussenkomst vereisen. Dit omvat zelfaanpassende machines, geautomatiseerde probleemoplossingsprocedures en integratie met AGV's/AMR's voor een complete materiaalstroom van productie tot opslag/verzending zonder handmatige tussenkomst.
- Verbeterde robotica- en visiesystemen: Robots zullen steeds behendiger en aanpasbaarder worden en een grotere verscheidenheid aan taken aankunnen. Door AI aangestuurde vision-systemen zullen geavanceerdere inspectiemogelijkheden bieden, waardoor subtiele defecten kunnen worden opgespoord en een bijna perfecte verpakkingskwaliteit wordt gegarandeerd.
8.2. Datacentrische ecosystemen (IIoT en digitale tweelingen)
Data zal de levensader vormen van toekomstige verpakkingsprocessen, mogelijk gemaakt door alomtegenwoordige connectiviteit.
- Alomtegenwoordige IIoT-integratie: Vrijwel elk onderdeel van de verpakkingslijn zal voorzien zijn van sensoren en met elkaar verbonden zijn, waardoor enorme hoeveelheden data gegenereerd worden over prestaties, conditie en materiaalstroom.
- Geavanceerde analyses en cloudplatformen: Cloudgebaseerde platforms verzamelen en analyseren gegevens van meerdere productielijnen of zelfs meerdere fabrieken, waardoor dieper inzicht wordt verkregen in prestatieknelpunten, benchmarking mogelijk wordt en optimalisatiestrategieën op bedrijfsniveau worden gefaciliteerd.
- Digitale tweelingen: Door virtuele replica's (digitale tweelingen) van de fysieke verpakkingslijn te creëren, kunnen fabrikanten wijzigingen simuleren, nieuwe configuraties testen, parameters optimaliseren en operators trainen in een risicovrije virtuele omgeving voordat de wijzigingen op de daadwerkelijke lijn worden doorgevoerd.
- Blockchain voor traceerbaarheid in de toeleveringsketen: Voor hoogwaardige coils of gereguleerde industrieën kan blockchaintechnologie een onveranderlijk overzicht bieden van het traject dat de coil heeft afgelegd, inclusief verpakkingsdetails en sensorgegevens (bijv. temperatuur, schokken), waardoor de veiligheid en transparantie worden verbeterd.
8.3. Duurzaamheid als kerndrijfveer
Milieuverantwoordelijkheid zal een steeds grotere invloed hebben op technologie- en materiaalkeuzes.
- Materialen voor de circulaire economie: Er komt meer aandacht voor het gebruik van verpakkingsmaterialen (folies, banden) met een hoog percentage gerecycled materiaal en voor het ontwerpen van verpakkingen die gemakkelijk te demonteren en te recyclen zijn op de bestemming. De ontwikkeling van gesloten-kringloopsystemen voor verpakkingsmaterialen zou kunnen ontstaan.
- Biologisch afbreekbare en biobased materialen: Voortdurende innovatie in biologisch afbreekbare VCI- en verpakkingsmaterialen die vergelijkbare prestaties bieden als traditionele kunststoffen, maar met een aanzienlijk lagere milieubelasting.
- Materiaalreductietechnologieën: De voortdurende ontwikkeling van ultradunne, zeer sterke folies en geoptimaliseerde wikkel-/bandtechnieken, aangestuurd door AI, heeft als doel de absolute hoeveelheid materiaal per verpakking te minimaliseren.
- Energieopwekking en uiterst efficiënte machines: Integratie van energieterugwinningssystemen en ontwerpen die de energievoetafdruk van verpakkingsprocessen drastisch verkleinen, waardoor in sommige gevallen mogelijk zelfs energieneutrale systemen ontstaan.
8.4. Modulaire, flexibele en schaalbare systemen
Verpakkingslijnen zullen zich snel moeten aanpassen aan de veranderende marktvraag.
- Modulair ontwerp: Apparatuur ontworpen als verwisselbare modules (bijvoorbeeld verschillende soorten wikkelaars, omsnoeringsmachines, etiketteermachines) die eenvoudig kunnen worden toegevoegd, verwijderd of opnieuw geconfigureerd om de mogelijkheden van de lijn aan te passen aan nieuwe producten of capaciteitsvereisten.
- Verhoogde flexibiliteit: Systemen die een breed scala aan spoelformaten, gewichten en verpakkingsspecificaties aankunnen met minimale handmatige instelling of aanpassing, dankzij robotica en AI-gestuurde parameterinstellingen.
- schaalbaarheid: Ontwerpen die stapsgewijze capaciteitsvergrotingen mogelijk maken door het toevoegen van parallelle modules of het upgraden van bestaande modules, zonder dat een volledige vervanging van de productielijn nodig is.
8.5. Verbeterde samenwerking tussen mens en machine
Naarmate de automatisering toeneemt, zal de rol van de mens evolueren naar toezicht, optimalisatie en het afhandelen van uitzonderingen.
- Geavanceerde HMI's en augmented reality (AR): Intuïtievere interfaces, mogelijk met augmented reality-overlays die operators realtime instructies, diagnostische informatie of onderhoudsrichtlijnen rechtstreeks op hun scherm van de apparatuur tonen.
- Cobot-integratie: Een bredere toepassing van cobots voor taken die een combinatie van automatisering en menselijke handigheid of beoordelingsvermogen vereisen, leidt tot veiligere en ergonomischere hybride werkplekken.
8.6. Conclusie: De transformatie omarmen
De toekomst van de verpakking van staalrollen belooft systemen die aanzienlijk intelligenter, efficiënter, flexibeler, duurzamer en datagestuurder zijn dan de huidige systemen. Technologieën zoals AI, IIoT, geavanceerde robotica en innovatieve materialen zijn niet slechts incrementele verbeteringen, maar katalysatoren voor een fundamentele transformatie. Fabrikanten die deze veranderingen proactief omarmen, strategisch investeren in nieuwe technologieën en een cultuur van continue aanpassing stimuleren, zullen het best gepositioneerd zijn om te floreren. Door deze ontwikkelingen te benutten, kunnen ze hun activiteiten optimaliseren, de milieubelasting verminderen, de productbescherming verbeteren en voldoen aan de steeds complexere eisen van de wereldwijde staalmarkt, waardoor ze hun concurrentievoordeel voor de komende jaren veiligstellen.